



Alinhamento de Precisão de Eixos: Alcançável Mesmo em Máquinas Pequenas
Sou um instrutor de alinhamento de eixos com vasta experiência em realizar verificações e correções de alinhamento em equipamentos de processo. Abaixo estão minhas principais observações:
- A maior parte da atenção ao alinhamento de precisão foca em máquinas grandes e críticas ao processo.
- Departamentos de manutenção são frequentemente reduzidos e priorizam reparos não programados.
- Trabalho não programado é amplamente em equipamentos pequenos, como bombas ANSI e misturadores.
- Muito poucos funcionários em fábricas conseguem alcançar alinhamento de precisão.
- Ainda menos realmente entendem os princípios do alinhamento de eixos.
- Trabalhadores qualificados podem dominar o alinhamento em um ou dois dias.
- Máquinas de acoplamento direto podem ser alinhadas rapidamente sem sacrificar precisão.

Gráfico 1. Cinco passos simples para eliminar a maioria dos movimentos corretivos desnecessários.
Máquinas rotativas pequenas frequentemente sofrem desalinhamento severo: detritos de acoplamento, peças de reposição amontoadas, vedações vazando e desalinhamento visível. Embora máquinas grandes sejam críticas, elas raramente exibem desalinhamento extremo. Alinhar numerosas máquinas pequenas pode gerar retorno substancial. Por exemplo, um processador de milho no Meio-Oeste com ~800 bombas costumava reparar 2-3 bombas diariamente. Após focar no alinhamento de bombas pequenas, os reparos caíram para 1-2 por mês, economizando mais de 4.000 horas de manutenção anualmente — equivalente a adicionar dois funcionários.
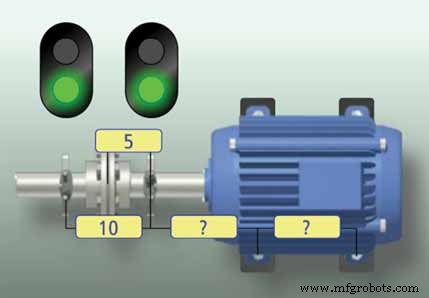
Figura 1. Dimensões inseridas.
Por que alinhar? O alinhamento de precisão de eixos remove forças destrutivas que causam falha prematura de rolamentos e desgaste de vedações. Quando dois eixos rotacionais são colineares na temperatura de operação, as forças no plano de acoplamento são minimizadas, estendendo a vida de rolamentos e vedações.
Primeiro, pré-alinhamento. Alcançar alinhamento de precisão em um ou dois movimentos é possível se você realizar etapas de pré-alinhamento antes de usar ferramentas de precisão. A caixa na página 36 descreve cinco passos simples que eliminam a maioria dos movimentos corretivos desnecessários.
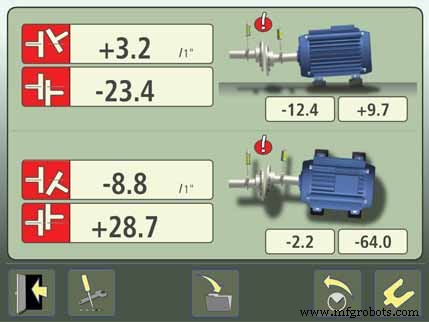
Figura 2. A medição –12,4 indica adicionar 0,012 polegadas aos pés dianteiros; +9,7 significa remover 0,010 polegadas dos pés traseiros.
Meça o desalinhamento. Sensores a laser são fixados aos eixos próximos aos acoplamentos. Insira as distâncias sensor-para-acoplamento, distâncias dos pés da máquina e RPM no sistema a laser (Figura 1). Gire os eixos 60-180° para capturar posições verticais e horizontais nos sensores. O sistema calcula o desalinhamento no acoplamento e fornece orientação por cores sobre conformidade com tolerâncias. Também relata posições verticais e horizontais nos pés da máquina para ajuste.
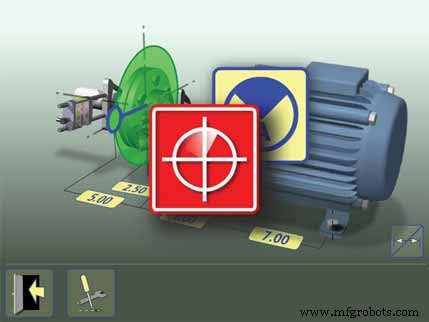
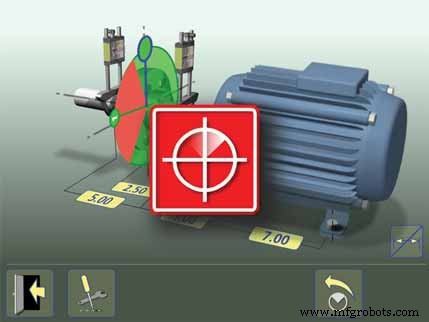
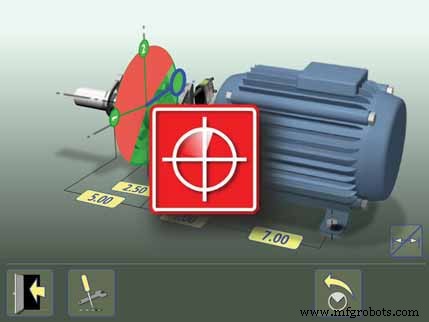
Figura 3. Meça o desalinhamento.
A sabedoria convencional sugere resolver o desalinhamento vertical primeiro, depois o horizontal. No entanto, ajustar o horizontal frequentemente força as tolerâncias verticais para fora da faixa novamente. Esse "efeito cruzado" desperdiça tempo e frustração.
Uma nova abordagem usa um movimento composto: ajuste as cunhas verticais, então corrija imediatamente o horizontal usando dados ao vivo. A orientação por cores confirma quando as tolerâncias são atingidas. Após ambos os ajustes, re-meça. Repetir esse movimento composto tipicamente alcança alinhamento de precisão na primeira tentativa.
Chaves para o sucesso:
- Pense pequeno para grandes resultados: Alvo máquinas pequenas que consomem recursos humanos.
- Estabeleça um grupo central: Identifique três funcionários de manutenção respeitados como campeões de alinhamento.
- Competência generalizada: Todo funcionário de manutenção mecânica deve ser capaz de realizar alinhamento.
- Defina tolerâncias realistas: Defina limites de precisão alcançáveis para motivar, não frustrar, a equipe.
- Treine para competência: Use um instrutor qualificado para ensinar teoria de alinhamento e técnica a laser; mantenha grupos de prática pequenos (≤3) e cobre $500-$600 por aluno para um curso de dois dias.
- Equipe adequadamente: Além de laser ou indicador dial, tenha cunhas, movimentadores (hidráulicos, barras de alavanca, martelos de golpe morto) e indicador dial de base magnética.
- Forneça tempo de prática: Experiência real constrói confiança. Novos trainees podem levar até 45 minutos por acoplamento; técnicos experientes frequentemente terminam mais rápido.
- Documente dados: Correlacione resultados de alinhamento com dados de desempenho e vibração para análise de causa raiz.
- Considere crescimento térmico: Algumas máquinas são intencionalmente desalinhadas à temperatura ambiente para que os eixos se alinhem durante a operação. Após dominar o alinhamento, considere estabelecer dados off-line-para-running (OL2R).
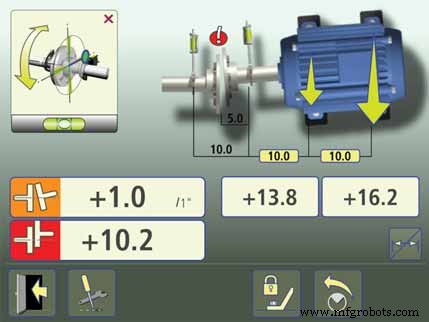
Figura 4.
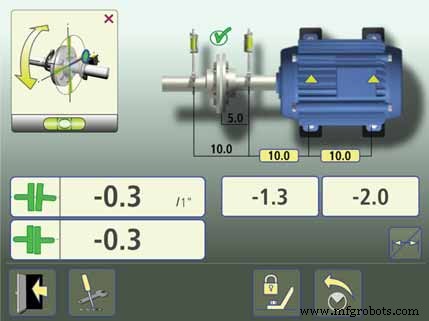
Figura 5.
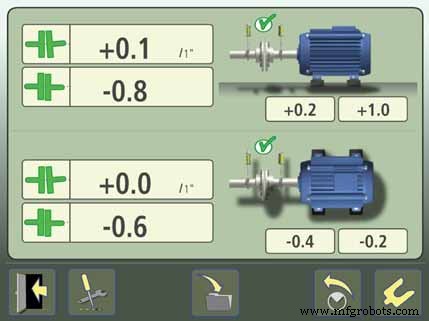
Figura 6. Dados finais de alinhamento.
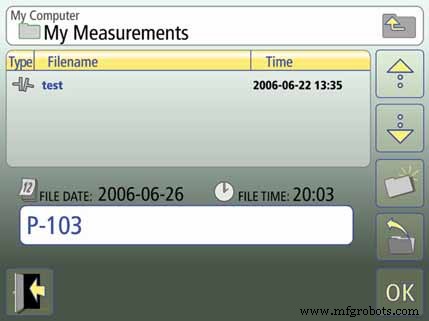
Figura 7. O documento é salvo.
David Zdrojewski é o fundador e CEO da VibrAlign Inc., um recurso educacional e distribuidor de equipamentos de análise de vibração. Para saber mais, ligue 804-379-2250 ou visite www.vibralign.com.
Manutenção e reparo de equipamentos
- Alinhamento a Laser para Aprumo de Eixo Vertical: Medições Mais Rápidas e Precisas
- Micro Med Machining: Precisão Além dos Padrões de Tornos Suíços
- Guia Definitivo de Fundição de Precisão: Técnicas e Aplicações
- Garantindo Confiabilidade: O Papel Crítico do Alinhamento na Manutenção de Turbinas
- Eixos de Engrenagem: Função, Importância e Tipos em Sistemas de Transmissão
- Mancais de Eixo (Shaft Bearings): Tipos, Funções e Aplicações Industriais
- Entendendo a Usinagem de Precisão: Definição, Benefícios e Aplicações
- Usinagem de Precisão Explicada: Terminologia e Técnicas Essenciais
- Entendendo Máquinas de Fresagem de Precisão: Definição e Principais Características
- Linhas de Corte Longitudinal de Precisão: Corte Automatizado Avançado de Bobinas para Larguras Exatas