



Elevando QC de Máquinas-Ferramenta com o Futuro Padrão ISO 230-13
O QC de máquina-ferramenta está à beira de uma mudança profunda. Segundo Steffen Hailer, gerente de produto e engenheiro de aplicação da AfM Technology em Aalen, Alemanha, um padrão ISO a ser emitido em breve (ISO 230-13) definirá o processo pelo qual uma máquina-ferramenta pode ser calibrada de forma que suas medições de sondagem possam ser aceitas pelo departamento de qualidade.
Isso não significa que a máquina-ferramenta será sempre tão precisa quanto uma CMM típica. Mas os departamentos de produção e QC estarão falando a mesma língua, e as medições da máquina serão utilizáveis para QC. Isso, por sua vez, oferece vantagens em melhor controle de processo e menor custo de qualidade.
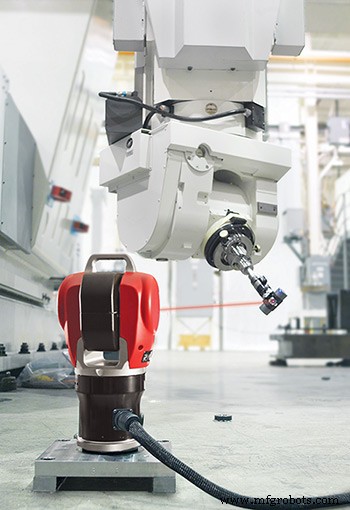
Compensação volumétrica de erro (VEC) é talvez o fator mais importante tornando possível para uma máquina-ferramenta realizar QC aceitável. Mas mesmo se você ainda usar equipamento off-line para inspeção final (que geralmente será o caso), os métodos mais recentes em VEC oferecem a melhor rota para garantir alta precisão na produção de peças complexas.
Por exemplo, Art Kietlinski, gerente de operações da Automated Precision Inc. (API) de Rockville, Maryland, disse que o pacote de compensação da empresa fará uma melhoria de quatro a cinco vezes na precisão volumétrica de uma máquina-ferramenta multi-eixo, e às vezes uma melhoria ainda maior. "Tipicamente, podemos ver uma máquina com erro volumétrico máximo na ponta da ferramenta de, digamos, 0,3 a 0,5 milímetros antes da calibração. E depois da calibração, podemos estar em torno de 0,075. Em uma máquina de cinco eixos, estamos olhando e melhorando todos os 43 erros possíveis." [Veja "Mantendo Máquinas Honestas com Calibração Avançada, Otimização", Manufacturing Engineering, junho de 2019, para uma explicação dos 43 desvios possíveis de máquina-ferramenta.]
A API faz isso combinando um rastreador a laser com o que chamam de Alvo Ativo, explicou Ron Hicks, vice-presidente de gerenciamento de produto e marketing. "Alvo Ativo é um pequeno refletor motorizado montado no fuso. Permite que o rastreador a laser meça com precisão a posição da ponta da ferramenta da máquina a partir de uma única posição do instrumento." Isso é significativo, observou Hicks, porque o processo VEC move o fuso em tempo real através de todos os eixos da máquina durante o processo de medição. Isso não seria possível com um refletor padrão de rastreador a laser, porque o feixe seria interrompido em vários pontos ao longo do volume da máquina. Hicks adicionou que "diferente de processos a laser convencionais, nosso sistema não precisa ser alinhado aos eixos principais de uma máquina-ferramenta. Isso tem vantagens dramáticas em termos de velocidade e precisão... Conseguimos compensar duas máquinas em um único dia."
O sistema da API mede "todas as poses possíveis da máquina", adicionou Kietlinski, então em um volume grande de máquina (ex: 10 m) pode plotar até 250 pontos. A partir daí, software proprietário gera coeficientes para os polinômios que calculam as correções de erro necessárias para cada eixo. Como Kietlinski explicou, esta é matemática complexa, porque "os erros não são necessariamente lineares. Você pode acabar com um polinômio de segunda ou terceira ordem que deve ser resolvido."
A planta da Northrop Grumman em Palmdale, Califórnia, é uma das várias histórias de sucesso, disse Hicks. A planta usa grandes máquinas gantry de cinco eixos para realizar todo o corte e furação para toda a fuselagem do F-35, e a API visita anualmente para realizar VEC em cada máquina. Enquanto isso, disse Kietlinski, Lockheed Martin e a Aeroespacial Israelense usinam seções de asa em horizontais, que a API também atende.
Existem limites. Uma visita recente a uma empresa de Michigan produzindo ferramentas de alta qualidade, protótipos e componentes de produção de baixo volume introduz uma nota de cautela.
Entendendo Limitações
Kietlinski relatou que a empresa de Michigan convidou a API para demonstrar seu equipamento em uma máquina de cinco eixos que já havia passado por VEC baseado em um mapa de 21 erros, "que é a norma para a maioria das máquinas e CMMs." Como Kietlinski explicou, "todas essas calibrações assumem que a máquina tem um corpo rígido, o que significa que todos os erros angulares seriam os mesmos ao longo do percurso desse eixo pelo volume. Então, por exemplo, não importa onde eu rode o eixo X pelo volume, se eu medisse erros de pitch, yaw e roll, obteria os mesmos dados angulares. Mas nem sempre é o caso nessas máquinas maiores." Isso geralmente se deve aos trilhos não serem paralelos, ele disse. Isso cria tensão na máquina e em seu sistema de acionamento, o que causa "correntes de carga a subir, e uma série de outros problemas."
Então, a primeira coisa que Kietlinski verificou foi a retidão dos eixos lineares, o que leva menos de uma hora usando o rastreador a laser. Ele adicionou que geralmente há uma relação direta entre retidão e outros erros geométricos, como pitch, yaw, roll e erros de esquadria, "porque você nem pode avaliar esquadria se não estiver reto." Neste caso, ele encontrou erros de até 200 a 250 mícrons (0,010"). A API realizou um alinhamento completo na máquina, "até soltando a ponte e esquadriando mecanicamente. Então aplicamos o mapa de correção de 21 erros. Neste ponto... os erros angulares eram os mesmos em toda a máquina, e conseguimos melhorar a máquina dez vezes sobre a calibração anterior."
Isso se deve largamente ao alinhamento mecânico aprimorado, enfatizou Kietlinski. "Quanto melhor você tem a máquina alinhada mecanicamente, melhores os resultados da calibração." Inversamente, "você não pode pegar uma máquina que não está alinhada mecanicamente e tentar consertar tudo com software."
Corrigindo Erros Em-Processo
Dentro dos limites recém-discutidos, VEC pode fazer uma melhoria notável nas imprecisões geométricas de uma máquina. Mas e quanto às "imprecisões de trabalho", os erros adicionais que ocorrem durante a usinagem, devido a tensões operacionais, instabilidade térmica e outros fatores? Bill Malanche, diretor de operações da Mitsui Seiki (EUA), Franklin Lakes, Nova Jersey, listou as principais causas de imprecisão como "movimento perdido, calor e design. Movimento perdido se infiltra em muitos aspectos, mas pode ser resumido por alinhamento geométrico e ajuste." Com VEC abordando os outros fatores, a instabilidade térmica emerge como talvez a principal fonte de erros em-processo. E quanto maior a máquina, mais variação se pode ver na posição real versus nominal da ferramenta.
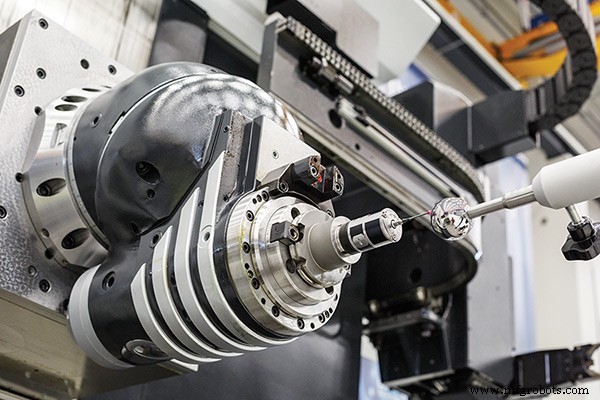
Uma abordagem para lidar com este problema é usar a sonda interna de uma máquina para ajudar a calcular esse desvio, e então compensá-lo. Doug Schulte, gerente de desenvolvimento de negócios da Select Machining Technologies, Windsor, Connecticut, disse que suas máquinas Soraluce "sondam uma esfera de qualificação em vários pontos pré-definidos. Faz isso para muitas posições de cabeçote e eixos. O software então compara os pontos medidos ao modelo cinemático da máquina e faz qualquer compensação necessária para garantir o ponto central da ferramenta na geometria da máquina." A Soraluce chama esta função de Calibração Dinâmica de Cabeçote (DHC), e Schulte disse que é um recurso comum em máquinas de cinco eixos. [Manufacturing Engineering cobriu a versão da Okuma no artigo de junho de 2019.]
Máquinas Soraluce são geralmente equipadas com múltiplos cabeçotes de dois eixos, e DHC leva 25 a 30 minutos para o ciclo completo de medição. É projetado para compensação periódica pré-usinagem, como VEC. Mas a Soraluce tem um recurso adicional chamado Cabeçotes Accura que visa possíveis erros em-processo, e leva apenas um ou dois minutos para fazer isso. Esta opção usa a mesma sonda e esfera de medição, mas roda dentro do programa de usinagem, explicou Schulte.
"Se você vai abordar uma característica em uma peça que está em um ângulo específico e esse ângulo é muito crítico, você pode usar a rotina Accura Heads para verificar o ângulo e a posição da ponta da ferramenta daquela orientação particular. Então fará esse offset para aquela ferramenta. Você faz esse ciclo de sonda imediatamente antes de rodar aquela operação."
Schulte também indicou que para tolerâncias mais apertadas em certos projetos de máquina, o usuário deve montar a esfera mais perto da área onde vai cortar, dependendo do tamanho da máquina. "A Soraluce construiu máquinas com curso longitudinal de mais de 60 metros", ele adicionou. Pode-se facilmente imaginar que influências externas podem causar desvio entre posicionamento real e nominal tão longe.
Aperto de Mão Usinagem/QC
Tomando uma "máquina compensada" como dado, operadores podem considerar a possibilidade de usar a sonda de uma máquina-ferramenta para realizar funções de QC. O novo padrão ISO 230-13 definirá os requisitos, e o fará em referência à ISO 10360, que é o padrão para CMMs. A especificação-chave com a qual CMMs são julgadas é seu valor de erro máximo permissível (MPE). Um teste de aceitação mediria sete orientações (quatro diagonais do corpo, mais uma cada ao longo de X, Y e Z) com uma régua escalonada ou um laser em combinação com uma esfera de medição. Para passar no teste, o desvio máximo (E0) não deve ser maior que o MPE.
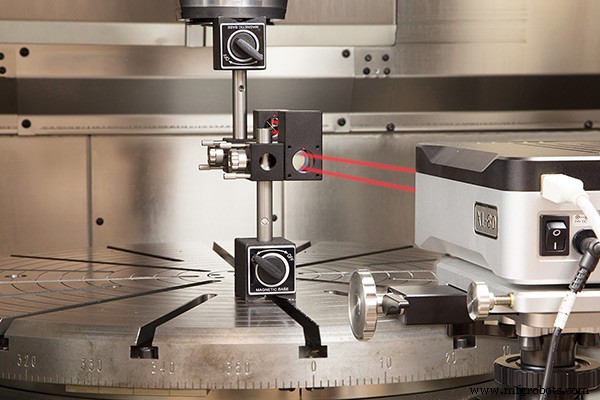
Como Hailer explicou, o novo padrão ISO define o procedimento de teste de aceitação e os valores necessários tão claramente para máquinas-ferramenta, mas é um conceito novo para construtores de máquinas. "No momento, nenhum construtor de máquina-ferramenta conhece o tamanho de seu MPE. Eles têm que aprender o procedimento para determinar tal valor, e então descobrir qual é. Este é um dos serviços que fornecemos a OEMs." Uma vez que um construtor determinou esse valor para uma determinada máquina — e ele é verificado no local, assim como você faria para uma instalação de CMM — um usuário poderia fazer uma inspeção final de peça na máquina, nunca colocando-a em uma CMM, e entregar a peça a um cliente com um relatório documentando a precisão das medições.
Se o MPE de uma máquina-ferramenta é aceitável para o usuário final é outra questão. Mas parece provável que máquinas de maior precisão cumprirão QC satisfatório para pelo menos algumas aplicações. Isso é particularmente verdadeiro para peças muito grandes, observou Béat Ries, gerente de produtos de retificação da Mitsui Seiki. "Você paga muito dinheiro por uma CMM grande, especialmente quando quer ir para ultra-alta precisão. Os números são astronômicos. Parece que ninguém é capaz de fornecer uma solução econômica."
Há mais, disse Ries. Saber apenas o MPE de uma CMM ou máquina-ferramenta não é suficiente para satisfazer padrões aeroespaciais ou automotivos. Isso porque eles também "exigem um valor de incerteza ao lado de cada medição ou validação feita em peças." Então, enquanto muitas pessoas pensam no MPE sozinho como a "precisão" de uma máquina, o número não captura as variações de medição — e imprecisões adicionais — que ocorrem no mundo real. Por exemplo, Ries explicou, "flutuações de temperatura em uma oficina produziriam medições diferentes. Então, se uma CMM tem um MPE de 1,9 mais L/250 mícrons, a incerteza calculada pode ser 3 mícrons por metro. Se você medir sobre um metro, o valor MPE sugeriria que você está preciso dentro de 5,9 mícrons. Mas se você adicionar o valor de incerteza, verá que na verdade está medindo dentro de mais ou menos 8,9 mícrons."
Dividindo o Mícron
Uma oficina que leva medição extremamente a sério é a apropriadamente chamada Precision Grinding Solutions (PGS) em Hamden, Connecticut. O proprietário Curt Reed considera essencial que eles tenham uma compreensão firme de seu QC, incluindo medições de incerteza, porque eles retificam peças rotativas de motor a jato para grandes OEMs como Pratt & Whitney, além de fornecedores Tier 1 e 2 aeroespaciais. A PGS até tem contrato para calibrar gabaritos para várias localizações da Pratt.
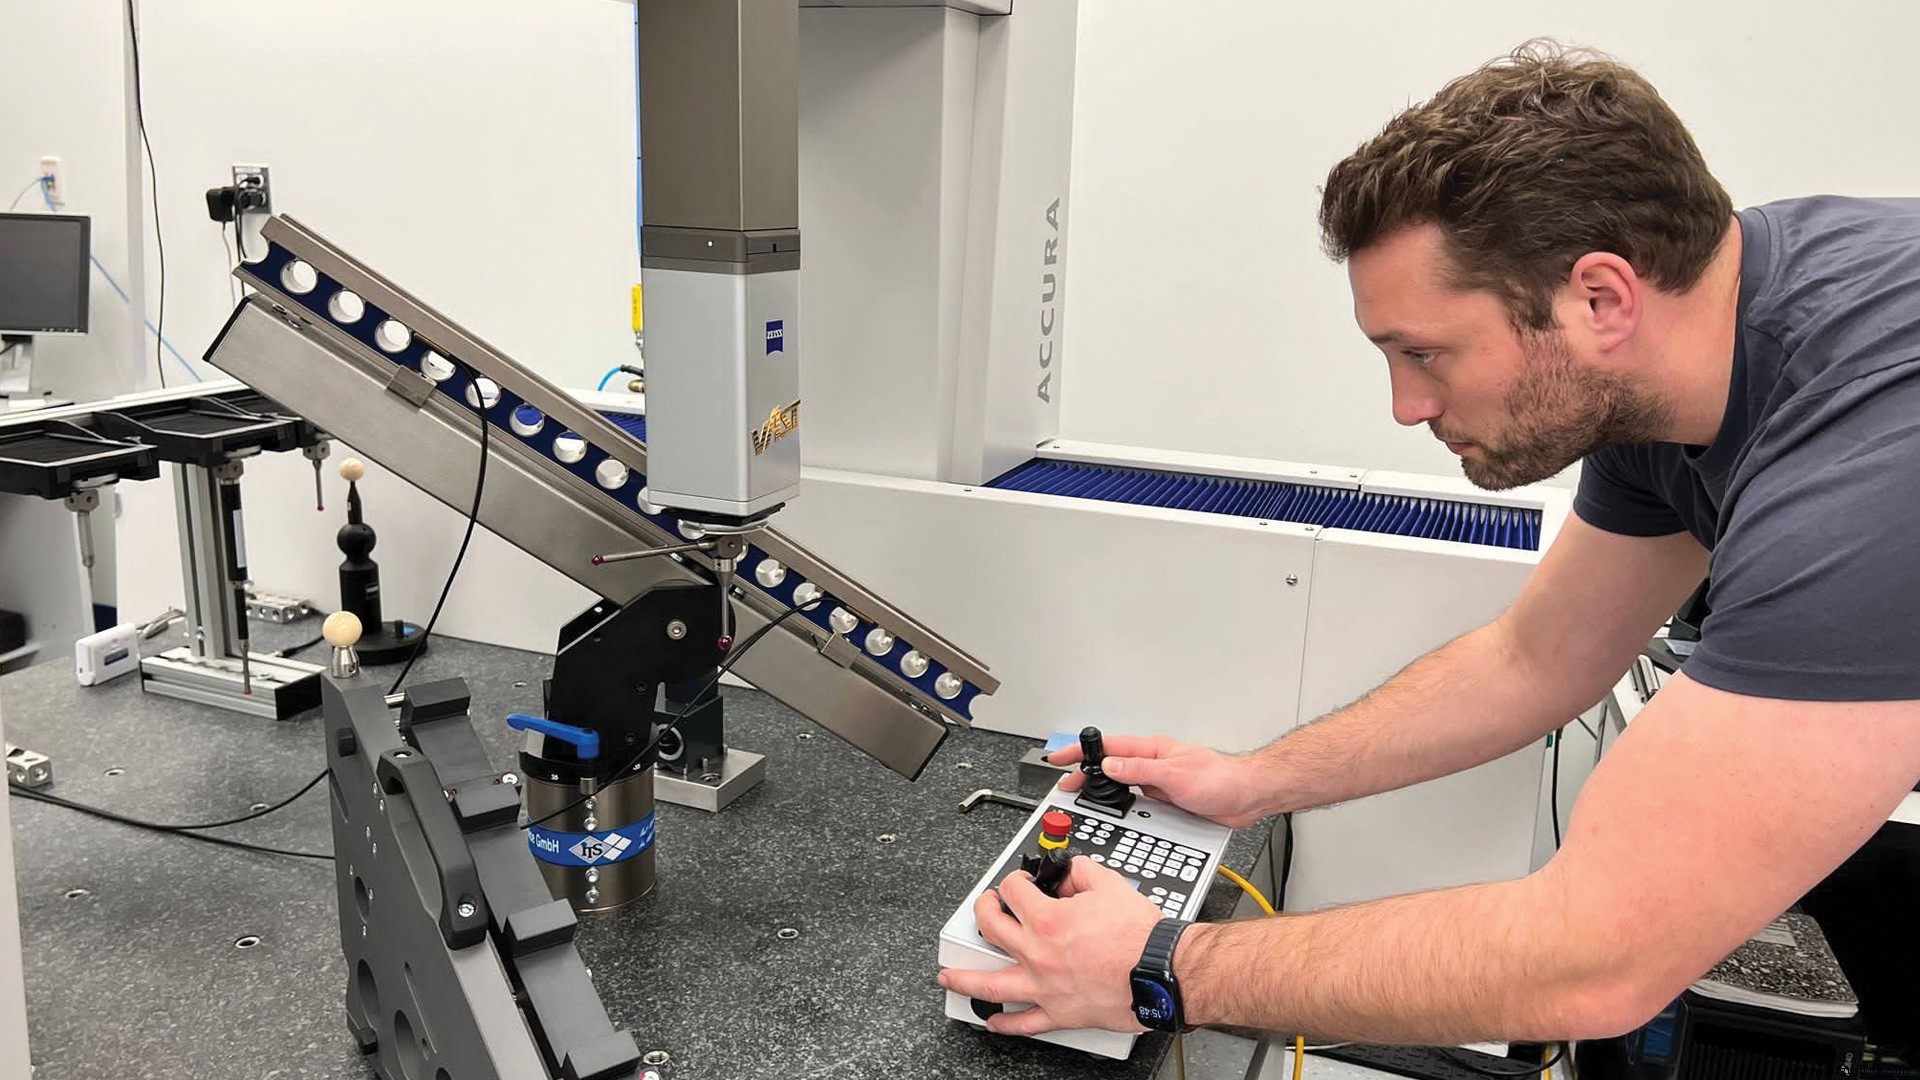
A PGS tem uma CMM Zeiss PRISMO ultra, que Reed refere como uma máquina "classe de referência". A CMM ostenta um E0 de 0,5 + L/500 µm, e a PGS tem determinado o orçamento de incerteza "de uma das maneiras antigas. Você pega um artefato conhecido, digamos um dos gabaritos da Pratt em que estamos envolvidos em calibrar, e mede uma característica crítica 50 vezes ou mais. Então você examina essa dispersão de dados, considera fatores como mudanças na temperatura da sala, coloca tudo em uma fórmula antiga e chega a um número de incerteza."
Agora a PGS está implementando um novo método para obter um controle ainda melhor sobre a incerteza de medição: Virtual CMM (VCMM). Reed explicou que VCMM é um módulo plugin para o pacote de software executivo Calypso da Zeiss que "permite inserir outra coluna em seus relatórios que mostra a incerteza de cada medição individual que você faz." Além disso, também captura todos os outros erros que a calibração a laser não contabiliza, adicionou Reed.
A PGS está trabalhando com a AfM para capturar os dados necessários para este esforço, o que Reed disse vai além de rastrear flutuações de temperatura e vibrações. "Por exemplo, leva em conta se você está usando um estilete longo com haste fina, ou um curto e grosso. Como é a assinatura de flexão da máquina? Quando você está medindo a máquina, como é a geometria real, as escalas, os guias... Como tudo isso se parece?" A AfM determinará tudo isso fazendo uma série de medições especiais com um conjunto de artefatos que incorporam várias bolas e degraus. Então arquivos de erro rodarão em segundo plano para determinar a incerteza.
Em suma, disse Reed, "VCMM é uma maneira muito mais moderna, mais abrangente de examinar incerteza para todo o sistema e laboratório. Não é baseado apenas em um artefato. Está qualificando através de todas as medições que a AfM está fazendo, e está qualificando todo o volume de medição da CMM, não apenas uma área local onde você testou um gabarito."
Uma vez finalizado, Reed comentou, os novos relatórios farão a imagem de qualidade parecer pior, "porque faz um trabalho melhor, característica por característica. Se você ligar essa função, verá a incerteza de cada característica sendo rodada em cada programa. Então, se você medir algo que seria 'ao mícron', e adicionar a incerteza, talvez seja 1,15 mícron. Mas entrega um exame real, verdadeiro da incerteza de todo o sistema."
O sistema de Reed já é excelente. A PGS tem uma CMM de primeira linha e seu laboratório é termicamente estável dentro de um terço de grau F. Mas eles fizeram outros investimentos para limitar incerteza: "Compramos software e artefatos de medição da AfM para obter melhor controle da precisão da máquina. Também compramos uma régua de degrau de 700 milímetros idêntica à usada pelo serviço da Zeiss. Nossa intenção é entender onde a máquina está o tempo todo."
A PGS não confiará mais apenas em calibrações anuais do OEM, pois elas apenas representam um instantâneo no tempo. Reed disse que essas visitas custam uma quantia significativa de dinheiro e ainda deixam alguém se perguntando como a máquina está performando o ano todo. "Se o OEM volta em um ano e a calibração 'as-found' não está em especificação, coloca em questão todo produto que você aceitou com a máquina. Não estamos mais dispostos a correr esse risco. Estamos tentando fazer exames semanais, ou até diários, de nossas CMMs."
Manutenção e reparo de equipamentos
- Engajamento de Canto: Dominando Fresagem de Precisão para Qualidade Superior de Cantos
- 10 Passos Essenciais para Selecionar uma Ferramenta de Prognósticos de Máquina
- Dominando Operações de Torno e Seleção de Ferramentas de Corte
- Pedidos de Máquinas-Ferramenta em Setembro Caem 1,1% — Insights da Indústria
- Fuji Lança GYROFLEX Ultimate: Máquina de Automação Multitarefa Versátil
- Methods Machine Tools Adquire Koch Machine Tool para Expandir Presença no Texas
- Capacidade de Fresamento de Centros de Torneamento CNC: Insights e Referências Principais
- Centros de Torneamento Avançados e Tecnologia de Máquinas CNC
- Três Técnicas Comprovadas para Construir Máquinas CNC de Cinco Eixos
- Dominando a Usinagem: Processos, Ferramentas e Aplicações