



Dominando a Tolerância de Furo de Entrada para Fresamento de Cauda de Andorinha
Fresas de Cauda de Andorinha são ferramentas de corte que criam uma forma trapezoidal, ou um sulco de cauda de andorinha, em uma peça. Devido à forma destas ferramentas, considerações especiais precisam ser feitas para alcançar longa vida útil da ferramenta e resultados superiores. Isso é particularmente verdadeiro ao usinar sulcos de anel-O, pois esta operação requer que a ferramenta entre na peça para começar a cortar. Usar um método apropriado de entrada da ferramenta, especificamente entender quando a tolerância de furo de entrada é (e não é) necessária, é importante para evitar acidentes comuns em cauda de andorinha.
O que é um Furo de Entrada (Drop-Hole)?
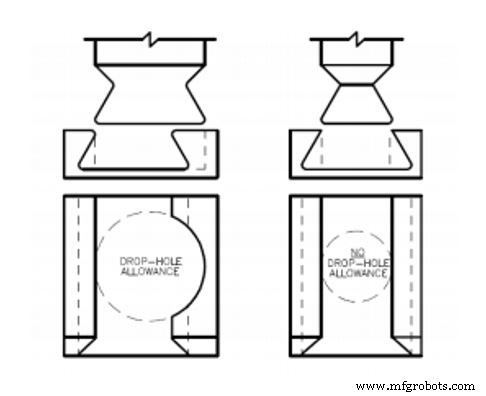
Ao projetar peças com sulcos de anel-O, a consideração de tolerância de furo de entrada é um primeiro passo crucial. Um furo de entrada é um furo fora do centro fresado durante a operação de desbaste/ranhuramento. Esta característica permite o uso de uma ferramenta significativamente maior e mais rígida. Isso porque o cortador não precisa mais caber no sulco, mas em um furo com diâmetro maior que seu diâmetro de corte.
Por Que Considerar Adicionar um Furo de Entrada?
Quando comparadas a ferramentas sem tolerância de furo de entrada, ferramentas com tolerância de furo de entrada têm uma razão diâmetro do pescoço/diâmetro do cortador muito maior. Isso torna as ferramentas de furo de entrada muito mais fortes, permitindo que a ferramenta faça profundidades de corte radiais pesadas e menos passadas. Usar um furo de entrada permitirá o uso da ferramenta mais forte, o que aumentará a taxa de produção e melhorará a vida útil da ferramenta.
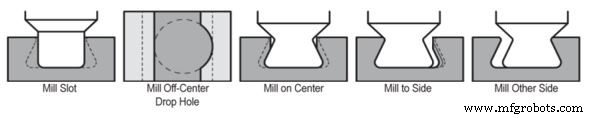
Operação de Usinagem com Tolerância de Furo de Entrada
Quando Não Usar Furo de Entrada
Furos de entrada às vezes não são permitidos em um design devido ao ponto de concentração de tensão adicional que deixa. Exemplos comuns onde um furo de entrada não seria permitido incluem:
- Em aplicações de alta pressão
- Em vedações requerendo alta confiabilidade
- Onde fluidos perigosos ou perigosos estão sendo usados
O problema com a tolerância de furo de entrada é que a folga adicional usada para entrada da ferramenta pode criar um ponto fraco na vedação, que pode então se comprometer sob certas condições. Em última análise, a tolerância de furo de entrada requer aprovação do cliente para garantir que a aplicação permite isso.
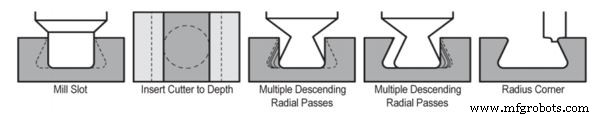
Operação de Usinagem Sem Tolerância de Furo de Entrada
Posicionamento do Furo de Entrada
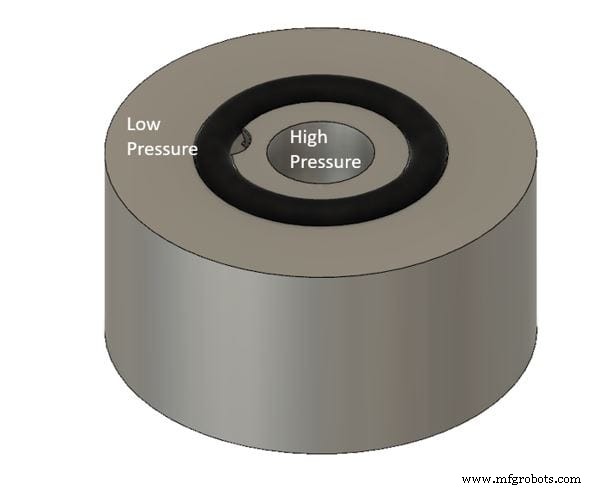
Ao adicionar um furo de entrada à sua peça, é importante garantir que a característica seja colocada corretamente para maximizar a integridade da vedação. Conforme a figura abaixo, o furo de entrada deve ser colocado fora do centro do sulco, garantindo que apenas um lado do sulco seja afetado.
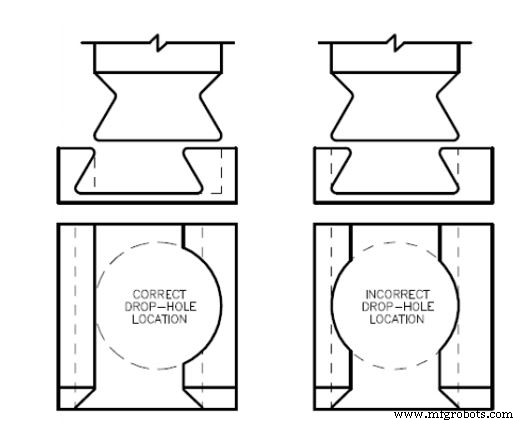
Também é necessário garantir que as características de furo de entrada sejam colocadas no lado correto do sulco. Como anéis-O são usados como vedação entre pressões, é importante ter o furo de entrada fazendo fronteira com a zona de alta pressão. À medida que a pressão se move de alta para baixa, o anel-O será forçado para o lado totalmente suportado, permitindo uma vedação adequada (Veja imagem abaixo).
Máquina cnc
- Buchas para Pladur Explicadas: Como Funcionam e Quando Usá-las
- Dominando o Torno de Madeira: Guia Passo a Passo para Iniciantes
- Quando um Reparo Não é um Conserto Real: Como Identificar Reparos Genuínos
- Como Usar Sensor de Ferramenta no Seu Roteador CNC para Madeira
- Broca Rotativa (Rotary Broaching): Furação Rápida e Precisa de Furos Quadrados
- FR4 Explicado: Aplicações Ideais e Limitações para Design de PCI
- Materiais para Fundição sob Pressão (Die Casting): Escolhendo o Metal Certo para Sua Produção
- Escolhendo a Fresadora Ideal: Tipos e Aplicações Explicados
- Aprimorando Precisão e Exatidão de Ferramentas de Máquina CNC: Guia Completo
- Preajustador e Medição de Ferramentas CNC: Guia Essencial para Precisão e Eficiência