



Escolhendo os Estilos Corretos de Fixação CNC: Considerações-Chave
Maquinistas têm várias variáveis a considerar ao configurar dispositivos para uma operação de usinagem. Quando se trata de fixação CNC, existem grandes diferenças entre segurar uma peça duplicada com tolerância frouxa com tempo de ciclo de 10 minutos e segurar uma peça especializada com tolerância apertada com tempo de ciclo de 10 horas. Determinar qual método funciona melhor para seu trabalho de usinagem é essencial para manter uma operação eficiente.
Dispositivos de Fixação CNC
Dispositivos de fixação ideais têm configurações facilmente repetíveis. Por esta razão, algumas máquinas têm dispositivos de fixação padrão. Morsas são geralmente usadas com máquinas de fresar enquanto mandris ou pinças são usados ao rodar uma máquina de torno. Às vezes, uma peça pode precisar de uma configuração de fixação CNC personalizada para segurar a peça adequadamente durante a usinagem. Fixadores e gabaritos são exemplos de dispositivos personalizados.
Fixadores e Gabaritos
Um gabarito é um dispositivo de fixação que segura, apoia e localiza uma peça e guia a ferramenta de corte em uma operação específica (geralmente através do uso de uma ou mais buchas). Um fixador é essencialmente o mesmo tipo de dispositivo, mas a principal diferença é que ele não guia a ferramenta de corte em uma operação especificada. Fixadores são tipicamente usados em operações de fresamento enquanto gabaritos são geralmente usados em furação, alargamento, rosqueamento e mandrilamento. Gabaritos e fixadores são mais precisos relativos a dispositivos de fixação CNC padrão, o que leva a tolerâncias mais apertadas. Eles também podem ser indexáveis, permitindo que controlem o movimento da ferramenta de corte bem como o movimento da peça. Ambos gabaritos e fixadores são compostos pelos mesmos componentes básicos: corpos de fixador, localizadores, apoios e grampos.
Os 4 Corpos de Fixador
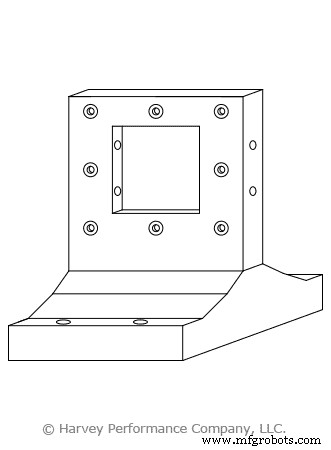
Existem 4 tipos básicos de corpos de fixador: placas de face, placas de base, placas de ângulo, e torres (tombstones).
Placas de Face: Tipicamente usadas em operações de torno, onde componentes são fixados à placa de face e então montados no fuso.
Placas de Base: Comuns em operações de fresamento e furação e são montadas na mesa de trabalho.
Placas de Ângulo: Duas placas perpendiculares uma à outra mas algumas são ajustáveis ou personalizadas para mudar o ângulo da peça.
Torres (Tombstones): Grandes fixadores retangulares orientados verticalmente que orientam uma peça perpendicular à mesa de trabalho. Torres também têm dois lados para acomodar múltiplas peças.
Localizadores
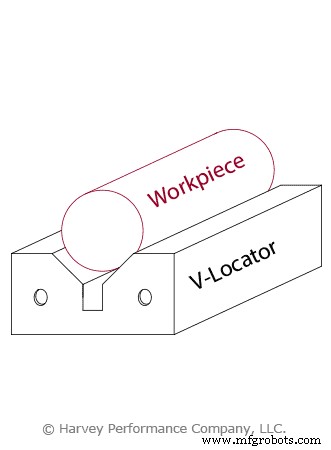
Localizadores são caracterizados por quatro critérios: montados, integrais, fixos, e ajustáveis. Localizadores montados podem ser anexados e removidos do fixador, o que é contrário a localizadores integrais que são construídos no fixador. Localizadores fixos não permitem componentes móveis, enquanto localizadores ajustáveis permitem movimento através do uso de roscas e/ou molas, e podem ajustar ao tamanho da peça. Estes podem ser combinados para fornecer a razão rigidez-conveniência de montagem apropriada. Por exemplo, um fixador com localizador em V é a combinação de localizadores montados e fixos. Pode ser fixado a um fixador mas não tem componentes móveis.
Apoios
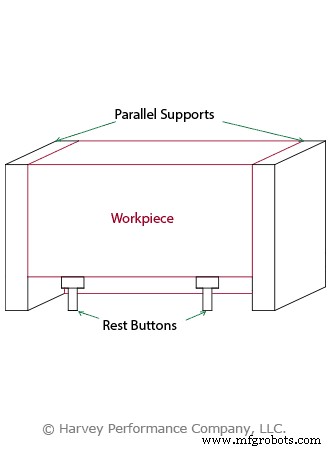
Apoios fazem exatamente o que seus nomes sugerem, eles apoiam a peça durante o processo de usinagem para evitar deformação da peça. Estes componentes podem servir também como localizadores e também vêm fixos, ajustáveis e integrais, ou montados. Geralmente, apoios são colocados sob a peça durante a fabricação mas isso também depende da geometria da peça, da máquina sendo operada e onde a ferramenta de corte fará contato. Apoios podem vir em diferentes formas e tamanhos. Por exemplo, botões de apoio são componentes de apoio menores usados em série seja debaixo da peça ou dos lados. Concurrentemente, apoios paralelos são colocados em cada lado da peça para fornecer apoio geral.
Grampos
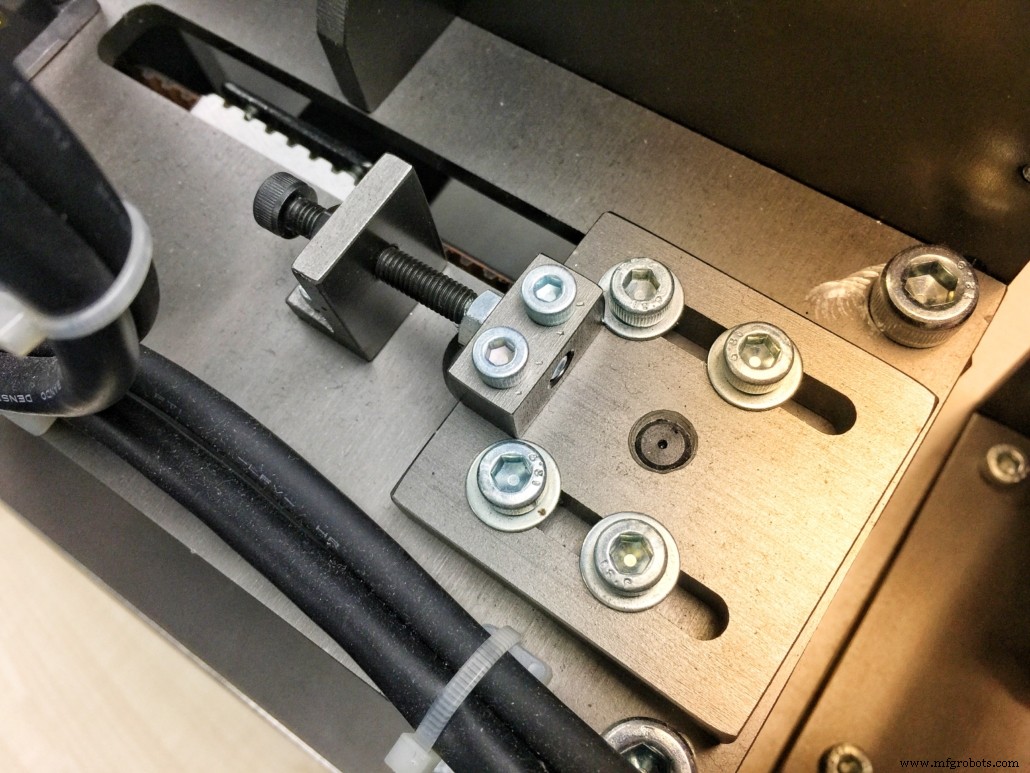
Grampos são dispositivos usados para fortalecer ou segurar coisas juntas, e vêm em diferentes formas, tamanhos e resistências. Morsas e mandris têm maxilas móveis e são considerados grampos padrão. Um exemplo atípico é o grampo de alavanca (toggle clamp), que tem um pino de pivô que atua como fulcro para um sistema de alavanca. Um dos tipos mais convenientes é um sistema de grampeamento por potência. Existem dois tipos de métodos de grampeamento por potência: hidráulico e pneumático.
Sistemas de Fixação Hidráulicos
Sistemas Hidráulicos criam uma força de aperto ao obter potência da compressão de um líquido. Este tipo de grampo de potência é geralmente usado com peças maiores pois geralmente ocupa menos espaço relativo a grampos pneumáticos.
Grampos Pneumáticos
Grampos pneumáticos obtêm sua força de aperto da potência criada por um gás comprimido (geralmente ar). Estes sistemas são geralmente mais volumosos e são usados para peças menores que requerem menos espaço na mesa de trabalho. O grampeamento por potência oferece algumas vantagens sobre grampeamento convencional. Primeiro, estes sistemas podem ser ativados e desativados rapidamente para economizar tempo de troca. Segundo, eles colocam pressão uniforme na peça, o que ajuda a prevenir erros e deformação. Uma desvantagem significativa que eles representam é o custo de um sistema mas isso pode ser rapidamente compensado pelo tempo de produção economizado.
Diretrizes-Chave a Seguir
Por fim, existem algumas diretrizes a seguir ao escolher a configuração apropriada de fixador ou gabarito CNC.
Garantir Tolerância Adequada
As tolerâncias do dispositivo de fixação sendo usado devem ser 20%-50% mais apertadas que as da peça.
Utilizar Peças de Localização e Apoio Aceitáveis
Peças de localização e apoio devem ser feitas de material endurecido para prevenir desgaste e permitir vários usos sem as peças que eles apoiam caírem fora de tolerância. Apoios e localizadores também devem ser padronizados para que possam ser facilmente substituídos.
Posicionar Grampos de Fixação em Locais Corretos
Grampos devem ser colocados acima das localizações dos apoios para permitir que a força do grampo passe para o apoio sem deformar a peça. Grampos, localizadores e apoios também devem ser colocados para distribuir forças de corte o mais uniformemente possível através da peça. A configuração deve permitir grampeamento fácil e não requerer muito tempo de troca.
Maximizar Flexibilidade de Usinagem
O design do fixador ou gabaritos deve maximizar a quantidade de operações que podem ser realizadas em uma orientação. Durante a operação de usinagem, a configuração deve ser rígida e estável.
Conclusão
A fixação pode ser realizada de várias maneiras diferentes e realizar a mesma tarefa de segurar com sucesso uma peça durante uma operação de usinagem com o resultado final estando em tolerância. A qualidade desta fixação pode diferir muito pois algumas configurações serão mais eficientes que outras. Por exemplo, não há razão para criar um gabarito elaborado para criar um pequeno sulco no centro de um tijolo retangular de alumínio; uma morsa funcionaria muito bem. Maximizar a eficiência e eficácia da configuração de fixação CNC de um operador aumentará a produtividade economizando em troca, tempo bem como custo de peças descartadas, fora de tolerância.
Máquina cnc
- Superacabamento na Metalurgia: Processo, Benefícios e Diferenças do Polimento
- Considerações Práticas para Seleção e Uso de Indutores
- Configuração Precisa de Ponto Zero em Roteadores CNC: Evite Colisões Ferramenta-Mesa
- 6 Fatores-Chave a Considerar Antes de Escolher uma Oficina de Usinagem
- Estratégias Essenciais de Layout de PCB para Confiabilidade e Eficiência de Custo
- Técnicas de Fixação em CNC: Garanta sua Peça para Usinagem Precisa
- Otimizando Projeto de Antena para Dispositivos IoT Compactos
- Projeto Térmico Especializado de PCI: Dicas Práticas para Gestão de Calor
- Guia Completo de Máquinas de Retificação de Precisão
- Dominando o Torneamento CNC: Guia Essencial para Usinagem de Precisão