



7 Estratégias Comprovadas para Prevenir Deformação de Alumínio na Usinagem CNC
O alumínio é uma matéria-prima industrial importante. No entanto, devido à sua dureza relativamente baixa e alto coeficiente de expansão térmica, ele pode deformar facilmente quando usinado em peças de paredes finas e chapas finas. Além de melhorar o desempenho da ferramenta e eliminar a tensão interna do material antecipadamente, existem várias etapas que podem ser tomadas para reduzir a deformação do material o máximo possível.
1. Usinagem Simétrica
Para peças de alumínio com grande sobra de usinagem, é necessário evitar concentração excessiva de calor para criar melhor dissipação de calor e reduzir deformação térmica. O método para alcançar isso é chamado de processamento simétrico.
Imagine, por exemplo, que uma chapa de alumínio de 90 mm de espessura precisa ser fresada para 60 mm. Se o lado fresado for imediatamente virado para o outro lado, como cada superfície é processada até o tamanho final, a sobra de usinagem contínua será grande, o que causará o problema de concentração de calor e a planicidade da liga só conseguirá atingir 5 mm.
Se o método de processamento simétrico de dois lados for usado repetidamente, no entanto, cada superfície pode ser processada pelo menos duas vezes até atingir o tamanho final, o que é bom para dissipação de calor, e a planicidade pode ser controlada em 0,3 mm.
2. Usinagem Múltipla Estratificada
Quando há múltiplas cavidades nas peças de chapa de liga de alumínio, é fácil torcer a parede da cavidade devido à força desigual. A melhor forma de resolver o problema é adotar um método de processamento múltiplo em camadas, que processa todas as cavidades ao mesmo tempo.
Em vez de terminar a peça de uma só vez, a peça pode ser dividida em várias camadas e processada até o tamanho requerido camada por camada. A força aplicada às peças será mais uniforme e a probabilidade de deformação será menor.
3. Selecionar Parâmetros de Corte Apropriados
A força de corte e o calor resultante podem ser reduzidos selecionando parâmetros de corte adequados. No processo de usinagem mecânica, se os parâmetros de corte forem maiores que o normal, levarão a força de corte excessiva, que pode facilmente causar deformação das peças, além de afetar a rigidez do fuso e a durabilidade da ferramenta.
Entre todos os fatores dos parâmetros de corte, a maior influência na força de corte é a profundidade de corte de retorno. Mas enquanto reduzir o número de ferramentas de corte é benéfico para garantir que as peças não se deformem, a eficiência de processamento será ao mesmo tempo reduzida.
A fresagem de alta velocidade de usinagem de controle numérico pode resolver este problema. Reduzindo a profundidade de corte de retorno, aumentando o avanço e melhorando a velocidade da máquina, a usinagem pode reduzir a força de corte e garantir a eficiência de processamento.
4. Otimizar Capacidade das Ferramentas de Corte
O material e parâmetros geométricos das ferramentas de corte têm influência importante na força de corte e calor de corte. A seleção correta de ferramentas e parâmetros é, portanto, muito importante para reduzir a distorção de usinagem das peças.
Parâmetros geométricos de uma ferramenta que podem afetar o desempenho:
Ângulo frontal
O ângulo frontal deve ser configurado adequadamente para preservar a resistência da lâmina, ou a aresta cortante se desgastará. Configurar corretamente o ângulo frontal também pode reduzir deformação de corte, garantir remoção suave de cavacos e reduzir força e temperatura de corte. Não use ferramenta de ângulo frontal negativo.
Ângulo traseiro
O tamanho do ângulo traseiro tem efeito direto tanto no desgaste da face lateral quanto na qualidade da superfície usinada, e a espessura de corte é um parâmetro importante a considerar ao configurar o ângulo traseiro. No desbaste, a alta taxa de avanço, carga de corte pesada e calor elevado significam que a ferramenta deve contabilizar a dissipação de calor. O ângulo traseiro deve, portanto, ser menor. Na fresagem de precisão, no entanto, arestas afiadas são necessárias para reduzir o atrito entre a face lateral e a superfície usinada e reduzir deformação elástica. Nestes casos, o ângulo traseiro deve ser maior.
Ângulo de hélice
Para tornar a fresagem estável e reduzir a força de fresagem, o ângulo de hélice deve ser o maior possível.
Ângulo de desvio principal
Reduzir adequadamente o ângulo de desvio principal pode melhorar a dissipação de calor e reduzir a temperatura média da área de processamento.
Melhorar a condição física das ferramentas de corte
Reduzir o número de dentes da fresa pode aumentar a capacidade, o que pode ser útil ao processar liga de alumínio. Devido às propriedades da liga de alumínio, a deformação de corte é maior, e uma grande capacidade de espaço para cavacos é necessária.
O raio do fundo do canal deve ser maior e o número de dentes da fresa menor. Por exemplo, dois dentes são usados para fresa abaixo de 20 mm, e três dentes são usados na fresa de 30-60 mm para evitar deformação de peças de alumínio de paredes finas causada pelo entupimento de cavacos.
Afiação de precisão dos dentes da fresa
A rugosidade da aresta de corte dos dentes da fresa deve ser menor que Ra=0,4 µm. Antes de usar novas facas, use pedras de óleo finas para afiar suavemente as arestas frontal e traseira dos dentes para eliminar rebarbas e padrões de zigue-zague leves. Dessa forma, não apenas o calor de corte pode ser reduzido, a deformação de corte também pode ser minimizada.
Controlar rigorosamente o desgaste da ferramenta
Quando as ferramentas se desgastam, a rugosidade da superfície da peça aumenta, a temperatura de corte aumenta e a deformação da peça aumenta. Portanto, além de selecionar materiais de ferramenta com boa resistência ao desgaste, o padrão de desgaste da ferramenta não deve ser maior que 0,2 mm, caso contrário nódulos de acúmulo podem ocorrer. No corte, a temperatura da peça não deve exceder 100 graus para prevenir deformação.
5. Abordagens Diferentes
Desbaste e acabamento requerem abordagens diferentes. O desbaste requer cortar o material excedente na superfície do blank no menor tempo com a maior velocidade de corte, formando o contorno geométrico requerido para o acabamento. A ênfase aqui está na eficiência de processamento e taxa de remoção de material.
A usinagem de acabamento, por outro lado, requer maior precisão de usinagem e qualidade de superfície. A ênfase deve ser colocada na qualidade da fresagem. À medida que a espessura de corte dos dentes da fresa diminui do máximo para zero, o fenômeno de endurecimento por usinagem será grandemente reduzido e a deformação das peças pode ser suprimida até certo ponto.
6. Dupla Compressão de Peças de Pared Fina
Ao usinar peças de liga de alumínio de parede fina, a força de fixação pode causar deformação. Para reduzir a deformação da peça causada pela fixação, as peças pressionadas devem ser liberadas antes de finalizar a dimensão final, liberando a pressão e restaurando as peças à sua forma original antes de reaplicar a pressão uma segunda vez.
O segundo ponto de ação de pressão é melhor na superfície de apoio, e a força de fixação deve ser na direção de maior rigidez. Se tudo estiver correto, a força de compressão deve ser capaz de segurar a peça sem afrouxar. Este método requer um operador experiente, mas pode garantir que a deformação de peças usinadas seja minimizada.
7. Furação e Fresagem
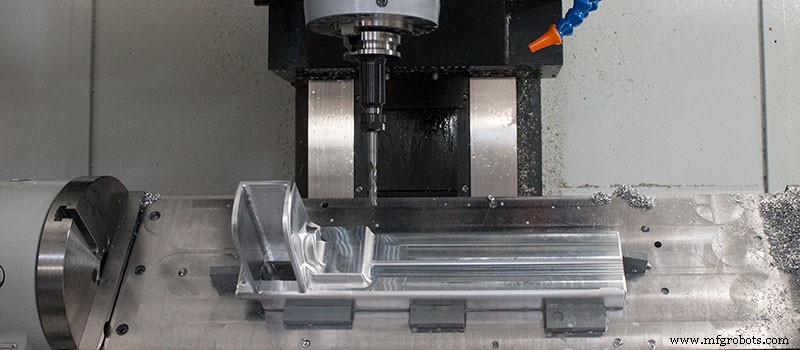
Usinar peças com cavidade apresenta seus próprios problemas. Se a fresa for aplicada diretamente às peças, os cavacos não serão suaves devido ao espaço insuficiente de detritos da fresa. Isso leva ao acúmulo de grande quantidade de calor de corte, expansão e deformação das peças e até quebra potencial da peça ou faca.
O melhor método para lidar com este problema é pré-furar e depois fresar. Isso envolve primeiro furar o furo com uma ferramenta não menor que a fresa, e depois colocar a fresa no furo para começar a fresar.
Esperamos que as informações que fornecemos ajudem. A 3ERP tem rica experiência em usinagem CNC de alumínio, bem como outros materiais metálicos e plásticos para prototipagem e produção. Sinta-se à vontade para entrar em contato com nossa equipe se precisar de mais sugestões de fabricação.
Máquina cnc
- Dominando o Corte a Plasma CNC: Fundamentos, Mecânica e Desempenho – Parte 2
- CNC Plasma Cutting 101: Domine a Tecnologia para Precisão e Eficiência
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Usinagem CNC de Acrílico de Precisão: Precisa, Segura e Eficiente
- Fatores que Influenciam Custos de Usinagem CNC: O que Você Precisa Saber
- Três Maneiras que a Usinagem CNC Está Revolucionando a Manufatura Global
- Restrições de Tamanho na Usinagem CNC: O Que Designers Devem Saber
- Escolhendo a Liga de Alumínio Certa para Usinagem CNC de Precisão
- Reduza Custos de Usinagem CNC: Dicas de Especialistas para Peças de Precisão
- Corte a Laser: Usinagem CNC de Precisão para Produção de Alta Qualidade