



Definindo o Ângulo Inicial em Círculos de Furos de Parafuso G70 – Exemplo Prático CNC
G-code G70 Círculo de Furos de Parafuso (ciclo enlatado) é muito simples de programar devido ao seu pequeno número de parâmetros.
Parâmetros do G70 círculo de furos de parafuso são muito autoexplicativos, mas este exemplo de programação CNC enfatiza o parâmetro Ângulo Inicial (G70 J).
Parâmetro Ângulo Inicial G70 J – Este é o valor do ângulo inicial do primeiro furo (0 a 360° CCW a partir da horizontal na posição 3 horas).
Exemplo de Programa CNC
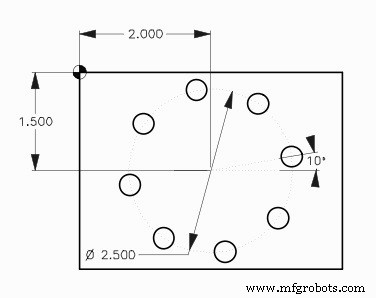
Exemplo G70 Círculo de Furos de Parafuso
O1009 N10 T15 M06 N20 G90 G54 G00 X2. Y-1.5 N30 S1620 M03 N40 G43 H15 Z1. M08 N50 G81 G99 Z-0.45 R0.1 F8. L0 N60 G70 I1.25 J10. L8 N70 G80 G00 Z1. M09 N80 G53 G49 Z0. M05 N90 M30
G71 Arco de Furos de Parafuso: Programação CNC Fresadora Fácil para Perfuração Precisa em Arco
Programa CNC de Exemplo: G83 Perfuração com Picotamento com G70 Círculo de Furos para Furos Profundos Espaçados Uniformemente
Máquina cnc
- Como Remover com Segurança Parafusos ou Porcas Enferrujados — Dicas de Especialista e Métodos Comprovados
- Definindo Frequências de Inspeção para Manutenção Preventiva: Um Guia Prático
- Guia para Iniciantes: Configuração, Depuração e Uso de Cortadora a Plasma
- Configuração Precisa de Ponto Zero em Roteadores CNC: Evite Colisões Ferramenta-Mesa
- Construa um Armazém de Alta Performance: Design de Layout Especializado e Checklist de Lançamento
- Dominando o Lean Six Sigma: Guia Passo a Passo para Implementação
- Guia Profissional: Cortando Perfil de Ferro Precisamente e Eficientemente
- Domine Programação CNC: Exemplo Fanuc G71 Desbaste & G70 Acabamento
- Fanuc G70 e G71 Ciclos de Desbaste e Acabamento em Torneamento - Exemplo de Programa CNC
- Programação Eficiente G72: Perfuração de Furos de Parafuso Espaçados Uniformemente ao Longo de um Ângulo