



Exemplo Torno CNC Fanuc: Usando Ciclos Predefinidos G71, G72 e G70 para Mandrilamento e Faceamento Interno
Exemplo de programação Fanuc que mostra o uso de múltiplos ciclos predefinidos (canned cycles) Fanuc na programação CNC. Os seguintes ciclos predefinidos são usados neste exemplo de programação de torno CNC:
- G71 Ciclo de Desbaste Torneamento
- G72 Ciclo de Faceamento
- G70 Ciclo de Acabamento
Fanuc G71 para Operação de Mandrilamento
Este exemplo de programação também ilustra como o ciclo de torneamento G71 pode ser usado para usinagem interna (operação de mandrilamento). Se você deseja remover material excedente do interior de um componente, pode usar o ciclo de torneamento Fanuc G71 para remoção de estoque interno também.
Exemplo de Programação Fanuc
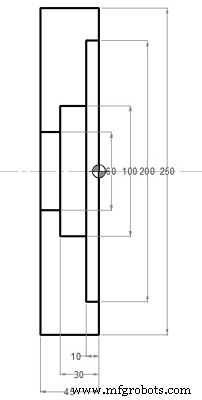
Exemplo de Ciclo Predefinido Fanuc
G28 U0 W0 G50 S1500 N1 T0101 M8 (OD FACEAMENTO) G96 S180 M3 G0 X255.0 Z5.0 G72 W2.0 R0.5 G72 P100 Q200 F0.25 N100 G0 Z0 G41 G1 X-2.0 F0.18 N200 G0 Z5.0 G40 X255.0 G28 U0 W0 N2 T0404 M8 (ID DESBASTE) G96 S180 M3 G0 X50.0 Z5.0 G71 U2.0 R0.5 G71 P500 Q600 U-0.5 W0.1 F0.25 N500 G0 X202.0 G41 G1 Z0 F0.12 X200.0 Z-10.0 X100.0 Z-30.0 X60.0 Z-45.0 N600 X50.0 G40 G0 Z5.0 G28 U0 W0 N3 T0505 M8 (ID ACABAMENTO) G96 S220 M3 G0 X50.0 Z5.0 G70 P500 Q600 G0 X50.0 Z5.0 G28 U0 W0 M5 M9 M30
Análise dos Ciclos
| Ciclo | Aplicação | Parâmetros Chave |
|---|---|---|
| G72 | Faceamento externo (OD) | W=corte axial, R=recuo, P/Q=blocos perfil |
| G71 | Desbaste interno (ID) - Mandrilamento | U=corte radial, R=recuo, P/Q=blocos, U/W finish |
| G70 | Acabamento interno (ID) | P/Q=mesmos blocos do G71 |
Pontos-Chave do Exemplo
- N1 (OD Face): G72 para faceamento externo, perfil N100-N200
- N2 (ID Rough): G71 para desbaste interno, note U-0.5 (corte radial negativo = interno)
- Perfil ID (N500-N600): Define geometria interna da peça
- N3 (ID Finish): G70 usa mesmo perfil (P500 Q600) para acabamento
- G41/G40: Compensação nariz ferramenta ativada/desativada no perfil
- G28 U0 W0: Retorno referência entre operações
Dica: G71 Interno vs Externo
Para usinagem interna (mandrilamento), o sinal de U no G71 define direção: U negativo remove material para dentro (furo), U positivo para fora (externo). O mesmo perfil (P/Q) serve para G71 (desbaste) e G70 (acabamento).
Máquina cnc
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Domine Programação CNC: Exemplo Fanuc G71 Desbaste & G70 Acabamento
- Domine o Ciclo de Faceamento Fanuc G72: Guia Completo e Dicas de Programação
- Fanuc G70 e G71 Ciclos de Desbaste e Acabamento em Torneamento - Exemplo de Programa CNC
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Ciclo Enlatado G75 para Canaleta: Exemplo e Guia de Programação CNC
- Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
- Exemplo Completo do Ciclo de Faceamento Fanuc G94 para Usinagem CNC
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC