



Referência Completa de Códigos G e M para Tornos CNC Okuma
Lista completa de códigos G e M para tornos Okuma, destinada a torneiros CNC que trabalham em tornos CNC Okuma.
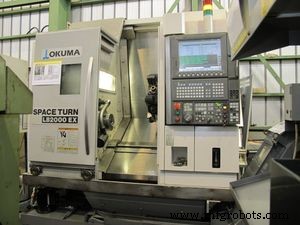
Torno CNC Okuma OSP-P200L
Códigos G para Torno Okuma
| Código G | Descrição |
|---|---|
| G00 | Posicionamento rápido |
| G01 | Interpolação linear |
| G02 | Interpolação circular (horário) |
| G03 | Interpolação circular (anti-horário) |
| G04 | Pausa (Dwell) |
| G20 | Comando de posição de referência (Home) |
| G21 | Comando de posição de referência do ATC |
| G22 | Comando de salto por torque |
| G28 | Cancelamento do comando de limite de torque |
| G29 | Comando de limite de torque |
| G30 | Ciclo de salto (Skip) |
| G31 | Ciclo fixo de rosqueamento: Longitudinal |
| G32 | Ciclo fixo de rosqueamento: Fase final |
| G33 | Ciclo fixo de rosqueamento |
| G34 | Ciclo de rosqueamento com passo variável: Passo crescente |
| G35 | Ciclo de rosqueamento com passo variável: Passo decrescente |
| G36 | Alimentação sincronizada fuso-haste da máquina (avanço) |
| G37 | Alimentação sincronizada fuso-haste da máquina (reverso) |
| G40 | Compensação de raio de ponta da ferramenta: CANCELAR |
| G41 | Compensação de raio de ponta da ferramenta: ESQUERDA |
| G42 | Compensação de raio de ponta da ferramenta: DIREITA |
| G50 | Deslocamento zero. Designação de velocidade máxima do fuso G62 Designação de imagem espelhada |
| G64 | Controle de imagem espelhada DESLIGADO |
| G65 | Controle de imagem espelhada LIGADO |
| G71 | Ciclo fixo composto de rosqueamento: Transversal |
| G72 | Ciclo fixo composto de rosqueamento: Longitudinal |
| G73 | Ciclo fixo composto de canal longitudinal |
| G74 | Ciclo fixo composto de canal transversal |
| G75 | Chanframento automático |
| G76 | Arredondamento automático |
| G77 | Ciclo fixo composto de rosqueamento |
| G78 | Ciclo de rosqueamento com rosca reversa |
| G80 | Fim da designação de forma (LAP) |
| G81 | Início da designação de forma longitudinal (LAP) |
| G82 | Início da designação de forma transversal (LAP) |
| G83 | Início da definição de forma do material bruto (LAP) |
| G84 | Mudança de condições de corte no ciclo de torneamento de barras (LAP) |
| G85 | Chamada do ciclo de desbaste de torneamento de barras (LAP) |
| G86 | Chamada do ciclo de desbaste de torneamento copiado (LAP) |
| G87 | Chamada do ciclo de acabamento de torneamento (LAP) |
| G88 | Chamada do ciclo de rosqueamento contínuo (LAP) |
| G90 | Programação absoluta |
| G91 | Programação incremental |
| G94 | Modo de avanço por minuto (MM/MIN) |
| G95 | Modo de avanço por revolução (MM/REV) |
| G96 | Velocidade de corte constante "LIGADA" |
| G97 | Velocidade de corte constante "DESLIGADA" |
| G101 | Interpolação linear na geração de contorno |
| G102 | Interpolação circular na geração de contorno (FACE) (horário) M |
| G103 | Interpolação circular na geração de contorno (FACE) (anti-horário) |
| G110 | Corte em velocidade constante no revolver A |
| G112 | Rosqueamento circular horário |
| G113 | Rosqueamento circular anti-horário |
| G132 | Interpolação circular na geração de contorno (LADO) (horário) |
| G133 | Interpolação circular na geração de contorno (LADO) (anti-horário) |
| G136 | Fim da conversão de sistema de coordenadas ou Modo eixo Y DESLIGADO |
| G137 | Início da conversão de sistema de coordenadas ou Modo eixo Y DESLIGADO |
| G140 | Designação do modo de usinagem usando fuso principal |
| G141 | Designação do modo de usinagem usando fuso secundário |
| G161-G170 | Função macro de código G MODIN |
| G171 | Função macro de código G CALL |
| G178 | Ciclo de rosqueamento sincronizado (avanço) |
| G179 | Ciclo de rosqueamento sincronizado (reverso) |
| G180 | Ciclo fixo composto da máquina: CANCELAR |
| G181 | Ciclo fixo composto da máquina: FURAÇÃO |
| G182 | Ciclo fixo composto da máquina: ALARGAMENTO |
| G183 | Ciclo fixo composto da máquina: FURAÇÃO PROFUNDA |
| G184 | Ciclo fixo composto da máquina: ROSQUEAMENTO |
| G185 | Ciclo fixo composto da máquina: ROSQUEAMENTO LONGITUDINAL |
| G186 | Ciclo fixo composto da máquina: ROSQUEAMENTO DE FACE |
| G187 | Ciclo fixo composto da máquina: ROSQUEAMENTO LONGITUDINAL RETO |
| G188 | Ciclo fixo composto da máquina: ROSQUEAMENTO TRANSVERSAL RETO |
| G189 | Ciclo fixo composto da máquina: REAMER/ALARGAMENTO |
| G190 | Ciclo fixo composto da máquina: CICLO DE CORTE DE CHAVETA |
| G191 | Ciclo fixo composto da máquina: CICLO DE CORTE DE CHAVETA LONGITUDINAL |
Códigos M para Torno Okuma
| Código M | Descrição |
|---|---|
| M00 | Parada do programa |
| M01 | Parada opcional |
| M02 | Fim do programa |
| M03 | Fuso horário |
| M04 | Fuso anti-horário |
| M05 | Parada do fuso |
| M06 | Troca de ferramenta |
| M08 | Refrigerante LIGADO |
| M09 | Refrigerante DESLIGADO |
| M12 | Parada do fuso da máquina |
| M13 | Fuso da máquina horário |
| M14 | Fuso da máquina anti-horário |
| M15 | Posicionamento do eixo C |
| M16 | Posicionamento do eixo C (NEG) |
| M17 | CEJ MATIC: Requisição de transferência de dados |
| M18 | Medição pós-processo RS232C: Requisição de transferência de dados |
| M19 | Parada orientada do fuso |
| M20 | Barreira do contraponteiro DESLIGADA ou monitoramento de interferência do fuso DESLIGADO (modelos de dois fusos opostos) |
| M21 | Barreira do contraponteiro LIGADA ou monitoramento de interferência do fuso LIGADO (modelos de dois fusos opostos) |
| M22 | Chanframento DESLIGADO |
| M23 | Chanframento LIGADO |
| M24 | Barreira do grampo DESLIGADA, Interferência de ferramenta DESLIGADA |
| M25 | Barreira do grampo LIGADA, Interferência de ferramenta LIGADA |
| M26 | Passo da rosca junto ao eixo Z |
| M27 | Passo da rosca junto ao eixo X |
| M28 | Função de verificação de interferência de ferramenta DESLIGADA |
| M29 | Função de verificação de interferência de ferramenta LIGADA |
| M30 | Fim do programa |
| M32 | Modo de penetração reta junto à face da rosca (na face esquerda) |
| M33 | Penetração em zigue-zague no rosqueamento |
| M34 | Modo de penetração reta junto à face da rosca (na face direita) |
| M40 | Faixa neutra da engrenagem do fuso |
| M41 | Faixa 1 da engrenagem do fuso |
| M42 | Faixa 2 da engrenagem do fuso |
| M48 | Cancelamento de ignorar override de velocidade do fuso |
| M49 | Ignorar override de velocidade do fuso |
| M55 | Recuo do fuso do contraponteiro |
| M56 | Avanço do fuso do contraponteiro |
| M58 | Pressão de grampeamento baixa |
| M59 | Pressão de grampeamento alta |
| M72 | Unidade ATC na posição de aproximação |
| M73 | Padrão de rosqueamento 1 |
| M74 | Padrão de rosqueamento 2 |
| M75 | Padrão de rosqueamento 3 |
| M76 | Recuo do pegador de peças |
| M77 | Avanço do pegador de peças |
| M78 | Desfixação do apoio fixo (steady rest) |
| M79 | Fixação do apoio fixo (steady rest) |
| M80 | Sobrecorte avanço |
| M81 | Sobrecorte recuo |
| M83 | Grampeamento do grampo |
| M84 | Liberação do grampo |
| M85 | Sem retorno ao ponto de início do corte após conclusão do ciclo de desbaste (LAP) |
| M86 | Direção de indexação do revolver: Horário (reverso) |
| M87 | Cancelamento do M86 |
| M98 | Empuxo do fuso do contraponteiro baixo |
| M99 | Empuxo do fuso do contraponteiro alto |
| M109 | Cancelamento do M110 |
| M110 | Junta do eixo C |
| M134 | Monitoramento de empuxo do eixo Z DESLIGADO |
| M135 | Monitoramento de empuxo do eixo Z LIGADO |
| M136 | Designação de configuração de ciclo fixo múltiplo |
| M137 | Liberação de intertravamento do tastador (touch setter) LIGADA |
| M138 | Liberação de intertravamento do tastador (touch setter) DESLIGADA |
| M139 | Função de usinagem de passo – Operação de aprendizado |
| M140 | Ciclo de rosqueamento – Resposta de rotação constante da ferramenta M ignorada |
| M141 | Seleção de fixação ou não do eixo C |
| M142 | Pressão de refrigerante baixa |
| M143 | Pressão de refrigerante alta |
| M146 | Liberação do eixo C |
| M147 | Fixação do eixo C |
| M152 | Intertravamento do fuso de ferramentas M LIGADO |
| M153 | Intertravamento do fuso de ferramentas M DESLIGADO |
| M161 | Fixação do override de avanço (100%) |
| M162 | Cancelamento do M163 |
| M163 | Fixação do override de velocidade do fuso de ferramentas M (100%) |
| M168 | Ignorar resposta de velocidade constante do fuso de ferramentas M |
| M169 | Eixo C Sem Fixação |
| M191 | Direção de orientação do fuso de ferramentas M especificada horária |
| M192 | Direção de orientação do fuso de ferramentas M especificada anti-horária |
| M197 | Limpeza de curso de fase de rosqueamento |
| M211 | Estilo de corte de chaveta: Direção negativa |
| M212 | Estilo de corte de chaveta: Zigue-zague |
| M213 | Estilo de corte de chaveta: Penetração em profundidade designada |
| M214 | Estilo de corte de chaveta: Penetração em profundidade igual |
Guia Completo de Códigos G e M para Fresamento CNC Okuma
Exemplo de Arco em Fresamento CNC: Usando G2 com Parâmetros I e J
Máquina cnc
- Máquinas de Torno: Vantagens, Desvantagens e Aplicações Práticas
- Dominando Códigos G e M: Guia Completo para Programação CNC
- Entendendo o Ciclo de Rosqueamento G78 na Programação de Torno Fanuc
- Referência Abrangente de G-Codes para Tornos Hurco: Consoles Dual-Screen e Max
- Dominando o Ciclo de Torneamento G20 em Tornos CNC Fanuc 21TB
- M-Codes Centroid para Tornos CNC (Série T) – Referência Completa
- Torno Duality Tormach: Referência Completa de G-Codes
- Guia Completo dos Códigos M para Torno Hurco
- Guia Completo de Códigos G e M CNC para Fresamento e Torneamento
- Referência Completa de Códigos G NCT 201 para Tornos e Centros de Usinagem CNC