



Conceito-Chave CNC #1: Dominando os Fundamentos do Controle Numérico Computadorizado
 Crédito da foto: Getty Images
Este é o primeiro artigo de uma série de 10 partes sobre os Conceitos-Chave do Controle Numérico Computadorizado. Para uma introdução à abordagem desta série leia este artigo.
Quais são os benefícios do controle numérico computadorizado?
O primeiro benefício oferecido por todas as formas de máquinas-ferramenta CNC é a automação aprimorada. A intervenção do operador relacionada à produção de peças pode ser reduzida ou eliminada. Muitas máquinas CNC podem funcionar sem supervisão durante todo o seu ciclo de usinagem, liberando o operador para fazer outras tarefas. Isso dá ao usuário de CNC vários benefícios colaterais, incluindo redução da fadiga do operador, menos erros causados por erro humano, e tempo de usinagem consistente e previsível para cada peça. Como a máquina estará rodando sob controle de programa, o nível de habilidade exigido do operador de CNC (relacionado à prática básica de usinagem) também é reduzido em comparação a um torneiro mecânico produzindo peças com máquinas-ferramenta convencionais.
O segundo grande benefício da tecnologia CNC é peças consistentes e precisas. As máquinas CNC de hoje ostentam especificações de precisão e repetibilidade quase inacreditáveis. Isso significa que, uma vez que um programa é verificado, duas, dez, ou mil peças idênticas podem ser facilmente produzidas com precisão e consistência.
Um terceiro benefício oferecido pela maioria das formas de máquinas-ferramenta CNC é flexibilidade. Como estas máquinas rodam a partir de programas, rodar uma peça diferente é quase tão fácil quanto carregar um programa diferente. Uma vez que um programa foi verificado e executado para uma produção, ele pode ser facilmente recuperado na próxima vez que a peça for executada. Isso leva a mais um benefício, trocas rápidas.
Como estas máquinas são muito fáceis de configurar e rodar, e como programas podem ser facilmente carregados, elas permitem tempo de configuração muito curto. Isso é imperativo com os requisitos de produção just-in-time de hoje.
Controle de Movimento — O Coração do CNC
A função mais básica de qualquer máquina CNC é controle de movimento automático, preciso e consistente. Todas as formas de equipamentos CNC têm duas ou mais direções de movimento, chamadas eixos. Estes eixos podem ser posicionados precisamente e automaticamente ao longo de seus comprimentos de curso. Os dois tipos de eixo mais comuns são linear (acionado ao longo de um caminho reto) e rotativo (acionado ao longo de um caminho circular).
Em vez de causar movimento girando manivelas e volantes manualmente como é necessário em máquinas-ferramenta convencionais, máquinas CNC permitem que movimentos sejam acionados por servomotores sob controle do CNC, e guiados pelo programa de peça. De modo geral, o tipo de movimento (rápido, linear e circular), os eixos a mover, a quantidade de movimento e a taxa de movimento (taxa de avanço) são programáveis com quase todas as máquinas-ferramenta CNC.
Um comando CNC executado dentro do controle (comumente através de um programa) diz ao motor de acionamento para girar um número preciso de vezes. A rotação do motor de acionamento por sua vez gira o fuso de esferas. E o fuso de esferas aciona o eixo linear. Um dispositivo de feedback na extremidade oposta do fuso de esferas permite que o controle confirme que o número comandado de rotações ocorreu.
Embora uma analogia bastante grosseira, o mesmo movimento linear básico pode ser encontrado em um torno de mesa comum. Ao girar a manivela do torno, você gira um fuso que, por sua vez, aciona a móvel móvel do torno. Por comparação, um eixo linear em uma máquina-ferramenta CNC é extremamente preciso. O número de revoluções do motor de acionamento do eixo controla precisamente a quantidade de movimento linear ao longo do eixo.
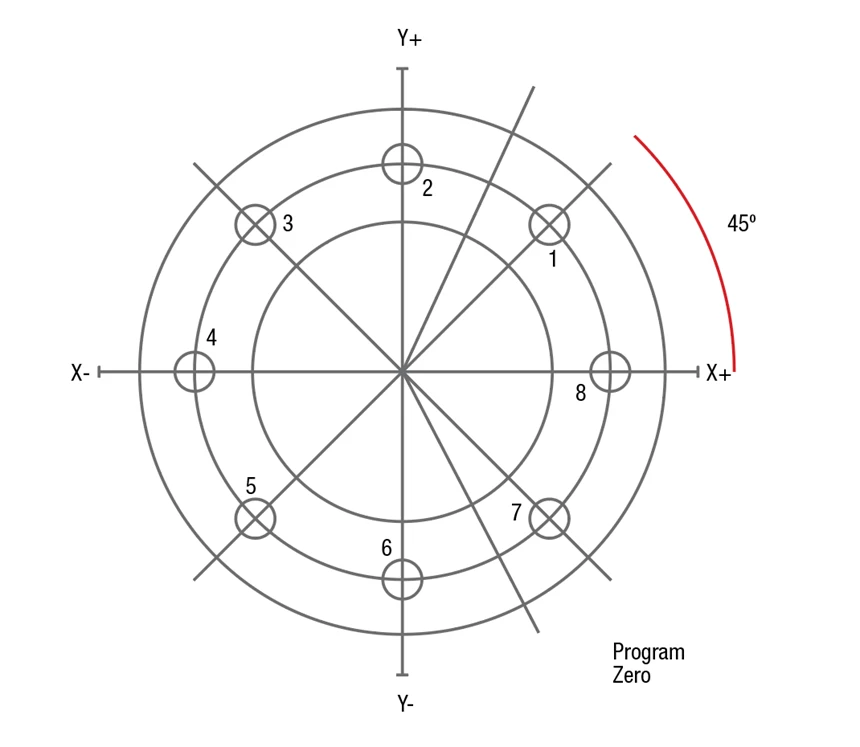
Figura 1: Neste exemplo, o zero do programa é colocado no centro do anel. Observe que quaisquer coordenadas à esquerda de, ou abaixo, do zero do programa são especificadas como posições negativas.
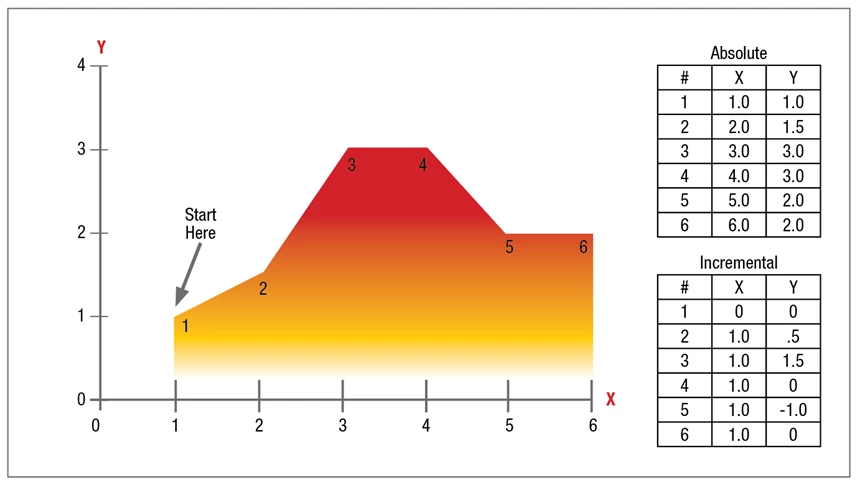
Figura 2: É muito fácil dizer a localização precisa da ferramenta em qualquer comando dado no modo absoluto. No modo incremental, pode ser muito difícil determinar a posição atual da ferramenta para um determinado comando de movimento.
Anterior PróximoComo o Movimento do Eixo é Comandado — Entendendo Sistemas de Coordenadas
Seria inviável para o usuário de CNC causar movimento do eixo tentando dizer a cada motor de acionamento do eixo quantas vezes girar para comandar uma determinada quantidade de movimento linear. (Isso seria como ter que descobrir quantas voltas da alça em um torno de mesa farão a móvel móvel mover exatamente uma polegada!) Em vez disso, todos os controles CNC permitem que o movimento do eixo seja comandado de uma maneira muito mais simples e lógica utilizando alguma forma de sistema de coordenadas. Os dois sistemas mais populares usados com máquinas CNC são o retangular — ou "cartesiano" — sistema de coordenadas e o sistema de coordenadas polares. De longe, o mais comum é o sistema de coordenadas retangular.
Uma aplicação muito comum para o sistema de coordenadas retangular é a plotagem de gráficos.
Vamos pegar o que agora sabemos sobre gráficos e relacioná-lo ao movimento do eixo CNC. Em vez de plotar pontos teóricos para representar ideias conceituais, o programador CNC vai plotar pontos finais físicos para movimentos do eixo. Eixos são divididos em incrementos. Mas em vez de serem divididos em incrementos de ideias conceituais como tempo e produtividade, cada eixo linear do sistema de coordenadas retangular de uma máquina CNC é dividido em incrementos de medição. No modo polegada, o menor incremento pode ser 0,0001 polegada. No modo métrico, o menor incremento pode ser 0,001 milímetro. (A propósito, para eixo rotativo o incremento é 0,001
graus.)
Cada eixo dentro do sistema de coordenadas da máquina CNC deve começar em algum lugar. Para fins de CNC, este ponto de origem é comumente chamado de ponto zero do programa (também chamado zero da peça, zero da peça, ou origem do programa). Tipicamente, o ponto zero do programa é escolhido como o ponto onde todas as dimensões começam.
Com esta técnica, se o programador deseja que a ferramenta seja enviada a uma posição uma polegada à direita do ponto zero do programa, X1.0 é comandado. Se o programador deseja que a ferramenta se mova para uma posição uma polegada acima do ponto zero do programa, Y1.0 é comandado. O controle determinará automaticamente quantas vezes girar cada motor de acionamento do eixo e fuso de esferas para fazer o eixo alcançar o ponto de destino comandado. Isso permite que o programador comande o movimento do eixo de uma maneira muito lógica.
Com os exemplos dados até agora, todos os pontos aconteceram de estar acima e à direita do ponto zero do programa. Esta área acima e à direita do ponto zero do programa é chamada de quadrante (neste caso, quadrante número um). Não é incomum em máquinas CNC que pontos finais necessários dentro do programa caiam em outros quadrantes. Quando isso acontece, pelo menos uma das coordenadas deve ser especificada como menos. A Figura 1 mostra uma aplicação comum de quando pontos finais caem em todos os quatro quadrantes e coordenadas negativas devem ser especificadas.
Movimento Absoluto Versus Incremental
Todas as discussões até este ponto assumem que o modo absoluto de programação é usado. No modo absoluto, os pontos finais para todos os movimentos serão especificados a partir do ponto zero do programa. Para iniciantes, esta é geralmente a melhor e mais fácil método de especificar pontos finais para comandos de movimento. No entanto, existe outra maneira de especificar pontos finais para movimento do eixo.
No modo incremental, pontos finais para movimentos são especificados a partir da posição atual da ferramenta, não do zero do programa. Com este método de comandar movimento, o programador deve sempre estar perguntando, "Quão longe devo mover a ferramenta?" Embora haja vezes em que o modo incremental pode ser muito útil, geralmente falando, este é o método mais complicado e difícil.
Tenha cuidado ao fazer comandos de movimento. Iniciantes têm a tendência de pensar incremental. Se trabalhando no modo absoluto (como os iniciantes devem), o programador deve sempre estar perguntando "Para que posição a ferramenta deve ser movida?" Esta posição é relativa ao zero do programa, não da posição atual da ferramenta. A Figura 2 mostra duas séries idênticas de movimentos, uma no modo incremental e a outra no modo absoluto.
Além de tornar muito fácil determinar a posição atual para qualquer comando, outro benefício de trabalhar no modo absoluto tem a ver com erros cometidos durante comandos de movimento. No modo absoluto, se um erro de movimento é cometido em um comando do programa, apenas um movimento será incorreto. Por outro lado, se um erro é cometido durante movimentos incrementais, todos os movimentos a partir do ponto do erro também serão incorretos.
Atribuindo Zero do Programa
Lembre-se que o controle CNC deve ser informado da localização do ponto zero do programa por um meio ou outro. Como isso é feito varia dramaticamente de uma máquina CNC e controle para outro. Um método mais antigo é atribuir zero do programa no programa. Com este método, o programador diz ao controle quão longe é do ponto zero do programa para a posição inicial da máquina. Isso é comumente feito com um comando G92 (ou G50) pelo menos no início do programa e possivelmente no início de cada ferramenta.
Uma maneira geralmente melhor de atribuir zero do programa é através de alguma forma de offset. Fabricantes de controles de centros de usinagem comumente chamam offsets usados para atribuir zero do programa de offsets de dispositivo de fixação. Fabricantes de centros de torneamento comumente chamam offsets usados para atribuir zero do programa para cada ferramenta de offsets de geometria. Mais sobre como o zero do programa pode ser atribuído será apresentado durante o conceito-chave número quatro.
 Crédito da foto: Getty Images
Outros Pontos Sobre Movimento do Eixo
Até este ponto, nossa preocupação principal tem sido mostrar como determinar o ponto final de cada comando de movimento. Como você viu, fazer isso requer uma compreensão do sistema de coordenadas retangular. No entanto, existem outras preocupações sobre como um movimento ocorrerá. Por exemplo, o tipo de movimento (rápido, linha reta, circular, etc.), e taxa de movimento (taxa de avanço) também serão de preocupação para o programador. Discutiremos estas outras considerações durante o conceito-chave número três.
O Programa CNC
Quase todos os controles CNC atuais usam um formato de endereço de palavra para programação. (As únicas exceções a isso são certos controles conversacionais.) Por formato de endereço de palavra, queremos dizer que o programa CNC é composto por comandos semelhantes a frases. Cada comando é composto por palavras CNC, cada uma das quais tem um endereço de letra e um valor numérico. O endereço de letra (X, Y, Z, etc.) diz ao controle o tipo de palavra e o valor numérico diz ao controle o valor da palavra. Usadas como palavras e frases no idioma inglês, palavras em um comando CNC dizem à máquina CNC o que desejamos fazer no momento presente.
Cada palavra tem um endereço de letra e um valor numérico. O endereço de letra diz ao controle o tipo de palavra. Fabricantes de controles CNC variam com relação a como determinam nomes de palavras (endereços de letra) e seus significados. O programador CNC iniciante deve referenciar o manual de programação do fabricante do controle para determinar os nomes das palavras e significados. Aqui está uma breve lista de alguns dos tipos de palavras e suas especificações comuns de endereço de letra.
Como você pode ver, muitos dos endereços de letra são escolhidos de maneira lógica (T para ferramenta, S para fuso, F para taxa de avanço, etc.). Alguns requerem memorização.
Existem dois endereços de letra (G e M) que permitem que funções especiais sejam designadas. A função preparatória (G) especifica é comumente usada para definir modos. Já introduzimos modo absoluto, que é especificado por G90 e modo incremental, especificado por G91. Estas são apenas duas das funções preparatórias usadas. Você deve referenciar o manual do fabricante do seu controle para encontrar a lista de funções para sua máquina.
Como funções preparatórias, funções diversas (palavras M) permitem uma variedade de funções especiais. Funções diversas são tipicamente usadas como chaves programáveis (como fuso ligado/desligado, refrigerante ligado/desligado, e assim por diante). Elas também são usadas para permitir programação de muitas outras funções programáveis da máquina-ferramenta CNC.
Para um iniciante, tudo isso pode parecer que a programação CNC requer uma grande quantidade de memorização. Mas fique tranquilo que existem apenas cerca de 30-40 palavras diferentes usadas com programação CNC. Se você puder pensar em aprender programação manual CNC como aprender um idioma estrangeiro que tem apenas 40 palavras, não deve parecer muito difícil.
Programação com ponto decimal
Certos endereços de letra (palavras CNC) permitem a especificação de números reais (números que requerem porções de um número inteiro). Exemplos incluem designador de eixo X (X), designador de eixo Y (Y), e designador de raio (R). Quase todos os controles CNC de modelo atual permitem que um ponto decimal seja usado dentro da especificação de cada endereço de letra. Por exemplo, X3.0625 pode ser usado para especificar uma posição ao longo do eixo X.
Por outro lado, alguns endereços de letra são usados para especificar números inteiros. Exemplos incluem o designador de velocidade do fuso (S), o designador de estação de ferramenta (T), números de sequência (N), funções preparatórias (G), e funções diversas (M). Para estes tipos de palavras, a maioria dos controles não permite que um ponto decimal seja usado. O programador iniciante deve referenciar o manual de programação do fabricante do controle CNC para descobrir quais palavras permitem o uso de um ponto decimal.
Outras funções programáveis
Todas, exceto as máquinas CNC mais simples, têm funções programáveis além do movimento do eixo. Com os equipamentos CNC completos de hoje, quase tudo sobre a máquina é programável. Centros de usinagem CNC, por exemplo, permitem que a velocidade e direção do fuso, refrigerante, troca de ferramenta, e muitas outras funções da máquina sejam programadas. De forma similar, centros de torneamento CNC permitem velocidade e direção do fuso, refrigerante, indexação do revolver, e contraponte a serem programados. E todas as formas de equipamentos CNC terão seu próprio conjunto de funções programáveis. Além disso, certos acessórios como sistemas de apalpamento, sistemas de medição de comprimento de ferramenta, trocadores de paletes, e sistemas de controle adaptativo também podem estar disponíveis e exigirão considerações de programação.
A lista de funções programáveis variará dramaticamente de uma máquina para a próxima, e o usuário deve aprender estas funções programáveis para cada máquina CNC a ser usada. No conceito-chave número dois, daremos uma olhada mais de perto no que é tipicamente programável em diferentes formas de máquinas-ferramenta CNC.
Saiba mais sobre conceitos-chave de controle numérico computadorizado:
Conceito-Chave CNC #2 — Conheça Sua Máquina
Conceito-Chave CNC #3 — Entendendo Tipos de Movimento CNC
Conceito-Chave CNC #4 — As Formas De Compensação
Conceito-Chave CNC #5 — A Importância Da Formatação Do Programa
Conceito-Chave CNC #6 — Métodos Para Programação CNC
Conceito-Chave CNC #7 — Conheça A Máquina Do Ponto De Vista Do Operador
Conceito-Chave CNC #8 — Os Modos De Operação Da Máquina
Conceito-Chave CNC #9 — As Sequências-Chave De Operação
Conceito-Chave CNC #10 — Verificando Programas CNC Com Segurança
Equipamento industrial
- Controle Numérico (CN): Visão Geral Abrangente de Operações Automatizadas de Máquinas
- Produção de Roteador CNC: Engenharia de Precisão e Garantia de Qualidade
- Dominando a Interrupção de Ciclo nos Controles CNC Hurco: Guia Passo a Passo
- Aprimorando o Controle de Qualidade na Usinagem CNC: Estratégias para Precisão e Satisfação do Cliente
- Torno CNC Millport SmartLathez 1740 – Precisão e Potência
- SmartLathez da Millsite Engineering: Torno CNC de Precisão com Revólver Elétrico para Eficiência Multi-Operação
- Heidenhain Aprimora Controle de Torno CNC Pilot 640 com Recurso Turn+ e Atualizações de Segurança
- Dominando Válvulas Eletro-hidráulicas: Princípios Fundamentais de Design
- Usinagem CNC vs. Impressão 3D: Qual Processo Atende Melhor às Suas Necessidades de Produção
- Por que Controle Climático Preciso é Essencial para Exatidão de Oficina CNC