



Dominando Furação de Picada: Aumente Desempenho dos Ciclos Enlatados G73 e G83
A maioria dos centros de usinagem CNC fornece dois tipos de ciclos enlatados de furação de picada: G73 realiza quebra de cavacos para materiais maleáveis e G83 realiza limpeza de cavacos para furos profundos. G73 é usado para quebrar cavacos enquanto furos são furados, retraindo a broca uma pequena quantidade em intervalos regulares (a cada 0,1 polegada ou 2,5 mm, por exemplo). G83 é usado para limpar cavacos das flautas da broca enquanto furos são furados, retraindo a broca completamente para fora do furo a cada três a cinco vezes o diâmetro da broca.
E se você deve usinar furos profundos em materiais maleáveis? Isso requer uma combinação dos dois ciclos enlatados, e a maioria dos CNCs não tem um ciclo enlatado para isso. Com FANUC Custom Macro, no entanto, você pode criar seu próprio ciclo enlatado de furação de picada e fazê-lo se comportar da maneira que você quiser. Você pode até criar um comando de chamada modal, e tê-lo executado com um G code de sua escolha, cancelando com G80.
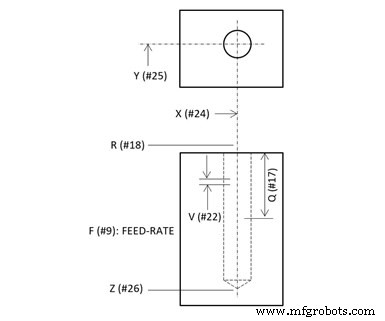
Idealmente, seu ciclo enlatado Custom Macro criado pelo usuário usará as mesmas palavras CNC e será chamado da mesma maneira que G73 e G83. Isso garantirá consistência, minimizará confusão, e manterá programadores de fazer modificações extensas em programas atuais que estão usando G73 ou G83. Esta ilustração mostra as palavras relacionadas para nosso exemplo.
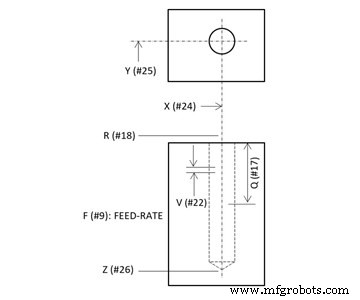
Observe que os argumentos de endereço de letra escolhidos correspondem aos usados com G83, com a adição do endereço de letra V para especificar a profundidade de picada de quebra de cavacos. Aqui está um programa de chamada de exemplo que usinará seis furos. Observe como é similar a um programa que usa G83.
%
O0001
(N005 T01 M06
N010 G54 G90 S600 M03
N015 G00 X0 Y0
N020 G43 H01 Z0.1
N025 G66.1 P9010 X1.0 Y1.0 Z-3.25 R0.1 Q1.0 V0.1 F5.0
N030 X2.0
N035 X3.0
N040 Y2.0
N045 X2.0
N050 X1.0
N055 G67
N060 G91 G28 Z0 M19
N065 M30
%
G66.1 especifica um comando de chamada de Custom Macro modal. G67 cancela. Se você quiser usar um G code especial para chamar o Custom Macro modal, digamos G89, coloque um valor de -89 no parâmetro de G-code criado pelo usuário relacionado ao programa O9010. Para CNCs FANUC atuais, acontece ser o parâmetro 6050. O valor 89 é o número do G-code. Torná-lo negativo diz ao CNC que você quer que ele cause uma chamada modal para a macro personalizada. Você também deve confirmar que o bit 3 do parâmetro 6007 está definido como zero para garantir que o método G66.1 de chamada modal de Custom Macro é usado (não G66).
Para cancelar com G80 em vez de G67, crie outro G code criado pelo usuário. Coloque um valor de 80 no parâmetro 6051. A partir deste ponto, o CNC executará o programa O9011 sempre que G80 for lido:
%
O9011
G80 (Função normal de G80, cancelar ciclo enlatado)
G67 (Cancelar chamada modal custom macro)
M99
%
Aqui está a Custom Macro de furação de picada:
%
O9010
(RETER ARGUMENTOS MODAIS)
IF[#24EQ#0] THEN #101=#5001
IF[#24NE#0] THEN #101=#24
IF[#25EQ#0] THEN #102=#5002
IF[#25NE#0] THEN #102=#25
IF[#26NE#0] THEN #103=#26
IF[#18NE#0] THEN #104=#18
IF[#17NE#0] THEN #105=#17
IF[#22NE#0] THEN #106=#22
IF[#9NE#0] THEN #107=#9
#24=#101
#25=#102
#26=#103
#18=#104
#17=#105
#22=#106
#9=#107
(CONSTANTES)
#33=0.05 (APROXIMAÇÃO NO FURO)
#4=0.005 (QUANTIDADE RETRAÇÃO QUEBRA CAVACO)
(INICIALIZAR PARA LOOP PICADA LIMPAR CAVACO)
#28=ROUND[[ABS[#26-#18]]/#17] (NÚMERO DE PICADAS LIMPAR CAVACO)
#17=[ABS[#26-#18]]/#28 (RECALCULADA PROFUNDIDADE PICADA LIMPAR CAVACO)
#29=#18 (POSIÇÃO APROXIMAÇÃO ATUAL PICADA LIMPAR CAVACO)
(INICIALIZAR PARA LOOP PICADA QUEBRAR CAVACO)
#31=ROUND[#17/#22] (NÚMERO DE PICADAS QUEBRAR CAVACO)
#22=#17/#31 (RECALCULADA PROFUNDIDADE PICADA QUEBRAR CAVACO)
#32=#18-#22 (POSIÇÃO FUNDO ATUAL PICADA QUEBRAR CAVACO)
(MOVIMENTOS POSICIONAMENTO INICIAL)
G00 X#24 Y#25
Z#18
(LOOP PICADA FURAÇÃO LIMPAR CAVACO)
#27=1 (CONTADOR PARA PICADAS LIMPAR CAVACO)
WHILE[#27 LE #28] DO 1
G00 Z#29 (MOVER PARA POSIÇÃO Z APROXIMAÇÃO ATUAL)
(LOOP PICADA FURAÇÃO QUEBRAR CAVACO)
#30=1 (CONTADOR PARA PICADAS QUEBRAR CAVACO)
WHILE[#30 LE #31] DO 2
G01 Z#32 F#9 (FAZER PICADA)
G00 Z[#32+#4] (QUEBRAR CAVACO)
(PASSO VALORES LOOP PICADA QUEBRAR CAVACO)
#30=#30+1 (PASSO CONTADOR)
#32=#32-#22 (PASSO FUNDO ATUAL QUEBRAR CAVACO)
END 2
G00 Z#18 (RETRAIR DO FURO)
#27=#27+1 (PASSO CONTADOR)
#29=#32+#22+#33
END 1
M99
%
Equipamento industrial
- Aproveitando Drones para Segurança no Local de Trabalho Aprimorada e Redução de Riscos
- Dominando a Disponibilidade de Máquinas: Cálculo e Estratégias de Melhoria
- Aprimorando Segurança e Longevidade: O Papel Crítico dos Amortecedores de Choque
- Aumente a Eficiência da Produção com Grampos Hidráulicos: Precisão, Velocidade e Consistência
- Impulsione a Manutenção Preventiva: Estratégias Comprovadas para Maior Confiabilidade e Menos Paradas
- Eleve o Desempenho dos Colaboradores: Estratégias Comprovadas para Melhorar o Treinamento de Trabalhadores
- Impulsione o Desempenho do Trabalhador com Ferramentas Digitais e Estratégias Inteligentes
- Aprimorando a Precisão da Máquina para Fabricação Precisa
- Aumente a Produtividade com Máquina de Recorte de Vigas (Beam Coping): Precisão e Eficiência na Fabricação Estrutural
- Otimizando a Anodização de Plásticos: Métodos Avançados para Acabamento e Desempenho Superiores