



Agilize a Instalação de Garras em Mandris de Três Garras: Técnicas de Economia de Tempo
Crédito da foto: Getty Images
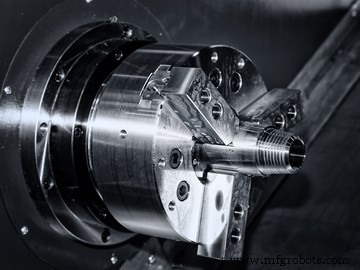
Mandris de três garras estão entre os dispositivos de fixação mais usados em tornos CNC. Dois métodos comuns para fixar ferramentas superiores (comumente garras duras ou moles) às garras‑mestre do mandril são sistemas de troca rápida e porcas em T.
Quais são os métodos de montagem de garras?
Sistemas de troca rápida simplificam a remoção e fixação de cada garra com meia volta de uma chave de fixação, mas deixam uma grande distância de passo entre serrilhas. Isso cria um problema para posicionamento preciso da garra e frequentemente requer mais remoção de material ao alesar garras moles.
Usar porcas em T requer uma porca por garra e fixar cada uma com dois parafusos de cabeça sextavada. O passo da serrilha com este método é menor, permitindo uma resolução mais fina para posicionamento. Mas como o passo é tão pequeno e há muitas serrilhas na garra‑mestre, pode ser difícil para operadores colocar todas as três garras na serrilha correta na primeira tentativa. Como este processo também requer apertar seis parafusos, a colocação da garra pode ser tediosa e demorada.
Se as garras‑mestre do mandril de três garras possuem serrilhas finas, e se cada garra é fixada com dois parafusos de cabeça sextavada, então a montagem da garra provavelmente está levando mais tempo do que deveria — especialmente para operadores iniciantes. O tempo é agravado se ninguém documenta a posição de montagem da garra uma vez que as garras estão finalmente na serrilha correta; os operadores terão que repetir esta tarefa tediosa toda vez que rodarem o trabalho.
A técnica de posicionamento descrita abaixo funciona melhor para garras dedicadas. Estas são garras usadas para trabalhos repetidos. Após completar uma série de produção, as garras dedicadas são guardadas até que o trabalho seja executado novamente.
Como melhorar a precisão da montagem
Um ponteiro laser de baixo custo e alta qualidade pode agilizar o processo de montagem da garra. O feixe fino do ponteiro laser gera um pequeno ponto que mira a localização onde o operador deve montar cada garra. Isso impede que o operador tenha que contar serrilhas e tira a adivinhação da montagem da garra.
Dito isso, os operadores também devem encontrar uma maneira de montar corretamente o ponteiro laser no revólver da máquina para que ele aponte ao longo do eixo Z em direção ao mandril. Um método para montar ponteiros laser redondos é colocá‑los no furo de um porta‑barra de alesar, embora isso exija que os operadores dediquem uma estação do revólver apenas para o ponteiro laser. Nesta situação, manter o laser no revólver permanentemente deve economizar tempo enquanto reduz substituição e remoção sempre que sua oficina precisar do laser. No entanto, os operadores precisarão proteger o laser do refrigerante e detritos gerados pela execução do programa.
Como calibrar o laser
Após montar o ponteiro laser, os operadores devem calibrar sua localização para a posição desejada das garras. Uma maneira de fazer isso seria montar o conjunto de garras normalmente e, com as garras montadas, os operadores podem monitorar o registrador do eixo X da página de posição "Máquina" do CNC FANUC — ou o equivalente em máquinas de outros fabricantes — para aprender a localização do eixo X a partir da posição de referência da máquina.
Para a melhor precisão, os operadores devem fechar as garras (para dentro para fixação externa) e ligar o ponteiro laser. Usar o volante da máquina deve trazer o eixo X para a localização onde o feixe do laser está exatamente na superfície de fixação da garra. Neste ponto, o registrador do eixo X da página de posição "Máquina" deve exibir a distância (em diâmetro) a partir do ponto de referência do eixo X. Para nosso exemplo, diremos que o registrador do eixo X mostra um valor de -8,3735 pol. Adicione estes comandos ao programa CNC para salvar a posição para uso posterior (e certifique‑se de salvar este programa para lembrar os comandos adicionados):
- .
- .
- N450 M30 (Fim do programa de usinagem)
- N999 (Sequência especial para posicionar o ponteiro laser)
- G28 U0 (Mover máquina para posição de referência do eixo X)
- U-8.3735 (Mover ponteiro laser para posição de montagem da garra)
- M30 (Fim da sequência especial)
Na próxima vez que o operador rodar o trabalho, ele avançará para a sequência N999 e executará o programa a partir daí. A máquina trará automaticamente o ponteiro laser para a posição de montagem da garra e parará.
Alternativamente, os operadores podem calibrar o ponteiro laser programando o feixe para mover‑se até o diâmetro de montagem da garra desejado antes de montar as garras. Neste método, os operadores devem determinar o diâmetro no qual o feixe do laser aponta quando está na posição de referência do eixo X, então calcular o diâmetro de montagem da garra (com garras na posição fixada). Os operadores precisarão saber o curso da garra para garantir que as garras fixem a peça no ponto médio. Com ambos os diâmetros conhecidos, subtrair o diâmetro de montagem da garra do diâmetro da posição de referência fornecerá o valor da palavra U na sequência especial mostrada acima (embora a palavra U seja negativa).
Equipamento industrial
- Buchas para Pladur Explicadas: Como Funcionam e Quando Usá-las
- Como a Velocidade de Impressão 3D Impulsiona Tempo de Construção e Produtividade
- Otimizando sistemas de manufatura para aumentar eficiência e cortar custos
- Quando Substituir Sistemas de Freio a Disco de Sondas de Petróleo: Indicadores-Chave e Dicas de Segurança
- Inspeções de Guindastes Aéreos: Quando, Por Que e Como Garantir Segurança
- Detectando Caixas de Engrenagens Industriais Defeituosas: Principais Sinais de Alerta
- Quando Agendar a Manutenção dos Freios do Guindaste: Indicadores-Chave
- Quando Modernizar Seu Guindaste Aéreo: Sinais-Chave de Que é Hora de Atualizar
- Protocolos de Inspeção de Guindastes: Periodicidade, Importância e Melhores Práticas
- Escolhendo a Máquina Industrial Certa: Um Guia Prático