



Diagnostique e Corrija Defeitos de Soldagem no Seu Robô: Guia Prático
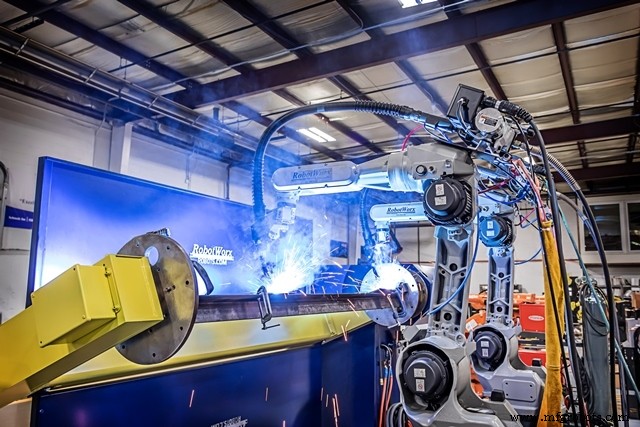
Defeitos de soldagem são algo que fabricantes querem tentar evitar a todo custo. Quando um soldador robótico produz defeitos durante o processo de soldagem, pode reduzir a integridade da solda, o que pode tirar da qualidade do produto. É por isso que é importante entender como fazer troubleshooting no seu sistema robótico se você vê defeitos de soldagem.
Porosidade é um dos defeitos de soldagem mais comuns. Pode ser causada por vazamento de gás de proteção ou bico de pistola de solda entupido. Isso pode causar soldas feitas de material undercut ou cold roll, causando defeitos na solda. Existem muitos passos diferentes que você pode executar para verificar problemas de porosidade e outros defeitos de soldagem no seu sistema de soldagem robótica:
Verifique Vazamentos e Fluxo de Gás de Proteção – Ao verificar vazamento de gás de proteção, use bolhas de sabão, e certifique-se que todos os encaixes estão apertados. O fluxo de gás de proteção deve sentir como se estivesse saindo da pistola, mas não o suficiente para causar turbulência ou disrupção.
Verifique Respingos – Um bico de soldagem pode ficar atolado com respingos ao longo do tempo. Remova os bicos de solda do sistema robótico, inspecione-os, e limpe quaisquer respingos de solda antes de recolocá-los.
Substitua Pontas e Guias de Soldagem Regularmente – Pontas de contato de soldagem devem ser substituídas diariamente para garantir que a alimentação de arame seja suave e consistente durante cada ciclo de soldagem. Guias de soldagem precisam ser substituídas semanalmente em oficinas que rodam três turnos por dia.
Verifique Arame de Soldagem – O arame de soldagem deve sentir forte ao sair da pistola de soldagem. Para prevenir "ninhos de pássaro", um emaranhado de arame que impede o arame de ser alimentado, vire o rolo de acionamento e puxe o arame de volta para fora da pistola. Então apare o arame emaranhado e re-enfie-o através do alimentador e de volta à pistola.
Verifique Altura de Stick Out e Ângulos Push Pull – A altura típica de stick out para um robô de soldagem, a distância da ponta do bico da pistola de soldagem até a junta de solda, é 5/8 polegadas a 3/4 polegadas. Certifique-se que a medição está correta, e verifique todos os ângulos push pull do sistema. Aço geralmente requer um ângulo de arrasto de cerca de 15 graus, enquanto alumínio requer um ângulo de avanço de 15 graus para queimar óxidos com o arco.
Uma vez que você completou todos estes passos, você deve ser capaz de corrigir os defeitos de soldagem, como porosidade, e retornar a uma aplicação de soldagem forte e durável que será de alta qualidade e consistente.
Robô industrial
- Aprimorando a Consistência com Robôs de Pulverização Autônomos
- Como Robôs de Pintura Reduzem Retrabalho, Aumentam Consistência e Economizam Custos
- Como Robôs Alcançam Autonomia Total: Da Sensação à Ação
- Whitepaper: Desbloqueie Seu Potencial de Automação – 7 Passos Comprovados para Projetos de Robôs de Baixo Risco e Alta Recompensa
- Maximizando ROI na Soldagem Robótica Através de Otimização de Processo Impulsionada por IIoT – Parte 4
- Soldagem Robótica: Aumentando ROI ao Enfrentar Escassez de Mão de Obra e Aumentar Segurança
- ROI da Soldagem Robótica: Aumentando Tempo de Atividade e Eficiência para Fabricantes – Parte 2
- Soldagem Robótica: Transformando a Fabricação Pesada para a Indústria
- Maximize ROI: Estratégias Comprovadas para Estender a Vida Útil do Seu Robô de Soldagem
- Acelere o Treinamento de Soldagem Robótica: Reduza Tempo, Aumente Eficiência