



Fundição de Precisão Explicada: O Processo de Cera Perdida
Introdução ao processo de fundição de precisão
A fundição de precisão, também conhecida como fundição de cera perdida ou microfundição, é um processo de fabricação no qual um modelo de cera é utilizado para moldar um molde cerâmico descartável. O modelo de cera é feito na forma exata da peça a ser fundida. Este modelo é revestido com material cerâmico refratário. Uma vez endurecido o material cerâmico, ele é invertido e aquecido até que a cera derreta e escorra para fora. A casca cerâmica endurecida torna-se um molde de investimento descartável. O metal fundido é vertido no molde e deixado arrefecer. A peça fundida é então retirada da casca gasta.
O termo "fundição de precisão" deriva do processo de "investir" (envolver) um modelo com materiais refratários. A fundição de precisão é frequentemente selecionada em detrimento de outros métodos de moldagem porque as peças resultantes apresentam detalhes finos e excelentes acabamentos superficiais no estado de fundição. Também podem ser fundidas com paredes finas e passagens internas complexas. Ao contrário da fundição em areia, a fundição de precisão não requer ângulo de desmoldagem.
Estas qualidades do processo podem proporcionar peças de forma líquida ou quase líquida, o que proporciona aos clientes economias significativas em material, mão de obra e usinagem. Pode utilizar a maioria dos metais comuns, incluindo alumínio, bronze, magnésio, aço carbono e aço inoxidável. Peças fabricadas com fundição de precisão incluem pás de turbinas, equipamentos médicos, componentes de armas de fogo, engrenagens, joias, cabeças de tacos de golfe e muitos outros componentes de máquinas com geometria complexa.
O processo de fundição de precisão
O processo de fundição de precisão consiste em várias etapas: construção da matriz metálica, produção do modelo de cera, criação do molde cerâmico, vazamento, solidificação, desmoldagem e acabamento.
1. Construção da matriz metálica
O modelo de cera e o molde cerâmico são destruídos durante o processo de fundição de precisão, pelo que cada fundição requer um novo modelo de cera. A menos que a fundição de precisão seja utilizada para produzir um volume muito reduzido (como é comum em trabalhos artísticos ou joalharia original), é necessário um molde ou matriz a partir do qual fabricar os modelos de cera.
O tamanho da matriz mestra deve ser calculado cuidadosamente; deve ter em conta a retração esperada do modelo de cera, a retração esperada do material cerâmico investido sobre o modelo de cera e a retração esperada da própria peça fundida.
2. Produção do modelo de cera
O número de modelos de cera é sempre igual ao número de fundições a produzir; cada fundição individual requer um novo modelo de cera.
Cera quente é injetada no molde ou matriz e deixada solidificar. Núcleos podem ser necessários para formar características internas. O modelo de cera resultante é uma réplica exata da peça a ser produzida. O método é semelhante à injeção sob pressão, mas com cera utilizada em vez de metal fundido.
3. Criação do molde
Um sistema de alimentação (canal de vazamento, canais de distribuição e alimentadores) é fixado ao modelo de cera. Para fundições menores, vários modelos de cera são fixados a um sistema de alimentação central de cera para formar uma montagem em forma de árvore. Um funil de vazamento, tipicamente fixado à extremidade dos canais de distribuição, serve para introduzir o metal fundido no molde.
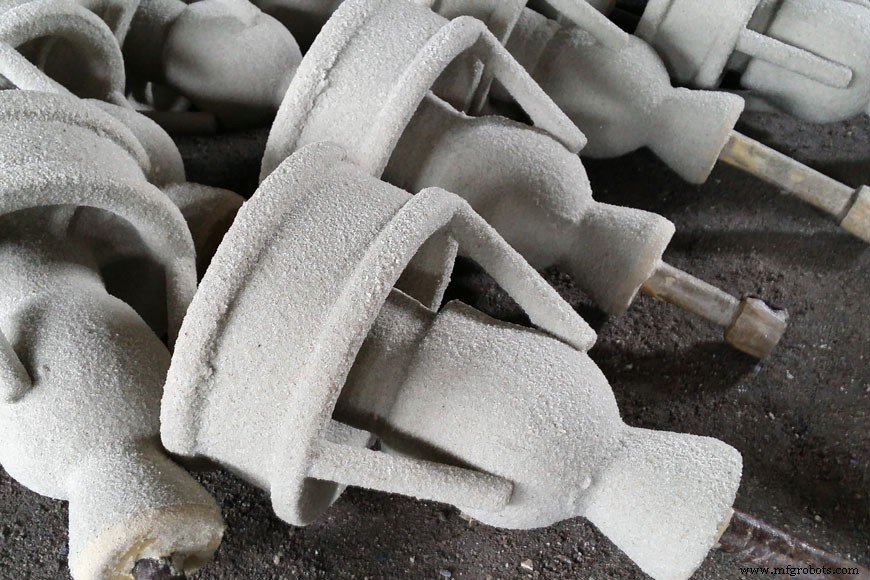
A "árvore de modelos" montada é mergulhada numa suspensão de sílica de granulação fina. É mergulhada repetidamente, sendo revestida com suspensões refratárias progressivamente mais grossas a cada imersão. Uma vez que o revestimento refratário atinge a espessura desejada, é deixado secar e endurecer; o revestimento seco forma uma casca cerâmica ao redor dos modelos e do sistema de alimentação.
A espessura da casca cerâmica depende do tamanho e peso da peça a ser fundida, e da temperatura de vazamento do metal a ser fundido. A espessura média da parede é de aproximadamente 9,525 mm. O molde cerâmico endurecido é virado de cabeça para baixo, colocado num forno e aquecido até que a cera derreta e escorra. O resultado é uma casca cerâmica oca.
4. Vazamento
O molde cerâmico é aquecido a cerca de 550–1100 °C. O processo de aquecimento fortalece ainda mais o molde, elimina qualquer cera residual ou contaminantes e evapora a água do material do molde.
O metal fundido é vertido no molde enquanto este ainda está quente – o metal líquido flui para o funil de vazamento, através do sistema de alimentação central e para cada cavidade do molde na árvore. O molde pré-aquecido permite que o metal flua facilmente através de secções finas e detalhadas. Também cria uma fundição com precisão dimensional melhorada, pois o molde e a fundição arrefecem e contraem em conjunto.
5. Arrefecimento
Após o vazamento do molde, o metal arrefece e solidifica. O tempo que um molde demora a arrefecer até ao estado sólido depende do material fundido e da espessura da fundição a ser feita.
6. Desmoldagem
Uma vez solidificada a fundição, os moldes cerâmicos desfazem-se e a fundição pode ser removida. O molde cerâmico é tipificado quebrado manualmente ou por jatos de água. Uma vez removidas, as fundições individuais são separadas do seu sistema de alimentação em árvore usando impacto manual, serragem, corte, queima ou quebra a frio com nitrogênio líquido.
7. Acabamento
Operações de acabamento como retificação ou jateamento são comumente empregadas para suavizar a peça nas áreas de alimentação e remover imperfeições. Dependendo do metal do qual a fundição foi vazada, tratamento térmico pode ser empregado para endurecer a peça final.
Quando utilizar fundição de precisão
Devido à sua complexidade e requisitos de mão de obra, a fundição de precisão é um processo relativamente caro – no entanto, os benefícios frequentemente superam o custo. Praticamente qualquer metal pode ser fundido por precisão. Peças fabricadas por fundição de precisão são normalmente pequenas, mas o processo pode ser usado eficazmente para peças pesando 34 kg ou mais.
A fundição de precisão é capaz de produzir peças complexas com excelentes acabamentos superficiais no estado de fundição. As fundições de precisão não precisam ter conicidade incorporada para remover os componentes dos seus moldes porque as cascas cerâmicas se separam da peça ao arrefecer. Esta característica de produção permite que fundições com ângulos de 90 graus sejam projetadas sem folga de contração incorporada e sem usinagem adicional para obter esses ângulos.
O processo de fundição de precisão cria peças com precisão dimensional superior; peças de forma líquida são facilmente alcançáveis, e formas acabadas são frequentemente produzidas sem usinagem secundária. Cada série de fundição única requer uma nova matriz para produzir modelos de cera. O ferramental para fundição de precisão pode ser bastante caro; dependendo da complexidade, os custos de ferramental podem variar entre 1.000 e 10.000 dólares.
Para encomendas de alto volume, o tempo e a mão de obra poupados ao eliminar ou diminuir a usinagem secundária compensam facilmente o custo do novo ferramental. Séries de fundição pequenas são menos propensas a compensar o investimento. Geralmente, a fundição de precisão é uma escolha lógica para uma série de 25 peças ou mais.
Geralmente, demora 7 dias desde um modelo de cera fresco até uma fundição completa; a maior parte desse tempo é ocupada pela criação e secagem do molde de casca cerâmica. Algumas fundições têm capacidades de secagem rápida para produzir fundições mais rapidamente. A natureza intensiva em tempo e mão de obra da fundição de precisão não afeta apenas o custo. As fundições têm equipamento e capacidade de produção limitados, pelo que prazos de entrega mais longos para fundição de precisão são comuns.
Serviços de fundição personalizados
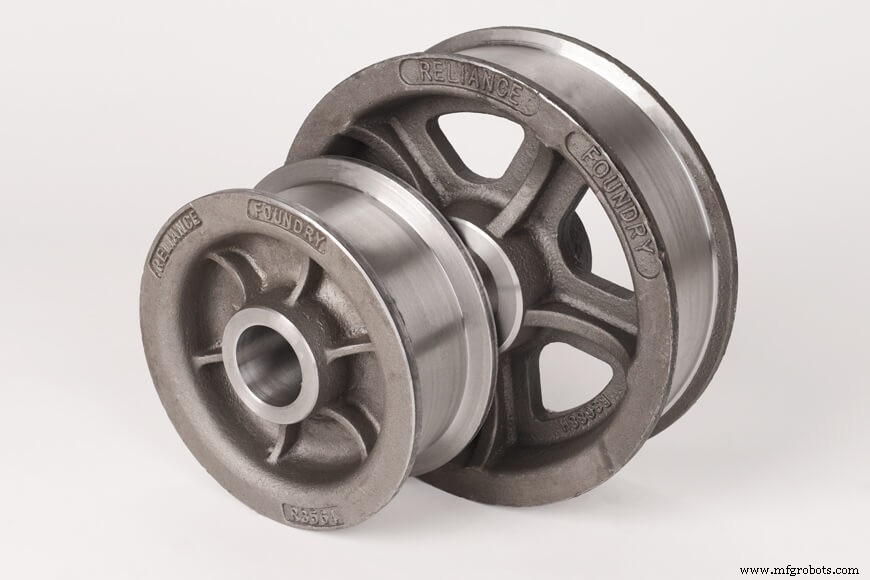
A Reliance Foundry trabalha colaborativamente com clientes para projetar o modelo e o método de moldagem para cada fundição personalizada. Solicite um orçamento para obter mais informações sobre como o nosso serviço de fundição pode atender aos requisitos do seu projeto.
Metal
- Entendendo Fundição em Molde Não Descartável: Tipos, Benefícios e Aplicações
- Fundição por Investimento de Aço Inoxidável de Precisão: Produção Avançada de Peças Complexas
- Prototipagem Rápida Revoluciona a Microfusão para as Indústrias Aeroespacial, Automotiva e de Defesa
- Microfusão vs. Fundição sob Pressão: Diferenças-Chave Explicadas
- Fundição em Areia Explicada: Método Comprovado e Custo-Efetivo de Fabricação de Metal
- Fundição por Cera Perdida: Como Produtos Metálicos São Fabricados
- Moldagem por Investimento (Lost Wax): O Método de Fundição Confiável para Componentes Metálicos Precisos
- Entendendo Fundição por Cera Perdida (Lost Wax): Técnicas e História
- Fundição por Investimento (Cera Perdida): Princípio de Funcionamento Passo a Passo
- Fundição por Investimento (Lost Wax): Definição, Aplicações, Vantagens e Fatores de Seleção