



Otimizando Manufatura de Compósitos: Sensores Ultrassônicos Personalizados para Controle de Processo
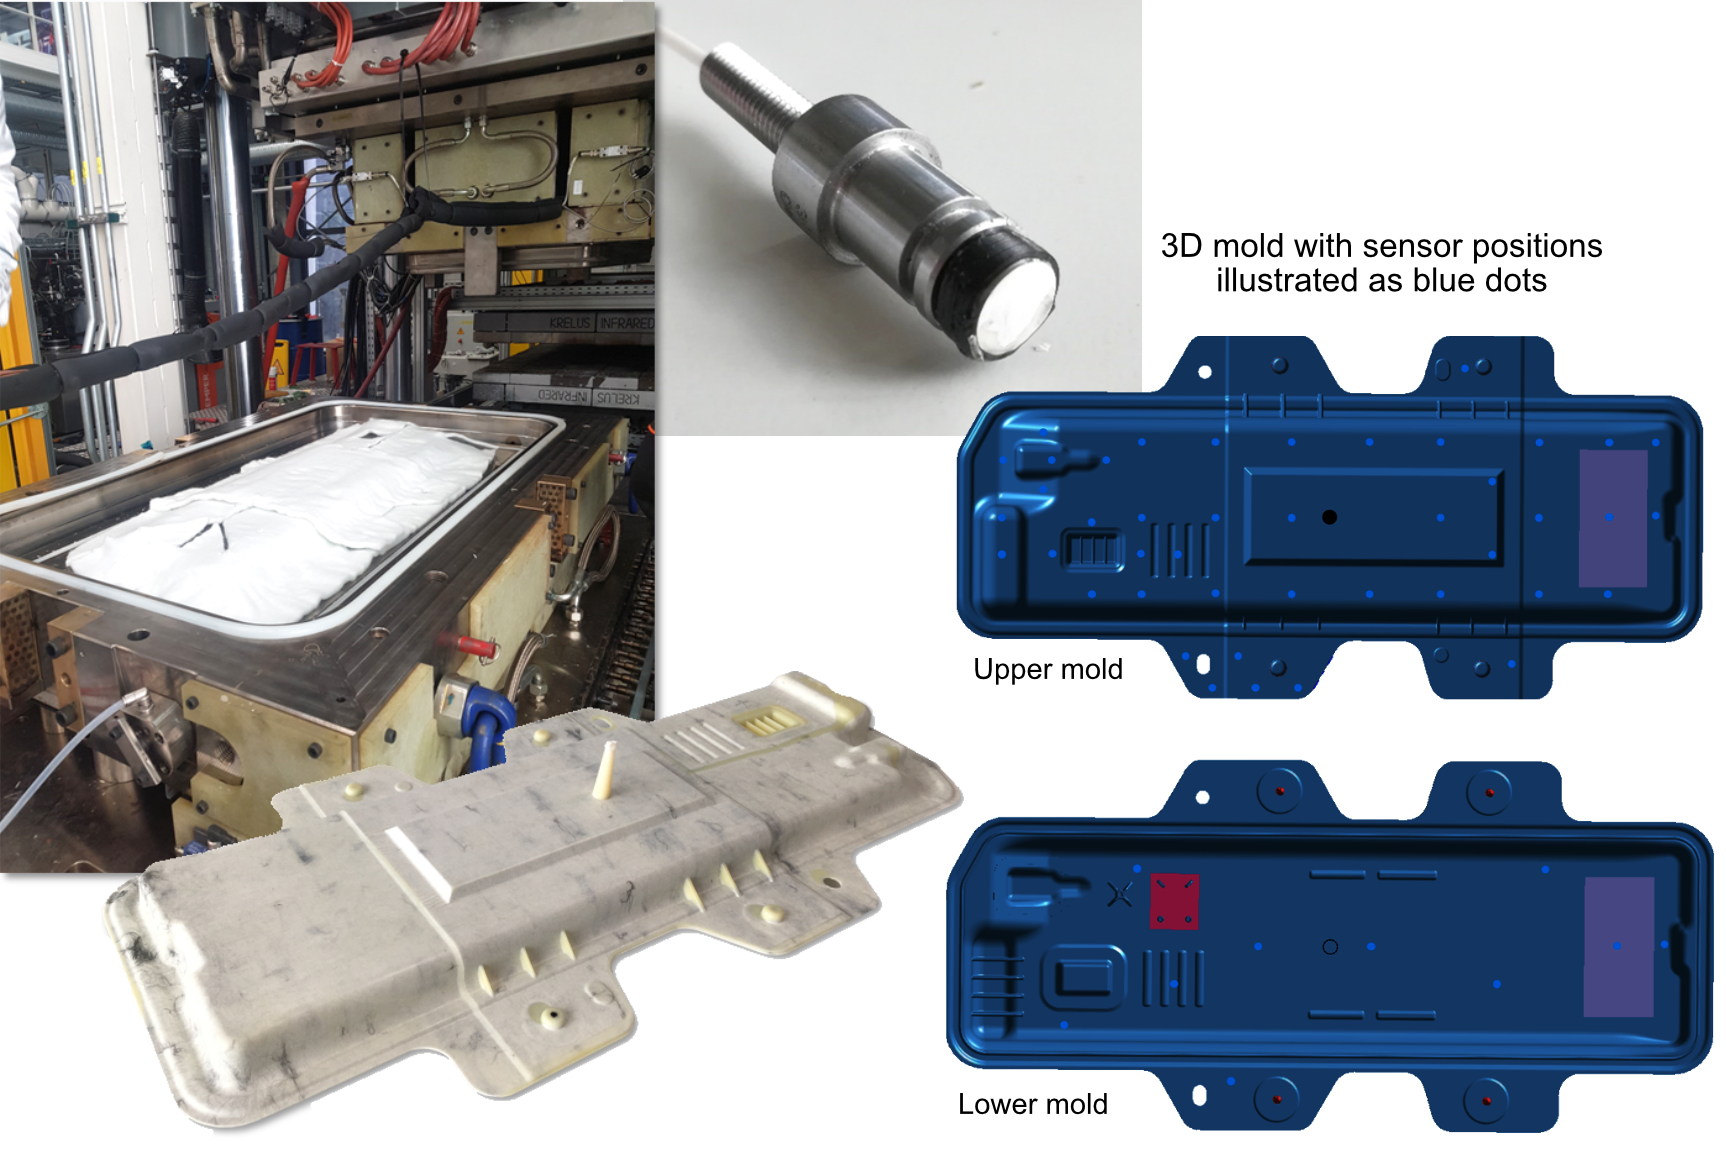
Este blog é uma continuação do meu relatório sobre o projeto CosiMo ("compósitos para mobilidade sustentável"). Esse projeto foi lançado em 2018 pela Faurecia Clean Mobility (Nanterre, França) para demonstrar "manufatura inteligente" de uma tampa de caixa de bateria de compósito. A peça de desafio de 1.100 mm de comprimento e 530 mm de largura apresentava reforços de fibra de vidro não tecida e fibra de carbono unidirecional, além de inserções de metal e espuma, geometria complexa incluindo vários raios e espessuras variando de 2,5 a 10 milímetros. A peça foi moldada usando moldagem por transferência de resina termoplástica (T-RTM), onde monômero de caprolactama foi injetado e depois polimerizado in-situ durante o ciclo de prensa aquecida para formar um compósito de poliamida 6 (PA6). O objetivo principal do projeto era investigar um processo totalmente automatizado usando controle de processo baseado em sensores em malha fechada.
Este blog explora em mais detalhes a rede de 74 sensores usada na peça de desafio CosiMo, e em particular os sensores ultrassônicos desenvolvidos pela Universidade de Augsburg (UNA, Augsburg, Alemanha) e como dados de todos os sensores foram usados para construir um modelo digital do processo (gêmeo digital).
Baseado no sucesso do CosiMo e na necessidade de um centro de desenvolvimento para desenvolvimento de manufatura baseada em sensores e IA, a UNA formou a Rede de Produção de IA de Augsburg, em colaboração com o parceiro do projeto CosiMo Centro Aeroespacial Alemão (DLR) Centro de Tecnologias de Produção Leve (ZLP, Augsburg) e o Instituto Fraunhofer para Tecnologia de Fundição, Compósitos e Processamento (Fraunhofer IGCV). "Estamos configurando uma nova instalação de 5.000 metros quadrados que operaremos em colaboração," diz Dr. Markus Sause, professor da UNA e diretor da Rede de Produção de IA de Augsburg. "Teremos células de produção automatizadas, muitas focadas em tecnologias de compósitos, o que nos permitirá demonstrar o que a IA pode fazer."
Rede de Sensores CosiMo
Para o projeto CosiMo, 74 sensores foram integrados ao ferramental RTM de aço fornecido pela Christian Karl Siebenwurst GmbH & Co. KG (Dietfurt, Alemanha) para moldagem da tampa de caixa de bateria T-RTM. Usados para monitorar parâmetros de processo durante injeção de resina, infiltração (monitoramento de frente de fluxo) e polimerização in-situ, esta rede incluía:
- 1 sensor de vácuo
- 4 sensores de pressão/temperatura da Kistler (Winterthur, Suíça)
- 4 sensores de temperatura da Kistler
- 8 sensores de análise dielétrica (DEA)/temperatura da Netzsch (Selb, Alemanha)
- 57 sensores ultrassônicos desenvolvidos pela Universidade de Augsburg.
No meu relatório inicial sobre CosiMo, discuti como esta rede de sensores era para P&D, não produção padrão:
"Para produção industrial em série, ninguém instalaria tantos sensores e isso não é o que esperaríamos," diz Jan Faber, líder do projeto de manufatura CosiMo no DLR ZLP. "Mas para esta investigação de pesquisa, esta grande rede de sensores era muito precisa e nos ajudou a ter visibilidade total no processo e comportamento do material. Podíamos ver os efeitos locais no processo em resposta a variações na espessura da peça ou nos materiais integrados, como o núcleo de espuma."
Então, como esta rede foi projetada? "A maioria eram sensores ultrassônicos porque eles têm o menor custo," explica Faber. "Nós os usamos em uma grade a uma distância definida uns dos outros. Em algumas posições, tiramos os sensores ultrassônicos e colocamos sensores de temperatura/pressão Kistler ou DEA/temperatura Netzsch. E para esses sensores específicos, tanto DEA quanto Kistler, apenas tentamos ter um próximo ao ponto de injeção, onde a resina entrava, e outro bem longe. Assim, podíamos monitorar os locais onde a resina chega depois de já ter visto a temperatura do molde por algum tempo."
Por que usar diferentes tipos de sensores? "Uma tarefa de pesquisa era comparar os sinais e ver como os diferentes sensores performam," diz Faber. Isso é importante porque os diferentes tipos de sensores são baseados em princípios de medição diferentes. Por exemplo, sensores DEA medem a impedância AC da resina, que pode ser dividida em diferentes frações, que por sua vez mostram diferentes efeitos no polímero. Kistler, enquanto isso, usa sensores piezoresistivos que dependem de uma Ponte de Wheatstone baseada em silício – um tipo de circuito usado para medir resistência elétrica dinâmica – conectada a uma membrana que forma a extremidade sensora instalada na parede da cavidade de moldagem. A membrana se estende sob pressão, o que muda a resistência elétrica da Ponte de Wheatstone de silício, que por sua vez emite um sinal elétrico. "Também usamos o novo sensor 4001a da Kistler que mede tanto pressão quanto temperatura," nota Faber. "Foi muito útil ter ambos os valores para pontos locais selecionados na ferramenta."
Sensores Ultrassônicos UNA
A maioria dos sensores usados na rede de sensores da peça CosiMo eram sensores ultrassônicos desenvolvidos pela UNA. Sause nota que estes foram favorecidos não apenas por seu baixo custo (<10 euros) mas também porque podem entregar uma ampla gama de informações.
Sensores ultrassônicos têm sido usados por décadas para inspecionar peças de compósitos finalizadas, mas também têm longa história em moldagem por injeção. Sensores ultrassônicos enviam uma onda sonora de alta frequência em um meio e medem sua reflexão (pulso-eco) e/ou transmissão. No projeto CosiMo, a frequência nominal era 2.000 quilohertz. Dos 57 sensores ultrassônicos instalados no molde – a uma distância de 20 milímetros da superfície da cavidade – 10 operavam em modo de transmissão, e o resto em modo pulso-eco. Sensores ultrassônicos medem a velocidade da onda e diminuição de amplitude (atenuação); ambos são sensíveis às propriedades do polímero. Além disso, a velocidade da onda pode ser calculada como função de pressão e temperatura, mas os dados de ultrassom devem ser calibrados para o polímero sendo investigado.
"O sensor ultrassônico que desenvolvemos na verdade não é muito diferente do que está disponível comercialmente," diz Sause. "É baseado em um material piezoelétrico, que é bastante sensível na conversão de um movimento elástico em um sinal elétrico. Mas onde sensores típicos podem operar em temperaturas até 150°C, tivemos que igualar as altas temperaturas da moldagem termoplástica a mais de 200°C, o que foi um pouco desafiador para a eletrônica do sensor."
"Também tivemos que conceber o sistema mecânico para integrar adequadamente o sensor no molde," ele explica, "o que exigia carregamento por mola com boa vedação para fornecer um bom acoplamento. Havia um grande portfólio de requisitos que o sensor tinha que cumprir; então, tivemos que praticamente projetá-lo do zero. Também fizemos um projeto acústico adequado de todo o sistema."
Monitoramento de Polimerização e Frente de Fluxo
"A acústica foca nas propriedades elásticas dos materiais no molde," continua Sause. "Basicamente, a rigidez em um líquido não é a mesma quando a polimerização está completa. Estamos monitorando efetivamente essa transição. Olhamos para a intensidade acústica da reflexão da onda na interface do molde para o material polimérico em cada localização do sensor, e assim rastreamos continuamente a cura ao longo do tempo."
A mecânica desta medição é explicada por Sause e Faber, et. al., no artigo da conferência SAMPE Europe 2021, "Monitoramento de processo baseado em sensores de polimerização in-situ na manufatura T-RTM com caprolactama". A razão da amplitude do eco do sinal acústico antes e depois da impregnação do pré-forma depende do índice de reflexão na interface molde-peça, R. Isso se aproxima de um valor constante à medida que a polimerização progride. Idealmente, uma vez que a polimerização se aproxima da conclusão, a mudança em R será zero.
Também é possível, a partir do sinal de transmissão acústica, extrair o tempo de viagem para as ondas ultrassônicas passarem através do pré-forma impregnado. Isso é útil pois a velocidade do som através do pré-forma está ligada ao grau de polimerização. Para a experimentação concluída na época do artigo SAMPE Europe 2021, o tempo entre a impregnação completa do pré-forma na localização do sensor até a conclusão da polimerização foi de 240 segundos.
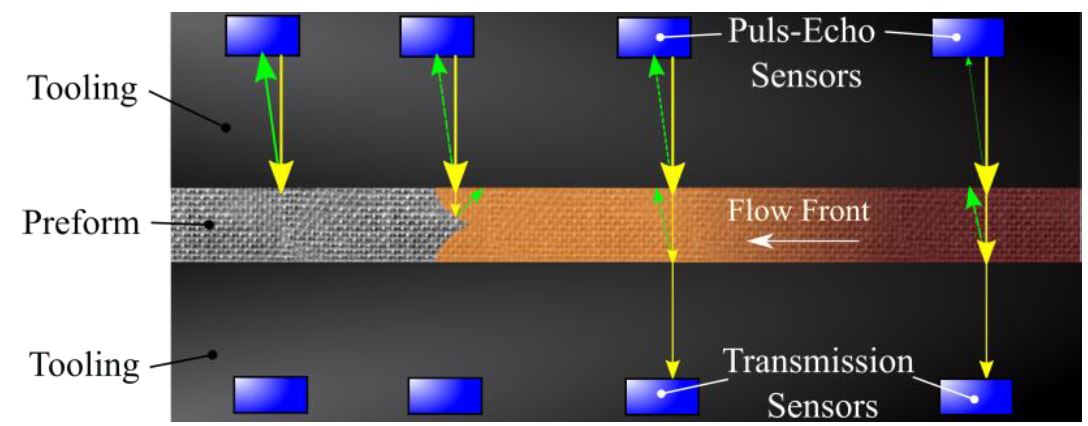
"Também podemos monitorar o fluxo durante a injeção," explica Sause, "porque a informação do sinal acústico muda conforme a frente de fluxo do polímero passa pelo sensor." Também verificado no artigo SAMPE Europe 2021, o sinal acústico caiu abruptamente de um valor normalizado inicial de 1 para entre 0,85-0,9 na chegada da frente de fluxo de caprolactama para o sensor selecionado a 15 segundos após o início da injeção.
Desenvolvendo um Gêmeo Digital do Processo
Sause diz que desenvolver o sensor ultrassônico foi na verdade uma parte muito pequena do que a UNA fez no projeto CosiMo, "e nem mesmo a parte mais fascinante." A conquista real, ele nota, foi na análise de dados e desenvolvimento de um modelo digital do processo para permitir controle em malha fechada durante a manufatura da peça.
"O que estamos tentando fazer é fornecer informações sobre o que está realmente ocorrendo no molde," ele adiciona. "Tínhamos rotas estabelecidas para adaptar o processo com temperatura e pressão, mais ou menos, mas o que estamos fazendo agora é explorar a informação do sinal acústico fazendo pulsos ativos em cada localização do sensor. E isso nos permite determinar várias coisas como a forma da frente de fluxo, o tempo para ela alcançar cada parte do pré-forma e o grau de polimerização em cada localização do sensor."
"Idealmente, você pode estabelecer configurações para permitir controle em malha fechada e ajustar durante o processo," diz Sause. "Estes incluiriam parâmetros como pressão de injeção e pressão e temperatura do molde. Você também pode usar esta informação para otimizar seus materiais."
O desenvolvimento do gêmeo digital foi um esforço multi-etapas e multi-parceiros. Começou com um dos pacotes de trabalho atribuídos ao DLR ZLP. "Configuramos uma simulação baseada em uma placa 2D, onde queríamos simular o enchimento e polimerização usando o software de simulação PAM-RTM da ESI Group (Rungis, França)," diz Faber. "Obtemos os dados de permeabilidade do pré-forma de parceiros do projeto ITA (Instituto de Tecnologia Têxtil, RWTH Aachen, Alemanha) e SGL Carbon (Wiesbaden, Alemanha) e também um modelo reativo da reação do polímero termoplástico da Universidade de Augsburg. Então integramos tudo na simulação e tentamos ver o quão perto podíamos chegar dos dados reais dos sensores."
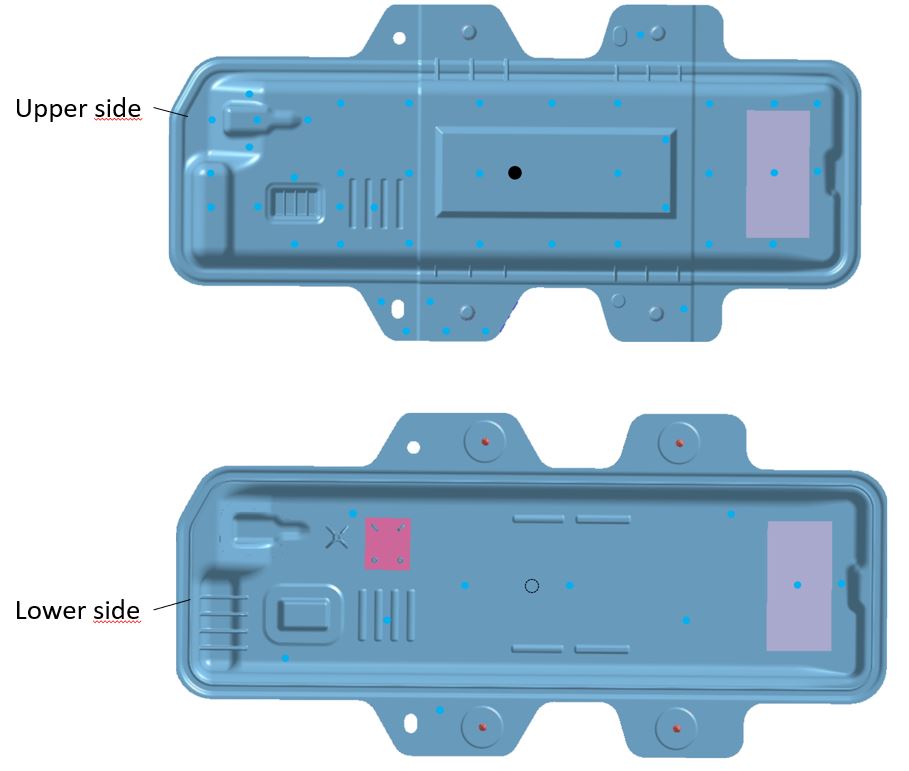
Os pontos azuis claros nos moldes superior e inferior para a peça demonstradora do projeto CosiMo forneceram dados em pontos específicos ao longo do processo. Isso foi então usado na simulação do gêmeo digital para interpolar entre as localizações dos sensores e modelar o processo através da peça. Crédito da foto: Projeto CosiMo, DLR ZLP Augsburg, Universidade de Augsburg
"Descobrimos, baseado no modelo de placa 2D, que estamos na verdade muito próximos, em relação ao enchimento," continua Faber. "Mas tivemos alguns efeitos de temperatura durante a polimerização que não conseguimos descrever na simulação. Por exemplo, esta reação de polimerização é exotérmica, e você vê um leve aumento nos sensores de temperatura nos dados reais, mas o aumento na simulação era muito maior. Então, esta é uma área onde continuamos a fazer algum trabalho."
Uma das coisas que a equipe queria descobrir da simulação era o tempo necessário para a polimerização estar completa. "O que realmente queríamos era o tempo mínimo que precisávamos no molde," nota Faber. Esta informação foi derivada do modelo de simulação, e dependia, como toda a simulação, de múltiplos tipos de sensores e algoritmos de IA. Por exemplo, Netzsch forneceu os sensores dielétricos usados para análise dielétrica, mas também ajudou com partes do gêmeo digital do processo. "Eles configuraram modelos preditivos de IA para investigar os mecanismos dentro da injeção e prever em que tempo a polimerização deveria terminar e qual seria o estado de polimerização," diz Faber.
(Nota: Netzsch combinou suas competências em caracterização de materiais, simulação cinética e tecnologia de sensores para estabelecer novas ofertas em IA e soluções em nuvem. Este tipo de solução integrada foi demonstrado com sucesso no CosiMo para fornecer avaliação em tempo real do grau de polimerização e será comercializado sob a marca sensXPERT.)
Da rede completa de sensores e simulação, descobriu-se que 96% foi a polimerização máxima alcançada e isso exigiu 4,5 minutos. "Isso é muito mais rápido que processos de infusão, mas muito mais lento que injeção de alta velocidade usando termofixos, por exemplo."
"Os dados dos sensores se encaixam no modelo do gêmeo digital," diz Sause. "A ideia era ter um modelo rodando ao mesmo tempo que o processo que é numericamente estabilizado pela informação dos sensores. Os pontos azuis fornecem uma grade grosseira de sensores ultrassônicos, e então fomos capazes de interpolar entre aqueles pontos. Por exemplo, fomos capazes de fornecer um vídeo de como a frente de fluxo se desenvolve na peça CosiMo como função do tempo baseado nos dados de medição da nossa rede de sensores no molde."

Captura de tela do vídeo de como a frente de fluxo se desenvolve na peça CosiMo (entrada de injeção é ponto branco no centro) como função do tempo baseado nos dados de medição da rede de sensores no molde. Crédito da foto: Projeto CosiMo, DLR ZLP Augsburg, Universidade de Augsburg
Como as previsões da taxa de polimerização foram validadas? "Tivemos várias abordagens," diz Sause. "Primeiro, um doutorando aqui na UNA estava fazendo um conjunto completo de modelagem para a cinética de reação do sistema de material caprolactama-para-PA6. Então, ele estava estudando simultaneamente espectroscopia infravermelha junto com dados reométricos e dados dos sensores de análise dielétrica para fornecer um modelo de material muito preciso para a cinética de cura daquele sistema e validar aquele modelo. Então, usamos o mesmo modelo para validar cruzadamente nossos sensores."
Arquitetura do Gêmeo Digital
A arquitetura de como o gêmeo digital opera é descrita por Stieber, et. al. no artigo técnico de 2020, "Rumo ao monitoramento de processo em tempo real e aprendizado de máquina para manufatura de estruturas compósitas":
Consiste em três partes: a maquinaria T-RTM, os sensores in-situ no ferramental do molde e o gêmeo digital. Esta estrutura e o gêmeo digital, em particular, foram desenvolvidos com os seguintes objetivos O1–O4 em mente:
- O1: Monitorar o processo de manufatura de cada peça de compósito com os sensores in-situ do ferramental.
- O2: Visualizar cada processo de manufatura em tempo real para obter mais insights do processo.
- O3: Treinar modelos ML em dados simulados e reais para prever o resultado do processo de manufatura.
- O4: Usar modelos ML treinados para reduzir peças rejeitadas.
Os sensores então alimentam dados para a análise de borda (edge analytics) do gêmeo digital, que pode então ser usada para prever dinâmicas futuras da frente de fluxo, determinar o conteúdo de volume de fibra de cada pré-forma têxtil, prever pontos secos e detectar anomalias que podem reduzir peças rejeitadas.
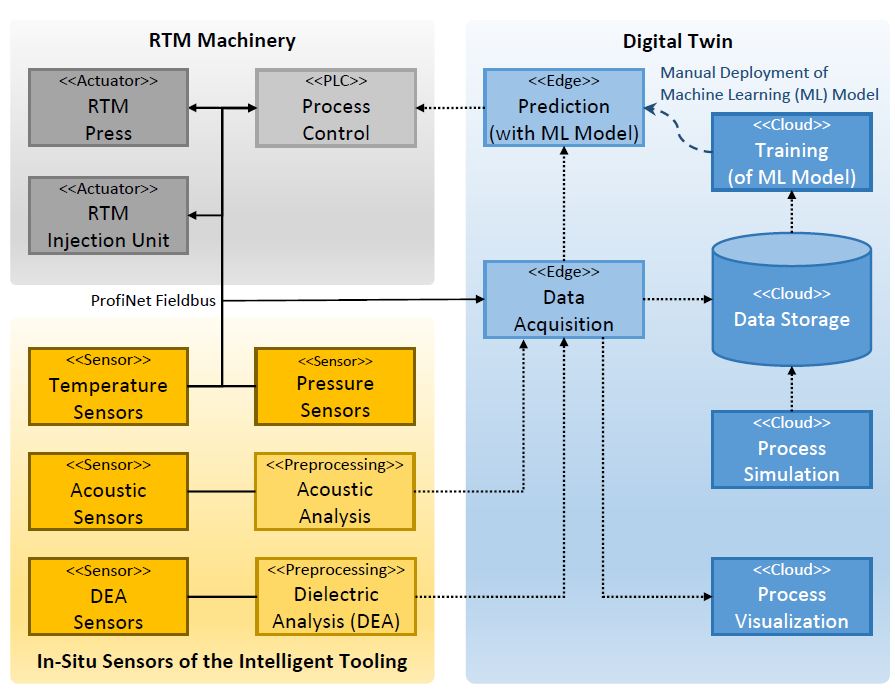
A maquinaria T-RTM compreende dois componentes prontos: uma prensa quente Wickert (Landau in der Pfalz, Alemanha) de 440 quilonewton e uma unidade de injeção T-RTM da KrausMaffei (Munique, Alemanha). Ambas as máquinas, bem como toda a rede de sensores, estão conectadas a um CLP (controlador lógico programado) responsável por controlar o processo de manufatura geral.
Como os sensores precisam de pré-processamento em tempo real para transformar os dados brutos em informação de nível superior sobre a frente de fluxo ou a cura da resina, os dados pré-processados são registrados diretamente na borda usando uma unidade de aquisição de dados ibaPDA da iba AG (Fürth, Alemanha). Assim, os dados dos sensores são registrados e mesclados com um carimbo de tempo consistente vinculado aos dados do processo e informação da peça com os dados dos sensores por objetivos O1 e O2.
Para otimizar automaticamente o processo de manufatura, os dados armazenados são usados para treinar modelos de aprendizado de máquina (ML) para abordar o objetivo O3. Estes modelos são responsáveis, por exemplo, por reconstruir a frente de fluxo da resina a partir da rede de sensores, prever o progresso da frente de fluxo, e – idealmente – adaptar os parâmetros do processo para otimizar o resultado seja durante uma instância de processo ou para execuções subsequentes. Como dados reais geralmente não são suficientes para treinar modelos confiáveis, a equipe do gêmeo digital usou execuções simuladas PAM-RTM para aumentar os dados medidos. Após pré-treinamento usando dados simulados, o gêmeo digital foi afinado com dados do mundo real. Esta estratégia é conhecida como Transfer Learning e foi adotada com sucesso em aplicações de visão computacional e processamento de linguagem natural. A análise avançada possível com ML permite capacidades de predição aumentadas e visualização de processo, bem como controle em malha fechada.
Integração de Sensores para Produção Industrial de Compósitos
Então, como fabricantes de peças de compósitos aplicam esta tecnologia para desenvolver controle em malha fechada em seus próprios processos de produção? Sause diz que faz sentido usar vários tipos de sensores para validar cruzadamente o monitoramento de fluxo e cura/polimerização e fornecer informação complementar. E então é uma questão de definir posicionamento dos sensores, incluindo quais tipos são colocados em cada localização. "Por exemplo," ele nota, "você não precisa de sensores de pressão e temperatura em todo lugar, mas apenas onde precisa daqueles pontos-chave de dados, como entrada de resina, pontos de geometria complexa, etc."
Quantos sensores? "Para CosiMo, usamos 74 sensores, mas para uma peça de meio metro você usaria menos, talvez 35-40 dependendo da sua geometria e pontos-chave de interesse," diz Sause. "Também depende do processo de produção. Existem processos na aeroespacial, por exemplo, que são usados há décadas e são bem estabelecidos. Para estes, você pode não precisar de muitos sensores e pode ser possível integrá-los sem muito trabalho de desenvolvimento no início. Mas outros processos são mais desconhecidos e exigirão mais trabalho antecipado. Para CosiMo, estávamos olhando para usar T-RTM com polimerização in-situ para PA6, e isso não era tão bem documentado quanto RTM com epóxi, por exemplo."
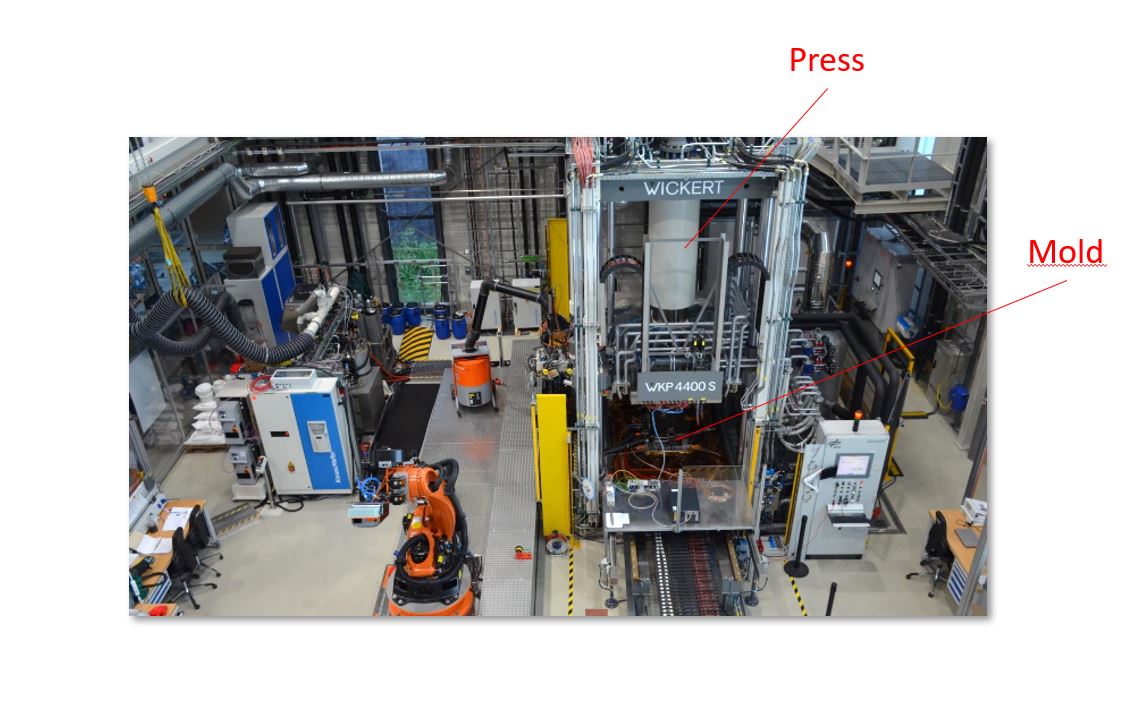
Equipamento de manufatura no projeto CosiMo compreendia uma prensa Wickert de 440 kN e máquina de injeção KraussMaffei. Crédito da foto para esta série: Projeto CosiMo, DLR ZLP Augsburg, Universidade de Augsburg
Quão intensivo em tempo é construir um modelo digital? E isso é sempre necessário para alcançar controle em malha fechada? "Novamente, depende do seu processo e do nível que você quer atingir," diz Sause. "Primeiro, ter a informação do sensor integrada permite visualizar o que está acontecendo dentro da sua caixa preta de processamento e quais parâmetros usar."
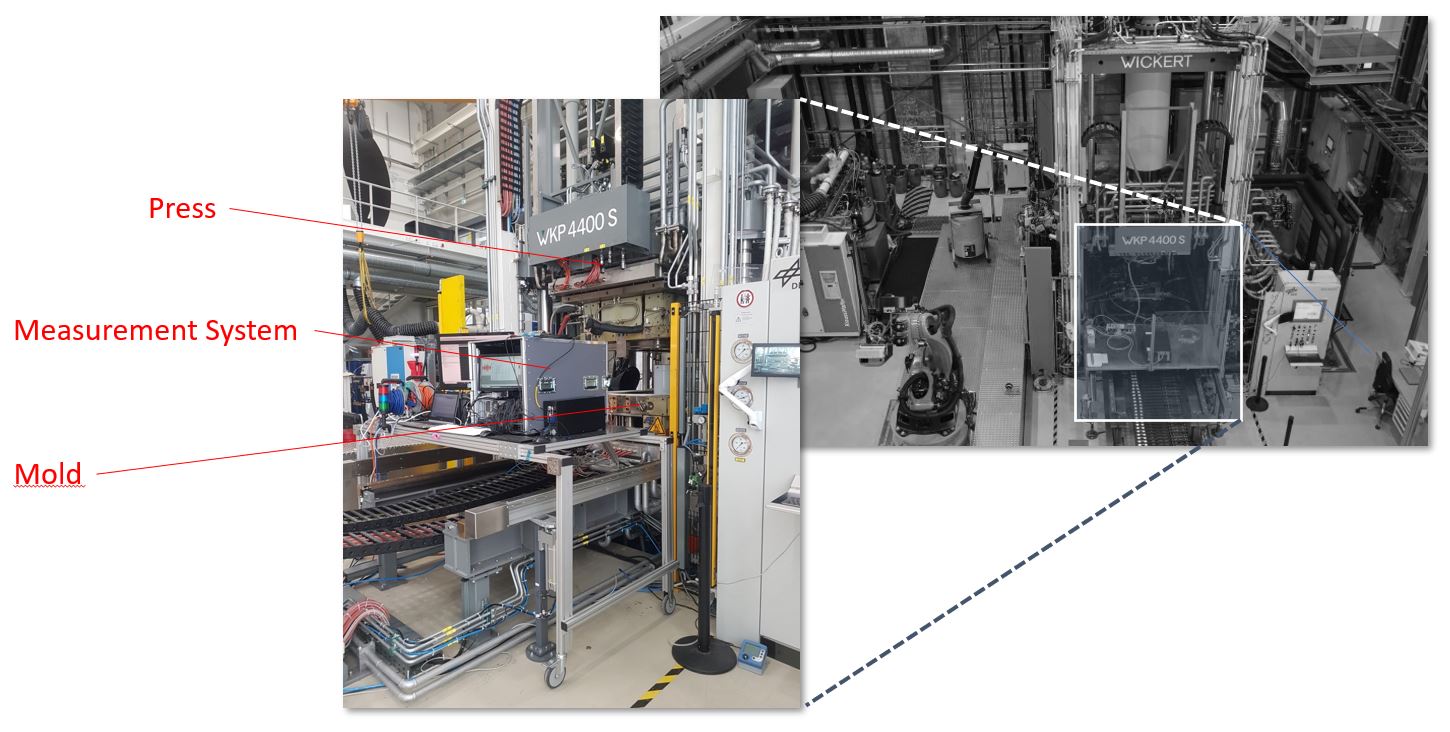
O sistema de controle em malha fechada desenvolvido no CosiMo também integrava sensores no molde e um sistema de aquisição de dados (sistema de medição mostrado aqui) da iba AG.
"Uma vez que esse primeiro alvo é atingido, são mais alguns passos para alcançar controle de processo em malha fechada. No meio do caminho, talvez, é ter a visualização e você pode apertar o botão de parada você mesmo para adaptar o processo e prevenir peças rejeitadas. Então isso também é um começo. E então você pode desenvolver o gêmeo digital, mas ele precisa de dados de treinamento. Então, você tem que fornecer isso de alguma forma, o que significa que você pode produzir algumas peças para usar como dados de entrada. Mas então, você também precisa produzir peças de baixa qualidade. Então, é uma questão da sua disposição em investir no treinamento da sua abordagem de aprendizado de máquina."
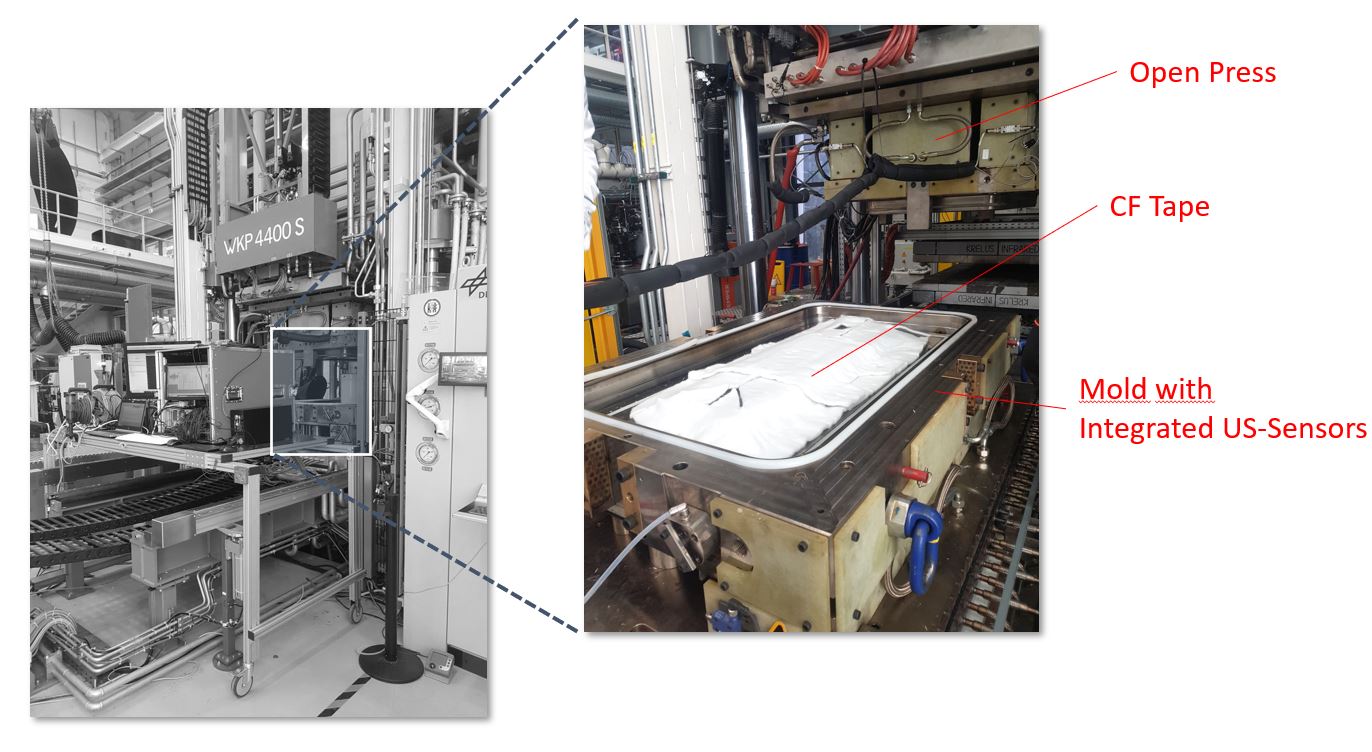
Uma vez treinado, o gêmeo digital pode otimizar parâmetros de processo e fornecer controle de processo em malha fechada.
No entanto, Sause reconhece que a abordagem de transfer learning adotada no CosiMo, "é transferável até certo ponto para geometrias similares ou sistemas de materiais e outras variações que não mudam completamente a situação. Então, você pode construir seu banco de dados dessa forma, com a possibilidade de identificar tendências de eficiência usando os dados já adquiridos. Você pode então usar isso para outras perguntas que você possa ter junto."
Então, o caminho para começar parece ser: começar a usar sensores e construir modelos digitais para acompanhar os sensores para que você possa entender seu processo? "Absolutamente," diz Sause. "E posso garantir que a maioria das máquinas usadas em produção hoje ainda é muito burra. Muitas máquinas não têm sensores que possam dar a você os bancos de dados para fornecer feedback sobre o que está acontecendo. Então, sim, integração de sistemas de sensores seria o primeiro passo. Mas você precisa fazer uma aquisição de dados sistemática, e também fornecer uma arquitetura de armazenamento de dados, para ser capaz de fazer algo com os dados. Você na verdade vê muitas empresas que têm sensores integrados, mas então não fazem nada com os dados."
Rede de Produção de IA
Ao responder as perguntas acima, Sause voltava sempre a vários grupos dentro da UNA, bem como empresas spin-off que podem fornecer serviços de integração de sensores e gêmeo digital. Para esse fim, a Rede de Produção de IA de Augsburg foi lançada em janeiro de 2021 pela UNA, DLR ZLP e Fraunhofer IGCV. "A estrutura de colaboração vem de projetos que tivemos com DLR e Fraunhofer no passado," diz Sause. "Estamos pegando o blueprint em desenvolvimento de produção baseada em IA do CosiMo e agora estendendo para uma escala muito ampla. Então, por exemplo, o orçamento para nosso trabalho no CosiMo foi 10 milhões de euros, mas para a Rede de Produção de IA é 92 milhões de euros como financiamento inicial. Isso nos dará a possibilidade de iniciar muitos novos projetos de pesquisa como CosiMo explorando IA em manufatura. E não estamos trabalhando apenas em compósitos, mas temos um foco forte neles."
Usar sensores ultrassônicos para melhorar usinagem CNC é um projeto já iniciado em 2021. "Há um projeto prestes a começar sobre reciclagem de compósitos de matriz cerâmica (CMC)," diz Sause, "e teremos vários projetos com uma ligação forte entre manufatura aditiva e reuso de materiais reforçados com fibra especificamente reciclados."
Quanto aos papéis que cada organização vai desempenhar, Sause explica que não há competição, pois cada instituição tem um orçamento alocado. "Todos temos nossa parte, e assim somos livres para colaborar como fizemos no passado. Também nos conhecemos bastante bem e nossas competências, forças e fraquezas. É divertido trabalhar juntos porque sabemos o que podemos e não podemos. Fomos abordados por muitas empresas que querem trabalhar conosco e estamos discutindo agora como encontrar o match ideal do nosso lado de competências."
Sobre a instalação de produção de 5.000 metros quadrados, "todos vamos operar isso juntos," diz Sause. "Estamos planejando abrir no início de 2023 e começar a instalar máquinas. E forneceremos configurações de produção automatizadas que ligam as células individuais. Muitas delas terão foco em tecnologias de produção de compósitos. E faremos isso para também mostrar e demonstrar a parceiros da indústria, o que a IA pode fazer em tal configuração de produção. Também queremos ter parceiros da indústria entrando e também colocando máquinas em nossa instalação para que possamos rodar projetos juntos para ver como ligar e integrar novas soluções para seus sites."
Resina
- Válvulas Belho e Bombas Peristálticas: O Padrão Ouro para Sistemas de Lama de Cal Abrasiva
- Manutenção Baseada em Condição: Sensores e Sistemas para Gestão Preditiva de Ativos
- Otimização de Parâmetros de Dip-Coating para Dispositivos Eletrocrômicos de Três Estados de Alto Desempenho
- OTOMcomposite Lança Software Avançado para Colocação de Fita Assistida a Laser e Filament Winding no Compósitos 4.0
- Resinas Epóxi Sustentáveis: Soluções Reprocessáveis, Reparáveis e Recicláveis para Compósitos Aeroespaciais
- TPAC e TPRC Apresentam TPC-Cycle: Reciclagem Sustentável para Compósitos Termoplásticos de Alto Desempenho
- Guia Especialista para Configuração e Fiação de Gabinetes de Painel de Controle
- Usinagem Ultrassônica Explicada: Como Funciona e Principais Aplicações
- Conectando Sistemas de Controle: Interfaces de Comunicação Confiáveis para Sensores de Posição e Movimento
- Otimize Seus Processos com Coleta Precisa de Dados de Campo