



Otimização da Tecnologia de Sinterização e Projeto de Máquinas para Produção de Minério de Ferro
Tecnologia de Sinterização para Minérios de Ferro e Otimização do Projeto de Máquinas de Sinterização
A tecnologia de sinterização em sua forma mais básica é muito simples e está em uso desde o início do século XX. No entanto, embora a tecnologia básica seja simples, o controle do processo baseia-se em diversos parâmetros de processo extremamente complexos e interdependentes, exigindo compreensão profunda do efeito desses parâmetros na capacidade de produção e na qualidade do sinter.
Tecnologia Básica de Sinterização
A tecnologia de sinterização é basicamente um processo de aglomeração para finos de minério de ferro, dependente de calor para fundir a superfície das partículas menores, formando aglomerados maiores. Uma usina de sinterização típica consiste em diversas unidades operacionais sequenciais, com a máquina de sinterização no coração da planta. A sequência simplificada do processo é a seguinte.
Matérias-primas consistindo de finos de minério de ferro, coque em pó, modificadores de escória como calcário, dolomita, minério de manganês, cal, quartzo e areia, e materiais residuais como carepa de laminação, peneiramentos, poeiras, lodos e escórias de conversor são dosados e transportados para um sistema de mistura. As matérias-primas são misturadas em um tambor rotativo após adição de finos de retorno de sinter e água para obter uma alimentação verde para o processo. O processo de mistura é normalmente chamado de "nodulização". A alimentação verde nodulizada é carregada na esteira da máquina de sinterização sobre uma camada de leito dimensionada para formar o "leito de sinter". Este leito passa pelo forno de ignição (capuz) para iniciar a reação. Queimadores no capuz inflamam o carbono na alimentação verde carregada na forma de coque em pó. A reação propaga-se pela reação química entre o carbono e o ar sugado através do leito de sinter pelos ventiladores de exaustão. O sinter queima verticalmente enquanto o leito move-se horizontalmente em direção à extremidade de descarga. O material sinterizado é descarregado através de um britador de sinter quente sobre um resfriador de sinter, onde ar ambiente é soprado através do sinter quente britado, de baixo para cima. Após resfriamento, o sinter é transportado para uma seção de britagem e peneiramento onde é dimensionado e finalmente transportado para o silo do alto-forno ou para o armazenamento de sinter.
Máquinas de sinterização normalmente usadas são de linha reta para grandes usinas e anulares para pequenas usinas. Gases de exaustão são geralmente limpos em ciclones e separadores eletrostáticos antes de serem descarregados na atmosfera.
Além de todas as outras exigências, o projeto de uma usina de sinterização moderna com máquina de sinterização de esteira deve atender aos requisitos de preparação e manuseio de matérias-primas, bem como dimensionamento e manuseio do produto, junto com controles e instrumentação razoavelmente sofisticados.
Superior homogeneidade e alta permeabilidade da mistura bruta de sinter são fatores decisivos para alcançar alta produtividade e qualidade do sinter com consumo reduzido de energia.
Após resfriado, o produto sinter é dimensionado na seção de britagem e peneiramento. Lá, o material sinterizado resfriado é reduzido para ser usado em três aplicações diferentes: (i) finos de retorno ao processo de sinterização, (ii) camada de leito, (iii) para uso na carga do alto-forno. Partículas de granulação fina são recirculadas de volta ao processo de sinterização, partículas de tamanho médio são geralmente usadas como camada de leito para proteção dos carros de pallets, e partículas de maior tamanho são transportadas para o alto-forno.
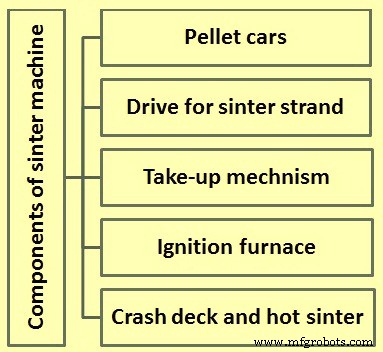
A máquina de sinterização propriamente dita permanece o núcleo da tecnologia de sinterização e possui os componentes principais (Fig. 1): (i) carros de pallets, (ii) acionamento da esteira de sinter, (iii) mecanismo de tensionamento, (iv) forno de ignição, (v) convés de queda e britador de sinter quente. Os requisitos de projeto e abordagens de engenharia para esses componentes são descritos abaixo.
Carros de Pallets
Os carros de pallets transportam o material de alimentação verde ao longo da esteira da máquina e acima das caixas de vento (onde há pressão negativa do sistema) enquanto o processo de sinterização do material de alimentação verde ocorre. A esteira de sinter consiste em vários carros de pallets e pode ser considerada como uma corrente sem fim não ligada devido ao seu movimento. Devido a isso, os carros de pallets estão sujeitos a tensões resultantes de:
- Exposição a variações térmicas cíclicas devido às altas temperaturas experimentadas no lado de sinterização (superior) da esteira e resfriamento dos carros ocorrendo no lado de retorno (inferior) das seções da esteira.
- Exposição a cargas estáticas cíclicas da massa da alimentação verde/sinter.
- Exposição a cargas dinâmicas cíclicas das forças transmitidas pelas engrenagens de acionamento, bem como pelos carros de pallets uns contra os outros.
Embora o desenvolvimento de máquinas de sinterização de esteira e materiais para seus componentes venha ocorrendo há mais de um século, o fato permanece que o serviço exigente acima resulta em fadiga dos materiais mais adequados (ferro fundido nodular, grafita em folhas, ferro fundido branco, etc.) dentro de um número limitado de ciclos. Portanto, muitas usinas de sinterização geralmente fazem planos de substituição dos carros de pallets baseados em vida útil média de 10 anos, a algo menos de 330 dias por ano.
A escolha de materiais e formas dos componentes dos carros de pallets é ainda determinada pelos requisitos: (i) queda de pressão mínima através das grades, (ii) máxima resistência à abrasão das grades, (iii) máxima ductilidade e resistência à abrasão das placas laterais quanto ao movimento de deslizamento de alimentação verde e material sinterizado contra as mesmas, (iv) rápida substituibilidade de componentes desgastados ou inutilizáveis por pessoal não totalmente qualificado.
Acionamento da Esteira de Sinter
Os carros de pallets, que não são ligados, são empurrados ao longo da esteira superior da estrutura da máquina pelas engrenagens de acionamento, equipadas com discos de contração em um eixo comum. As engrenagens geralmente são equipadas com segmentos de dentes substituíveis, fundidos com precisão de aço especial. Os dentes imprimem ação de rolamento sobre as rodas internas dos conjuntos de eixo curto, dos quais quatro são fixados a cada carro de pallet. As rodas externas dos conjuntos de eixo curto servem para guiar os pallets em seus pontos de retorno, ou seja, nas estações de acionamento e descarga, enquanto as rodas internas suportam as cargas estáticas e dinâmicas enquanto os pallets são empurrados ao longo da esteira.
O acionamento da esteira de sinter geralmente não é colocado na extremidade de descarga da esteira, por razões de calor e manutenibilidade. Opções de motor principal disponíveis: (i) eletromecânico, com acionamento de velocidade variável, ou (ii) eletro-hidráulico, com bomba ou motor de deslocamento variável. É possível usar acionamentos duplos ou simples. As principais razões na seleção de acionamentos e arranjos são: (i) redução de cargas de balanço, pelo uso de redutores planetários montados no eixo, (ii) faixa de velocidade, (iii) manutenibilidade.
Mecanismo de Tensionamento
Mecanismo de tensionamento é previsto para compensar a expansão térmica diferencial entre os carros de pallets móveis e a estrutura junto com os trilhos e caixas de vento da máquina de sinterização, mantendo pressão adequada para evitar separação das faces dos corpos dos pallets. Mecanismos de tensionamento são geralmente automáticos por meio de sistemas de contrapeso/polia ou com sistema hidráulico. Os benefícios de um sistema hidráulico são: (i) pressão mínima pode ser mantida para reduzir desgaste por atrito entre as faces dos corpos dos pallets, (ii) substituição de conjuntos individuais de pallets (abertura da esteira) é facilitada pelo uso de cilindro de dupla ação (ou cilindros).
Construtores de máquinas, por razões técnicas válidas, geralmente prevêem para esteiras de máquinas grandes, mecanismos de tensionamento localizados na extremidade de descarga da esteira. Mas para esteiras de máquinas menores, é mais viável prover os mecanismos de tensionamento na extremidade fria de acionamento. Em qualquer caso, o respectivo mecanismo deve ser projetado como unidade móvel, montada em arranjo roda/trilho ou suspensa dele. Um mecanismo de guiamento preciso, que permita alinhamento da estação de acionamento na linha central da esteira, é necessário.
Forno de Ignição
O forno de ignição em uma máquina de sinterização pode ser descrito como caixa de aço revestida de refratário, na qual dois ou mais queimadores horizontalmente opostos são arranjados. Qualquer tipo de combustível, como combustível gasoso (gás de coqueria, gás de alto-forno, gás misto, gás natural, etc.), combustíveis líquidos, ou combustíveis sólidos (carvão pulverizado) pode ser usado como fonte de calor. Portas verticalmente operáveis fecham as faces do forno de ignição até o nível superior da alimentação verde, para minimizar perdas de calor. O objetivo do forno de ignição é inflamar a camada superior inflamando o carbono do coque em pó na alimentação verde.
Para atender aos requisitos acima, o forno de ignição deve ser equipado com as seguintes características:
- A chama dos queimadores deve operar com baixa velocidade para evitar perturbação do leito de alimentação verde.
- Chama de forma plana é vantajosa para ignição rápida e uniforme da alimentação verde.
- Provisão adequada é essencial para obter suprimento controlado de ar de resfriamento aos queimadores a fim de atingir a temperatura de chama desejada.
- Devem estar disponíveis controles adequados dos queimadores, fáceis de operar.
- Todos os controles do forno devem ser à prova de falha (fail-safe).
- Chamas piloto devem ser confiáveis, ex.: se os queimadores operam com gás de baixo e/ou valor calorífico flutuante, como gás de alto-forno ou gás misto, as chamas piloto devem operar com GLP.
Convés de Queda e Britador de Sinter Quente
O convés de queda é previsto para guiar o material sinterizado quente, ao ser descarregado dos carros de pallets, para o britador de sinter quente, também chamado "britador de dedos". Como o convés de queda está sujeito a impacto e abrasão severos, é fortemente revestido. Em algumas máquinas, o convés é revestido com cubos cerâmicos. A vida útil desses revestimentos deve coincidir com os períodos anuais programados de manutenção da planta. No caso de máquinas de sinterização de menor capacidade, o revestimento dos convés de queda é geralmente feito com chapa resistente ao desgaste, ou mesmo com placas fundidas de materiais resistentes ao desgaste normalmente consideradas adequadas.
O britador de sinter quente reduz os torrões de bolo de sinter a tamanho menor que 150 mm, em preparação para resfriamento e britagem secundária. Como o bolo de sinter retém temperatura em torno de 850 °C ao deixar a esteira, o britador de sinter quente opera em ambiente muito hostil. Portanto, o projeto do britador deve considerar esse ambiente hostil. Essa questão é tratada com as seguintes características de projeto: (i) dedos/rodas-de-dedos intercambiáveis, (ii) mancais blindados, (iii) eixos refrigerados a água (em máquinas de sinterização maiores), (iv) rápida substituibilidade do conjunto completo do eixo, incluindo dedos, mancais e blindagens dos mancais. Isso demanda facilidade para remoção da capa de poeira, bem como fácil desconexão do acionamento do britador.
Tecnologia de Resfriamento de Sinter com Alternativas de Recuperação de Calor
O resfriador de sinter frequentemente torna-se gargalo da produção de sinter, com tecnologia ultrapassada levando a baixa produtividade e alto custo de operação e manutenção. Normalmente, resfriador anular é usado para resfriamento de sinter. Em algumas máquinas de sinterização, resfriadores de linha reta também são usados.
O projeto do resfriador anular é agora essencialmente composto por uma construção de anel rígido para centragem fácil e sustentável do material. O projeto avançado da calha de carregamento do resfriador assegura distribuição mais homogênea do sinter sobre o resfriador, mantendo peças com diâmetros maiores próximas à base e as menores no topo. Isso aumenta o desempenho de resfriamento, reduz o consumo de energia dos ventiladores e previne danos aos equipamentos associados. O resfriador tem vedações de borracha especiais entre a calha móvel do resfriador e o sistema de canais de ar que produzem utilização mais eficiente do ar de resfriamento.
Para melhorar ainda mais a eficiência energética da usina de sinterização, diversos tipos de sistemas de recuperação de calor são instalados no resfriador de sinter, onde o calor sensível do ar de exaustão é usado para gerar energia elétrica ou vapor de processo. Existem três alternativas de recuperação de calor geralmente empregadas: (i) pré-aquecimento do ar de combustão para o forno de ignição e pós-aquecimento do sinter recém-ignitado, (ii) sistema de recirculação seletiva de gás residual, proporcionando conservação de coque e CO₂ (dióxido de carbono), (iii) planta de recuperação de calor residual para geração de vapor e/ou energia elétrica.
Papel dos Testes no Projeto de Usina de Sinterização
Normalmente, os testes no projeto de usina de sinterização têm objetivo trifold. O objetivo inclui: (i) confirmar certos parâmetros de processo pré-selecionados baseados em usinas de sinterização similares existentes, (ii) avaliar os parâmetros selecionados em termos da capacidade de produção proposta da usina de sinterização, (iii) obter informações de projeto específicas para a usina de sinterização proposta.
A alteração de parâmetros como porcentagem de adição de coque em pó e, em menor grau, porcentagem de adição de água é normalmente usada para atingir um ponto de otimização para um conjunto de parâmetros operacionais. Se o conjunto de condições for escolhido adequadamente próximo da meta, a otimização é julgada pela "razão de finos de sinter" (peso de finos gerados / peso de finos retornados à alimentação verde), que deve ser o mais próximo possível de 1 (um sinter é considerado bom se a razão está entre 0,95 e 1,05).
Se variações de água e coque em pó falharem em atingir a razão de finos de sinter, esta só pode ser otimizada alterando a entrada de finos de sinter na mistura de alimentação verde para uma profundidade de leito e queda de pressão (sucção) fixas.
Os seguintes parâmetros de processo são normalmente identificados inicialmente para máquinas de linha reta e definidos nos valores pré-selecionados indicados para os testes:
- Pressão de sucção – 1200 a 1400 mm coluna d'água (WG)
- Altura do leito – 400 a 450 mm
- Tempo de ignição – 1,5 a 2,0 minutos
- Temperatura de ignição – Em torno de 1000 °C
- Camada de leito – 30 a 50 mm
- Finos de retorno – 25% a 30% da produção de sinter
As alternativas de teste são geralmente escolhidas baseadas nos requisitos operacionais projetados da usina de sinterização proposta. Algumas alternativas sugeridas: (i) caso base consistindo apenas de finos de minério sem adição de poeiras ou lodos, (ii) com certa porcentagem de poeiras e lodos adicionados aos finos de minério mas sem nodulização, (iii) com certa porcentagem de poeiras e lodos adicionados aos finos de minério mas pré-nodulizados antes da mistura com os finos de minério.
Papel da Adição de Água
A água é adicionada à mistura de sinter por diversas razões, a mais importante sendo a propagação da aglomeração de poeira fina sobre as partículas maiores durante o processo de nodulização. Isso, junto com o tempo de nodulização, desempenha papel fundamental no controle da permeabilidade da mistura de sinter e, consequentemente, do bolo de sinter. Porém, também influencia a qualidade do bolo de sinter (resistência a frio) e a taxa de produção, rendimento e razão de finos de sinter. Daí a necessidade de controle de umidade durante o processo de sinterização. Normalmente, quando as taxas de adição de água são altas, maior energia é necessária durante a sinterização e, quando as taxas são menores que o necessário, a nodulização adequada não ocorre. Portanto, as taxas de adição de água precisam ser otimizadas através de testes. Devido a isso, o controle da adição ótima de água é crítico para operação estável e provisão adequada para isso deve ser feita durante o projeto. No entanto, a adição de água é um parâmetro que pode ser facilmente otimizado durante a comissionamento de uma planta em escala real.
Adição de Coque em Pó
A reação de sinterização propaga-se pela fusão da camada superficial de partículas individuais de finos de minério e fusão delas. O calor (energia) disponível para essa reação é controlado pela reação entre o carbono do coque em pó adicionado à mistura de sinter e oxigênio do ar sugado através do leito. A interação entre esses dois parâmetros é complexa e desempenha grande papel na determinação das saídas do processo: taxa de produção, rendimento, razão de finos de sinter e qualidade do sinter para um dado conjunto de parâmetros de processo fixos.
É importante notar que nenhum dos diferentes parâmetros de processo (queda de pressão, rendimento, taxa de produção, temperatura de ignição, adição de coque em pó, etc.) é totalmente independente dos outros. No entanto, a quantidade de carbono na forma de coque em pó adicionada à alimentação verde de sinter é possivelmente a mais crítica para controle, pois determina o comportamento do leito durante a sinterização e também influencia as propriedades de resfriamento até certo ponto.
Tipicamente, com excesso de carbono na mistura de sinter, o leito funde-se excessivamente e começa a fechar, impedindo o fluxo de ar através do leito para uma queda de pressão fixa. Isso leva a longos tempos de sinterização e baixas taxas de produção. Em contraste, pouco carbono na mistura impede sinterização adequada e aumenta a quantidade de finos de retorno do processo, ao mesmo tempo reduzindo o rendimento. Testes são a melhor forma de determinar a porcentagem ótima de carbono (coque em pó) necessária para otimização do processo de sinterização.
Durante os testes para projeto da planta, um conjunto de parâmetros é escolhido baseado nos melhores dados disponíveis para a mistura verde de sinter específica. A quantidade de coque em pó adicionada à alimentação é variada e a eficácia da sinterização é julgada pela quantidade de finos (fração abaixo de 5 mm) produzida pelo processo (essencialmente materiais não sinterizados). Dependendo da razão de finos de entrada para saída, a quantidade de coque em pó é ajustada.
Queda de Pressão
Como afirmado anteriormente, a propagação da reação de sinterização é controlada pela quantidade de carbono (coque em pó) e ar no sistema, pois fornece a energia para a reação. Porém, em máquinas de sinterização, é difícil e impraticável controlar o fluxo de ar através do leito e, portanto, a queda de pressão é controlada em vez do fluxo de ar. A quantidade de ar sugado através do leito de sinter depende da permeabilidade da mistura de sinter no leito para uma queda de pressão específica e, portanto, varia ao longo do comprimento da esteira de sinter devido a mudanças na permeabilidade. A queda de pressão através do sistema é mantida constante em nível pré-determinado pela sucção criada pelos ventiladores de exaustão do sistema de limpeza de gás. Controle de caixas de sucção individuais é possível online mas não necessário, exceto para aquelas sob o capuz de ignição. A ignição ocorre em torno de 180–200 mm WG, largamente independente da profundidade do leito, mas as quedas de pressão de sinterização estão ligadas à profundidade do leito.
Profundidade do Leito
Praticamente, existe uma multiplicidade de configurações de usina de sinterização possíveis para qualquer taxa de produção dada, variando a largura, comprimento ou profundidade do leito, que têm impacto ligeiramente diferente. O efeito principal de um leito mais profundo deve-se à relação entre área superficial e volume de sinter produzido. Com o aumento da profundidade do leito, a razão volume/área aumenta e, portanto, menos finos de superfície não sinterizados são esperados. Isso normalmente impacta rendimento e razão de finos de sinter, mas não necessariamente a taxa de produção.
Como regra, desde que a queda de pressão seja ajustada, as taxas de produção não são afetadas porque, a uma velocidade vertical de sinterização fixa (velocidade de queima através do leito, também conhecida como velocidade de frente de chama), requer-se quantidade proporcional de tempo para diferentes profundidades de leito. Porém, pode impactar a velocidade horizontal da esteira de sinter, pois o ponto de queima completa desloca-se com o tempo de sinterização.
Normalmente vê-se que a mistura de sinter comporta-se notavelmente melhor com leito mais profundo. Razões de finos de sinter e velocidades da esteira para leito mais profundo são muito mais aceitáveis mantendo as capacidades de produção requeridas. Um benefício adicional do leito mais profundo está no consumo de coque em pó, que cai substancialmente. Também geralmente vê-se que com o aumento da altura do leito, existe certa flexibilidade em termos da queda de pressão requerida através do leito.
Tempo de Ignição
A ignição da alimentação verde de sinter é por queimadores alimentados com qualquer fonte de combustível. O tempo de ignição não é considerado parâmetro crítico desde que o coque em pó na camada superior seja suficientemente inflamado para propagar a reação adiante através do leito. Dependendo da fonte do minério, o tempo de ignição pode variar de 0,5 a 2,0 minutos, mas normalmente um tempo de ignição de 1,5 minutos é considerado suficiente.
Temperatura de Ignição
Ao contrário do tempo de ignição, a temperatura de ignição é normalmente considerada crítica. A temperatura durante a ignição controla a quantidade da camada superior e, como consequência, também o rendimento do produto final da esteira. Além disso, pode influenciar a qualidade do produto final (resistência), rendimento do produto e taxa de produção. Além disso, frequentemente observou-se que choque térmico de temperaturas de ignição muito altas leva a formação de trincas através do leito de sinter onde curto-circuito do fluxo de ar geralmente acontece. Em áreas adjacentes a essas trincas, sinterização incompleta ocorre, considerada a causa principal para menores rendimentos, menores taxas de produção e sinter de má qualidade.
Porém, deve-se notar que a temperatura de ignição e a energia requerida para ignição não são a mesma coisa e não devem ser confundidas. Além disso, esses dois parâmetros idealmente devem ser controlados individualmente, o que normalmente é difícil em uma usina de sinterização.
Camada de Leito
A camada de leito tem basicamente uma função não crítica: prevenir danos aos carros de pallets e grades causados pela sinterização do bolo no leito. Observou-se que algumas misturas de sinter feitas de minérios de ferro de baixo grau específicos não requerem nem mesmo camada de leito. Normalmente, efeitos muito leves da espessura e distribuição de tamanho da camada de leito na permeabilidade do bolo de sinter são esperados, mas permanecem insignificantes para todos os propósitos práticos. Porém, há uma apreensão durante a operação da usina de sinterização: pode haver dificuldade com a continuidade do suprimento da camada de leito recirculante. Às vezes, não há quantidade suficiente da faixa de tamanho correta disponível para suprir a camada de leito. Nesse caso, há necessidade de controlar a britagem do sinter downstream no processo de sinterização.
Rendimento de Sinter
O rendimento de um processo de sinterização é geralmente expresso como a quantidade de sinter produzida comparada à quantidade de matérias-primas alimentadas no processo. Dependendo do limite de bateria do cálculo (extremidade da esteira ou produto final), o resultado do cálculo pode ser diferente. O rendimento na extremidade da esteira indica apenas perdas por PPC (perda por ignição) e poeira sugada para o sistema de gás de exaustão, enquanto o rendimento do produto final também leva em conta a geração da fração de finos (menos de 5 mm). Baseado na análise dos materiais de entrada, PPC de cerca de 20% e rendimento de sinter na extremidade da esteira de 80% são geralmente esperados.
Taxa de Produção
A taxa de produção ou índice de produção tornou-se a norma pela qual a capacidade de uma usina de sinterização é julgada e é geralmente expressa como massa de sinter produzida por metro quadrado de área de leito ativa por hora. Em alguns lugares, expressa-se como massa de sinter produzida por metro quadrado de área de leito ativa por 24 horas. Porém, pode haver confusão quanto à definição de área de leito ativa e limite de bateria (extremidade da esteira vs produto final). É prático definir os termos como segue:
- O limite de bateria para a massa de sinter produzida é após as peneiras de produto final e, portanto, exclui aqueles finos que são reciclados à alimentação verde de sinter e ignora a fração de camada de leito, considerada carga recirculante contínua.
- A área de leito ativa é definida como a área total disponível para sinterização desde o início da entrada do capuz de ignição até o ponto de queima completa. Deve-se entender que se um tipo específico de minério queima mais rápido que outro na mesma esteira, não significa automaticamente que a taxa de produção é maior. A velocidade da esteira deve ser ajustada para empurrar o ponto de queima completa para o final da esteira a fim de aumentar a área de esteira ativa. Isso, por sua vez, aumenta a taxa de produção.
Razão de Finos de Sinter
A razão de finos de sinter é o parâmetro que determina o desempenho do processo de sinterização. Portanto, é sensato visar uma razão de 1, ponto no qual a quantidade de finos gerados é igual à quantidade retornada à alimentação verde e o processo está em equilíbrio. No processo de sinterização, a razão de finos de sinter geralmente varia entre 0,95 e 1,05, necessitando a necessidade de armazenamento tampão.
Processo de manufatura
- Otimizando Manufatura de Compósitos: Sensores Ultrassônicos Personalizados para Controle de Processo
- Sistemas Avançados de Automação e Controle para Plantas de Sinterização
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Principais Fatores que Moldam o Processo de Sinterização na Produção de Minério de Ferro
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- Pelotas de Minério de Ferro: Processo de Produção e Tecnologias-Chave
- Centros de Torneamento Avançados e Tecnologia de Máquinas CNC
- Dominando a Usinagem: Processos, Ferramentas e Aplicações