



Democratizando Produção de Compósitos com Fitas Termoplásticas Multicamadas, AFP e Infusão de Resina

A Novotech (Nápoles, Itália) começou como spin-off da Universidade de Nápoles “Federico II” no sul da Itália, fundada pelo professor Leonardo Lecce em 1992. “Apoiamos empresas de aviação geral e fornecemos serviços de P&D em toda a Itália”, diz Lecce, que agora é CEO da Novotech. “Fornecemos análises estruturais para peças de aeronaves e também ajudamos no desenvolvimento de aeronaves.”
Localizada perto da fábrica da Leonardo que faz seções de fuselagem compósita para o Boeing 787, a Novotech começou a focar em compósitos em 2014. Comprou uma célula de colocação automática de fibra (AFP) da Coriolis Composites (Queven, França) e desenvolveu processamento fora de autoclave (OOA), incluindo infusão de resina e manufatura de compósitos termoplásticos, com especialização em consolidação in-situ usando AFP.
A Novotech participou de numerosos projetos de pesquisa da indústria, incluindo:
- MESEMA (Sistemas Magnetoelásticos para Aeronaves Ainda Mais Elétricas)
- SARISTU (Estruturas de Aeronaves Inteligentes)
- ASAM (Simulação Avançada de Mecanismos de Aeronaves)
- LAMITECH (Métodos Inovadores de Teste para Camadas Automáticas de Materiais Compósitos Híbridos)
- PROALATECH (Caracterização Estrutural e Análise de Soluções de Reparo de Empenagens CFRP Inovadoras)
- FACE (Ambiente de Cabine de Aeronave Amigável)
- AIRGREEN 2 - CLEAN SKY 2 (Desenvolvimento de conceitos de asa inovadores e metodologias para aeronaves regionais de próxima geração)
- SISTER CHECK (Investigação e integração de sistema inovador para Inspeção Não Destrutiva de AFP)
- TRINITI - CLEAN SKY 2 (Tanques de Nitrogênio de Alta Pressão Termoplásticos Multi-material para Aeronaves)
- NHYTE - H2020 (Novas Aeroestruturas Compósitas Híbridas Termoplásticas fabricadas por OOA)
“Também temos um relacionamento especial com a Cytec no Reino Unido, desenvolvendo novos materiais e processos compósitos” diz Lecce. Note que a Cytec foi adquirida pela Solvay e a localização referenciada é Solvay Composite Materials em Heanor, Reino Unido — um local com longa história de inovação, incluindo o processo de formação de diafragma duplo testado recentemente via programa RAPM. “Nossa última atividade foi desenvolver um processo termoplástico OOA que usa uma nova prensa inovadora que combina PEEK (polieterecerquetona) e PEI (polietereimida) em um novo material compósito.” Este novo material, equipamento e processo agora foi demonstrado em um longarino de plástico reforçado com fibra de carbono (CFRP), feito usando AFP consolidação in-situ e soldagem via projeto NHYTE.
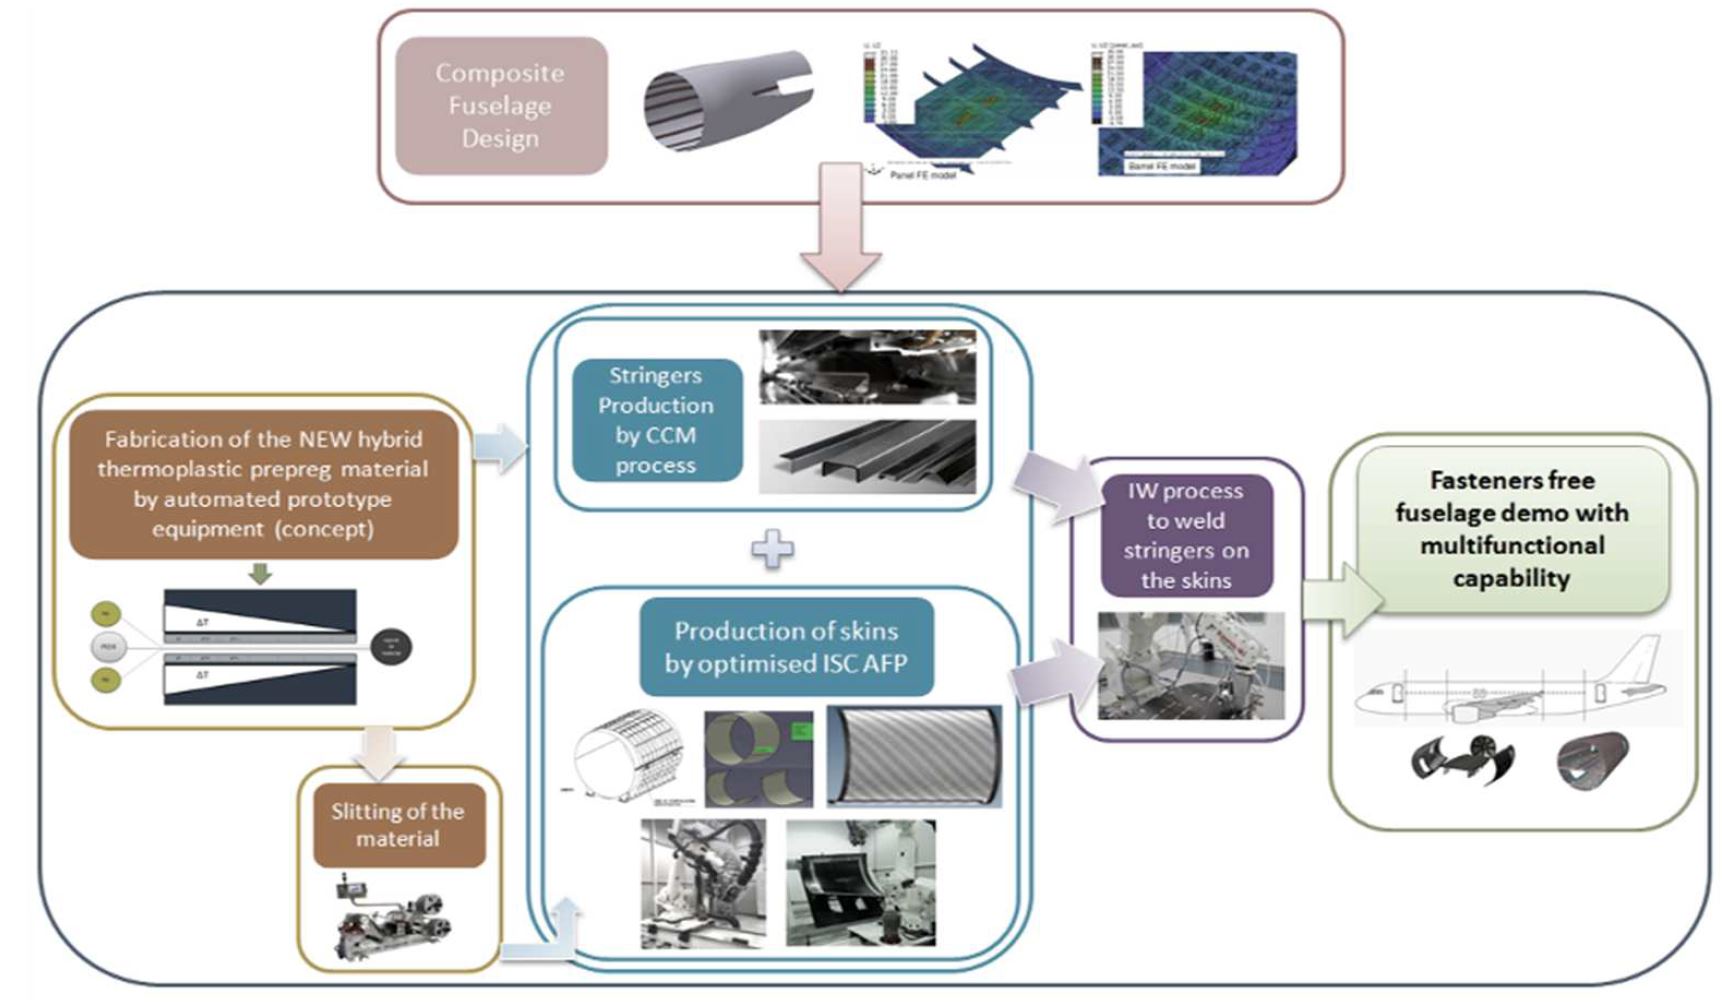
NHYTE
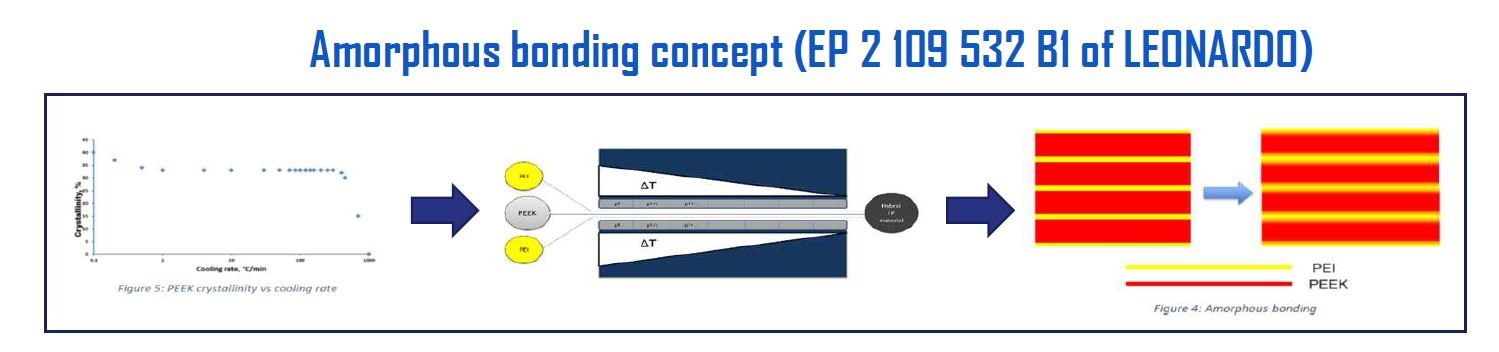
Financiado pelo programa Horizon 2020 da Comissão Europeia, NHYTE é um projeto de pesquisa conduzido de maio de 2017 a outubro de 2020. “NHYTE é sobre usar ligação amorfa para permitir condições de temperatura e processo sustentáveis para compósitos termoplásticos”, explica Dr. Marco Barile, coordenador do projeto NHYTE e CTO da Novotech. Esta ligação amorfa (veja diagrama abaixo) é um conceito patenteado por outro parceiro NHYTE, a divisão de aeroestruturas da Leonardo (Roma, Itália) que tem múltiplas instalações de produção no sul da Itália.
Crédito da foto: Projeto NHYTE
“Com o material desenvolvido no NHYTE, podemos superar as atuais limitações de material com AFP consolidação in-situ (ISC) de compósitos termoplásticos (TPC). Em vez de processar a temperaturas pouco abaixo de 400 graus C para polímeros semi-cristalinos PEEK, podemos aquecer apenas acima da temperatura de transição vítrea (Tg) de 215 graus para a camada amorfa de PEI. A fusão e resfriamento do PEI também é mais rápida, não precisando ser tão controlada versus PEEK.” Barile nota que este conceito pode usar outros termoplásticos amorfos. PEI foi escolhido porque liga bem ao PEEK, material bem comprovado em múltiplos demonstradores aeroestruturais AFP.
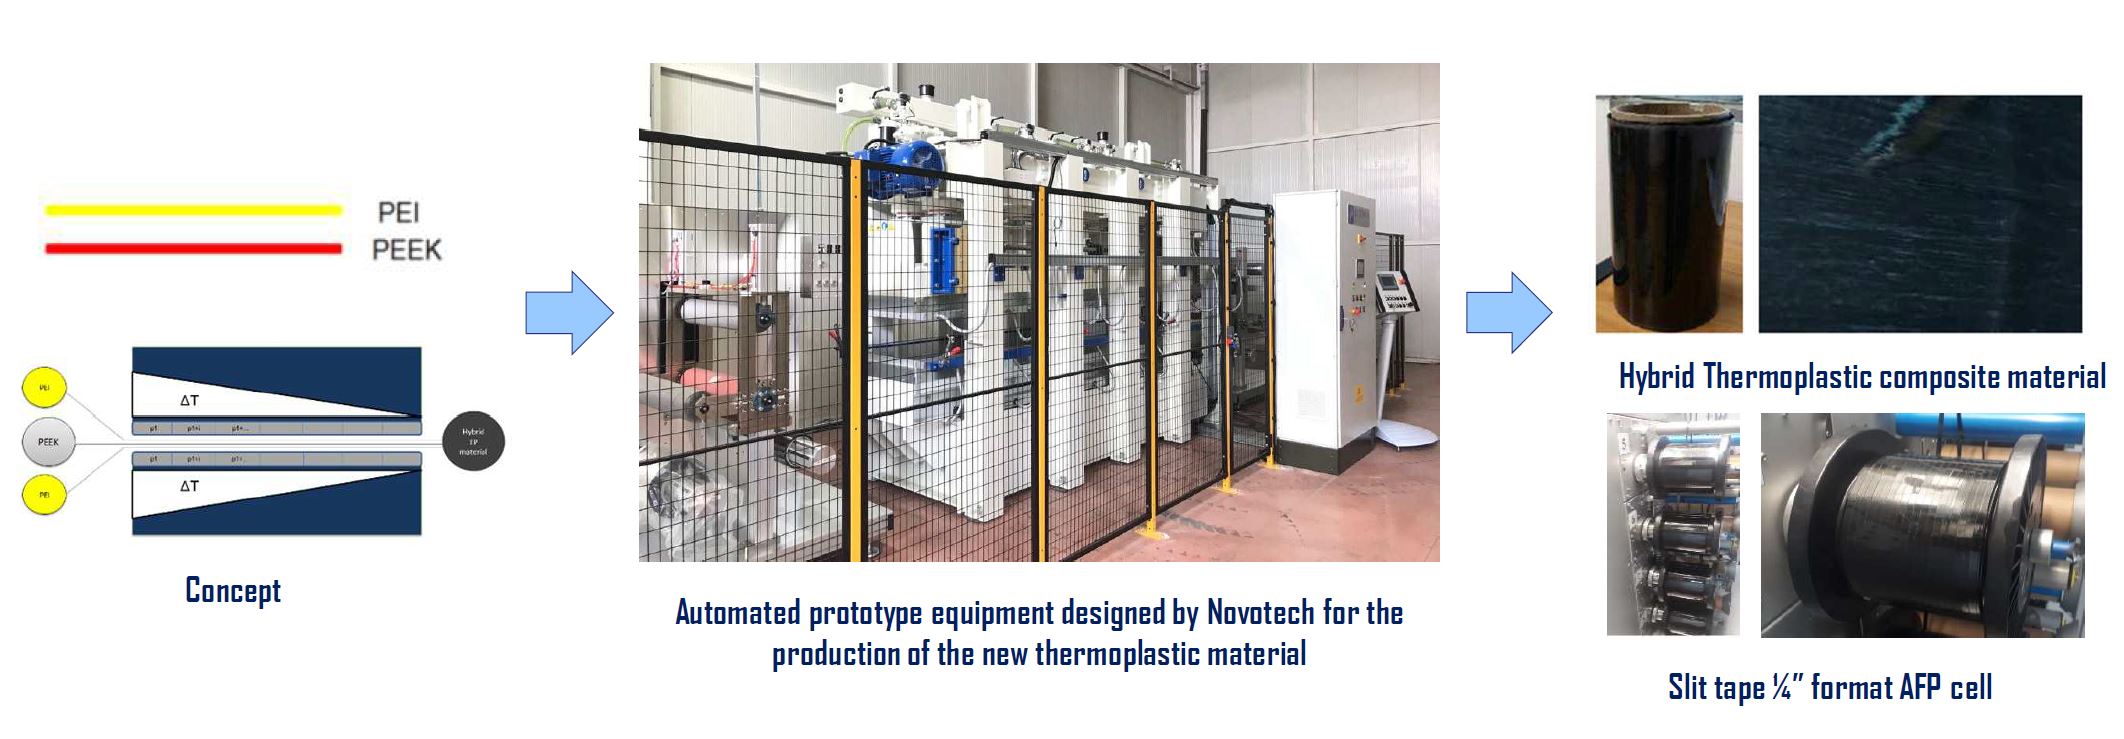
Este novo tipo de fita termoplástica já é consolidada durante a fabricação, então durante AFP, precisa apenas ser aquecida para fundir e compactar as camadas de PEI para ligação amorfa. O resultado é um laminado compreendendo fita PEEK totalmente consolidada para PEI e camadas PEI para PEI, como mostrado na patente da Leonardo. Este processo AFP apresenta menos obstáculos versus AFP ISC atual usando fitas PEEK e PEKK (polieterecerquetona). Conforme explicado na Parte 2 de minha reportagem de 2018 sobre consolidação in-situ, AFP ISC atual requer aquecer a fita e substrato à temperatura de fusão, colocar a fita no substrato e então consolidar com rolo para que o processo de resfriamento seja precisamente controlado, permitindo que polímeros semi-cristalinos atinjam cristalinidade suficientemente alta (30-40%) e baixos vazios (<3-5%) para propriedades estruturais.
Críticos do AFP ISC alegam que é muito lento — taxa de deposição de 60-100 mm/s versus 600-700 mm/s para o método “de dois passos” compreendendo deposição rápida AFP seguida por etapa secundária em forno ou autoclave para consolidar/aliviar tensão térmica totalmente no laminado. “Com nosso material, você pode atingir taxas de deposição AFP que não são tão lentas quanto a consolidação in-situ típica e o aquecimento requerido durante AFP também pode ser mantido abaixo de 300 graus C”, diz Barile. “Você pode fechar a lacuna de desempenho com materiais padrão que temos agora.” Aqui, Barile compara AFP ISC de compósitos termoplásticos a compósitos termofixos usados nas aeronaves Boeing 787 e Airbus A350. “Com componentes grandes como seções de fuselagem, o problema é a acessibilidade ao usar cura em autoclave. Termoplásticos permitem processo de produção mais acessível, mas você tem altas temperaturas e taxas AFP lentas com materiais de grau aeroespacial atualmente disponíveis no mercado. Nossa abordagem ajuda a resolver esses problemas. Podemos atingir cerca de 30% de cristalinidade na fita via prensa contínua. Assim, você tem essa cristalinidade na peça e está trabalhando apenas com a camada amorfa durante AFP. Embora este ainda seja um material experimental, que pode ser melhorado, o objetivo do projeto NHYTE é ter um processo de manufatura de uma etapa que você possa usar em aplicações aeroespaciais estruturais.”
Otimização de fita e AFP
“Os primeiros materiais de fita multicamadas foram feitos aqui na Novotech”, diz Barile. Estas fitas usaram filme fendido Ultem 1000 não preenchido da Sabic (Riade, Arábia Saudita) para o PEI e fita de fibra de carbono APC-2/AS4 reforçada com PEEK da Solvay. Espessura total era ≈0,26 milímetros, compreendendo camadas de PEI que eram 1 ou 2 mils (.001 ou .002 polegada) de espessura. Na primeira fase do projeto, múltiplos cupons de ambas as variações foram testados para resistência ao cisalhamento interlaminar (ILSS) a fim de validar o processo de fabricação de material termoplástico híbrido. Cupons pequenos também foram testados pelo parceiro NHYTE Applus Laboratories (Barcelona, Espanha) para uma gama completa de propriedades mecânicas incluindo resistência e módulo de tração e compressão, compressão de furo aberto (OHC), tração de furo preenchido, compressão após impacto (CAI), dano de impacto mal visível (BVID) e propriedades após condicionamento de fluido.
“Não tínhamos a mesma experiência que fornecedores de fita compósito termoplástico, então a qualidade do material pode ser melhorada. Por exemplo, o volume de fibra varia de baixo a alto através da espessura, o que afeta as propriedades da fita e laminado, incluindo ILSS. Mas NHYTE visava demonstrar o conceito, o que fizemos.”
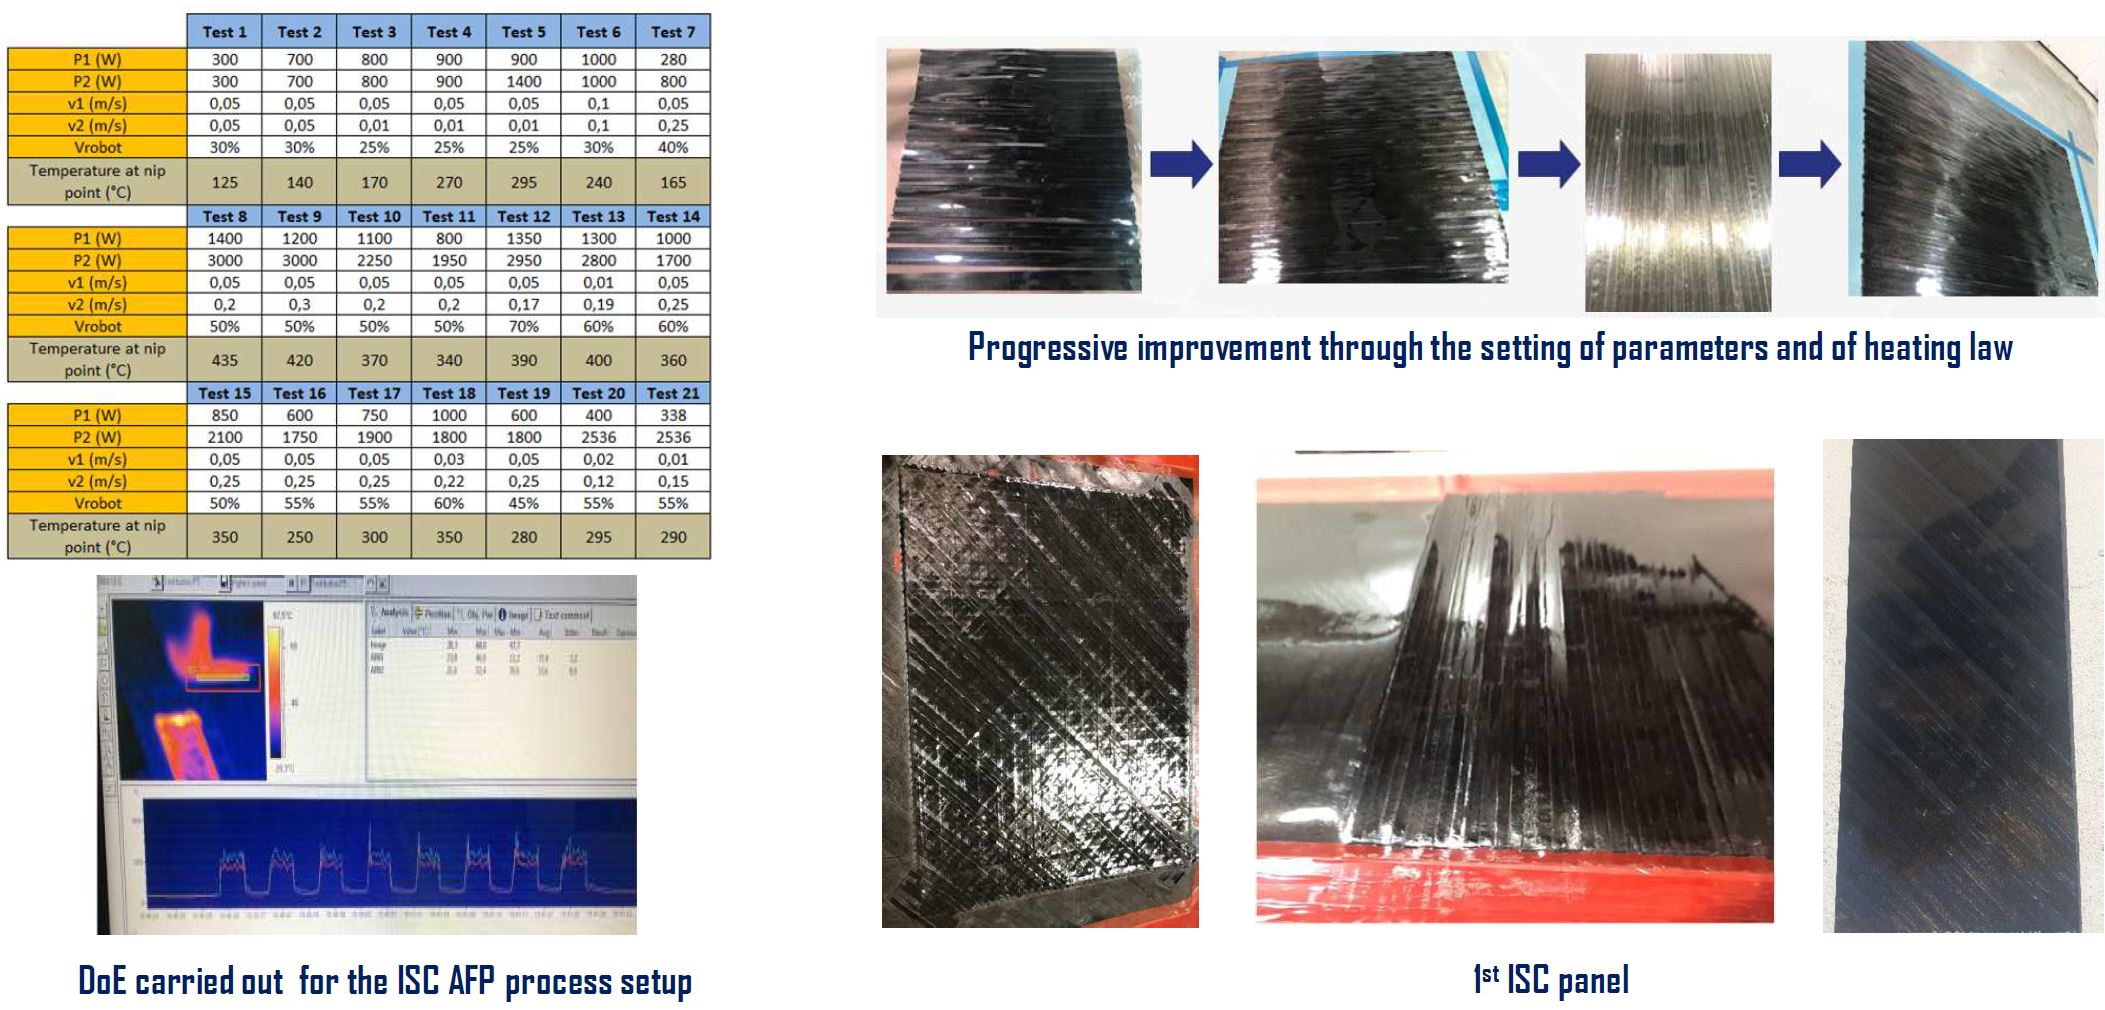
Como pode ser visto nas imagens acima, otimizar o processo AFP para o novo material requer trabalho experimental significativo. “Também usamos uma abordagem de design de experimentos (DOE) para otimizar parâmetros AFP e uma ferramenta foi desenvolvida pelo parceiro NHYTE Universidade do Sul da Bretanha (USB, Lorient, França) para melhorar a carga de aquecimento a laser via simulação numérica preditiva.” nota Barile.
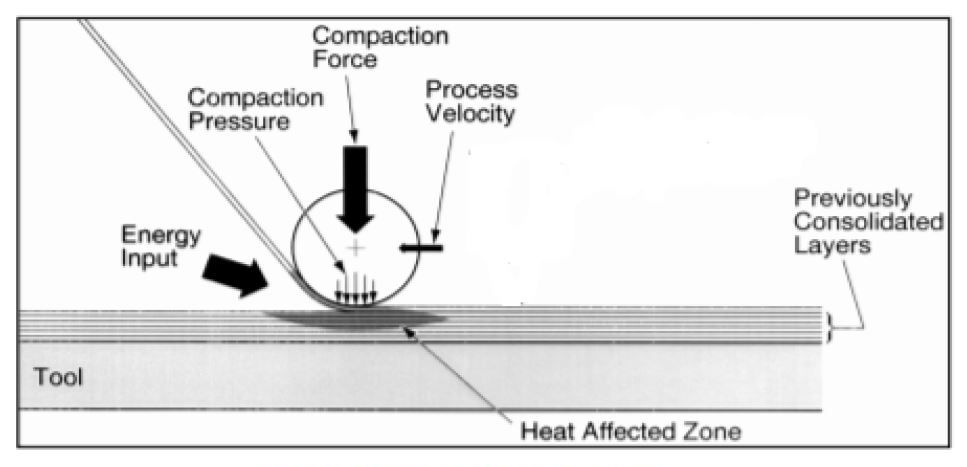
Esta simulação foi primeiro usada na fita APC-2 para verificar a qualidade da ferramenta preditiva e então aplicada ao novo material multicamadas. Um artigo sobre este trabalho foi submetido para publicação no jornal Composite Structures. “Você está modelando as condutividades térmicas no ponto de nip”, diz Barile. “Então verificamos experimentalmente o que foi predito na simulação numérica. Isso é necessário para determinar o melhor compromisso entre velocidade de deposição, fluxo de fusão dos polímeros e envelhecimento [cozimento] da lâmina compósita. É um equilíbrio de várias variáveis durante o processo de consolidação in-situ. Olhamos a diminuição de temperatura da fita entrante sobre a fita já colocada na ferramenta. Se você puder gerenciar essa mudança de temperatura, pode reduzir a tensão residual no laminado. Então, trabalhamos para avaliar a variação de temperatura durante a deposição. Você deve personalizar o aquecimento de acordo com a forma do caminho e a orientação da lâmina.”
Demonstradores de longarino e fuselagem
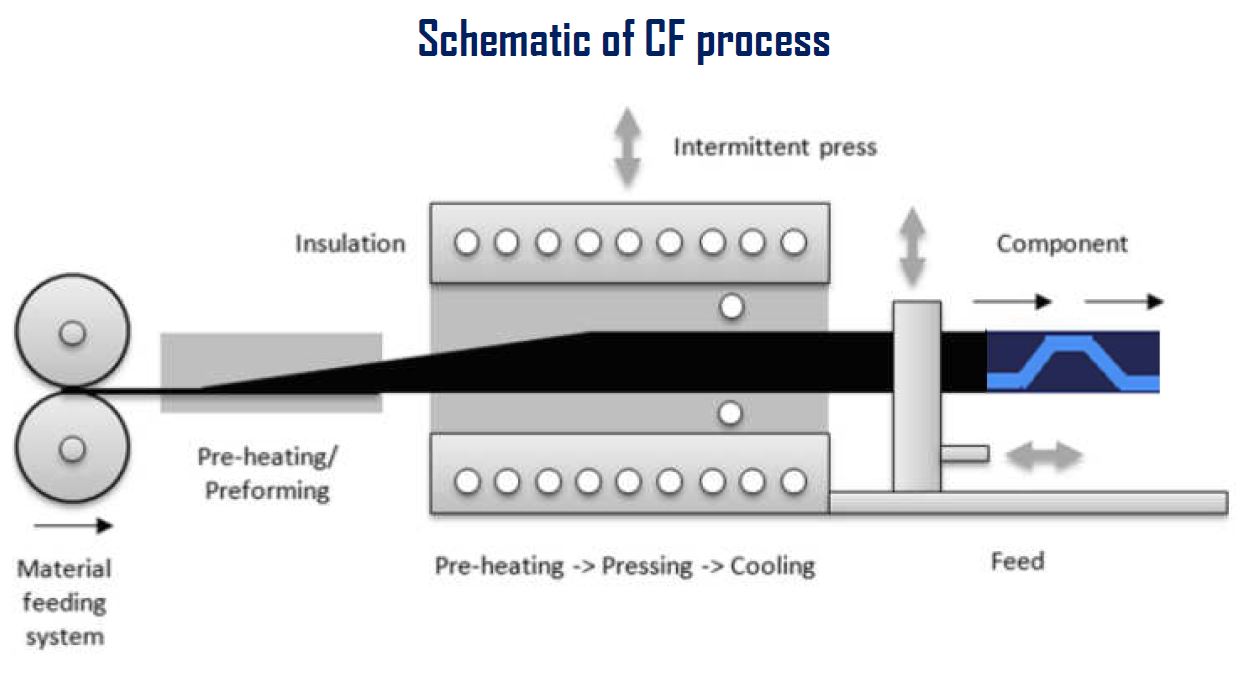
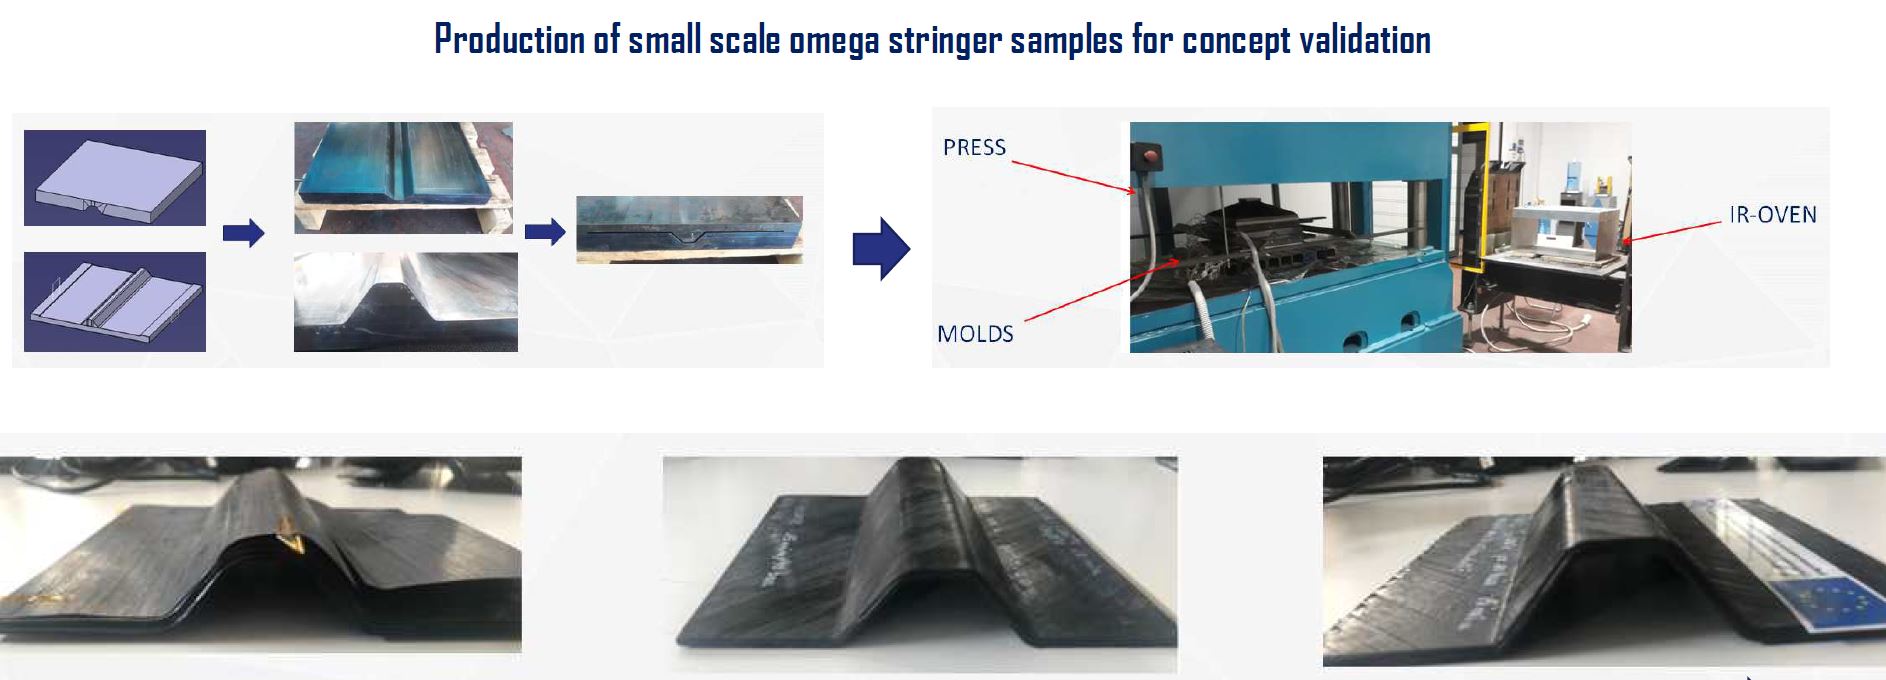
O próximo passo foi produzir demonstradores de longarino, primeiro como amostras de pequena escala feitas com uma prensa estacionária e então como demonstradores de um processo de formação de longarino contínuo para verificar o que seria necessário para produção de peças industriais. Estes longarinos foram então fixados a um painel de pele de fuselagem demonstrador AFP usando soldagem por indução desenvolvida pela organização de P&D CETMA (Brindisi, Itália).
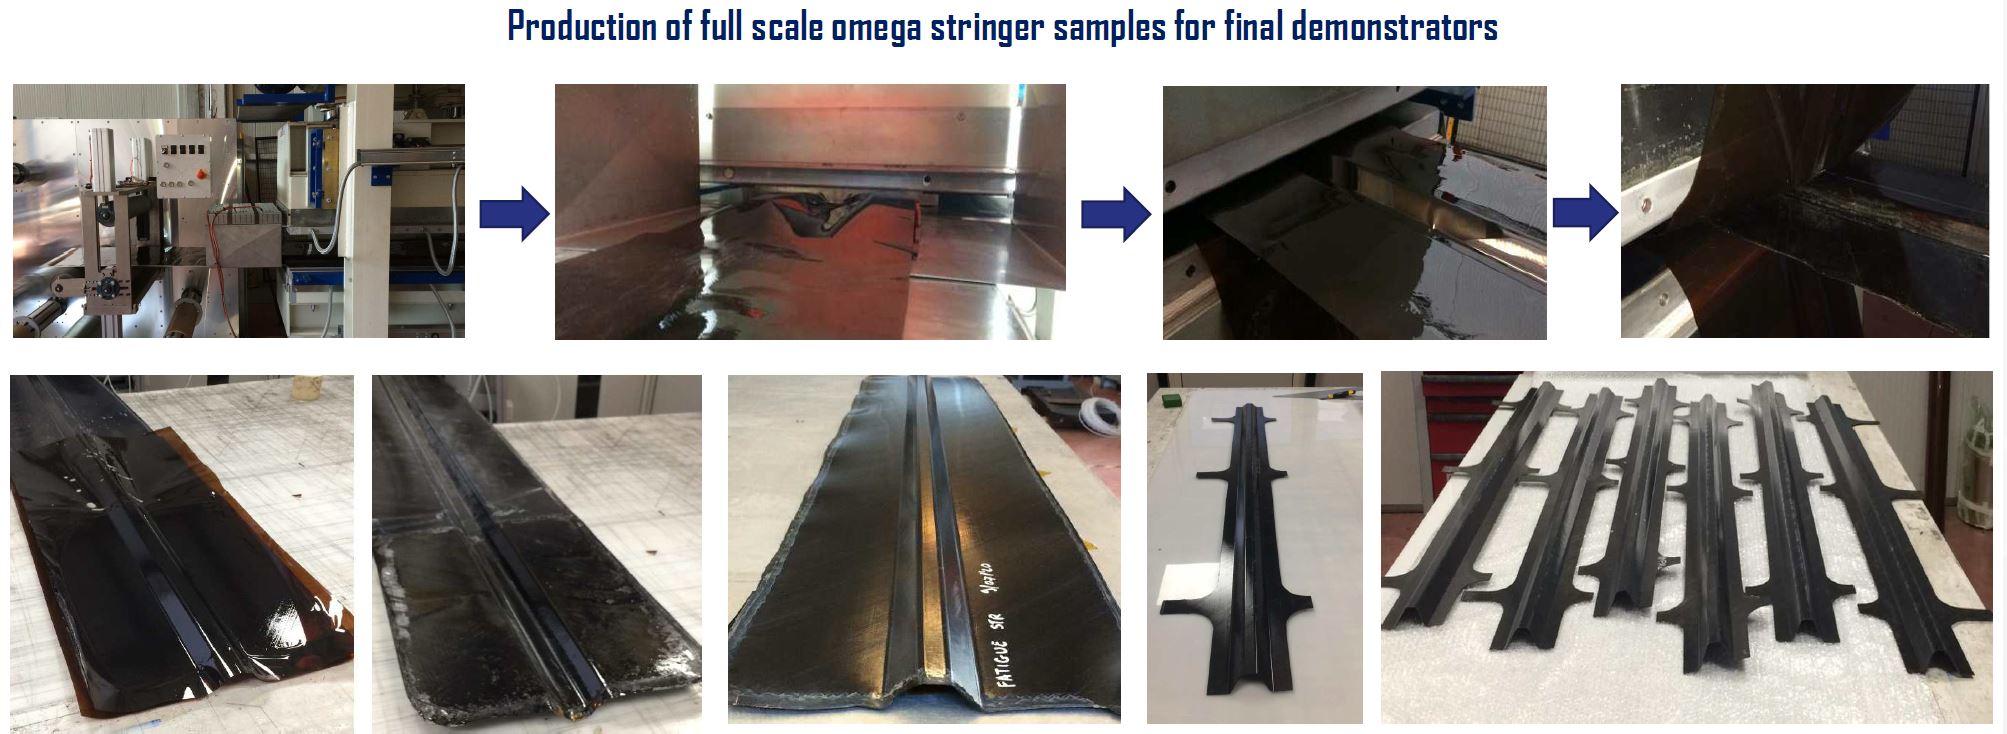
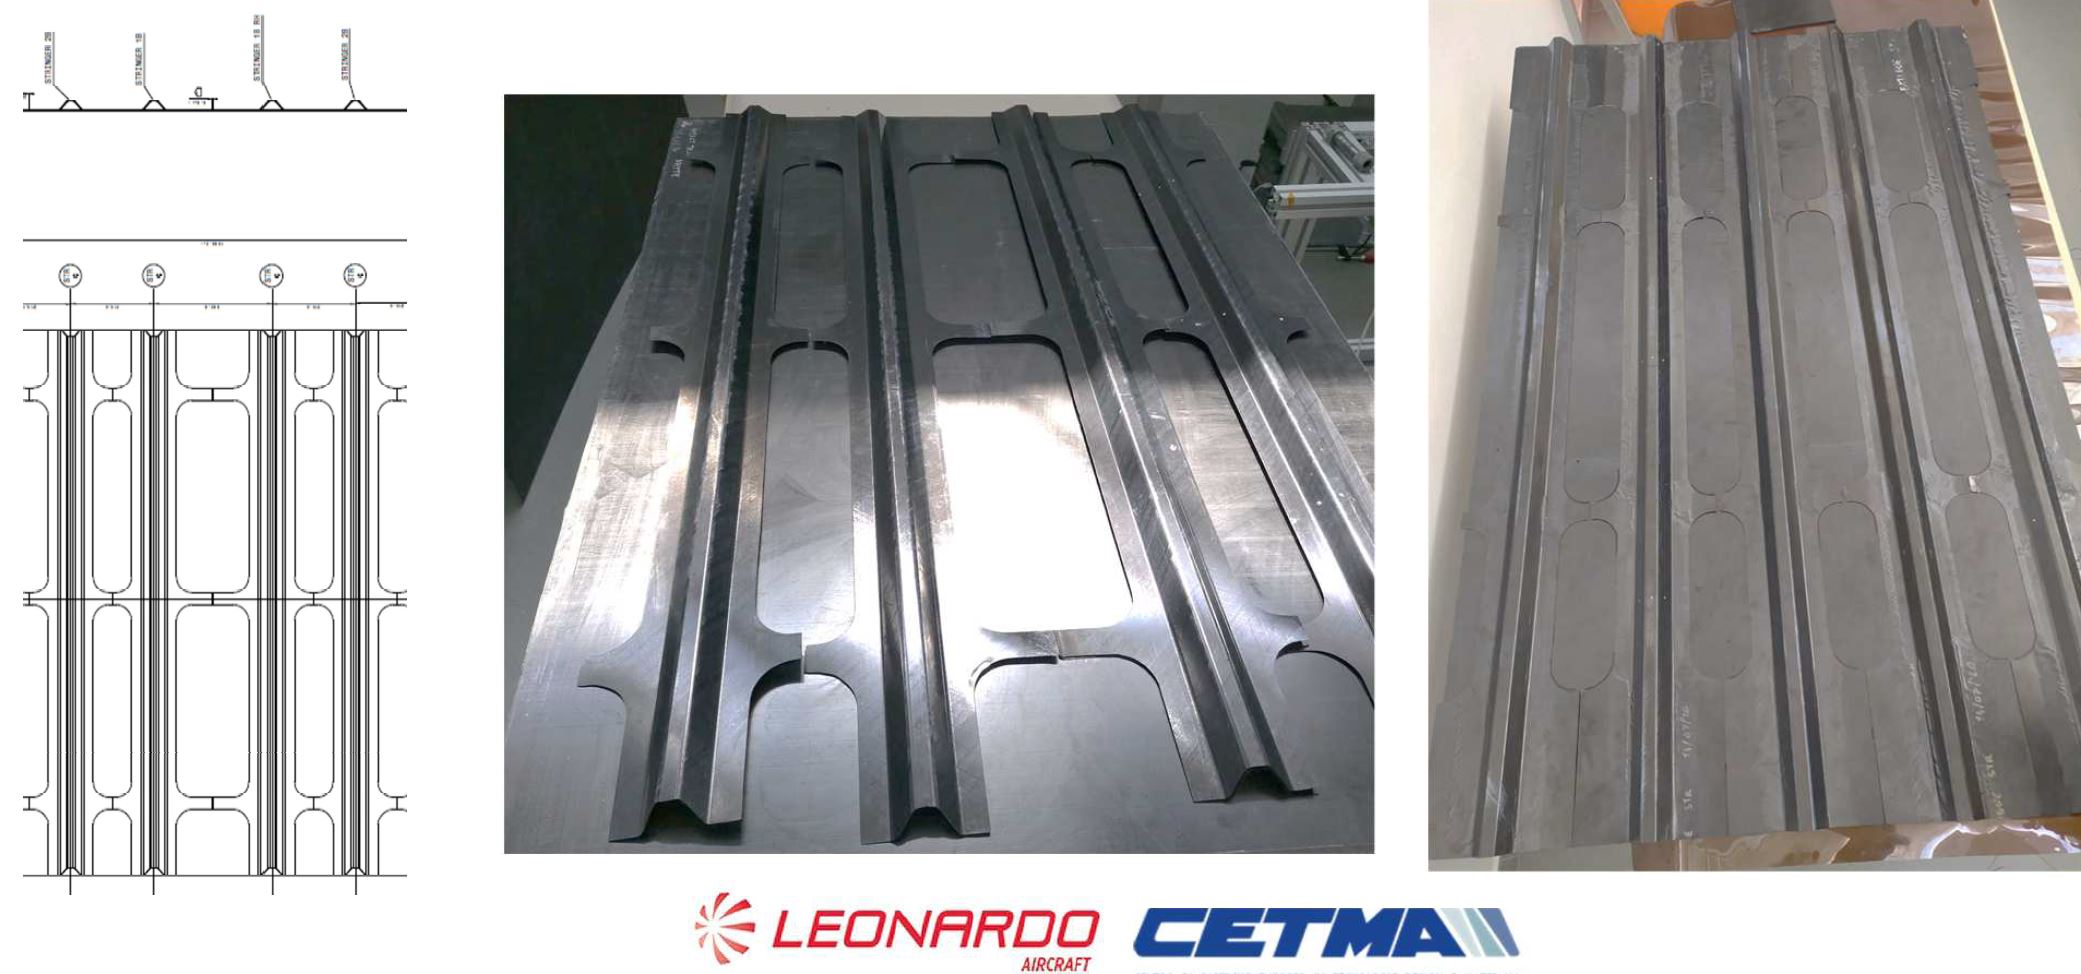 Crédito da foto: Novotech.
O novo material multicamadas ofereceu alguma vantagem para soldagem por indução? “Basicamente processou da mesma forma”, diz Barile. “No entanto, não foi fácil para CETMA definir parâmetros de processo de soldagem porque nosso novo material tem menor quantidade de fibra de carbono versus fitas padrão.” Os demonstradores de longarino e o painel final de fuselagem demonstrador foram então testados pela Applus. Parceiros do projeto NHYTE, Universidade de Bath (Bath, Reino Unido) e Leonardo Aircraft também usaram END para avaliar qualidade de painéis e longarinos.
“Fizemos muitos cupons e peças pequenas, bem como o grande demonstrador”, nota Barile. “Resultados de testes da Applus são muito bons considerando o custo menor do processo de manufatura versus o que é padrão agora. Somos 20-25% menores em propriedades de resistência e rigidez versus materiais de fita termoplástica padrão atualmente disponíveis, mas identificamos melhorias no processo que devem ajudar a melhorar isso.”
NHYTE terminou em 30 de outubro de 2020. “Nossa ideia é prosseguir com um novo projeto para incluir todas as melhorias que temos em mente”, diz Barile. “Provamos como fazer o material e como processar usando AFP consolidação in-situ, formação contínua e soldagem por indução. Agora precisamos otimizar ainda mais para industrialização.” A Novotech busca prosseguir com o mesmo consórcio enriquecido com novos parceiros.
Notavelmente, a Leonardo também está trabalhando para melhorar AFP consolidação in-situ usando soldagem por indução e fita TPC que pode ser aquecida e resfriada rapidamente. Além disso, resultados encorajadores em compósitos multicamadas PEI/PEEK foram publicados recentemente por pesquisadores do IMDEA Materials Institute (Madrid, Espanha) e FIDAMC (Madrid, Espanha), este último sendo líder em AFP consolidação in-situ há muitos anos. Para mais artigos técnicos, veja publicações do NHYTE.
Projeto SWING
O Smart Wing for New General aviation (SWING) é um projeto que começou com endosso da Piaggio Aerospace (Villanova d’Albenga, Itália) e é co-financiado pelo Ministério do Desenvolvimento Econômico Italiano (MISE). Além da Novotech, o consórcio italiano do projeto compreende a empresa de desenvolvimento tecnológico Protom (Nápoles) como coordenador, Laer Aeronautical Manufacturing (Airola), A. Abete Aerostructures (Nola) e especialista em design aeroespacial ItalSystem (Avellino). Um dos objetivos do SWING é adaptar processos compósitos automatizados fora de autoclave (OOA) — incluindo AFP e infusão de resina líquida (LRI) — para produção custo-efetiva e sustentável de aeronaves menores, usando a asa dianteira P.180 Avanti da Piaggio como plataforma de demonstração.
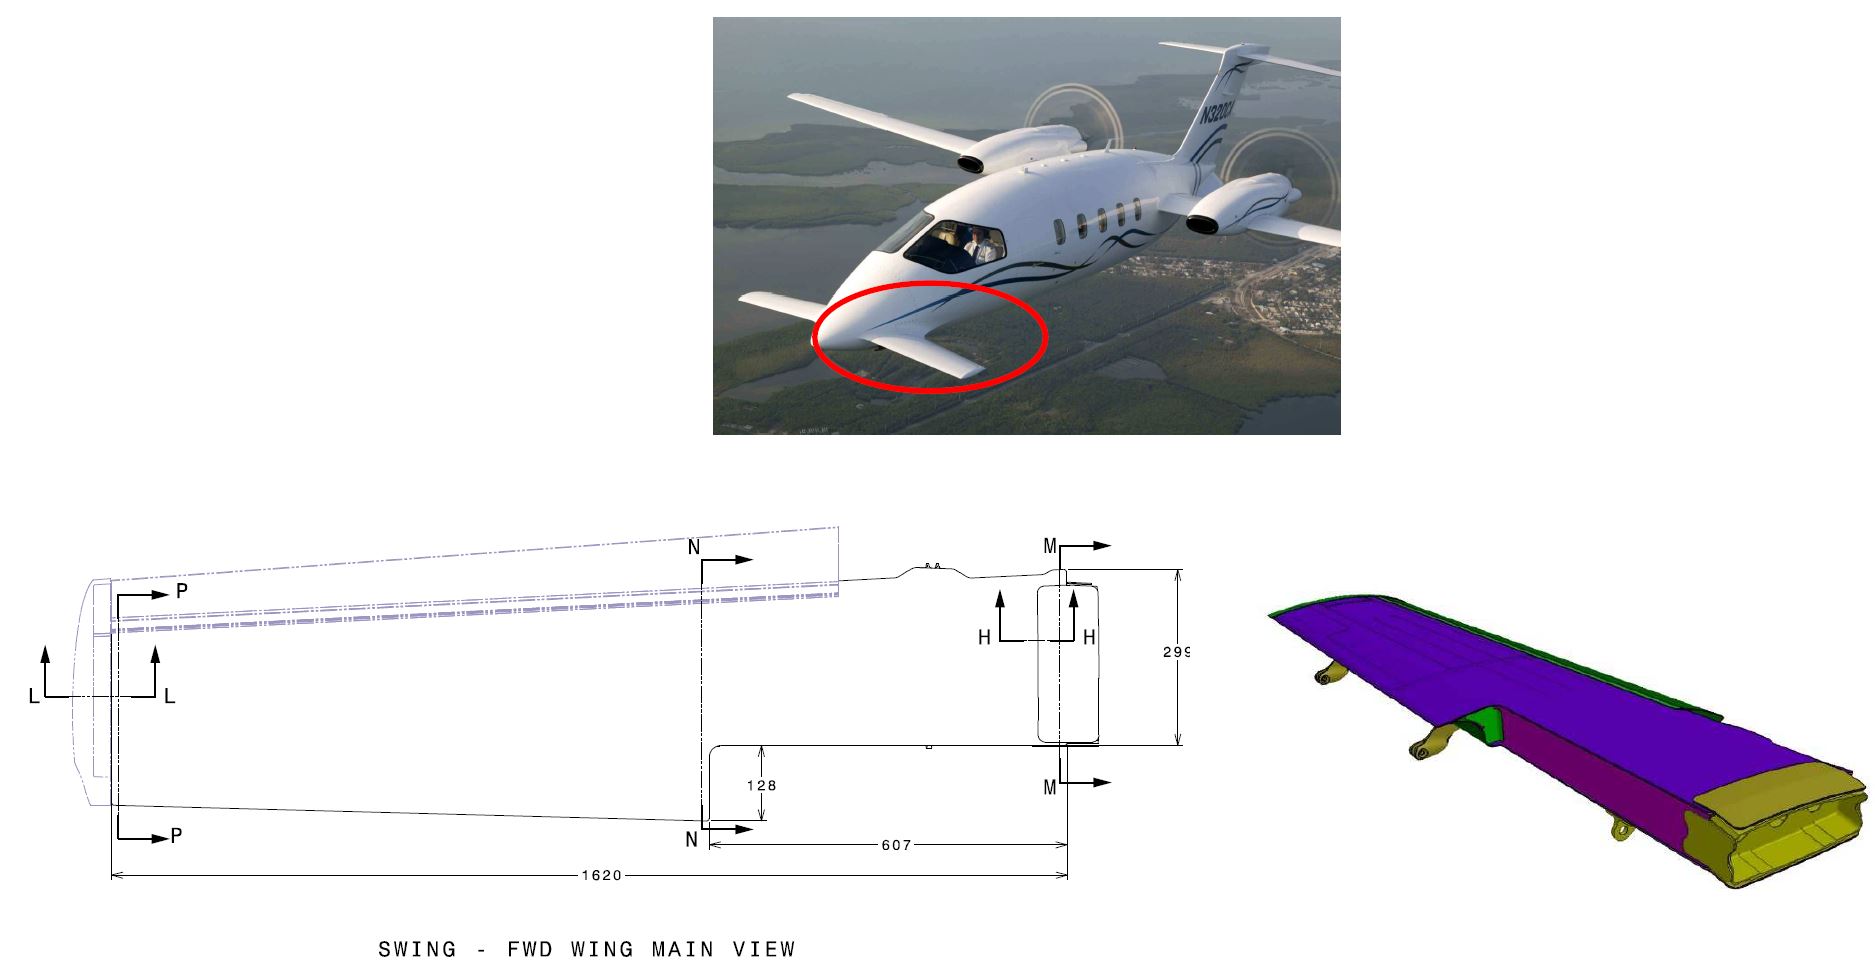
“A ideia é produzir a asa dianteira do P.180 em apenas duas partes principais: um painel superior e um inferior, ambos moldados com longarinas e longarinas integradas”, diz Lecce.
“Para nós, isso começou com nosso trabalho como laboratório qualificado para a Solvay no Reino Unido. Cooperamos desde 2015 em novos materiais e processos para AFP, LRI e compósitos termoplásticos. Estávamos fazendo pré-formas secas usando fita de fibra seca PRISM TX1100 da Solvay para uso com AFP. Estas pré-formas foram então infundidas com resina epóxi endurecida PRISM EP 2400 da Solvay e curadas em forno. Fazíamos este trabalho no âmbito do projeto AIRGREEN 2 para o programa Clean Sky 2 Green Regional Aircraft, e então continuamos adiante no projeto SWING.” Note que PRISM TX1100 e PRISM EP 2400 foram qualificados pela United Aircraft Corporation para produção da primeira asa infundida com resina para uma aeronave comercial — o jato single-aisle Irkut MS-21 fabricado pela AeroComposit.
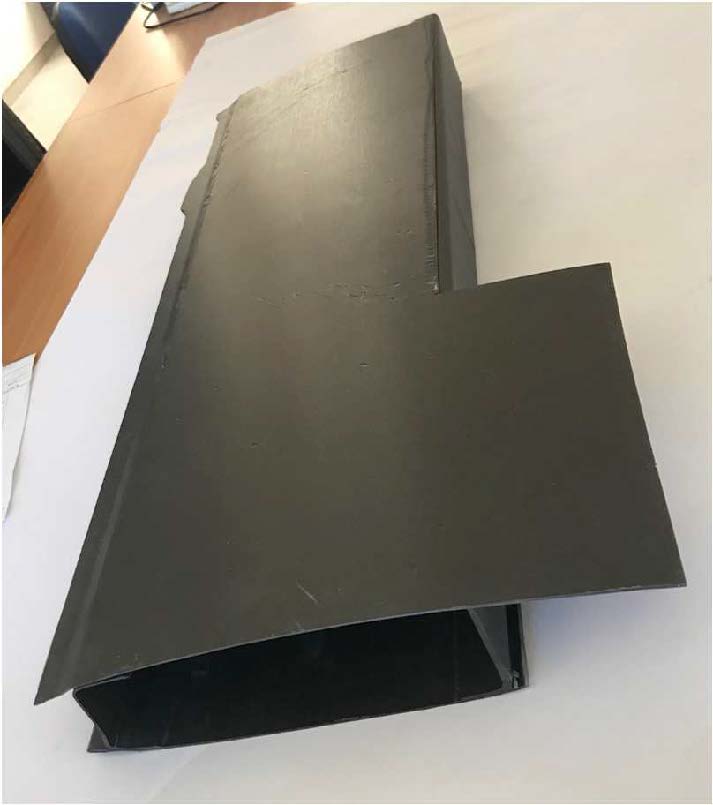
Os painéis superior e inferior moldados serão unidos usando adesivo estrutural e então testados estaticamente no próximo ano. “Em paralelo, estamos caracterizando outro compósito baseado em fita seca TX1100 e uma mistura de resina da Covestro (Leverkusen, Alemanha) que pode ser uma alternativa válida a resinas de grau aeroespacial, em particular para setores que requerem taxas de produção mais altas” adiciona Barile. “Esta resina não é tão alto desempenho quanto aqueles sistemas, mas funciona bem com infusão e atende requisitos para a caixa de asa. Deve haver algum compromisso se você quiser reduzir custo. Esperamos que este desenvolvimento contribua para introduzir tecnologia AFP na aviação geral. Também poderia ser usado no setor automotivo.”
TRINITI
A Novotech também está trabalhando no projeto Clean Sky 2 TRINITI — Tanques de nitrogênio de alta pressão termoplásticos multi-material para aeronaves — que começou em 2019 e terminará em 2021. A entrada da Novotech neste projeto mais uma vez evoluiu de desenvolvimento com uma empresa aeroespacial italiana. “Estávamos trabalhando para verificar o potencial de AFP usando nossa fita multicamadas na produção de tanques de combustível criogênicos para veículos de lançamento versus os atuais processos de filamento enrolado usados”, explica Barile. “Essencialmente, TRINITI desenvolverá um conceito de material multicamadas similar ao NHYTE e então fará um tanque usando AFP consolidação in-situ.”
“A vantagem de AFP em relação a FW”, ele continua, “é que você pode decidir onde quer colocar o material. Você não é limitado por filamento enrolado continuamente ao redor da peça. Considere um tanque onde você tem muito material nas tampas finais porque não pode cortar o material durante o enrolamento de filamento. Cortando e reiniciando fibras/fitas onde você quer com AFP, material é usado apenas onde é necessário. Assim, você pode gerenciar lacunas entre as fitas, o que é importante para prevenir permeação de gás. Para fazer isso com enrolamento de filamento, você tem que aumentar o material aplicado, mesmo porque com AFP você usa fita fendida, não towpreg. E então com consolidação in-situ, não há necessidade de autoclave. Demonstramos que AFP poderia ser uma alternativa viável e muito acessível.”
“Atualmente, CETMA está realizando testes de permeação de gás para avaliar o desempenho dos materiais multicamadas versus as especificações”, diz Barile. Requisitos foram fornecidos pelo gerente do tópico, Diehl Aviation (Gilching e Dresden, Alemanha) para um tanque de nitrogênio de alta pressão e longa armazenagem usado em sistemas de supressão de incêndio de aeronaves. Estes tanques devem suportar temperaturas de -55°C a 85°C no solo, -40°C a 70°C durante operação em voo e pressões até 1.000 bar.
“O objetivo é reduzir peso e etapas de fabricação”, ele nota. “No entanto, o custo de manufatura usando este método tem que ser definido. Peso é economizado por não colocar material desnecessário, mas enrolamento de filamento é um processo mais rápido comparado a AFP.” Outro fator é que este tipo de tanque tipicamente tem um revestimento metálico ou plástico que é sobre-enrolado com CFRP. Barile diz TRINITI está tentando um tanque sem revestimento (Tipo V). “Evitaremos permeação de gás usando um laminado AFP de baixo vazio. Estamos testando na CETMA agora com diferentes combinações de materiais e preparando para downselect. Então construiremos um tanque protótipo, mas o design do tanque depende do material downselected e processo final. Então, isso é no que estamos trabalhando agora. A atividade de teste será realizada pela CTL Composites (Galway, Irlanda).”
SEAGULL
O desafiador projeto SEAGULL começou há três anos. “Nosso objetivo é desenvolver uma nova geração de hidroavião pequeno que incorpore nova tecnologia de manufatura compósita, propulsão híbrida elétrica e asa dobrável automatizada, que desenvolvemos e patenteamos”, explica Lecce. “A intenção era uma aeronave de decolagem e pouso curto (STOL) que seja competitiva com aeronaves de decolagem e pouso vertical (VTOL) mas ofereça mais acessibilidade. Acreditamos que isso poderia ser uma aeronave pessoal operada a partir de qualquer superfície e é uma possibilidade importante para futura aeronáutica e mobilidade.”
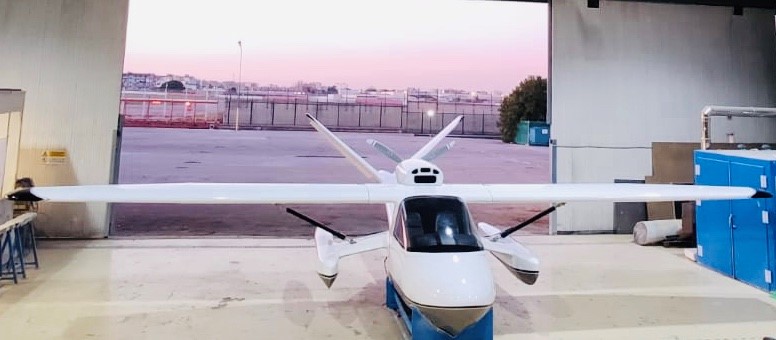
A equipe SEAGULL testou um sistema de propulsão híbrido, construiu um primeiro protótipo na água e começou testes na água em outubro. “Após estes testes serem concluídos, então construiremos um protótipo voador dentro de mais alguns meses”, diz Lecce. “Esta é uma equipe muito experiente, compreendendo empresas significativas com mais de 50 anos de experiência em aviação geral.”
O protótipo voador SEAGULL terá fuselagem, cauda e asa compósitas. “Novamente, empurraremos a aplicação de manufatura automatizada usando AFP e infusão de resina”, diz Barile. “Um dos principais problemas com compósitos usando estes processos é o custo dos materiais. De fato, o que estamos tentando fazer é encontrar também uma combinação de material e processo que seja mais democrática em termos de custo.”
Resina
- Fraunhofer IPT Inova Compósitos Termoplásticos para Armazenamento de Hidrogênio, Pás de Motor de Aeronave e Além
- Composites Evolution Lança Pré-pregs de Alto Desempenho e Nova Tecnologia de Fita UD Termoplástica
- Otimizando Produção Automatizada de Compósitos para Estruturas Aeroespaciais de Baixo Volume
- Fitas Termoplásticas: Impulsionando Inovação em Aeroestruturas Compósitas
- Resinas Epóxi Sustentáveis: Soluções Reprocessáveis, Reparáveis e Recicláveis para Compósitos Aeroespaciais
- Karl Mayer Apresenta Nova Linha de Produção de Fita UD Termoplástica para Construção FRP de Alta Qualidade
- SWM Introduz Mídia de Fluxo Naltex para Reduzir Desperdício de Resina em Processos VARTM
- Primeira Porta Termoplástica Abre Caminho para Compósitos Automotivos Avançados
- Consórcio IRG CosiMo Visa Produção em Massa de Compósitos Termoplásticos para Aeroespacial e Automotivo
- Elbit Systems: Soluções em Compósitos de Liderança para Israel e EUA