



Otimizando Tração de Robô: Rodas Personalizadas Impressas em 3D com Moldagem Markforged
Nota do Editor: Este post convidado é escrito por Charles Guan, graduado em Engenharia Mecânica do MIT e ex-instrutor de oficina de máquinas e design do MIT. Ele também é construtor do robô Overhaul no BattleBots da ABC. Trabalha como consultor de engenharia em robótica e transporte, e é patrocinado pela Markforged para competir no BattleBots e outras competições de robótica. Confira seu site e Equals Zero Robotics para mais!
Design da Roda
Rodas existem há mais de 6.000 anos, ainda na robótica competitiva podem ser fonte de frustração. Na Temporada 2 do BattleBots, construí o Overhaul 2.0 em torno de um chassi de tração quadrada de seis rodas, visando superar oponentes com velocidade pura. Escolhi rodas industriais de dureza média com banda de rodagem de elastômero termoplástico (TPE), uma escolha comprovada em combate de robôs. No entanto, os motores brushless de 16 HP rapidamente sobrecarregaram o TPE, fazendo as rodas derreterem e escorregarem sobre os detritos da arena. Assistir à partida contra Beta destacou como minha suposição de que BattleBots equivalia ao D1 Grand Prix estava errada.
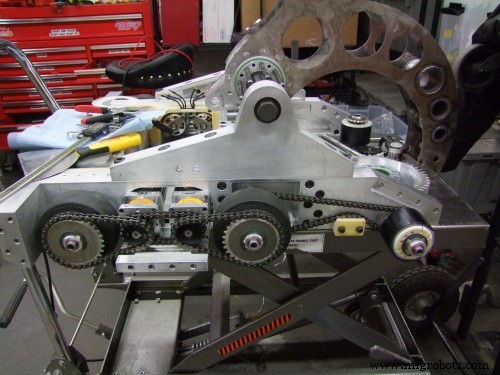
Após o torneio, percebi a necessidade de uma roda que pudesse transferir potência de forma confiável. Isso me levou a investigar compostos de borracha moldável, inspirado por competidores que moldavam rodas de uretano no local. Apesar de não ter experiência prévia em design de pneus, me propus a criar uma roda moldada usando um modelo em escala de 30 lb do Overhaul.
Projetando o Molde
Entrando em contato com representantes da Smooth-On na Detroit Maker Faire, eles recomendaram as séries ReoFlex e Simpact por sua alta resistência ao rasgo e resistência à tração — essenciais para uma roda que constantemente cisalha sua banda de rodagem. Obtive ReoFlex 50 (durometro 50A, comparável a sola de sapato) e comecei a projetar o molde e o cubo.
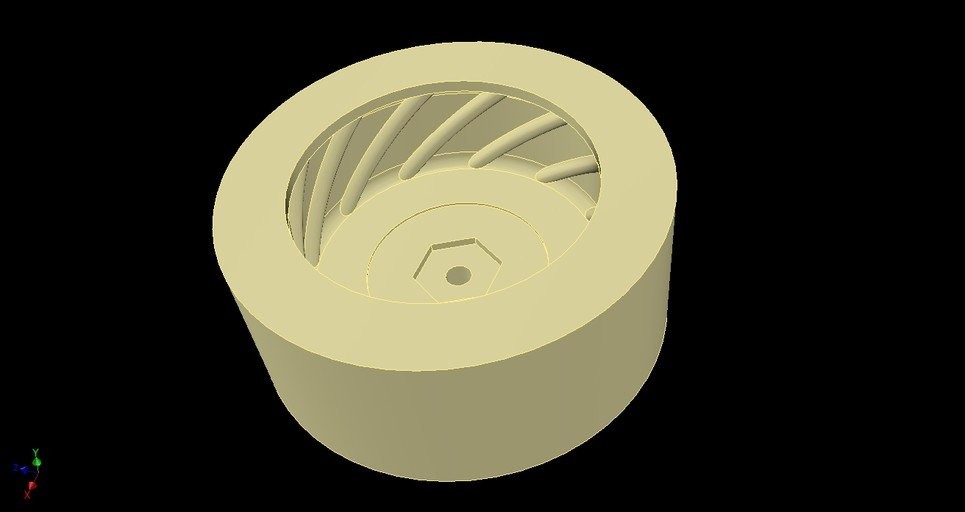
Observando os detritos da arena, adicionei um padrão de banda de rodagem espiral simples para limpar flocos de tinta e partículas soltas. Embora não otimizado, os sulcos helicoidais direcionam detritos para fora da área de contato. Para o cubo, me inspirei em rodas de patinete e skate, incorporando furos passantes e uma nervura central cônica. Selecionei Onyx para o material do cubo por sua maior rigidez e melhor adesão à superfície microscopicamente rugosa da resina, permitindo um cubo leve porém robusto.
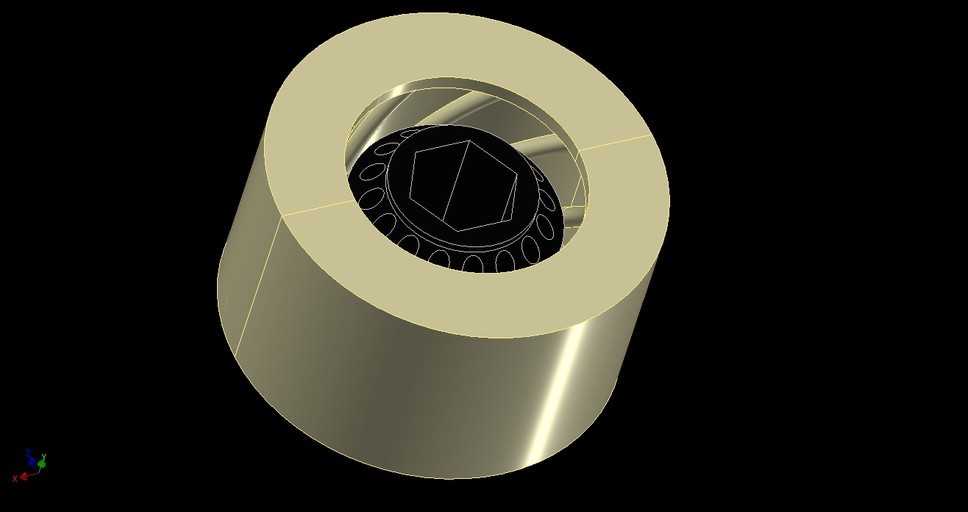
Usando recursos paramétricos do Autodesk Inventor, produzi um molde de roda dianteira de 2 polegadas para avaliar como a resina fluiria através de uma cavidade menor.
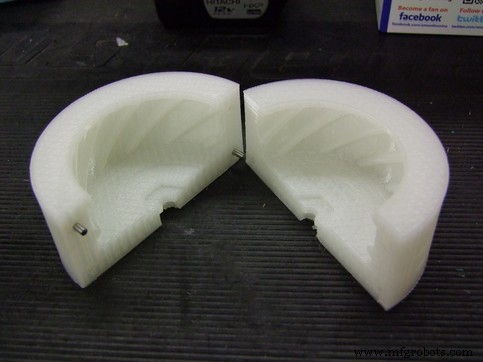
Para o primeiro teste, imprimi um molde simples de náilon não reforçado na impressora Mark Two: 4 paredes, 4 camadas de teto/chão, 25% de preenchimento, altura de camada 0,2 mm. Furos de pino de registro foram adicionados para alinhamento preciso.
Despejando o Molde
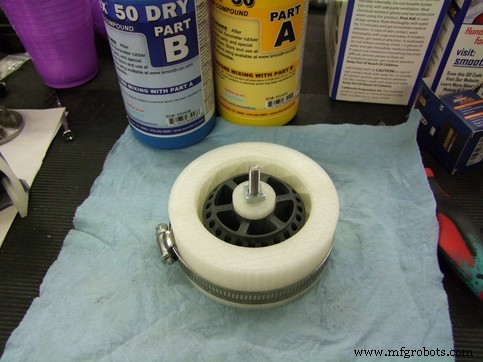
As metades do molde são fixadas com um único grampo de mangueira. Dentro, o cubo assenta em um bushing adaptador que o mantém centralizado e permite uma porca de retenção vedar a face inferior. Antes da montagem, pulverizei o molde com agente desmoldante.
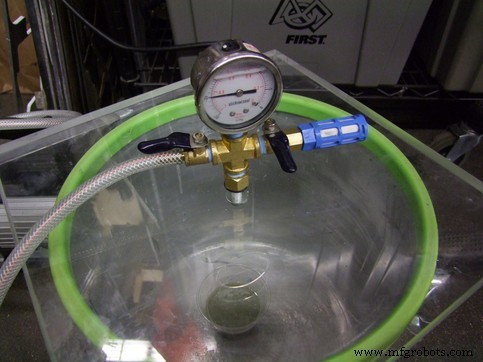
Para eliminar bolhas de ar, desgazeei a resina misturada em uma panela a vácuo — a Smooth-On anuncia mínimo ar aprisionado, mas descobri que bolhas ainda ocorriam. Desgaseificar o copo, em vez do molde inteiro, preveniu deformação do molde e garantiu banda de rodagem lisa.
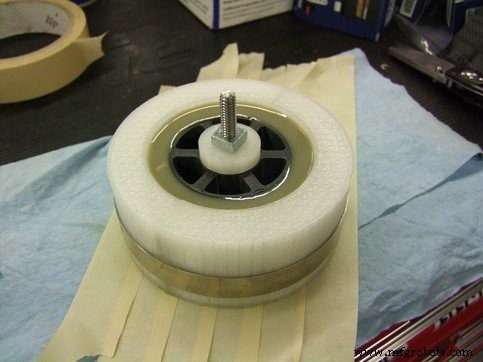
O despejo levou cerca de dois minutos. Inclinando o copo de mistura o suficiente para manter fluxo contínuo, a resina assentou uniformemente sem formar grandes bolhas.
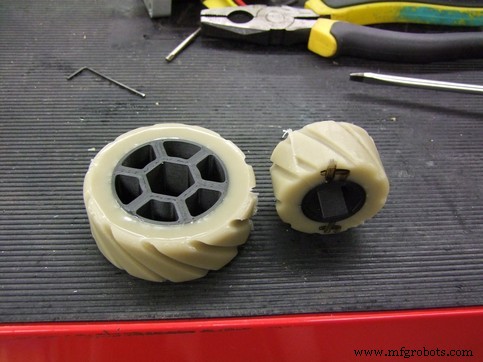
Após um primeiro lote bem-sucedido de uma roda de 3" e uma de 2", escalei a produção imprimindo moldes adicionais que acomodavam quatro rodas por despejo. Um copo de mistura podia lidar com duas rodas de 3" e duas de 2", que se tornou meu tamanho de lote padrão.
O Processo de Cura
ReoFlex 50 recomenda cura lenta em temperatura ambiente seguida de aquecimento a 65°C por 4–8 horas. Usei uma câmara aquecida a ~70°C; a cura acelerada produziu rodas notavelmente mais tenazes e resistentes ao toque.
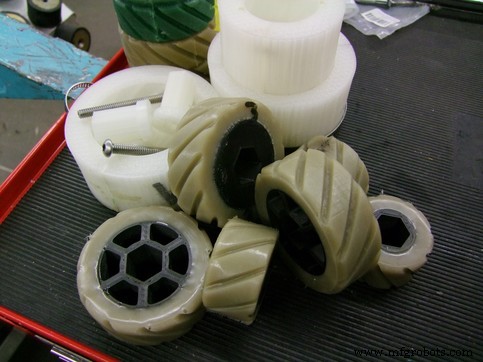
Após uma semana de experimentação, tinha um punhado de cada tamanho de roda. Acabando o ReoFlex 50, pausei para avaliar desempenho antes de investir mais. Minha rotina tornou-se: despejar moldes à noite, desmoldar pela manhã, assar durante o dia. As rodas finalizadas são mostradas abaixo.
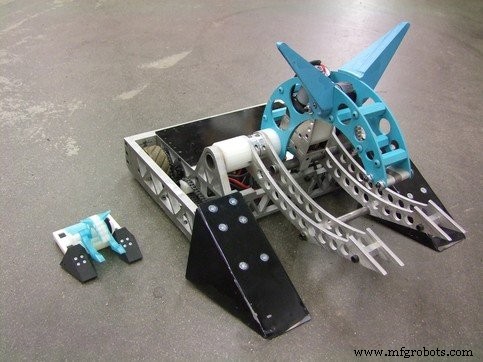
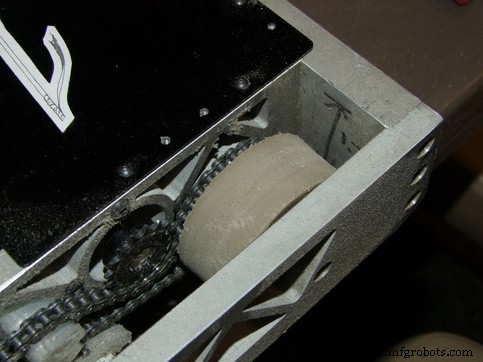
Estas rodas agora estão instaladas na variante "30-Haul" do Overhaul. Para detalhes da construção, visite meu site.
O que vem a seguir? Com o fluxo de trabalho de produção estabelecido, explorarei compostos alternativos e testarei tração em piso de aço pintado na Parte II desta série. Até lá, aproveite os resultados de algumas partidas intensas!
Saiba mais sobre impressoras Markforged e como elas podem atender suas aplicações!
impressao 3D
- Entrevista com Spencer Wright do pencerw.com e nTopology: Insights de Especialista em Manufatura Aditiva de Metal
- Colorindo Peças Impressas em 3D com Giz de Cera: Uma Nova Técnica de Pós-Processamento
- Entrevista com Ibraheem Khadar da Markforged sobre Inovação em Impressão 3D na formnext
- Stratasys Lança GrabCAD Voxel Print para J750 e Parceria com e-Xstream para Simulação Avançada
- Stratasys Revitaliza MakerBot: O Method Traz Confiabilidade de Grau Industrial
- Revolucionando Fundição em Areia com Tecnologia FDM Stratasys
- Elevando o Controle de Qualidade: Ferramentas Impressas em 3D Aumentam a Precisão na Manufatura
- Projetando Adaptadores Funcionais de Alforje de Bicicleta Impressos em 3D com Kevlar CFF
- Reimaginando o Kart: Peças de Fibra de Carbono Impressas em 3D para Desempenho Inigualável
- Prototipagem Rápida e Produção em Pequena Série com Fundição sob Pressão