



Dominando Camadas Superiores na Impressão 3D: Técnicas Comprovadas para Acabamento Perfeito
A maioria das pessoas na comunidade de impressão 3D constantemente quer encontrar maneiras de melhorar a qualidade geral de seus objetos. Um dos problemas mais comuns que pode fazer ou quebrar uma impressão é a qualidade da superfície superior. Não deve ser surpresa que queiramos corrigir esses problemas. Neste artigo, passarei por esses problemas e descreverei as soluções mais fáceis.
Para melhorar a qualidade da superfície da camada superior, é necessário eliminar o efeito "pillowing" (almofadado) e furos que podem aparecer devido a parâmetros mal configurados no fatiador. A maneira mais fácil de resolver ambos os problemas é aumentando a densidade de preenchimento e/ou aumentando a espessura da camada superior. Para melhorar ainda mais a estética das camadas superiores, também é recomendado ativar o "ironing" (passar a ferro).
Problemas comuns nas camadas superiores e suas soluções
Em resumo, os dois problemas mais comuns relacionados às camadas superiores de um objeto impresso em 3D são furos (ou lacunas) e um efeito indesejado chamado pillowing. Vamos passar por cada um destes e ver como também podemos resolver o problema.
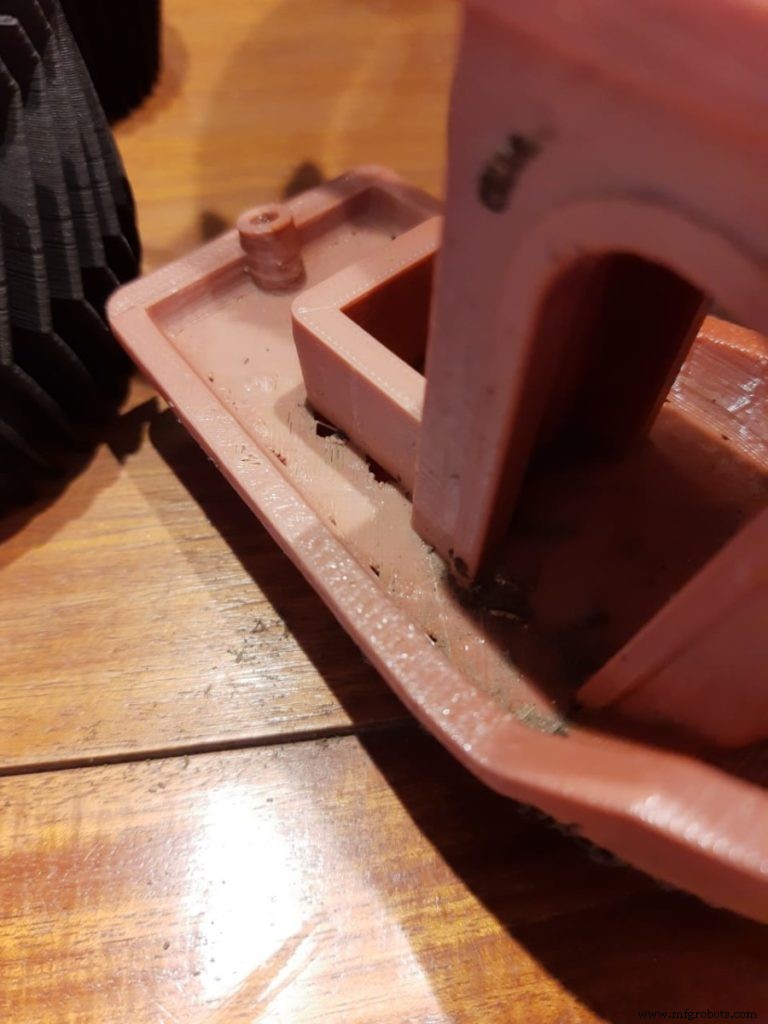
Furos e lacunas na camada superior
Aumentar espessura da camada superior
Esta é a solução mais comum para este problema, porque na maioria dos casos estamos imprimindo nossa camada superior sólida sobre um preenchimento parcialmente oco, o que pode resultar na camada superior afundando nos espaços de ar. Normalmente, você quer ter pelo menos uma seção sólida de 0,5 mm de espessura no topo dos seus objetos 3D, o que significa que se você estiver imprimindo com altura de camada de 0,3 mm, precisará de duas camadas ou cinco camadas se estiver imprimindo com altura de camada de 0,1 mm.
Vale notar que aumentar suas camadas superiores não alterará o tamanho do objeto, pois você as está adicionando dentro da dimensão do seu objeto.
Aumentar densidade de preenchimento
Uma baixa densidade de preenchimento significa que haverá maiores espaços de ar no seu preenchimento, portanto, menos suporte para sua camada superior, o que pode resultar em furos e lacunas. Recomenda-se ter pelo menos 12% de preenchimento em qualquer projeto. Tente aumentar sua densidade de preenchimento em 10% para ver se melhora. Se nenhuma melhoria for perceptível, você pode repetir o processo aumentando ainda mais a porcentagem de preenchimento até resolver o problema.
Verifique sub-extrusão
Se o problema persistir, você pode estar experimentando sub-extrusão. Isso acontece quando o firmware da sua impressora acha que está extrudando mais plástico do que realmente está, resultando em má qualidade de impressão. Assim, obtemos aqueles espaços e furos.
Uma maneira simples de verificar se nossa impressora está extrudando a quantidade correta de plástico é fazer um cubo de 20 mm de altura e dar a ele pelo menos 3 camadas sólidas no topo e na base. Se houver espaços entre essas 3 camadas, sabemos que nossa impressora não está extrudando plástico suficiente. Para corrigir sub-extrusão, tente as seguintes soluções:
- Verifique a condição do bico; você pode precisar substituí-lo se estiver gasto ou apenas limpá-lo. Também é possível que você tenha sobras de impressões anteriores entupindo o bico.
- Certifique-se de que o diâmetro do filamento que você está usando corresponde ao nas configurações do seu fatiador.
- Aumente o multiplicador de extrusão: Isso também é conhecido como taxa de fluxo e permite determinar quanto filamento entra no extrusor. Aumentá-lo permite um fluxo maior de filamento no extrusor. O PLA geralmente imprime com multiplicador 0,9 enquanto o ABS usa 1,0. Tente aumentar o multiplicador de extrusão em 5%. Como regra geral, você deve ficar entre multiplicador 0,9 e 1,1.
- Use a temperatura de impressão correta para seu filamento: Se a temperatura for muito baixa, o filamento não derreterá corretamente e eventualmente travará o extrusor; se for muito alta, você pode acabar com problemas de modelagem, pois precisa de mais tempo para solidificar. Verifique seu carretel de filamento para a temperatura adequada.
Pillowing (Efeito Almofadado)
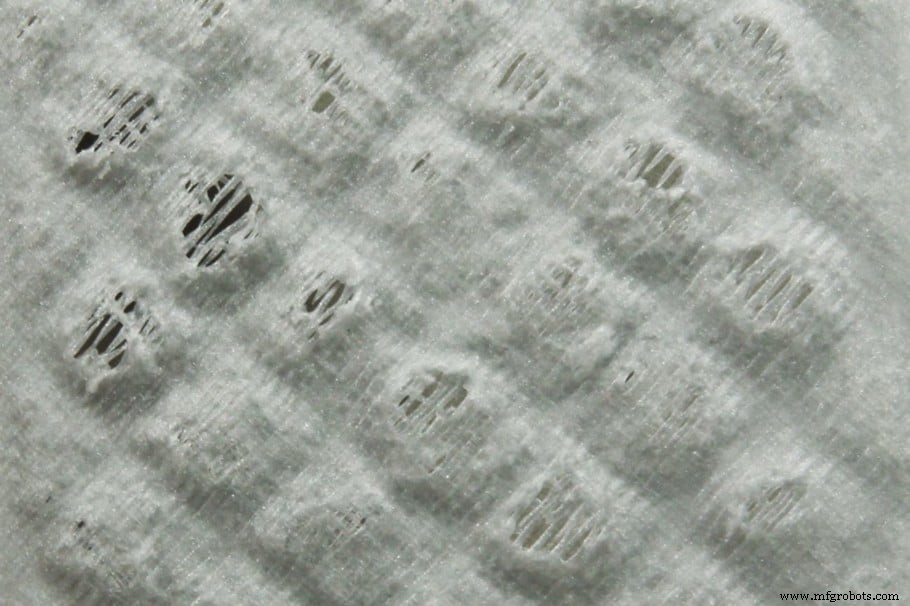
O efeito pillowing é outra consequência indesejável de configurações ruins e é um problema muito comum na impressão 3D. Refere-se a camadas superiores irregulares, com protuberâncias e rugosas. Para corrigir o pillowing, tente as seguintes soluções:
- Aumente a espessura da camada superior; para uma camada superior lisa, recomenda-se ter pelo menos 0,5 mm de seção sólida no topo, pois uma camada mais fina será sempre mais propensa a pillowing. Para alcançar isso, observe a altura de camada que você está usando e imprima tantas camadas quanto necessário. Por exemplo, para altura de camada de 0,25 mm, você precisará imprimir pelo menos 2 camadas.
- Aumente a densidade de preenchimento: Uma densidade de preenchimento maior significa menos espaços de ar abaixo de nossas camadas superiores, tornando menos provável produzir o efeito pillowing, pois o preenchimento funciona como base para as camadas superiores imprimirem. Tente aumentar em 10% por vez.
- Vá devagar: Diminuir a temperatura de impressão e a velocidade de impressão ajudará a evitar o efeito pillowing, pois dá ao plástico mais tempo para esfriar e endurecer, tornando-o mais forte e menos propenso a curvar.
- Verifique seu sistema de resfriamento: Certifique-se de que o ventilador de camada está funcionando na velocidade máxima durante a impressão das camadas superiores. A superfície não terá tempo para esfriar se não estiver funcionando em velocidade total. Se estiverem funcionando, seus ventiladores podem não ser fortes o suficiente para resfriar rapidamente a superfície e evitar o efeito pillowing. Existem alguns mods incríveis que você pode conseguir online para melhorar seu sistema de resfriamento. Você poderia até tentar com um ventilador de mesa apontado para sua impressora.
Melhorando a qualidade das camadas superiores com Ironing (Passar a Ferro)
O que é ironing na impressão 3D?
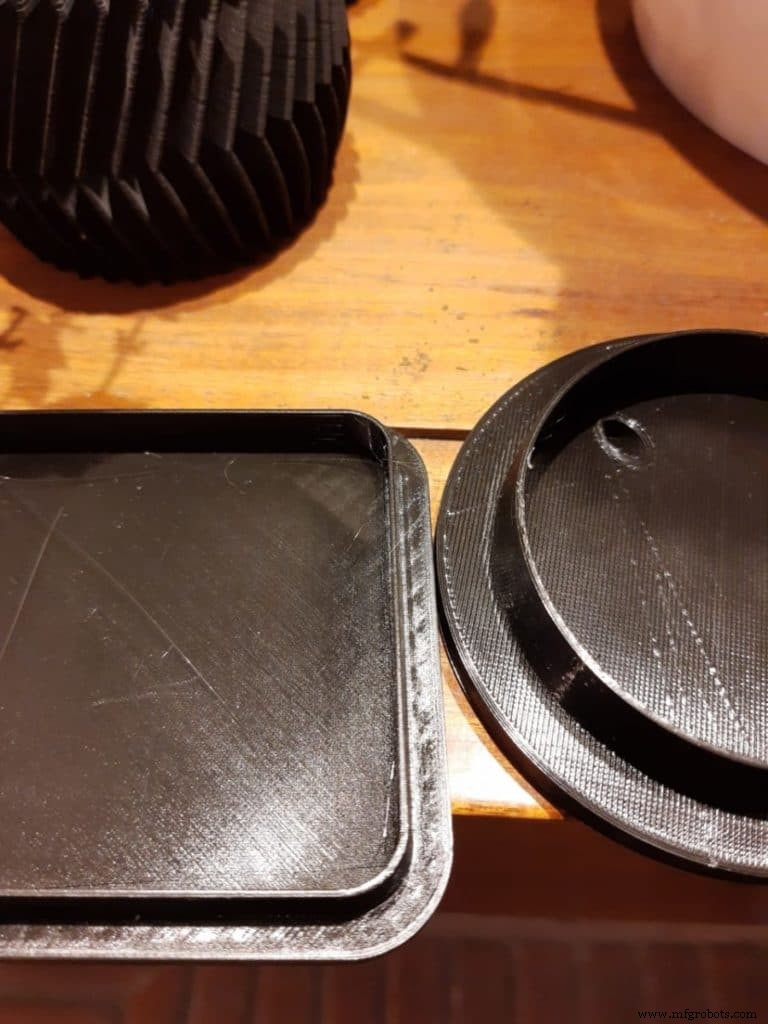
Ironing é uma função que foi introduzida primeiro no Cura, mas hoje em dia está implementada em todos os fatiadores mais populares do mercado. Quando a camada superior de cada parte de um objeto termina de imprimir, a impressora mantém o bico quente e percorre toda a camada superior, aquecendo e derretendo-a novamente. Também pode ser configurado para extrudar uma pequena quantidade de filamento para preencher possíveis furos. Este efeito alisa quaisquer linhas de camada, resultando em uma camada superior muito mais lisa.
Você pode usar ironing sempre que tiver uma superfície superior plana paralela à mesa de impressão que queira suavizar. Também pode ser usado em casos onde você quer maximizar a superfície de contato de 2 peças para colá-las melhor. O ironing não tem efeitos positivos perceptíveis em figuras além de superfícies superiores planas paralelas à mesa de impressão.
Ao fazer ironing em superfícies grandes, algumas impressoras podem ter filamento entupido devido à extrusão lenta e pequena que ocorre durante o ironing. Na maioria dos casos, o ironing não produzirá efeitos negativos significativos em nossos projetos 3D, mas uma coisa a considerar é que levará mais tempo para terminar a impressão. Dependendo do seu projeto, pode levar 10-50% de tempo extra para terminar a impressão.
Como ativar ironing no Cura?
O ironing não é visível no Cura quando você o instala pela primeira vez, então, para torná-lo visível, siga estes passos:
- Abra o painel de configurações de impressão.
- Clique no menu hambúrguer e vá para "Gerenciar Visibilidade de Configurações".
- Lá, digite "ironing" na barra de pesquisa e marque "ativar ironing", e feche essa janela. Lá você também pode ativar as configurações de ironing se quiser testar diferentes opções.
- Agora você verá "Ativar Ironing" no menu de configurações sob o submenu "Shell". Vá em frente e marque essa caixa.
Pronto, o ironing está ativado agora!
Configurações de Ironing
- "Iron Only Highest Layer": Esta opção permite decidir se você quer passar ferro apenas na camada mais alta para quando você tem uma superfície plana que é mais baixa que a camada superior. Deixe desmarcado se quiser passar ferro em todas as camadas superiores.
- "Ironing Pattern": Este recurso permite controlar como o bico se moverá pelas camadas superiores. Existem 2 opções, "Zigzag" é o padrão e move o bico para frente e para trás em um padrão zigue-zague, e "Concentric", que imprimirá do lado de fora para o centro.
- "Ironing Line Spacing": Gerencia a distância entre as linhas de ironing. Um espaçamento de 0,1 mm é o padrão e produz um acabamento muito liso. No lado negativo, levará mais tempo para terminar, então, dependendo de quão liso você quer as camadas superiores, você pode ajustar esta configuração. Mais espaço entre as linhas acelerará o processo.
- "Ironing Flow": Controla quanto filamento está sendo extrudado durante o ironing. Um fluxo de 10% é o valor padrão, mas você pode diminuir isso se a superfície ainda estiver áspera, pois é possível que esteja super-extrudando durante o ironing.
- "Ironing Inset": Esta opção permite decidir o quão longe das bordas você quer que o bico esteja. Como o ironing extruda um pouco de filamento, você não quer que ele vá até as bordas, pois poderia dar uma espécie de borda na sua parte superior.
- "Ironing Speed, Acceleration, and Jerk": Estas 3 opções permitirão ajustar a velocidade na qual o bico se moverá enquanto o processo de ironing estiver rodando. Se quiser se aprofundar em configurações de aceleração e jerk, confira o artigo que escrevi recentemente sobre o tema.
Confira nossa seção de produtos recomendados
Criamos uma seção de produtos recomendados que permitirá remover as conjecturas e reduzir o tempo gasto pesquisando qual impressora, filamento ou upgrades adquirir, pois sabemos que isso pode ser uma tarefa assustadora e que geralmente leva a muita confusão.
Selecionamos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão; os filamentos e upgrades listados foram todos testados por nós e cuidadosamente selecionados, para que você saiba que qualquer um que escolher funcionará conforme o esperado.
impressao 3D
- Top 5 Metais Estratégicos Moldando Defesa e Aeroespacial Modernos
- Guia de Especialista para Aprimorar Gerenciamento de Nuvem: Estratégias, Melhores Práticas e Principais Benefícios
- Chapeamento Metálico para Peças Impressas em 3D: Um Guia Prático de Especialista
- Guia Especializado das Melhores Máquinas DMLS – Edição 2024
- Escolhendo as Melhores Impressoras 3D Industriais de Binder Jetting: Top 5
- As 7 Melhores Impressoras 3D de Cerâmica de 2018 — Análise de Especialistas
- Top 6 Impressoras 3D SLS de 2018: Comparação Abrangente
- Indústria 4.0 na Manutenção: Guia Prático para o Futuro da Gestão de Ativos
- Guia do Especialista Carl Calabria para Instalação de Insertos na Impressora 3D Mark One
- Guia Definitivo de Impressão 3D: Do Básico às Técnicas Avançadas