



Entendendo Jerk e Aceleração na Impressão 3D: Guia Prático
Quando começamos no mundo da impressão 3D, primeiro aprendemos sobre a relação inversa entre a qualidade de saída de uma peça e a velocidade de movimento da impressora. Com isso, quero dizer nada mais do que o simples fato de que uma velocidade de movimento menor do extrusor geralmente resultará em objetos com melhor aparência.
Com o tempo, também aprendemos sobre mais parâmetros que podem ser ajustados para obter o resultado desejado para nossos propósitos específicos. Duas configurações importantes relacionadas à velocidade de movimento são jerk e aceleração. Embora sejam mais sutis e não tão diretas, são surpreendentemente importantes e podem fazer ou quebrar nosso projeto.
O jerk determina o intervalo de velocidade (de 0 mm/s até a velocidade especificada) no qual a impressora ignorará completamente o parâmetro de aceleração e irá direto para a velocidade definida na configuração de jerk. A aceleração, por outro lado, determina a taxa de variação da velocidade de movimento em relação ao tempo. Esta taxa de variação é definida em mm/s e afeta a velocidade de impressão até atingir a velocidade máxima de movimento.
Definindo Jerk e Aceleração na impressão 3D
Impressoras 3D usam uma placa de controle muito poderosa em termos de capacidades de cálculo. Com esta placa, o G-code (armazenado em um cartão SD ou enviado por meio de cabo USB) pode ser interpretado e executado. Este código fornece informações sobre direção e velocidade de movimento, que são lidas e executadas linha por linha pela nossa impressora. No entanto, existem valores estabelecidos no firmware da máquina que não estão escritos no G-code, que definem em mais detalhe como os movimentos são executados.
Entre eles, podemos mencionar jerk e aceleração, que são importantes para alcançar precisão dimensional adequada em um tempo de impressão aceitável.
De alguma forma irônico, o jerk tende a confundir aquelas pessoas que têm um background mais técnico. Isso se deve ao fato de que este termo é definido na física, mas tem outro significado quando lidamos com impressoras 3D. Pessoas ignorantes como eu não precisam lidar com esta confusão, pois eu não conhecia essa ambiguidade antes de fazer a pesquisa adequada para este artigo.
Caso você esteja intrigado, na física, podemos definir aceleração como a taxa de variação da velocidade em relação ao tempo. Analogamente, jerk não é outro senão a taxa de variação da aceleração em relação ao tempo. Matematicamente, eles são as derivadas primeira e segunda da velocidade em relação ao tempo.
Tendo esclarecido esta distinção (des)necessária, vamos definir jerk e aceleração para impressão 3D!
O que é jerk na impressão 3D?
Jerk é um parâmetro que mede a variação mínima de velocidade que requer aceleração em um eixo. Embora soe complexo, pode ser visto mais facilmente quando a variação de velocidade ocorre em um canto: ao atingir o extremo, o extrusor deve "frear" antes de mudar de direção. Se o valor de jerk for muito baixo, o movimento será mais suave quando atingir o canto e a variação de velocidade não será drástica quando o hotend mudar de direção.
Por exemplo, se definirmos jerk de impressão para 20 mm/s, estamos dizendo à impressora para ir instantaneamente de 0 mm/s a 20 mm/s ignorando o parâmetro de aceleração. A aceleração só afetará aumentos adicionais de velocidade de 20 mm/s até a velocidade máxima.
Caso contrário, se o valor de jerk for definido muito alto, levará menos tempo para atingir a velocidade máxima e então reduzirá os tempos de impressão. Como todos os parâmetros na impressão 3D, um ponto de equilíbrio deve ser encontrado entre velocidade e qualidade de impressão, pois aumentar este valor demais aumenta vibrações e gera problemas como ghosting (fantasma) ou perda de passos no motor.
O que é aceleração na impressão 3D?
Aceleração indica quão rápido a velocidade de movimento aumenta em cada eixo. Como ao dirigir um carro, a velocidade máxima só é alcançada quando você tem distância suficiente. Por definição, a impressora roda em uma velocidade entre 0 mm/s (completamente parada) e a velocidade máxima definida no fatiador, especialmente em peças complexas com muitos cantos.
Aumentar a aceleração torna a impressora mais rápida se ela tiver distância suficiente para percorrer. O jerk é responsável pelos aumentos instantâneos de velocidade. Juntos, eles podem suavizar sua impressora enquanto reduzem o tempo de impressão.
Embora você possa definir valores diferentes de aceleração e jerk para cada eixo, é recomendado usar os mesmos valores no eixo X e no eixo Y. Dessa forma, objetos impressos terão a mesma aparência, não importa como foram orientados durante a impressão.
Como Jerk e Aceleração impactam a qualidade geral?
Quando o extrusor muda de direção (ou velocidade), ele deve primeiro reduzir a velocidade em um eixo e aumentar a velocidade em outro. Se o jerk for definido muito alto, essa mudança será rápida e abrupta, o que pode causar vibração indesejada transmitida à peça. Da mesma forma, se a aceleração definida for muito alta, a impressora pode não ter distância ou tempo suficiente para parar o carro do hotend. Isso produz um overshoot (ultrapassagem) que leva o hotend além da posição desejada.
Em contraste, definir valores baixos de jerk e aceleração leva nossa impressora a trabalhar em um intervalo conservador de movimento. Acabamentos podem ser melhores, mas a impressão levará mais tempo e tornará inviável em termos econômicos. Como regra geral, buscaremos os pontos mais altos de jerk e aceleração nos quais a aparência do objeto permanece aceitável.
Consequências das configurações de jerk na qualidade de impressão
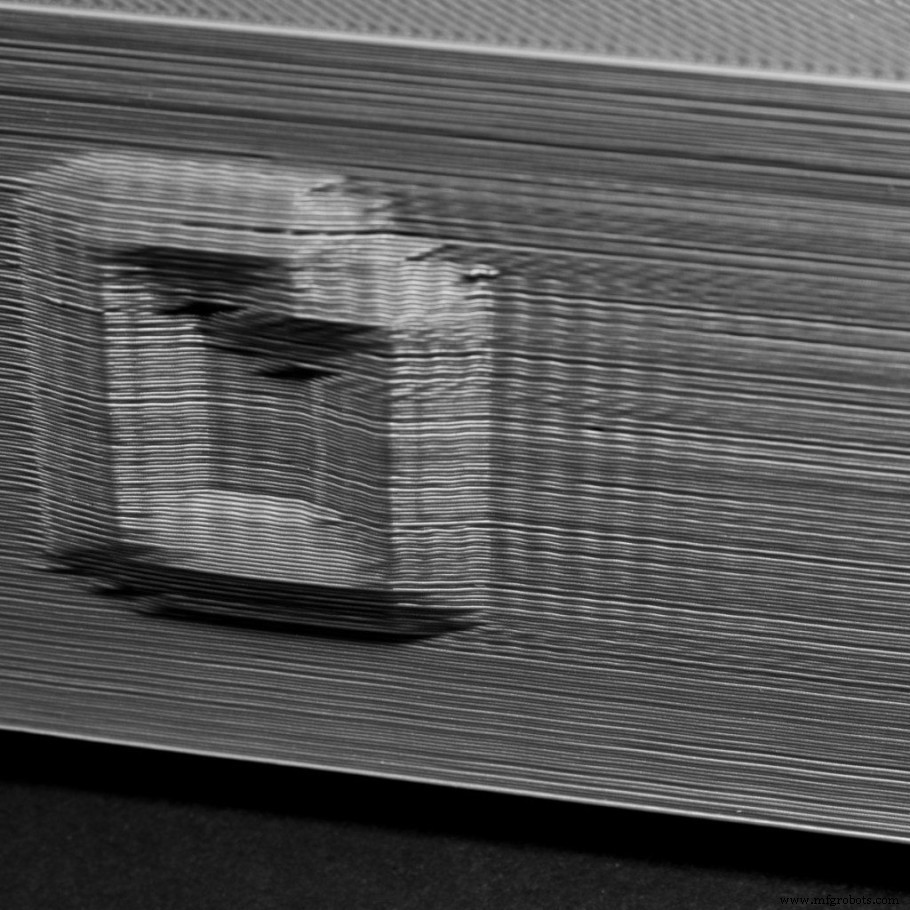
- Tempos de impressão muito longos: o tempo de impressão pode ser encurtado se os valores de jerk forem definidos corretamente. As velocidades máximas definidas no G-code são atingidas mais rápido e demandam menos distância.
- Vibração excessiva: Quando a impressora muda de direção em ângulos próximos a 90 graus, vibração indesejada ocorre no hotend. Esta vibração é transmitida à peça, gerando um "eco" no exterior da peça. Este problema, conhecido como ghosting ou ringing, depende (entre outras coisas, como tensão das correias) da forma como a impressora acelera suas partes móveis.
- Enfraquecimento da estrutura da impressora 3D: Este problema é visto mais frequentemente em impressoras com sistema de extrusão direta, pois o extrusor e o hotend se movem juntos. A massa acelerada leva a estrutura da impressora a tremer constantemente, afrouxando porcas e parafusos, e aumentando ainda mais o problema original.
- Cantos arredondados: Às vezes, os cantos agudos de uma peça saem arredondados, devido a ajuste inadequado de jerk. Deve ser corrigido para que o hotend mude de direção corretamente.
Consequências das configurações de aceleração na qualidade de impressão
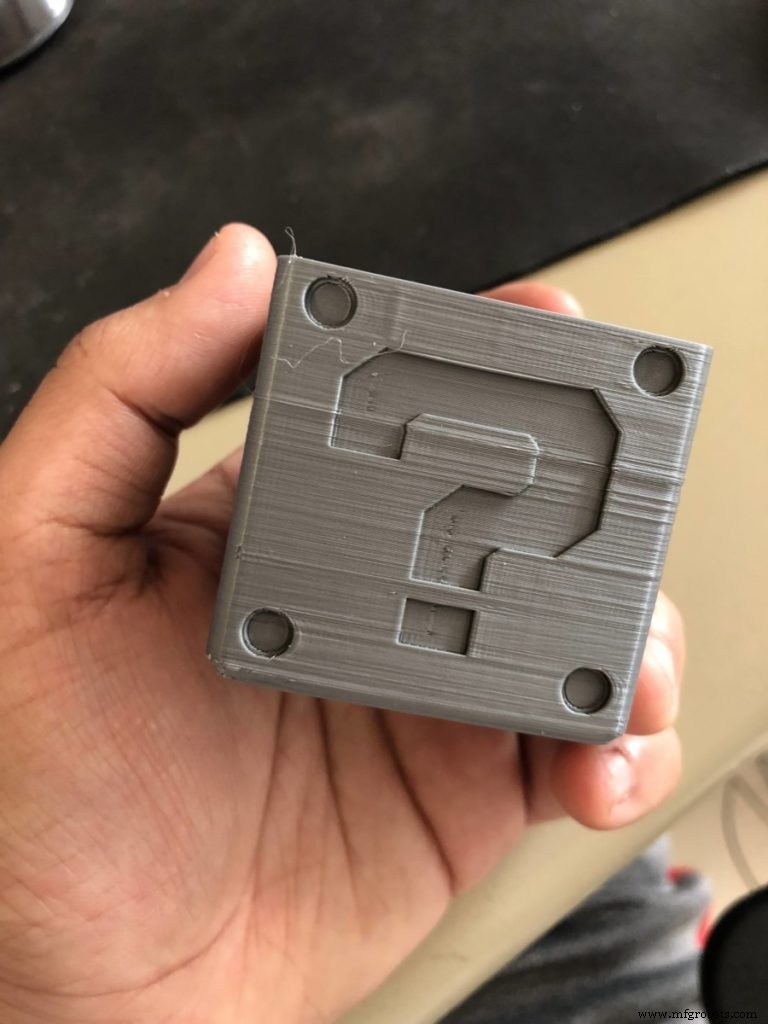
- Ruído excessivo: Quando a aceleração é muito alta, a impressora produz ruídos muito altos. Uma configuração correta pode ajudar a reduzir o som vindo da impressora.
- Z-wobble (oscilação no eixo Z): Este problema se manifesta como variação nas dimensões da peça ao longo do eixo Z. Se as hastes verticais não estiverem curvadas, é muito provável que a aceleração esteja muito alta.
- Pulos de linha de camada: Se o hotend se move muito rápido antes de extrudar, uma pequena parte da linha ficará vazia.
Encontrando as configurações ideais de Jerk e Aceleração
Configurações ideais de Jerk
Valores de jerk podem ser alterados diretamente no menu da impressora. No comando Controle, selecione "movimento". Lá você verá os seguintes valores:
- Vx-jerk
- Vy-jerk
- Vz-jerk
- Ve-jerk
Como o valor de jerk no eixo Z é normalmente inconsequente para impressão, deixaremos o valor definido anteriormente. Da mesma forma, recomenda-se que você não altere o valor de Jerk do extrusor.
O movimento nos eixos X e Y deve ser o mais semelhante possível, então sempre usaremos o mesmo valor de jerk em ambas as configurações. Tente alterar esta configuração até um valor máximo de 20 mm/s.
A maneira mais fácil de encontrar o valor correto de jerk é fazer várias impressões idênticas modificando este valor em 5 mm/s a cada iteração.
Configurações ideais de Aceleração
Valores de aceleração também podem ser alterados diretamente no menu da impressora. No comando Controle, selecione "movimento". Lá você verá os seguintes valores:
- A-travel
- Amax X
- Amax Y
- Amax Z
- Amax E
Como com o Jerk, recomendo modificar apenas a aceleração no eixo X e no eixo Y apenas.
Desta vez, os saltos em cada teste podem ser de 100 unidades cada. Um ponto de partida comumente acordado e conservador é em torno de 400 mm/s².
A seguinte calculadora da Prusaprinters pode ser muito útil para ver em um gráfico quanta distância a impressora precisa para atingir a velocidade desejada, com diferentes valores de aceleração.
Esta outra calculadora permite saber a aceleração máxima que sua impressora suporta, conhecendo a massa da carga móvel e outros parâmetros conhecidos. Também permite saber se seus valores atuais de aceleração tornam nossa impressora instável. Embora seja interessante do ponto de vista de engenharia e educacional, nada supera iterar através de vários valores até encontrar o ponto ideal entre velocidade de impressão e qualidade.
Alguns fatiadores como Cura permitem modificar essas configurações usando instruções G-code. Por exemplo, o comando M205 controla o jerk. Recomendo que você controle jerk e aceleração a partir da sua impressora 3D e, em seguida, salve os melhores valores na memória EEPROM.
Usando busca binária para encontrar o Jerk e Aceleração ideais

Busca binária é um método comumente usado em programas de computador. Consiste em estabelecer dois valores, um menor (vamos chamá-lo de A) e um maior (vamos chamá-lo de B). O valor médio (para não usar nossos poderes criativos, vamos chamá-lo de C) é calculado como metade de sua soma: (A + B) / 2 = C.
Se definirmos o valor C em nosso parâmetro de impressão e imprimirmos um objeto de teste, podemos verificar o resultado.
- Se for muito alto, o valor C é trocado pelo valor B, obtendo (A + C) / 2.
- Se o valor for muito baixo, A é trocado por C, obtendo (C + B) / 2.
Assim, não é necessário testar aumentando o valor pouco a pouco em cada impressão, pois o intervalo é cortado em 2 partes a cada iteração adicional.
Este método pode ser usado para ajustar qualquer outra configuração na sua impressora (como velocidade ou temperatura), então experimente se você não sabe por onde começar.
Modelos para testar configurações de Jerk e Aceleração
Existem vários modelos que permitem verificar ou calibrar as configurações de jerk e aceleração na sua impressora. Alguns são específicos para essas configurações e muitos outros dão uma visão geral de todos os parâmetros de impressão trabalhando juntos ao mesmo tempo.
O melhor teste para configurar a aceleração pode ser encontrado aqui (Thingiverse). É totalmente personalizável e consiste em uma peça de parede única que varia o valor de aceleração conforme a impressão sobe no eixo Z. No final, você pode ver claramente os valores de aceleração que geram vibrações na peça.
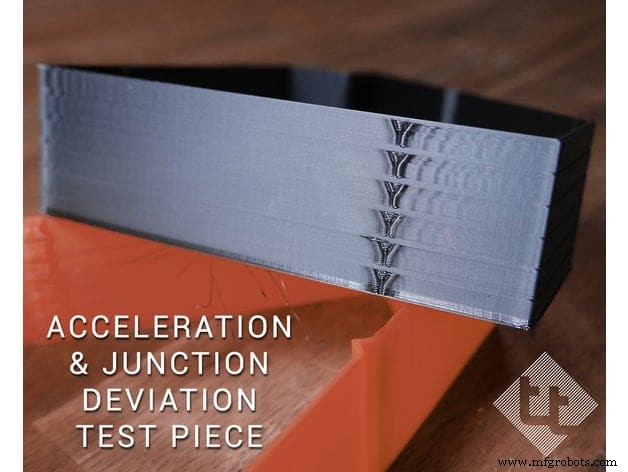
Ao testar as configurações ideais de jerk, acho o seguinte objeto muito útil, pois exibe muitas mudanças de direção em uma peça rápida de imprimir. Ao imprimir, você deve garantir que os cantos sejam formados corretamente e que não haja sinais de vibração perto deles.
Por último, mas não menos importante, um objeto que testa todos os parâmetros de impressão de uma vez. Embora não precise de apresentação, o Benchy destaca todos os problemas de calibração da impressora. A superfície na parede externa deve ser lisa, sem rastros de vibração. Os cantos do teto devem ser perpendiculares e terminar em um ângulo de 90 graus. Recomendo que você imprima o Benchy depois de calibrar corretamente temperatura e retração, para obter os melhores resultados.
Confira nossa seção de produtos recomendados
Criamos uma seção de produtos recomendados que permitirá remover as conjecturas e reduzir o tempo gasto pesquisando qual impressora, filamento ou upgrades adquirir, pois sabemos que isso pode ser uma tarefa assustadora e que geralmente leva a muita confusão.
Selecionamos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão; os filamentos e upgrades listados foram todos testados por nós e cuidadosamente selecionados, para que você saiba que qualquer um que escolher funcionará conforme o esperado.
impressao 3D
- Bioprinting Explicado: Como a Impressão 3D Cria Tecidos Vivos e Órgãos Futuros
- Impressão 4D Explicada: O Futuro da Fabricação Adaptativa e Sensível ao Tempo
- Como Impressão 3D e Software Impulsionam Transformação Digital na Manufatura
- Impressão 3D e Personalização em Massa: Cenário Atual e Oportunidades Futuras
- Amortecedores vs. Struts: Como Mantêm Seu Veículo Estável
- Impressão com Pigmentos: Benefícios, Limitações e Aplicações no Fabrico Têxtil
- Impressão 3D de Metal: Vantagens de Negócio e Técnicas que Impulsionam Inovação e Economia
- Entendendo a Impressão 3D SLA: Processo, Benefícios e Aplicações
- Entendendo Dispositivos de Fixação e Guias (Jigs and Fixtures): Ferramentas-Chave para Manufatura de Precisão
- Como a Impressão 3D Revoluciona a Usinagem e o Design Industrial