



Precisão assistida a laser acelera usinagem médica
Seja usinagem tradicional ou processos híbridos, manufatura médica requer construtores de máquinas e ferramenteiros sempre alertas
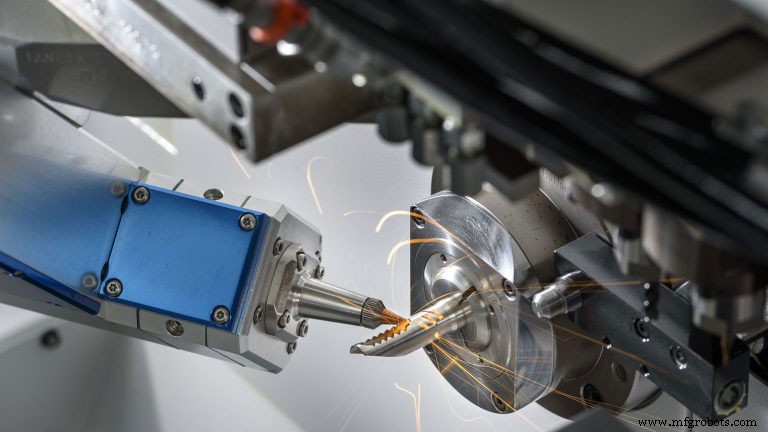
Quando se trata de usinar componentes médicos finamente ajustados de hoje, velocidade — sem mencionar vida da ferramenta e automação — é essencial.
Refinamento constante de usinagem médica de design de ferramentas a produto final requer não apenas a capacidade de lidar com uma ampla gama de materiais plásticos e metálicos, mas também alcançar resultados previsíveis — particularmente diante de regulamentações rigorosas.
Seja apenas torneamento e fresamento ou processos híbridos com lasers sendo unidos a sistemas Swiss para realizar operações de corte e solda tudo em uma máquina, manufatura médica requer construtores de máquinas e ferramenteiros para ficarem atentos.
Maximizando Vida da Ferramenta, Qualidade da Peça
Para usinar peças e features médicas tão pequenas quanto os hexalobos em parafusos ósseos enquanto preserva vida da ferramenta, a Tsugami/Rem Sales LLC (Windsor, CT) equipou várias máquinas em seu portfólio com unidades customizadas de quadruplicação de velocidade.
Fusos padrão em máquinas estilo Swiss tipicamente giram ferramentas vivas a 6000 a 8000 rpm, disse Derek Briggs, gerente de produto Swiss para Tsugami/Rem Sales. "Quando você está realizando acabamento fino e contorno de cinco eixos, gravação ou etching, você precisa de rpms extremamente altos porque as ferramentas são muito pequenas; você tipicamente tem uma fresa de topo esférica de 0,125" [3,175 mm] ou menor que você está fazendo contorno fino com, e você está cortando no centro durante estes tipos de operações. Você precisa de velocidades de fuso muito altas para manter a metragem de superfície em um nível aceitável para vida da ferramenta e atender requisitos de acabamento de superfície."
A solução da Tsugami é um anexo usando redução de engrenagem que multiplica a velocidade do fuso até quatro vezes sem taxar o motor do fuso para atingir uma velocidade ideal, como 20.000 rpm. A Tsugami/Rem Sales pode até integrar fusos de alta velocidade feitos pela NSK America e rodá-los até 80.000 rpm.
A maioria dos tornos estilo Swiss usa uma engrenagem que roda três ou quatro fusos simultaneamente quando o motor é ligado, disse Briggs. Com apenas um fuso modular com engrenagem reduzida indo mais rápido que o resto, "você não está taxando os outros fusos. É bom obter velocidades de fuso mais altas para aquele acabamento fino e trabalho pequeno de cinco eixos que o mercado médico está procurando cada vez mais hoje."
Embora um anexo de whirling de rosca padrão certamente faça o trabalho, se uma máquina é dedicada exclusivamente a produzir parafusos ósseos o dia todo, fabricantes devem considerar solicitar rolamentos cerâmicos em vez de rolamentos de rolo de aço mais padrão. Com rolamentos cerâmicos, operadores podem apertar a pré-carga mais que no aço, enrijecendo o sistema e mantendo velocidades máximas do fuso. Rolamentos cerâmicos amortecem harmônicos e vibração muito finos ao cortar parafusos ósseos e também podem aguentar o calor de rpms mais altos, dispersando calor muito melhor.
Necessidade de Velocidade
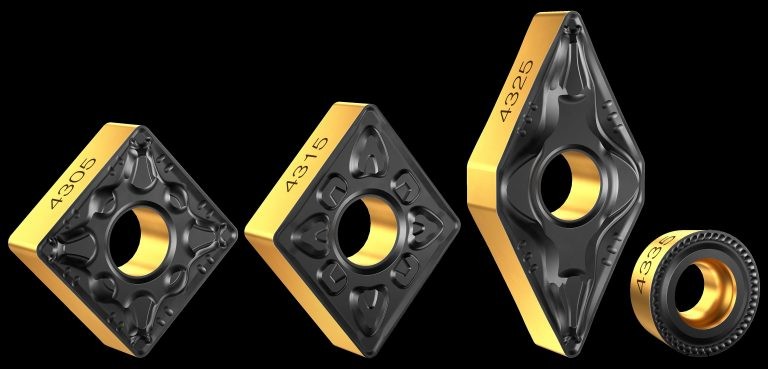
Além de maximizar velocidades de fuso, a Tsugami/Rem Sales também está trabalhando para introduzir mais funcionalidade de troca rápida à usinagem Swiss. A empresa oferece anexos de ferramentas vivas e placas de ferramentas gang com cabeças removíveis que permitem a um operador tirar um parafuso, remover todo o conjunto de collet ER ou cartucho de ferramenta, ajustar altura da ferramenta fora da máquina e instalar um reserva pré-preparado — tudo em 30 segundos, Briggs notou.
A Tsugami/Rem Sales também está desenvolvendo porta-ferramentas de troca rápida para suas máquinas com torreta, além de seus conjuntos de ferramentas modulares para fresamento frontal, fresamento angular e anexos de whirling de rosca. "Estes porta-ferramentas são projetados para ajudar a reduzir erro do operador que poderia potencialmente levar a uma colisão de máquina ou ferramentas quebradas. Isso também pode ser feito fora da máquina em um Zoller ou outro dispositivo de pré-ajuste."
Uma aplicação de gun-drilling forneceu um estudo de caso para melhorar avanços e velocidades.
Quando a Tsugami/Rem Sales precisou criar um dispositivo de remoção de tumor ocular de alta frequência, as especificações eram desafiadoras: a unidade tinha que ter 5" (127 mm) de comprimento com um furo de 0,06" (1,52 mm) perfurado todo o caminho. Empregaram o sistema TriboMAM pulsante de alta frequência da M4 Sciences para fazer o trabalho.
O dispositivo, feito de um titânio personalizado, é semelhante a um vácuo e pode sugar apenas o tumor, não outro tecido mole, Briggs explicou. Tipicamente, uma gun drill só conseguiria ser avançada a menos de um décimo de polegada por revolução; integrar TriboMAM quadruplica essa velocidade "porque a oscilação daquela ferramenta quebra cavacos em pedaços muito pequenos, e refrigerante de alta pressão os extrai do furo." Em tudo, um processo que de outra forma teria levado vários minutos foi completado 75% mais rápido.
Outra inovação, tecnologia de sistema servo de vibração de baixa frequência (LFV) "é um dos maiores avanços na usinagem de materiais difíceis usados em produção de componentes médicos", disse Jim Cepican, gerente de show para vendas de acessórios com Marubeni Citizen-Cincom Inc. (Allendale, NJ). LFV melhora vida da ferramenta, controle de cavacos e processamento de materiais difíceis de usinar.
Máquinas da série L da MCC "são usadas pela maioria dos fabricantes médicos com quem trabalhamos" por suas velocidades de processamento mais rápidas e capacidades de programação aprimoradas, Cepican notou. "O número de eixos aumentou, incluindo um eixo B que é necessário para fabricar componentes médicos mais complexos."
O L12 é um vendedor particularmente bom para o mercado médico, adicionou o Gerente de Vendas Regional Glen Crews. "O tamanho pequeno da máquina e altas velocidades de fuso a tornam ideal para usinar componentes de dispositivos médicos miniatura. Opções também estão disponíveis em todas nossas máquinas para reduzir o tamanho do fuso, tornando manuseio de material mais fácil."
Fusos mais rápidos foram desenvolvidos para trabalho transversal e furação final que são intercambiáveis com os fusos padrão da máquina, Crews adicionou. "Sendo acionados por engrenagem, eles são capazes de atingir altas velocidades de fuso com melhor torque do que você obteria com fusos acionados eletricamente ou a ar que muitos fabricantes usam."
Conhecimento de Fusos
Em última análise, usar fusos elétricos ou pneumaticamente acionados autônomos adequados é vital para otimizar avanços e velocidades para aplicações médicas de hoje, disse Michael Gabris, gerente de vendas industriais na NSK America Corp. (Hoffman Estates, IL).
"Você pode ter 20.000 rpm em uma fresadora, mas se você tem uma broca de 0,01" [0,254 mm] de diâmetro, você não obterá as velocidades que precisa para rodar aquilo propriamente", ele notou. "Você pode quebrar a ferramenta muito facilmente."
Na verdade, 0,005" (0,127 mm) está se tornando um diâmetro padrão para fresas de topo e brocas de metal duro sólido, adicionou o Gerente de Produto da NSK Mike Shea. "Se você quer rodar 200 sfm, isso é cerca de 76.000 rpm se você estiver rodando corretamente", ele explicou. "Mesmo se o [fabricante da ferramenta] recomenda rodar 100 sfm, você ainda está pouco abaixo de 40.000 rpm. Nossos fusos atendem à necessidade de usinar aplicações micro e nano que estão se tornando muito mais comuns."
Quando um fuso NSK sai da fábrica, é garantido ter menos de 1 µm de runout, disse Gabris. A NSK também fabrica seus próprios collets de precisão, precisos a três a cinco mícrons, e oferece rolamentos cerâmicos caros de fabricar em todos fusos de alta velocidade.
Se equipados em máquinas novas ou adaptados em máquinas mais antigas, "nossos fusos fazem todo o trabalho", disse Gabris. Operadores "têm que travar o fuso principal e rodar elétrica e ar para nosso fuso, ou apenas ar se for pneumático", Shea adicionou. "O fuso principal não gira, então não há desgaste no fuso da máquina. Nossos fusos não têm engrenagens neles. Aplicando uma pequena quantidade de ar para resfriamento e purga, é possível rodar 24/7, sem crescimento térmico ou problemas harmônicos. Isso é ideal em uma situação de alta produção constante."
Conversamente, se usando apenas uma cabeça de velocidade engrenada, a cabeça deve descansar após 20 ou 30 minutos de uso para dissipar o calor nas engrenagens, ele aconselhou.
Levando Ferramentas Adiante
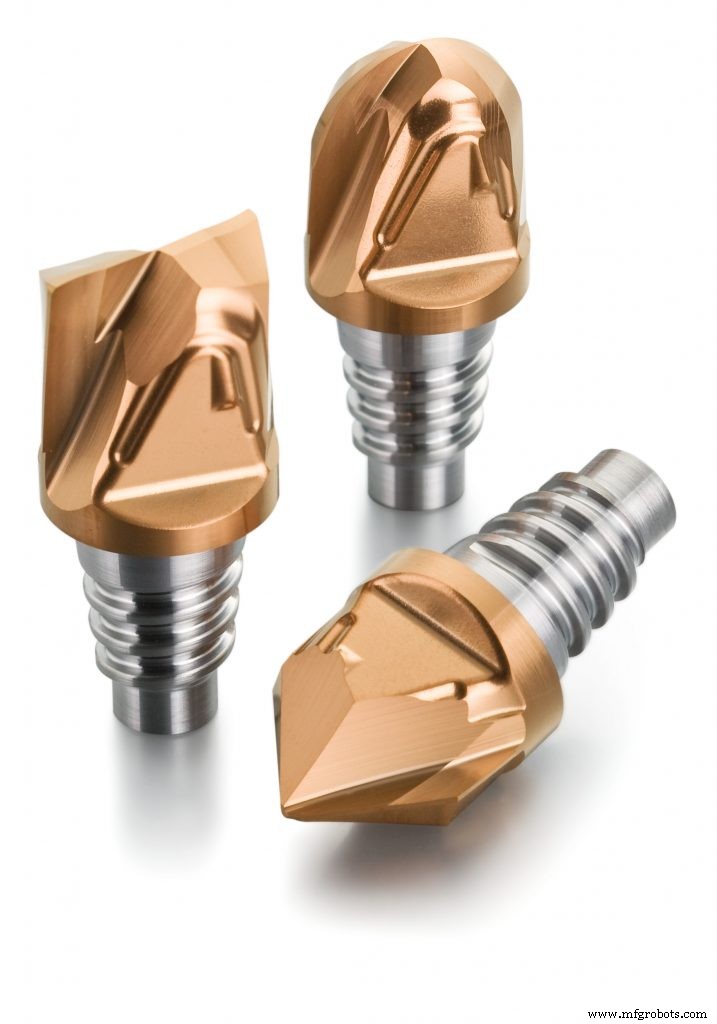
Com materiais de componentes médicos variando de plásticos a cromo cobalto a titânio, a Sandvik Coromant (Fair Lawn, NJ) evoluiu seu tooling consideravelmente nos últimos anos.
"Sim, é sobre produzir peças mais rápido e manter tolerâncias", disse Patrick Loughney, gerente de produto para usinagem de peças pequenas, "mas também é sobre a previsibilidade do processo e tooling."
Por exemplo, com inserts de torneamento, "mudamos nossa tecnologia tremendamente com nossa inovação de revestimento Inveio", ele notou, o que permite substratos mais fortes, tratamento de aresta mais preciso e uma nova maneira de aplicar revestimento.
"Descobrimos que os cristais no revestimento no processo antigo eram aleatórios, aonde eles apenas protegiam o insert", ele explicou. "Agora somos capazes de alinhar aqueles cristais em uma direção aonde podemos fornecer melhor vida da ferramenta e desgaste do insert." Isso permite menos ajustes na máquina e oferece a vida da ferramenta previsível crítica para um processo de usinagem estável. Após o insert ser moldado, preparação de aresta é executada a tolerâncias de mícron, ele disse.
"Modificamos nosso tooling para executar diferentes features médicas", ele continuou. "Temos nossa barra de alargamento médica especialmente feita para produzir o cuff para joelhos e quadris."
Enquanto isso, o sistema de fresamento de cabeças intercambiáveis CoroMill 316 foi modificado com profundidade de corte estendida, especialmente para produzir bandejas de joelho que suportam implantes.
A Sandvik Coromant também criou inserts de torneamento especiais para plásticos médicos como poliéter éter cetona. "A maioria dos inserts são jateados em cima para o plástico não grudar", Loughney explicou. Em outubro, uma nova broca feita especialmente para materiais resistentes ao calor em aplicações médicas e aeroespaciais fará parte dos lançamentos de novos produtos bianuais da empresa.
O maior obstáculo da Sandvik Coromant, no entanto, são inserts de whirling de rosca. "A maioria das vezes, um parafuso ósseo tem uma forma de rosca especial", Loughney notou. "Parece que todo médico que saiu com um parafuso ósseo tem sua própria forma de rosca de assinatura. Então não podemos vender apenas inserts padrão para isso; todos têm que ser especialmente projetados. Temos que ser realmente flexíveis em retificar estes inserts caso a caso."
Lasers à Disposição
Quando usinagem tradicional sozinha não preenche a conta, adicionar um ou mais lasers ao processo aumenta muito a capacidade de manufatura.
Por exemplo, a linha de máquinas-ferramenta LaserSwiss da Tsugami/Rem Sales foi criada para a indústria médica. LaserSwiss combina torneamento CNC Swiss tradicional e corte a laser em uma máquina, explicou Tina Carnelli, gerente de marketing para Tsugami LaserSwiss. "Isso significa que fabricantes médicos podem produzir peças médicas complexas, como stents, com uma configuração e um programa de peça", ela disse. "Recentemente adicionamos uma segunda cabeça de laser, para solda, à máquina LaserSwiss para combinar efetivamente três operações em uma máquina."
Na Marubeni Citizen-Cincom, "a introdução de corte e solda a laser em nossas máquinas é uma das modificações mais significativas que fizemos", disse o Gerente de Vendas Regional Rich Kuhn. "A capacidade de fazer trabalho de usinagem e corte a laser na mesma máquina tem um efeito maior na redução do número de operações necessárias para produzir um componente. Adicionar automação e fazer solda a laser permitiu a nossos clientes médicos escolhas adicionais para resolver alguns dos requisitos de alta tolerância sempre crescentes."
Claro, lasers têm sido uma solução de manufatura médica autônoma por algum tempo. Por exemplo, o portfólio da Trumpf é amplamente usado por fabricantes de dispositivos médicos, de aplicações de solda a laser e corte fino a manufatura aditiva e marcação a laser para rastreabilidade, segundo Salay Quaranta, gerente de indústria para Trumpf Inc. (Farmington, CT).
Manufatura aditiva, ou impressão 3D, proporcionou numerosas oportunidades para a Trumpf, ela adicionou. "A construção de várias coroas dentárias, pontes e RPDs usando nosso TruPrint 1000 permite produção generativa dos menores lotes únicos e séries na chapa. Com opção multi-laser, produção pode aumentar até 80% enquanto ainda mantém flexibilidade para processar pedidos de clientes. Até formas complexas podem ser rápida e facilmente convertidas do design CAD para um componente metálico 3D com qualidade top."
É essa flexibilidade de design que pode diferenciar lasers de usinagem tradicional quando se trata de produção de leito de pó metalizado camada por camada.
"Ao aproveitar as técnicas para design com impressão 3D, um fabricante ou laboratório pode construir um produto perto da forma final", disse Quaranta. "Há muito pouco sucata como visto com usinagem tradicional, e a metalurgia é sólida. Fabricantes podem alavancar estas plataformas para construir uma variedade de componentes de implantes e coroas dentárias a scaffolds e constructs para muitas aplicações."
Mais Automação em Operações Secundárias
Regulamentações rigorosas governando todos os aspectos de produção de componentes médicos e a necessidade de garantir um processo estável e previsível pareceriam torná-lo ideal para automação. No entanto, essa fiscalização rígida apresenta um enigma, segundo Loughney da Sandvik Coromant. Uma vez que um processo é estabelecido, pode ser extremamente difícil e muito custoso em tempo ou custo mudá-lo — mesmo com uma inovação de material ou processo esperando nas asas.
"Estamos vendo mais automação em manufatura médica, mas a maioria está em operações secundárias que não são controladas tanto, como retificar um gate de uma forja", ele disse. "Estamos vendo coisas novas como hastes de quadril sendo produzidas com automação."
Com componentes médicos geralmente produzidos em lotes com trocas frequentes, responsabilidade e rastreabilidade são primordiais, ele continuou. "É um pouco mais difícil automatizar algo assim. Mas está mudando; os sistemas e software estão melhorando aonde pode ser rastreado melhor." Sobre outra tendência, o impulso contínuo para Indústria 4.0, construtores de máquinas estão respondendo com numerosas inovações.
Sob solicitação, a Rem Sales integrará máquinas Swiss Tsugami com robótica FANUC para carregamento e descarregamento de peças, sistemas de visão Keyence para medição em processo e auto-compensação para ajustes automáticos de offset on-the-fly, disse Briggs. "Estamos puxando uma peça da esteira da máquina com um robô, orientando-a e colocando-a em um dispositivo de fixação no dispositivo de medição. Se quaisquer dimensões medidas estiverem fora de tolerância, o sistema Caron Engineering AutoComp compensará automaticamente na máquina enquanto ela está rodando, e o robô colocará a peça ruim em uma lixeira separada para garantir que nenhuma peça ruim seja misturada com as boas."
Para clientes de hoje, "não podemos simplesmente fornecer uma única máquina para processar peças", explicou Cepican da MCC. "Temos que fornecer sistemas de processamento completos. Isso inclui sistemas de automação altamente técnicos." A MCC projetou vários sistemas automáticos de carregamento e descarregamento — por exemplo, sistemas que carregam peças brutas em máquinas para serem soldadas a laser a um componente que foi usinado.
Adicionou George Bursac, gerente geral da Star CNC Machine Tool Corp. (Roslyn Heights, NY), "Automação tem sido parte de manufatura médica por algum tempo e está expandindo baseada em novos requisitos." Enquanto componentes médicos como parafusos ósseos, implantes dentários, instrumentos cirúrgicos e outros componentes associados àqueles produtos "permanecem os mesmos sem muitas mudanças", ele disse, "nossa equipe está respondendo a quaisquer novos desafios que empresas de manufatura possam requerer."
Sistema de controle de automação
- Ferramentas CNC: História, Design e Tendências Futuras
- Descubra 15 Vantagens das Máquinas de Solda a Laser para Precisão, Eficiência e Qualidade
- Fastems Apresenta Sistemas de Automação Versáteis para Integração CNC
- Domine a Usinagem Médica de Precisão: 8 Técnicas Essenciais para Titânio, Cobalto-Cromo e Aço Inoxidável
- Maximize o Sucesso da Usinagem de Alto Desempenho: Por Que Porta-Ferramentas Importam
- Usinagem Médica: Orientação de Especialistas sobre Ferramentas de Corte para Precisão e Sucesso
- Pedidos de Máquinas-Ferramenta em Setembro Caem 1,1% — Insights da Indústria
- Fuji Lança GYROFLEX Ultimate: Máquina de Automação Multitarefa Versátil
- Methods Machine Tools Adquire Koch Machine Tool para Expandir Presença no Texas
- Dominando a Usinagem: Processos, Ferramentas e Aplicações