



Essenciais do Alimentador de Barras: Otimizando Fluxo de Material para Torneamento de Alto Volume
Um alimentador de barras parece um dispositivo relativamente simples. O acessório de automação mais comum em nosso mundo de torneamento de alto volume, ele fornece uma maneira confiável de entregar material à máquina-ferramenta por longos períodos, salvando um operador de carregar continuamente brutos em um mandril.
Na realidade, alimentadores de barras têm muitas nuances de um para outro para torná-los mais adequados para certos ambientes de oficina. Comprimento e capacidade são apenas o começo. Outros fatores devem ser considerados durante o processo de compra também.
Comprimento e Capacidade
Visualmente, a diferença mais óbvia nos alimentadores de barras é o comprimento. Geralmente, alimentadores de barras de tamanho normal são capazes de alimentar barras de 12 pés (3,66 m) de comprimento (alguns são ainda mais longos). Carregadores curtos podem lidar com até 6 pés (1,83 m), enquanto alimentadores de barras de comprimento do fuso são projetados para comprimentos de 3 e 4 pés (0,9-1,2 m). Uma consideração em determinar qual tipo comprar pode ser limitações de espaço no chão, mas outros fatores podem ser significativos o suficiente para influenciar uma oficina a encontrar a metragem quadrada necessária.
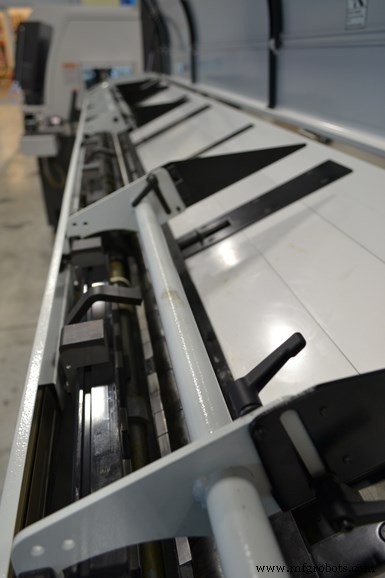
Alimentadores de barras estilo revista mantêm múltiplas barras em reserva para estender o tempo que uma máquina pode rodar sem supervisão.
Alimentadores de barras de 12 pés são frequentemente considerados um requisito para tornos suíços de cabeçote deslizante. Carregadores de comprimento do fuso só carregam barras tão longas quanto o fuso do torno. Claramente, o espaço no chão que eles ocupam é muito menor, mas o cliente deve cortar as barras em seções de 2, 3 ou 4 pés até o comprimento do fuso do torno.
Outra vantagem do alimentador de barras de 12 pés é que ele produz menos (e tipicamente mais curtos) remanescentes. Com cada seção de barra carregada, uma oficina deve esperar um único remanescente, então cortar a barra de 12 pés em três ou quatro pedaços resultará em três ou quatro remanescentes. Como máquinas suíças tipicamente rodam tempos de ciclo curtos, o de 12 pés faz mais sentido para estender a execução de produção.
Para tirar total vantagem da capacidade do alimentador de barras de 12 pés de permitir execuções longas (frequentemente 8 horas ou mais), o estilo revista, que mantém múltiplas barras em reserva, deve ser usado. Por outro lado, alimentadores de barras de tubo único, que lidam com barras de 12 pés exclusivamente, ocupam ainda mais espaço no chão. Eles têm cerca de 20 pés de comprimento porque não têm o alimentador duplo para o empurrador curto versus o empurrador longo.
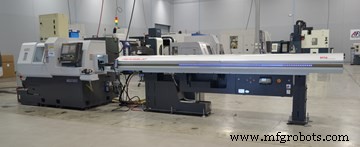
Alimentadores de barras de 12 pés são frequentemente considerados um requisito para tornos suíços de cabeçote deslizante.
Mas quando os diâmetros das barras chegam a cerca de 2 polegadas, alimentadores de barras estilo revista de 12 pés começam a ficar muito mais caros, segundo a CNC Indexing & Feeding Technologies. A empresa oferece alimentadores de 12 pés até 2 polegadas de diâmetro e carregadores curtos com diâmetros máximos variando de 2,5 a 4 polegadas.
Embora a retidão da barra não seja tão crítica em carregadores curtos, é bastante importante nos de 12 pés. Se a barra não for reta, ela vibrará no alimentador de barras, será barulhenta e afetará o acabamento da peça. As barras podem rodar com um pouco de curvatura ou runout, mas demais causarão vibração severa e afetarão negativamente o acabamento da peça. A retidão muitas vezes depende do fornecedor de material, mas uma barra também pode ser retificada para retidão. Se for para rodar em uma máquina suíça, quase sempre é retificada para tamanho e retidão para acomodar a bucha guia.
Alimentadores de barras estilo revista desempenham um papel significativo em operações de torneamento lights-out. Segundo a empresa, um cliente que produz arruelas complexas visa tempos de ciclo de 10 segundos. Se o cliente estivesse usando uma única barra de 12 pés, só poderia rodá-la por uma hora e meia. Ao conseguir colocar 10 barras no alimentador de barras estilo revista, eles podem facilmente rodar durante a noite. A peça de alumínio é tolerante, e ferramentas de diamante ou PCB fornecem vida útil de ferramenta confiável. Além de ter material suficiente, fatores importantes para lights-out incluem tamanho e complexidade da peça, bem como vida útil da ferramenta, diz a empresa. O alimentador de barras estilo revista permitirá que a máquina rode sem supervisão pelo tempo que o processo permitir.
O diâmetro da barra afeta diretamente a capacidade do alimentador de barras. Típico da maioria dos fabricantes de alimentadores de barras, a maioria dos alimentadores de barras estilo revista de 12 pés oferecidos pela CNC Indexing comporta cerca de 23 barras com diâmetro de 3/8 polegada. Em operações de cabeçote deslizante suíço, 38 mm é comumente o maior tamanho de diâmetro. Nesse caso, esses alimentadores de barras comportariam cerca de sete barras.
Outra consideração possível para a capacidade de um alimentador de barras é o peso total do material sendo carregado. O peso total de sete barras de aço inoxidável 4140 de 1,5 polegadas é considerável. Embora alimentadores de barras da CNC Indexing não tenham restrições de peso, outros podem ter. Se o peso for limitado, o número de barras que podem ser carregadas pode ser limitado, o que também afetaria o tempo que a máquina pode rodar sem supervisão.
Alimentando a Barra
Outras características disponíveis em alimentadores de barras podem afetar quão precisamente a barra é alimentada através da máquina. Com um alimentador de barras servo-acionado, o controle permite ao operador especificar o quão longe a barra deve ser alimentada através do fuso, baseado no que é necessário para a próxima peça. Um sistema pneumático, por outro lado, usa ar para acionar o empurrador e empurrar a barra até que ela atinja um batente de torreta. Ambos os estilos têm suas vantagens, seja custo, precisão ou velocidade.
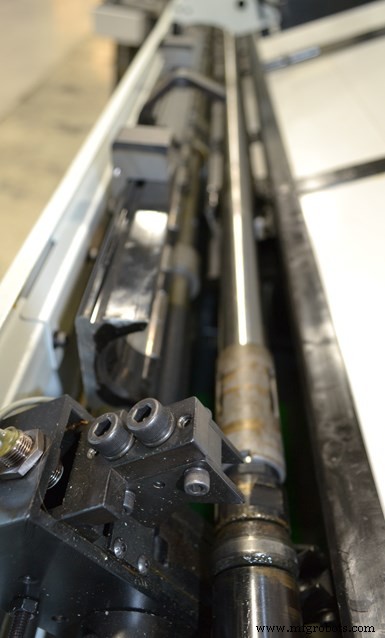
Durante a operação, um empurrador retraí todo o caminho até o final do alimentador, uma nova barra cai no canal, e o empurrador alimenta a barra conforme necessário. O canal mantém a barra de vibrar ou mover para cima e para baixo.
Alimentadores de barras pneumáticos são geralmente mais baratos, mas podem resultar em mais remanescente ou desperdício. Quando a barra é alimentada, o batente pode não ser posicionado precisamente, às vezes permitindo que a barra seja alimentada até um quarto de polegada além do necessário. Este material será faceado, então tanto material será perdido para cada vez que a barra for incrementada, além do remanescente no final da barra. Embora barras alimentadas com um alimentador servo-acionado, que é mais preciso, também sejam frequentemente faceadas, é apenas uma quantidade mínima. (Alimentadores servo-acionados são mais precisos e geralmente não precisam de um batente, economizando uma posição de ferramenta.) Claro, o tipo de material sendo usado é significativo na determinação das vantagens de custo de qualquer maneira, pois quaisquer perdas em materiais exóticos como titânio ou Inconel podem somar rapidamente.
Quando as pessoas compram um alimentador de barras curto, às vezes assumem que podem cortar suas barras de 12 pés ao meio e rodar barras de 6 pés. Mas com esses alimentadores de barras curtos, eles são limitados pelo comprimento do cabeçote. Qualquer que seja a diferença entre o comprimento do cabeçote e o comprimento da barra será o comprimento do remanescente porque o alimentador de barras não pode empurrar além do início do cabeçote e não manuseia a barra enquanto ela está girando na máquina.
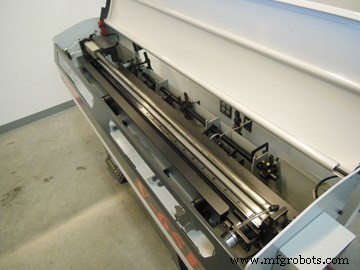
Carregadores de barras curtos são capazes de carregar barras de comprimento do fuso no fuso do torno. Seu tamanho menor é frequentemente melhor para oficinas com espaço limitado no chão.
Em vez disso, as pessoas compram barras de 12 pés e então, baseadas no comprimento de seu cabeçote, em vez de cortar uma barra de 12 pés ao meio e ter duas de 6 pés, eles podem cortá-la em quatro barras de 3 pés ou três de 4 pés, o que lhes dá mais peças remanescentes, mas permite que usem a maior parte da barra de 12 pés em vez de pegá-la e ter um longo remanescente.
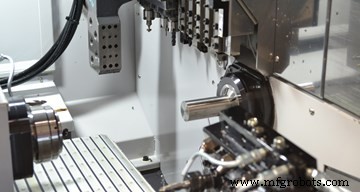
Com um alimentador de barras servo-acionado, o controle permite ao operador especificar o quão longe a barra deve ser alimentada através do fuso, baseado no que é necessário para a próxima peça. Um sistema pneumático, por outro lado, usa ar para acionar o empurrador e empurrar a barra até que atinja o batente da torreta.
Em muitos casos, o remanescente não é necessariamente desperdício, pois pode ser usado em outra máquina colocando-o em um mandril como um bruto para fazer uma peça. Mas em oficinas de produção que rodam grandes execuções, colocar todas aquelas peças remanescentes em um mandril não é prático, então elas se tornam desperdício. Esta situação é típica no mercado suíço, onde comprimentos de remanescente comuns são entre 2 a 6 polegadas. Estas são quase sempre desperdício por causa dos tempos de ciclo curtos.
Um Bom Ajuste
Dependendo do diâmetro da barra e do fuso, revestimentos de fuso podem ser usados para compensar diferenças consideráveis. Os revestimentos estão disponíveis em diferentes diâmetros para se ajustar aos diferentes tamanhos de barras. Por muito tempo, revestimentos de fuso eram feitos de aço, que seria barulhento com estoque fora de redondo. A vibração também causaria desgaste dos revestimentos. Nos últimos 10 anos ou mais, revestimentos de poliuretano se tornaram populares, permitindo operação mais silenciosa e modificações mais fáceis dos revestimentos se necessário para outras máquinas.
O revestimento é instalado no fuso, mantendo um bom ajuste para a barra para ajudar a mantê-la reta e mantendo a linha central do material alimentado na linha central do mandril. Segundo a CNC Indexing, se barra de polegada e meia está sendo alimentada através de um fuso de 3 polegadas sem revestimento, a gravidade faria o material cair para o fundo do fuso. À medida que passa pelo mandril, a linha central estaria fora.
Uma regra prática para diâmetro do revestimento do fuso, diz a empresa, é que não deve ser mais que 100 milésimos maior que o tamanho do material. Com especificações de mais/menos para material, barras podem vir maiores que o tamanho cotado, então o revestimento precisa ser capaz de acomodar essa diferença. Embora alguma faixa seja necessária dentro do revestimento do fuso, ele deve se ajustar ao material o mais próximo possível para evitar chicoteamento no material enquanto gira.
Diâmetros menores e a falta de retidão da barra causarão mais tendência para chicoteamento e, portanto, aumentarão a importância de um bom ajuste no revestimento do fuso. Se um revestimento de fuso de 3 polegadas é instalado e então uma oficina muda para uma barra de 2 polegadas, nem sempre é necessário mudar para um revestimento menor, desde que a barra seja bem reta. Mas os revestimentos de fuso devem combinar mais com o tamanho do material à medida que ele fica menor.
Melhorando a Eficiência
Minimizar a intervenção do operador, mesmo a ponto de operações lights-out, é a principal razão para usar alimentadores de barras. Mas as oficinas também devem considerar o custo do emprego, pois pessoal e espaço no chão são as maiores despesas que uma oficina geralmente enfrenta. Então, ao considerar quanto espaço um alimentador de barras pode ocupar, um proprietário de oficina também deve pensar em como ele pode tornar o processo de produção mais eficiente.
As pessoas frequentemente pensam que para maximizar o uso de um alimentador de barras, precisam rodar a mesma peça repetidamente em uma execução de produção. A CNC Indexing and Feeding Technologies diz que isso simplesmente não é verdade. A maioria das oficinas está rodando principalmente os mesmos tipos de material e tamanhos de peças semelhantes. Uma oficina pode rodar 500 peças com um carregador de barras, e enquanto aquele trabalho está rodando, o operador pode estar supervisionando duas outras máquinas. Quando o primeiro trabalho termina, o operador pode rapidamente carregar o programa para outra peça de tamanho semelhante e ter a máquina rodando novamente. Mesmo se o tempo de ciclo for 3 minutos em um torno convencional, você realmente quer pagar um operador para ficar lá e esperar, então abrir a porta, puxar a peça e colocar o próximo bruto para cada peça quando um carregador de barras pode libertá-lo para ser mais produtivo rodando outras máquinas ao mesmo tempo? Mesmo em lotes pequenos, as oficinas estão sempre procurando ser mais eficientes, tentando aumentar a vazão com prazos de entrega mais curtos.
Como outras formas de automação, alimentadores de barras podem fazer uma grande diferença na eficiência de uma oficina e taxas de produção mais altas. É importante pesar as vantagens de diferentes modelos para determinar qual é o melhor ajuste para cada situação, mas, desde que espaço e custo permitam, o alimentador de barras pode fornecer o impulso certo para operações de torneamento.
Sistema de controle de automação
- Java Applets Explicados: Conceitos Básicos e Diferenças Principais
- Acelerando Torneamento de Pequenas Séries com Máquinas de Barras
- Romi CNC 30 G: Máquina de Corte de Barras de Alto Volume com Mandril Hidráulico
- Alimentador de Barras GT 112-E Magazine – Produção Desassistida e Lights-Out Contínua em Tornos
- Edge Technologies Ranger 112: Alimentador de Barras de Precisão para Manufatura de Dispositivos Médicos
- Escolhendo o Alimentador de Barras Curtas Ideal para Seu Torno
- Automação Avançada em Alimentadores de Barras Aumenta Eficiência de Tornos CNC
- Guia Completo de Alimentadores Automáticos de Barras: Características, Benefícios e Boas Práticas
- Alimentadores de Barras CNC: A Chave para Eficiência de Produção Inigualável
- Alimentadores de Prensa: Aumente Eficiência e Segurança em Operações de Prensagem