



Usinagem por Jato Abrasivo (AJM): Componentes, Mecânica e Usos Práticos
Neste artigo você aprenderá sobre Usinagem por Jato Abrasivo (AJM), incluindo princípio de funcionamento, partes, operação, aplicações, vantagens e desvantagens.
Usinagem por Jato Abrasivo
Usinagem por Jato Abrasivo é método não tradicional de remoção de materiais usando fluxo focalizado de grãos abrasivos de Al2O3 ou SiC transportados por gás ou ar de alta pressão em alta velocidade feito para impingir na superfície de trabalho através de bico de 0,3-0,5 mm de diâmetro.
Em outras palavras, Usinagem por Jato Abrasivo é processo de impingir fluxo de alta velocidade de partículas abrasivas sobre superfície de trabalho via bico com gás ou ar de alta pressão, e remoção de metal ocorre devido à erosão causada por partículas abrasivas de alta velocidade.
O impacto das partículas gera força concentrada suficiente para realizar operações como corte; material removido por erosão do material de trabalho com grãos abrasivos a velocidade de 150-300 m/s. Grãos abrasivos aplicados em fluxo de gás de alta velocidade.
Princípio de Funcionamento da Usinagem por Jato Abrasivo
O princípio de funcionamento é o uso de fluxo de alta velocidade de partículas abrasivas transportadas por gás ou ar de alta pressão na superfície de trabalho via bico.
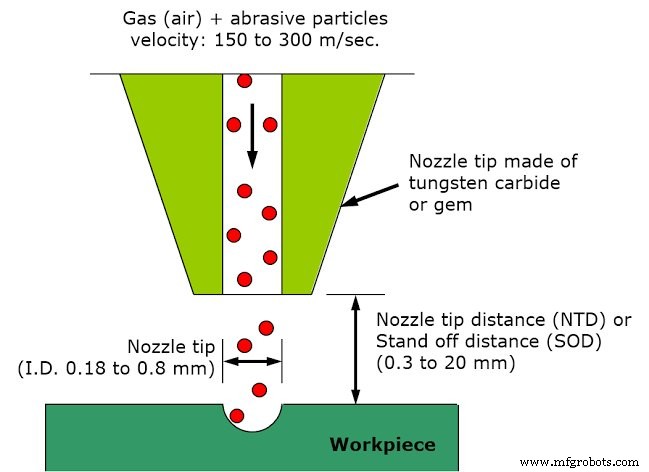
Metal removido devido à erosão causada por partículas abrasivas impactando superfície de trabalho em altas velocidades. A cada impacto, pequenos pedaços de material são soltos, expondo nova superfície ao jato.
Este processo empregado principalmente para trabalhos de usinagem que são de outra forma difíceis, como seções finas de metais duros e ligas, corte de material sensível a dano térmico, produção de furos intrincados, desbaste, gravação, polimento etc.
Partes da Usinagem por Jato Abrasivo
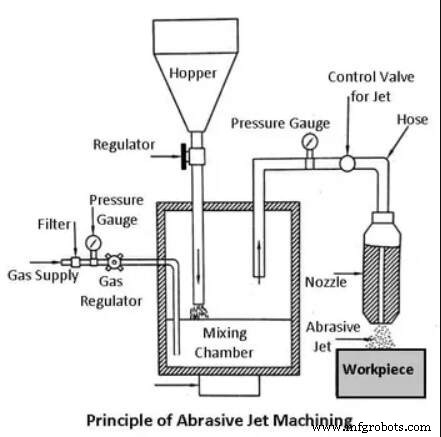
1. Fornecimento de Gás
No sistema de usinagem, um gás (nitrogênio, CO2 ou ar) é fornecido sob pressão de 2 a 8 kg/cm². Oxigênio nunca deve ser usado pois causa reação química violenta com cavacos da peça ou abrasivos. Mistura abrasiva e gás ejetada em alta velocidade de 150 a 300 m/min de pequeno bico montado em fixador.
2. Filtro
O filtro limpa o fornecimento de combustível para que sujeira e outras impurezas não impeçam progresso do processo.
3. Manômetro
Manômetro usado para controlar pressão do ar comprimido usada na usinagem por jato abrasivo, pois pressão determina profundidade de corte e quantidade de força requerida para cortar.
4. Câmara de Mistura
Pó abrasivo alimentado na câmara de mistura, e quantidade de abrasivos controlada usando vibrador. Para que abrasivos e gases sejam completamente misturados na câmara.
5. Bico
Bico usado para aumentar velocidade do jato de pasta abrasiva fina em detrimento da pressão, pois sabemos que baixar pressão causa aumento de velocidade. Velocidade do jato entre 100 e 300 metros por segundo.
Bico pode ser ajustado para alcançar corte angular desejado e material removido por erosão de impacto.
Devido ao alto desgaste, bico geralmente feito de carboneto de tungstênio. Diâmetro do bico aproximadamente 0,2-0,8 mm. Material do bico deve ser resistente à corrosão. Bico tem seção transversal circular ou retangular, e cabeça pode ser reta ou em ângulo reto.
6. Abrasivos
Na usinagem por jato abrasivo, carboneto de silício e esferas de vidro de óxido de alumínio usados como abrasivos. Formas dos abrasivos podem ser regulares ou irregulares. Abrasivos variam em tamanho de 10 a 50 mícrons. Taxa de fluxo de massa dos abrasivos entre 2 e 20 gramas por minuto.
Escolha dos abrasivos determinada pela MRR (taxa de remoção de material), tipo de material de trabalho, e nível de precisão de usinagem requerido.
Óxido de alumínio (Al2O3) tamanho 12, 20, 50 mícrons bom para limpeza, corte e desbaste; Dolomita tamanho 200 mesh usada para gravação e polimento.
Bicarbonato de sódio tem tamanho de partícula 27 mícrons usado para limpeza, desbaste e corte de materiais moles.
7. Peça de Trabalho
A taxa de remoção de metal determinada pelo diâmetro do bico, composição da mistura abrasiva-gás, dureza das partículas abrasivas e dureza do material de trabalho, tamanho de partícula, velocidade do jato, e distância da peça do jato. No corte de vidro, taxa típica de remoção para usinagem por jato abrasivo é 16 mm/min.
8. Regulador
Regulador usado para controlar fluxo de ar comprimido fluindo pelo tubo.
Funcionamento da Usinagem por Jato Abrasivo
No sistema mostrado na figura, gás (nitrogênio, CO2 ou ar) fornecido sob pressão de 2 a 8 kg/cm². Oxigênio nunca usado pois causa reação química violenta com cavacos da peça ou abrasivos. Após filtração e regulação, gás passado através de câmara de mistura contendo partículas abrasivas e vibrando a 50 Hz.
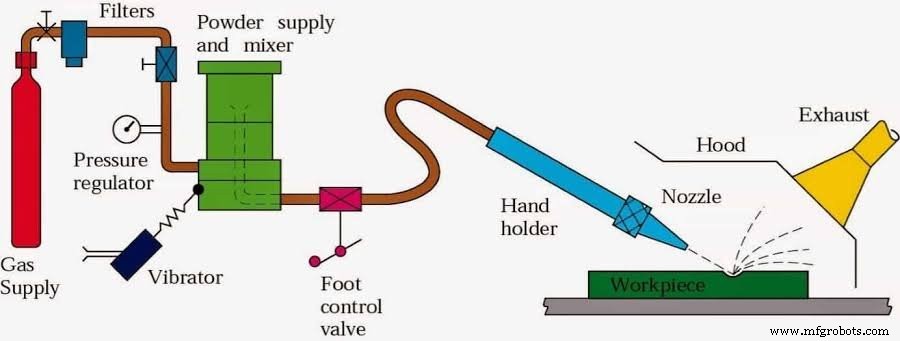
Da câmara de mistura, gás junto com partículas abrasivas entrincheiradas (10-40 µm) passa através de bico de carboneto de tungstênio de 0,45 mm de diâmetro a velocidade de 150 a 300 m/s. Pós de óxido de alumínio (Al2O3) e carboneto de silício usados para limpeza pesada, corte e desbaste.
Carbonato de magnésio recomendado para limpeza leve e gravação, enquanto bicarbonato de sódio usado para limpeza fina e corte de materiais moles. Pós de grau comercial não adequados pois tamanhos não bem classificados. Podem conter poeira de sílica, risco à saúde.
Não prático reutilizar pó abrasivo porque contaminações e grãos desgastados causam declínio da taxa de usinagem. Taxa de alimentação de pó abrasivo controlada pela amplitude de vibrações na câmara de mistura. Distância de afastamento do bico (standoff) 0,81 mm. Movimento relativo entre peça e bico controlado manual ou automaticamente usando cames, pantógrafos, mecanismos traçadores ou controle computadorizado conforme geometria de corte requerida.
Máscaras de cobre, vidro ou borracha podem ser usadas para concentrar fluxo de jato de partículas abrasivas em local confinado na peça. Formas intrincadas e precisas produzidas usando máscaras com contornos correspondentes. Equipamento de remoção de poeira incorporado para proteger ambiente.
Aplicações da Usinagem por Jato Abrasivo
Vamos discutir usos da usinagem por jato abrasivo:
- Furação de furos, corte de ranhuras, limpeza de superfícies duras, desbaste e polimento
- Desbaste de furos cruzados, ranhuras e roscas em peças de precisão pequenas que requerem acabamento livre de rebarbas, como válvulas hidráulicas, sistemas de combustível de aeronaves, aparelhos médicos.
- Usinagem de formas intrincadas ou furos em materiais sensíveis, frágeis, finos ou difíceis de usinar
- Remoção de isolamento e limpeza de fios sem afetar condutor
- Micro-desbaste de agulhas hipodérmicas
- Fosqueamento de vidro e aparagem de placas de circuito, resistores de circuito híbrido, capacitores, silício e gálio
- Remoção de filmes e limpeza delicada de superfícies irregulares pois fluxo abrasivo segue contornos
- Usado para abrasão e fosqueamento de vidro, cerâmicas e refratários e menos caro que gravação ou retificação
- Limpeza de camadas metálicas, como revestimento resistivo
- Desbaste de pequenas fundições e aparagem de linha de separação em peças de injeção moldada e forjados
- Usado para gravar números de registro em vidro temperado usado em janelas de automóveis
- Usado para limpar moldes e cavidades metálicas
- Limpeza de superfícies de corrosão, tintas, colas e outros contaminantes
Vantagens e Desvantagens da Usinagem por Jato Abrasivo
Vantagens
- Como AJM é processo de usinagem a frio, mais adequado para usinar materiais frágeis e sensíveis ao calor como vidro, quartzo, safira e cerâmicas.
- Processo usado para usinar superligas e materiais refratários.
- Não reativo com qualquer material de peça.
- Nenhuma troca de ferramenta requerida.
- Peças intrincadas de cantos agudos podem ser usinadas.
- Materiais usinados não experimentam endurecimento.
- Furo inicial não requerido para iniciar operação como requerido por EDM a fio.
- Utilização de material alta.
- Pode usinar materiais finos.
- Alto acabamento superficial obtido através deste processo.
Desvantagens
- Taxa de remoção é lenta.
- Corte disperso não pode ser evitado (baixa precisão de ±0,1 mm).
- Efeito de afilamento (tapering) pode ocorrer especialmente ao furar em metais.
- Abrasivo pode ficar impedido na superfície de trabalho.
- Sistemas de coleta de poeira adequados devem ser providos.
- Materiais moles não podem ser usinados pelo processo.
- Poeira de sílica pode ser risco à saúde.
- Ar comum de oficina deve ser filtrado para remover umidade e óleo.
- Capacidade do processo é menor devido a baixa taxa de remoção de material.
- Ao usinar materiais moles, abrasivo fica embutido, reduzindo acabamento superficial.
- Afinação do furo causada por variação inevitável do jato abrasivo perturba precisão de corte.
- Devido a corte disperso, precisão é ruim.
- Como sistema de coleta de poeira é requisito básico para prevenir poluição atmosférica e riscos à saúde, custo adicional presente.
- Vida útil do bico limitada (300 horas).
- Como arestas afiadas dos pós abrasivos se desgastam e partículas menores podem entupir bico, não podem ser reutilizados.
- Curta distância de afastamento pode causar dano ao bico.
- Devido ao efeito de flare do jato abrasivo, precisão do processo é ruim.
- Afinação (taper) presente em furos profundos.
- Processo AJM prejudicial ao ambiente e causa poluição.
- Partículas abrasivas no ar podem criar ambiente perigoso.
Efeito do Tamanho de Grão e Taxa de Fluxo de Abrasivos na Taxa de Remoção de Material
Em dada pressão, MRR aumenta com aumento da taxa de fluxo abrasiva e determinada por tamanho de partícula abrasiva.
Porém, após atingir valor ótimo, MRR diminui conforme taxa de fluxo abrasiva aumenta além. Porque taxa de fluxo de massa do gás diminui conforme taxa de fluxo abrasiva aumenta, razão de mistura aumenta, resultando em diminuição da taxa de remoção devido a diminuição de energia disponível para erosão.
Efeito da Velocidade de Saída do Gás e Densidade de Partícula Abrasiva:
A velocidade do gás transportador que transporta partículas abrasivas varia significativamente com densidade das partículas abrasivas.
Quando pressão interna do gás próxima ao dobro da pressão na saída do bico e densidade de partícula abrasiva é zero, a velocidade de saída do gás pode ser aumentada à velocidade crítica.
Velocidade de saída diminuirá para mesma condição de pressão se densidade de partículas abrasivas aumentada gradualmente. Porque energia cinética do gás usada para mover partículas abrasivas.
Efeito da Razão de Mistura na Taxa de Remoção de Material:
Conforme taxa de fluxo de massa do abrasivo aumenta, sua velocidade diminui, reduzindo energia disponível para erosão e, finalmente, taxa de remoção de material.
Efeitos da Pressão do Bico na MRR
Taxa de fluxo abrasiva pode ser aumentada aumentando taxa de fluxo do gás transportador. Conforme pressão interna do gás sobe, taxa de fluxo de massa abrasiva também sobe, e assim MRR.
A taxa de remoção de material aumenta conforme pressão do gás sobe. Energia cinética das partículas abrasivas responsável pela remoção de material durante processo de erosão.
Por que partículas abrasivas não são reutilizadas na usinagem por jato abrasivo?
Finhas partículas abrasivas entrincheiradas em fluxo de gás permitidas a impactar superfície de trabalho em alta velocidade (100-300 m/s) para degradar gradualmente material no processo AJM. Erosão de impacto é mecanismo de remoção. Gás transportador leva material erodido na forma de pequenas partículas sólidas e grãos abrasivos utilizados para fora da zona de usinagem. Pelas duas razões seguintes, reutilizar estas partículas abrasivas não sugerido:
- Detritos de desgaste contaminam abrasivos (material de trabalho removido).
- Abrasivos perdem arestas afiadas, reduzindo eficácia de corte.
Perguntas Frequentes
Para que serve usinagem por jato abrasivo?
Aplicações comuns incluem corte de materiais sensíveis ao calor, frágeis, finos ou duros. Especificamente usado para cortar formas intrincadas ou formar formas de aresta específicas.
Qual gás usado na usinagem por jato abrasivo?
Usinagem por jato abrasivo cria jato misturando gás com partículas abrasivas. Gás usado conhecido como gás transportador. Ar, dióxido de carbono e nitrogênio são três gases transportadores mais comuns. Oxigênio nunca usado como gás transportador pois pode oxidar superfície da peça.
AJM pode ser usado para
Processo de Usinagem por Jato Abrasivo pode ser usado para desbaste, corte, limpeza e muitas outras aplicações pesadas.
No processo de usinagem por jato abrasivo as partículas abrasivas devem ser
Em AJM, geralmente partículas abrasivas de cerca de 50 µm de granulação impingem no material de trabalho a velocidade de 200 m/s de bico de DI 0,5 mm com distância de afastamento de cerca de 2 mm.
Como material removido na usinagem por jato abrasivo?
Na usinagem por jato abrasivo, fluxo focalizado de partículas abrasivas impingido na superfície de trabalho através de bico e material de trabalho removido por erosão por partículas abrasivas de alta velocidade transportadas por ar ou gás de alta pressão. Como gás transportador atua como refrigerante, processo de corte é frio. Jato abrasivo de alta velocidade criado transferindo energia de pressão do gás transportador ou ar para sua energia cinética, resultando em jato de alta velocidade.
Questões de Múltipla Escolha (MCQ) sobre Usinagem por Jato Abrasivo
Q. Na usinagem por jato abrasivo, material da peça removido por qual meio?
a) Vaporização
b) Eletrodeposição
c) Abrasão mecânica
d) Corrosão
Resposta: c
Explicação: Partículas abrasivas atingem superfície com alta pressão e altas velocidades, removendo material.
Q. Taxa de remoção de metal na usinagem por jato abrasivo aumenta com
a) Aumento na distância de afastamento mas diminui além de certo limite
b) Diminuição na taxa de fluxo abrasivo
c) Diminuição no tamanho de grão dos abrasivos
d) Nenhum dos mencionados
Resposta: a
Explicação: MRR diretamente proporcional à distância de afastamento até certo limite. Após limite, energia cinética dos abrasivos começa a diminuir.
Q. Que tipo de materiais podem ser usinados usando usinagem por jato abrasivo?
a) Vidro
b) Cerâmicas
c) Materiais duros
d) Todos os mencionados
Resposta: d
Explicação: Materiais como cerâmicas, vidro, duros e superduros podem ser usinados usando usinagem por jato abrasivo.
Esperamos que tenha gostado deste artigo cobrindo todos aspectos da Usinagem por Jato Abrasivo incluindo princípio, vantagens, desvantagens e aplicações.
Se gostou, compartilhe com amigos e dê seu feedback nos comentários.
Tecnologia industrial
- Processo de Brunimento (Honing): Definição, Construção, Princípios, Benefícios e Aplicações Industriais
- Usinagem por Arco de Plasma Explicada: Componentes, Operação e Aplicações
- Usinagem por Feixe de Íons (IBM): Princípios, Processo e Aplicações Industriais
- Usinagem por Jato Abrasivo (AJM): Como Funciona e Principais Benefícios
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Usinagem por Jato de Água (WJM): Princípios, Aplicações e Benefícios
- Maquinação por Jato de Água Abrasivo: Corte de Precisão para a Fabricação Moderna