



Guia Definitivo das 22 Operações Essenciais em Torno Mecânico
Neste artigo, você aprenderá sobre os diferentes tipos de operações em torno mecânico realizadas no torno.
Operações em Torno Mecânico
Um torno é uma máquina que gira a peça sobre um eixo para realizar operações como torneamento, faceamento, torneamento cônico, knurling, canaletagem, corte, rosqueamento, alargamento, etc.
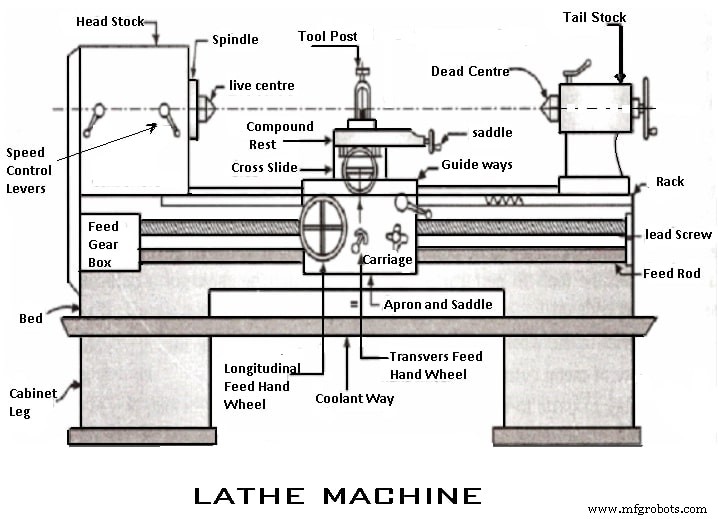
Para realizar diferentes operações, a peça pode ser apoiada e acionada de várias formas:
- Peça entre centros e ferramenta acionada por porta-ferramentas e placas de arraste.
- Peça em mandril apoiada entre centros e acionada por porta-ferramentas e placas de arraste.
- Fixada e acionada por mandril (chuck) com outra extremidade apoiada no contraponte.
- Fixada e acionada por mandril, flange ou placa angular.
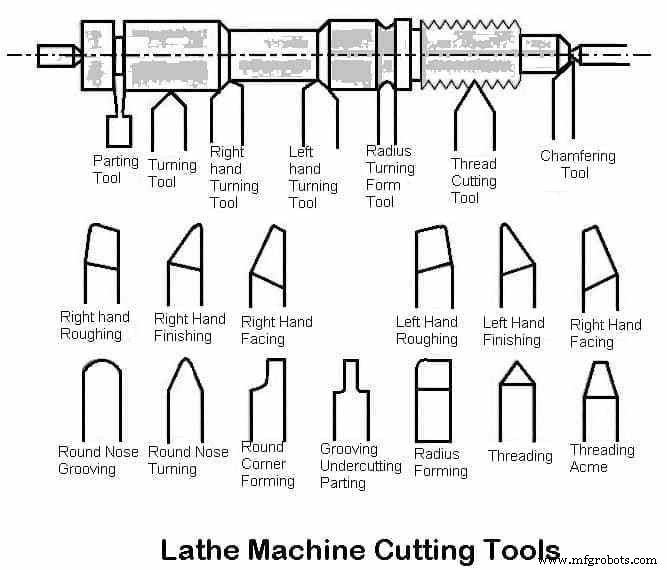
Os métodos acima classificam-se em duas categorias:
- Peça fixada entre centros.
- Peça fixada por mandril ou outros dispositivos.
Tipos de Operações em Torno
As operações de torno dividem-se em três categorias principais:
Operações com peça entre centros ou no mandril:
- Torneamento (Turning)
- Torneamento Reto (Plain/Straight)
- Torneamento de Desbaste (Rough)
- Torneamento de Ombro (Shoulder)
- Torneamento Cônico (Taper)
- Torneamento Excêntrico (Eccentric)
- Faceamento (Facing)
- Chanframento (Chamfering)
- Knurling
- Rosqueamento (Thread cutting)
- Limagem (Filing)
- Polimento (Polishing)
- Canaletagem (Grooving)
- Conformação por Rotatividade (Spinning)
- Enrolamento de Molas (Spring Winding)
- Conformação (Forming)
Operações com peça fixada por mandril, flange ou placa angular:
- Furação (Drilling)
- Alargamento (Reaming)
- Mandrilamento (Boring)
- Contra-alargamento (Counterboring)
- Mandrilamento Cônico (Taper boring)
- Rosqueamento Interno (Tapping)
- Sobrecorte (Undercutting)
- Rosqueamento Interno (Internal thread cutting)
- Corte (Parting-off)
Operações com acessórios especiais:
- Retífica (Grinding)
- Fresamento (Milling)
Leia também sobre Torno Mecânico:
- Torno Mecânico: Partes, Tipos, Acessórios, Anexos
- 7 Tipos de Mandris de Torno com Imagens
- Velocidade de Corte, Avanço, Profundidade de Corte, Tempo de Usinagem
- 14 Diferentes Tipos de Ferramentas de Corte para Torno
1. Operações com Peça Entre Centros
Torneamento (Turning):
Operação mais comum. Remove material excedente para produzir superfície cilíndrica no comprimento desejado.
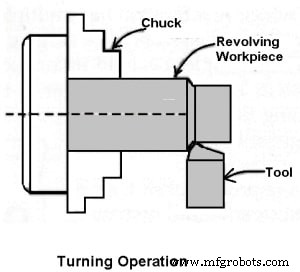
A peça gira entre centros ou no mandril na velocidade requerida. A ferramenta move-se longitudinalmente em direção ao cabeçote fixo com profundidade de corte adequada. Acabamento superficial muito bom.
1. Torneamento Reto (Straight Turning):
Peça no mandril gira sobre seu eixo; ferramenta avança paralela ao eixo do torno. Produz superfície cilíndrica removendo metal excedente.
2. Torneamento de Desbaste (Rough Turning):
Remoção rápida de material com alta taxa de avanço e grande profundidade de corte (2–4 mm; avanço 0,3–1,5 mm/rev).
3. Torneamento de Ombro (Shoulder Turning):
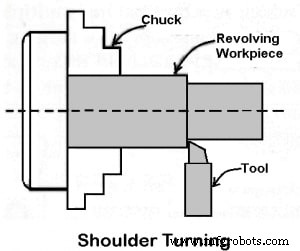
Quando a peça tem diâmetros diferentes, a transição entre eles é chamada ombro; usinar essa parte é o torneamento de ombro.
Torneamento Excêntrico (Eccentric Turning):
Superfície cilíndrica com dois eixos de rotação separados, sendo o primeiro deslocado do segundo. Requer três jogos de furações centrais. Fixando a peça nesses três centros, usina-se cada superfície.
Torneamento Cônico (Taper Turning):
- "Cônico" (taper) é aumento ou diminuição uniforme do diâmetro ao longo do comprimento.
- Torneamento cônico produz forma cônica por redução gradual do diâmetro de peça cilíndrica.
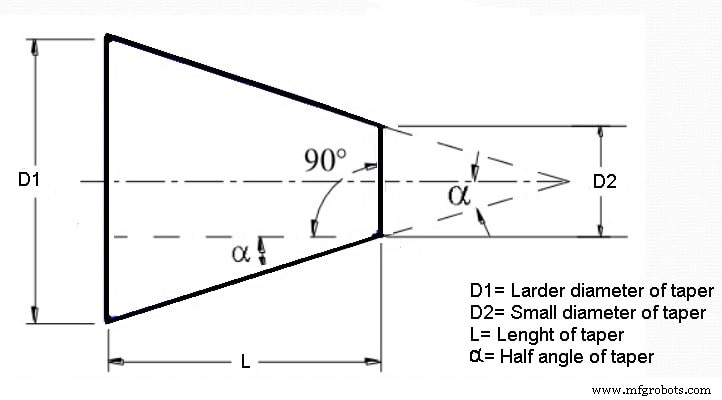
O cone é especificado pela diferença de diâmetros sobre o comprimento (K = D-d / L). D = diâmetro maior; d = diâmetro menor.
No torno, o cone é obtido girando a peça e alimentando a ferramenta em ângulo para variar o diâmetro gradualmente.
- Tipos de cones:
- Cone Morse: ângulo pequeno (1,4°–1,5°).
- Cone Métrico: sete tamanhos padrão com ângulos padronizados.
- Métodos de torneamento cônico:
- Método da ferramenta de forma (Form tool)
- Método de avanços combinados (Combined feeds)
- Método do apoio composto (Compound rest / swivelling compound rest)
- Método de deslocamento do contraponte (Tailstock set over)
- Método com dispositivo de torneamento cônico (Taper turning attachment)
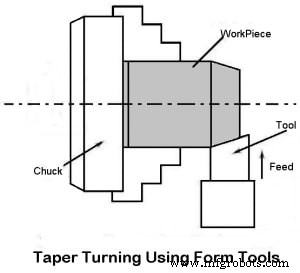
1. Método da Ferramenta de Forma
Comprimento do cone igual à largura da ferramenta. Ferramenta avança perpendicularmente ao eixo pelo deslizamento transversal. Simples, limitado a cones curtos (ex: chanfros), taxa rápida.
2. Método de Avanços Combinados
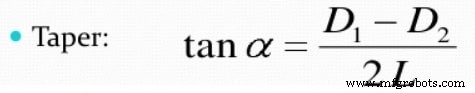
Avanço combinado: movimento simultâneo longitudinal e transversal da ferramenta. O cone resultante iguala a resultante das magnitudes dos avanços. Alterar taxas muda direção e ângulo do cone.
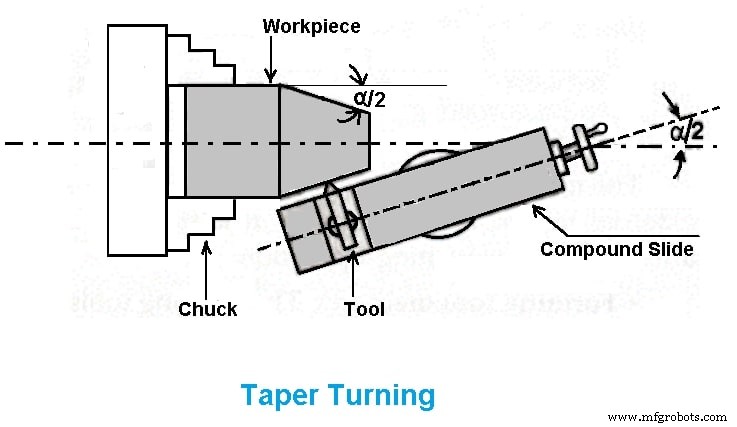
3. Método do Apoio Composto Giratório
Peça gira; ferramenta alimentada em ângulo pelo apoio composto girado. Base graduada em graus. Ângulo do cone (α) calculado por tan α = (D-d) / 2L. Apoio composto ajustado para α; ferramenta movida por volante do apoio.
4. Método com Dispositivo de Torneamento Cônico (Attachment)
- Similar ao método do apoio composto.
- Peça gira; ferramenta alimentada no ângulo α.
- Dispositivo com bloco guia graduado em graus, ajustado ao ângulo do cone em relação ao eixo do torno.
- Ângulo calculado pela mesma fórmula: tan α = (D-d) / 2L.
Vantagens do Dispositivo de Torneamento Cônico:
- Cones internos precisos.
- Cones de grande porte facilmente obtidos.
- Uma vez ajustado, operação rápida.
- Ângulo zero permite torneamento reto.
Desvantagens:
- Requer montagem adicional.
- Instalação e remoção consomem tempo.
- Dispositivo suporta grandes forças.
Método de Deslocamento do Contraponte (Tailstock Set Over):
Peça inclinada no ângulo do cone; ferramenta avança paralela ao eixo. Inclinação feita movendo contraponte via parafuso de ajuste. Útil para cones pequenos.
Faceamento (Facing):
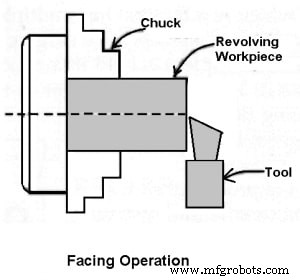
Reduz comprimento da peça alimentando ferramenta perpendicular ao eixo. Produz face plana na extremidade. Usa ferramenta de torneamento ou faceamento. Aresta de corte na altura do centro da peça.
- Faceamento:
- Desbaste: profundidade 1,3 mm
- Acabamento: profundidade 0,2–0,1 mm
Chanframento (Chamfering):
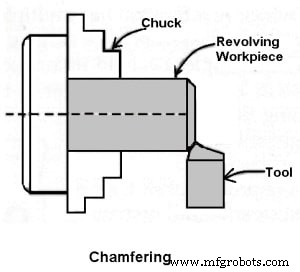
Cria superfície biselada na borda de peça cilíndrica. Feito em extremidades de parafusos e eixos. Evita danos a arestas vivas e protege operador. Chanfro em parafuso facilita rosqueamento de porca.
Knurling:
Obtém padrão diamantado na peça para melhor empunhadura manual. Feito com ferramenta de knurling (rolos de aço endurecido fixos no porta-ferramenta).
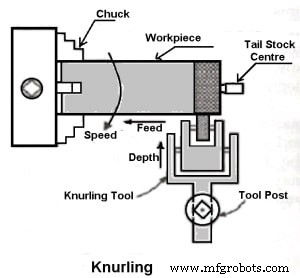
Velocidade mais baixa do torno. Avanço 1–2 mm/rev. Duas ou três passadas para impressão completa.
Rosqueamento (Thread Cutting):
Operação importante para obter "ranhuras helicoidais contínuas" ou roscas.
Roscas na superfície externa = rosqueamento externo; na superfície interna = rosqueamento interno. Peça gira entre centros (vivo e morto).
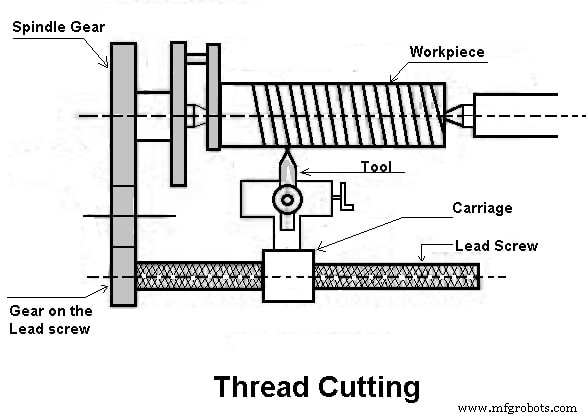
Ferramenta move-se longitudinalmente para obter tipo de rosca desejado. Movimento direita-esquerda = rosca esquerda; esquerda-direita = rosca direita. Movimento do carro fornecido por fuso de rosca. Par de engrenagens de mudança aciona fuso; volante controla profundidade de corte.
Limagem (Filing):
Operação de acabamento após torneamento. Remove rebarbas, cantos vivos, marcas de avanço e traz peça à dimensão final removendo mínima quantidade de metal. Lima chata de corte simples passa sobre peça girando em alta velocidade (duas vezes a velocidade de torneamento).
Polimento (Polishing):
Após limagem, melhora qualidade superficial. Polimento com lixas sucessivamente mais finas resulta em superfície lisa e brilhante. Torno em alta velocidade (1500–1800 m/min), óleo na lixa.
Canaletagem (Grooving):
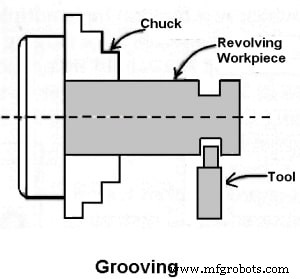
Reduz diâmetro em superfície muito estreita. Feito com ferramenta de canaletagem (similar à de corte). Frequentemente no final de rosca ou adjacente a ombro para deixar pequena margem.
Conformação por Rotatividade (Spinning):
Forma chapa fina de metal girando peça em alta velocidade e pressionando contra fuso do cabeçote. Apoio também no contraponte.
Enrolamento de Molas (Spring Winding):
Faz mola helicoidal passando arame ao redor de mandril girando no mandril ou entre centros. Pequeno furo em barra de aço apoiada no porta-ferramenta guia o arame.
Conformação (Forming):
Produz formas convexas, côncavas ou irregulares. Métodos:
- Ferramenta de forma.
- Combinar avanços transversal e longitudinal.
- Copiar/rastrear gabarito.
Ferramentas de forma removem pouco material, usadas para acabamento de superfícies formadas. Tipos: reta (superfícies largas) e circular (superfícies estreitas).
2. Operações com Peça Fixada por Mandril
Furação (Drilling):
Produz furo cilíndrico na peça. Ferramenta rotativa (broca). Peça gira no mandril ou flange; broca no porta-broca do contraponte.
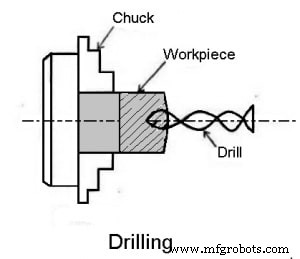
Avanço pelo movimento do fuso do contraponte. Método para peças de formato regular.
Alargamento (Reaming):
Acabamento e dimensionamento de furo já furado ou mandrilado. Ferramenta = alargador (múltiplas arestas).
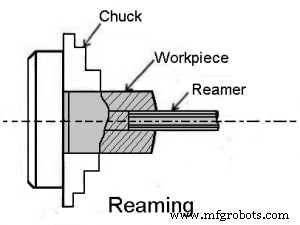
Alargador no fuso do contraponte (direto ou por mandril), estacionário enquanto peça gira em velocidade muito baixa.
Mandrilamento (Boring):
Alarga furo já furado, perfurado ou forjado. Não produz furo. Similar a torneamento externo. Peça gira no mandril/flange; ferramenta no porta-ferramenta avança na peça.
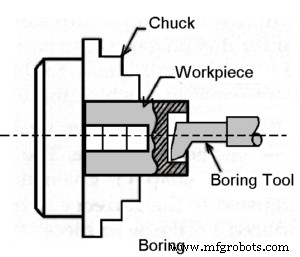
Barra de mandrilamento com ferramenta de ponta única alarga furo e corrige redondidade. Para peças pequenas; velocidade baixa.
Contra-alargamento (Counterboring):
Alarga extremidade do furo por certa distância. Similar a trabalho de ombro no torneamento externo. Ferramenta = contra-alargador (counterbore). Velocidade ligeiramente menor que furação.
Mandrilamento Cônico (Taper Boring):
Princípio similar ao torneamento cônico externo. Peça gira no mandril/flange; ferramenta alimentada em ângulo ao eixo. Ferramenta no porta-ferramenta; apoio composto girado ao ângulo desejado; avanço manual.
Rosqueamento Interno (Tapping):
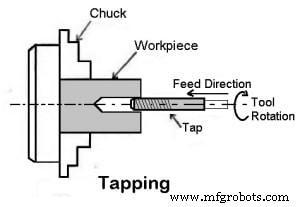
Corta roscas internas de pequeno diâmetro com ferramenta multiponta (machos). Peça no mandril/flange, velocidade muito baixa. Macho no fuso do contraponte em dispositivo especial.
Sobrecorte (Undercutting):
Similar a canaletagem dentro de furo. Alarga ranhura ou furo grande a distância fixa da extremidade. Similar a mandrilamento, mas usa ferramenta de corte de ponta quadrada (parting tool). Feito no final de rosca interna ou contra-alargamento para dar folga à ferramenta ou peça.
3. Operações com Acessórios Especiais
Fresamento (Milling):
Remove metal alimentando peça contra fresa rotativa de múltiplas arestas.
Para chavetas ou ranhuras, peça apoiada no deslizamento transversal por acessório especial e alimentada contra fresa no mandril. Profundidade por ajuste vertical do acessório. Movimento de avanço pelo carro; movimento vertical da fresa no acessório.
Retífica (Grinding):
Remove metal em micro-lascas alimentando peça contra rebolo abrasivo rotativo.
Superfícies internas e externas retificadas por acessório no deslizamento transversal. Externo: peça entre centros ou no mandril. Interno: peça no mandril/flange. Avanço pelo carro; profundidade pelo deslizamento transversal. Retífica no torno para acabamento, afiar ferramentas, ou dimensionar peça após têmpera.
Conclusão:
O torno tem ampla aplicação na indústria. Operações no torno são mais fáceis que em outras máquinas; aprender sobre ele também é acessível.
Obrigado por ler. Se gostou do artigo sobre operações de torno mecânico, compartilhe. Dúvidas? Comente. Assine a newsletter para atualizações por e-mail.
Tecnologia industrial
- Dominando Operações de Torno e Seleção de Ferramentas de Corte
- Tornos Mecânicos Explicados: Tipos, Funções e Aplicações
- Operações de Torno e Ferramentas de Corte: Dominando a Usinagem de Precisão
- Entendendo Máquinas de Fresamento: Definição, Processo e Tipos
- Máquinas de Furação Explicadas: Definições, Tipos e Operações
- Entendendo o Torneamento Mecânico: Um Processo-Chave de Usinagem de Precisão
- Torno Pesado Versátil FBL-460 para Produção de Volume Misto
- Entendendo Tornos de Torneamento (Turning Lathe Machines): Definição, Características e Aplicações
- Entendendo Operações de Torno: Tipos e Aplicações
- Dominando Tornos: Tipos, Classificações e Aplicações Práticas