



Dominando a Usinagem de Alumínio: Técnicas Comprovadas para Fabricação Precisa de Ligas
Neste artigo, você aprenderá como funciona a usinagem de alumínio e como usinar ligas de alumínio eficazmente, com dicas práticas.
Usinagem de Alumínio
Ligas de alumínio são dos materiais mais convenientes para trabalhar, tornando-se o "material padrão" para muitas aplicações em ampla gama de indústrias.
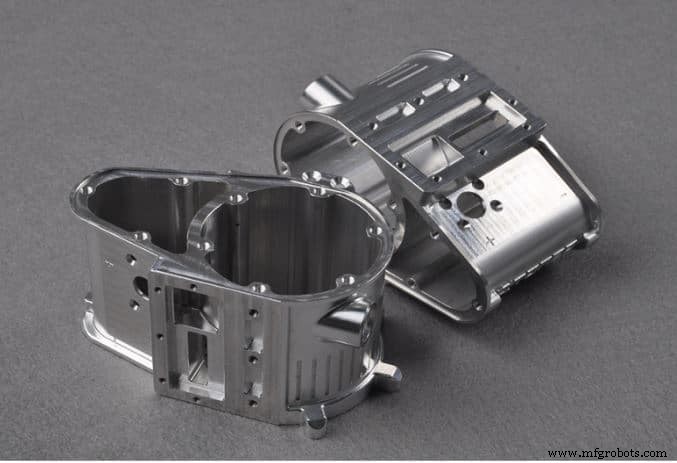
Além de excelente usinabilidade, alumínio oferece diversidade de ligas e graus que atendem diferentes demandas, de prototipagem rápida a aplicações de precisão. Usinagem CNC de alumínio traz benefícios extensos, seja em custo ou integridade do material.
Sim, usinar este material é mais fácil que a maioria dos metais, mas nem sempre. Muitas oficinas enfrentam problemas em manter eficiência na usinagem de ligas de alumínio. Alguns ainda lutam pensando no que deu errado. Existem fatores únicos ao trabalhar com alumínio, diferentes de outros metais.
Por Que Muitos Escolhem Usinar Alumínio
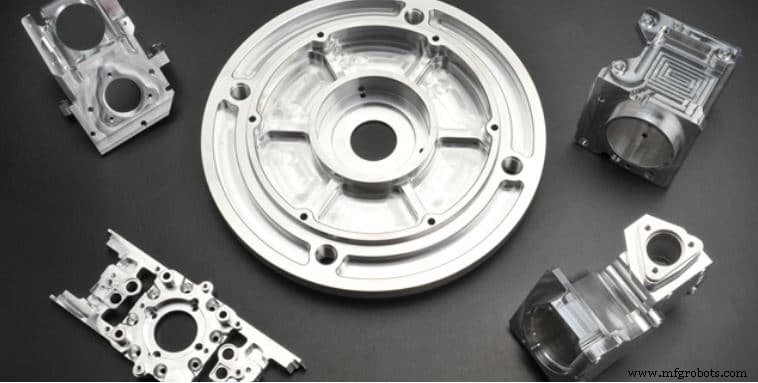
Leve
Ligas de alumínio estão entre os metais usináveis mais leves. Densidade 2600–2750 kg/m³, ~2,5 vezes menos denso que aço.
Durável
Montadoras e fabricantes aeroespaciais escolhem ligas de alumínio pela relação resistência-peso promissora. Ligas série 7000 chegam a 72.000 psi (≈496 MPa).
Curiosidade: Teoricamente, fio de alumínio série 7000 de 300 polegadas (≈7,6 mm) de diâmetro pode suspender um SUV médio.
Alto Índice de Usinabilidade
Alumínio tem dos maiores índices de usinabilidade, ~3 a 10 vezes mais usinável que aço. Facilita acabamento superficial desejado sem processamentos adicionais como em metais duros.
Resistente à Corrosão
Não contém ferro → seguro contra oxidação. Algumas ligas podem corroer, mas geralmente não prejudicial ao metal.
Capacidade de Anodização
Alumínio é dos poucos metais que podem ser anodizados. Anodização traz: melhor acabamento, maior resistência à corrosão, maior vida útil, cores únicas.
Custo-efetivo
Ligas de alumínio mais baratas que outros metais com propriedades similares. Alumínio é metal mais abundante → acessível e barato. Processamento menos difícil que aço → material mais econômico.
Dicas Práticas para Usinagem Eficaz de Ligas de Alumínio
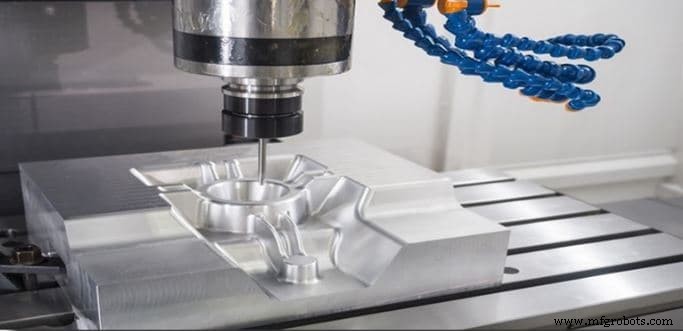
Ligas de alumínio têm alta usinabilidade, mas muitas oficinas usinam de forma prejudicial à vida da ferramenta e peça final. Crucial escolher ferramentas, parâmetros e setup corretos para maximizar benefícios e alcançar eficiência máxima. Problemas comuns e dicas práticas:
Problemas na Usinagem CNC de Alumínio
Buscar processo mais enxuto é difícil: empurrar máquina e ferramentas ao pico sem danificá-las. Fabricantes frustrados ao buscar parâmetros ótimos entre falhas: arrancamento de ferramenta (tool pull-up), deflexão, quebra, vibração (chatter), parada do fuso.
Problema principal: adesão de cavacos à ferramenta de corte em altas velocidades.
Desastres decorrentes: Ferramenta fica cega a ponto de apenas friccionar o metal, derretendo e destruindo peça; problemas drásticos para ferramenta e fuso se não supervisionado.
Dica #1: Seleção de Ferramenta
Regra geral: escolher ferramentas de metal duro (carbide) para alumínio. Motivo: alumínio fica "pegajoso" e causa acúmulo na aresta. Nem todo metal duro serve. Ferramentas com alto teor de cobalto não ideais: em altas temperaturas, alumínio reage com cobalto exposto, ligando-se, formando acúmulo na aresta. Escolha ferramenta que não embote facilmente; melhor: metal duro com grãos maiores para evitar alto teor de cobalto.
Dica #2: Ferramenta Revestida
Escolha ferramenta com revestimento: Nitrato de Titânio (TiN), Carbonitreto de Titânio (TiCN), Nitrato de Titânio Alumínio (TiAlN), Nitrato de Cromo (CrN), etc. Revestimentos trazem dureza maior, resistência ao desgaste, vida útil maior.
Dica #3: Número de Flautas
Observe flautas conforme processo. No desbaste, evacuação de cavacos vital. Evitar engasgo da ferramenta por cavacos → acúmulo de material e acabamento indesejado. Fresas de topo (endmills) com 3 flautas: boa dureza e evacuação para alumínio.
Dica #4: Ângulo de Hélice
Considere ângulo de hélice conforme processo. Desbaste: melhor evacuação e resfriamento → hélice 35°. Acabamento: superfície excelente → hélice 45°. Para desbaste e acabamento com mesma ferramenta: hélice 40°.
Dica #5: Parâmetros de Corte (Avanço e Velocidade)
Alguns fabricantes forçam limites para usinagem mais rápida; agressão traz resultados ruins. Avanço muito rápido afeta harmônica e rigidez da ferramenta → falha. Avanço muito lento = ineficiente, desperdício. Avanço e velocidade relativos a especificações da ferramenta e dimensões da peça. Importante manter-se próximo a parâmetros teoricamente comprovados no manual de usinagem (Machining Handbook).
Pontos-Chave sobre Usinagem de Alumínio
Usinagem de alumínio é economicamente eficiente para diversos fins, mas economia aumenta quando feita corretamente. Evitar problemas na usinagem CNC de alumínio contribui muito para economia de custos pela usinagem eficiente.
Fim. Obrigado pela leitura. Dúvidas sobre Usinagem de Alumínio? Comente. Se gostou, compartilhe.
Assine nossa newsletter para notificações (grátis).
Tecnologia industrial
- Como Polir Alumínio Anodizado: Guia Passo a Passo
- Dominando a Brasagem de Alumínio: Técnicas e Dicas de Especialistas
- Dominando a Brasagem de Alumínio: Técnicas de Especialistas e Guia Prático
- Torne-se um Torneiro Mecânico no Quebec: Caminho para uma Carreira em Alta Demanda
- Como IA e Aprendizado de Máquina Revolucionam a Usinagem CNC
- Dominando a Usinagem CNC de Jóias: Um Guia Completo
- Escolhendo a Liga de Alumínio Certa para Usinagem CNC de Precisão
- O Papel Crucial dos Fluidos de Corte na Usinagem de Precisão
- Aumente a Produtividade com Máquinas VMC: Precisão Avançada e Eficiência
- Escolhendo a Fresadora Certa: Um Guia Profissional