



Endereçando Ondulação Induzida por Vibração em Operações de Retífica
Em uma operação de retífica de produção, ondulação na superfície da peça é uma pista potencial de que a máquina ou processo desenvolveu problema de vibração. O efeito pode ser visto na inspeção, ou se há etapa de lapidação ou polimento, o efeito pode ser visto no tempo aumentado gasto removendo as ondas. Segundo a Saint-Gobain Abrasives, fabricante de rodas de retífica Norton, este é o ponto em que oficinas quase sempre tentam resolver o problema de vibração fazendo alguma mudança simples no processo. E essa mudança simples pode ser uma abordagem bastante boa.
De fato, essas ondas na superfície, frequentemente chamadas de chatter, poderiam indicar o conserto apropriado. Em uma peça usinada em retificadora de superfície, por exemplo, a frequência de vibração (ciclos por minuto) é igual à velocidade de trabalho (polegadas por minuto) dividida pela distância entre duas marcas consecutivas de chatter (polegada). Encontre a frequência de vibração usando essa relação, e se corresponder à velocidade de rotação do fuso de retífica, então isso indica que a roda de retífica, flanges da roda ou o fuso de retífica é um culpado provável. Troque a roda, aperte os parafusos do flange, ou talvez apenas mude a velocidade, e isso pode ser suficiente para curar ou controlar o problema de vibração.
Expand Expand 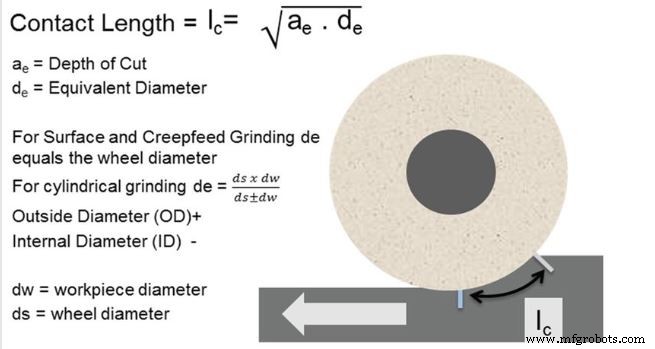 Como calcular o comprimento de contato para filtragem de comprimento de contato.
Mas em outros casos — alguns envolvendo outras partes da máquina, alguns envolvendo a frequência natural do sistema — uma correção simples não é suficiente para endereçar o problema adequadamente. Nesses casos, a melhor resposta é mandar a máquina para manutenção, reparando qualquer elemento de máquina que esteja falhando e permitindo que a vibração afete a peça. Mas manutenção leva tempo e significa tirar a máquina de produção. Para oficinas que precisam continuar no curto prazo, pesquisadores comprovaram um processo para superar efeitos da vibração sem comprometer produtividade e sem parar a máquina por enquanto.
O que segue é derivado de um artigo sobre técnica chamada "filtragem de comprimento de contato" escrito por engenheiros de aplicações corporativas da Saint-Gobain, John Hagan e Mark Martin. Reduzindo a taxa de avanço de trabalho enquanto aumenta a profundidade de corte, os efeitos de vibração severa podem ser eliminados sem efeito líquido na produtividade geral.
Grande Razão Roda-Peça
O objetivo da filtragem de comprimento de contato é obter o comprimento de contato roda-peça muito grande relativo ao comprimento de onda da superfície afetada pela vibração. Quando o primeiro é alto o suficiente relativo ao último, a roda efetivamente remove picos relacionados à vibração da peça, suavizando a superfície mesmo que a vibração ainda esteja ocorrendo. Quando a profundidade de corte é aumentada pelo mesmo múltiplo que a taxa de avanço é diminuída, a taxa de remoção de material (e portanto produtividade) pode permanecer a mesma.
A profundidade de corte controla o comprimento de contato. Obviamente, o aumento do comprimento de contato precisa evitar efeitos desfavoráveis como queima de material, deflexão da peça, etc. A profundidade de corte da roda é aumentada a um nível pesado comparado a condições de corte padrão, mas que ainda evita esses efeitos ruins.
Enquanto isso, a taxa de avanço (ou velocidade de trabalho) controla o comprimento de onda das marcas de vibração na peça. Uma velocidade de trabalho mais lenta encurta o comprimento de onda.
A filtragem de comprimento de contato começa a alcançar superfície lisa quando o dobro do comprimento de contato roda-peça supera o comprimento de onda do chatter, ou ondulação superficial. Em outras palavras, a condição requerida para redução da amplitude do chatter é...
2 x Comprimento de Contato (lc)≥ Comprimento de Onda do Chatter (λchatter)
...onde as duas figuras acima definem Comprimento de Contato (lc) e Comprimento de Onda do Chatter (λchatter).
A técnica nem sempre funcionará, dizem os pesquisadores. Não será possível em todo processo obter o comprimento de onda da vibração baixo o suficiente ou o comprimento de contato alto o suficiente. Nesses casos, a única solução restante é a que precisa ser realizada de qualquer forma, ou seja, dedicar tempo para identificar e corrigir a causa subjacente da vibração. Veja a barra lateral para caso em que a filtragem de comprimento de contato foi eficaz para usinar superfície lisa apesar de vibração extrema.
Este artigo foi escrito por Peter Zelinski, Editor-Chefe da Modern Machine Shop e apareceu originalmente na edição de dezembro de 2018. Foi reproduzido com permissão.
Tecnologia industrial
- Dominando Retífica e Apreciação de Rebolos: Técnicas de Precisão para a Indústria
- Entendendo Máquinas de Retífica: Definições, Tipos e Aplicações
- Retífica Eletroquímica (ECG): Como Funciona e Suas Vantagens
- Brunimento Explicado: Definição, Processo e Ferramentas Essenciais
- Descubra Como Retífica Interna e Cilíndrica Interna Aumenta Eficiência e Qualidade
- Serviços de Retificação de Superfície de Precisão: Processo Especializado e Qualidade
- Dominando a Retificação Superficial: Princípios-Chave para Acabamento Superior
- Retificação Superficial Explicada: Benefícios e Aplicações na Manufatura
- Retificadora Plana Rotativa: Acabamento Superficial de Precisão para Qualidade Superior
- Por Que Retificadoras Superficiais São Essenciais para Acabamento de Precisão