



Maximizando a Eficiência da Usinagem de Alumínio na Manufatura Automotiva
Com o setor automotivo aumentando seu uso de peças de motor, trem de força, bomba d'água e sistema de freio fabricadas em alumínio, o desafio para OEMs e seus parceiros da cadeia de suprimentos é entregar operações de fresamento mais produtivas. A seleção de ferramentas é a chave para diferenciação genuína de mercado neste segmento, onde a aplicação correta de fresas otimizadas em toda a gama de operações de usinagem de componentes de motor pode pagar dividendos significativos.
Continua havendo um aumento ano a ano no número de motores de alumínio sendo produzidos, tanto para carros de passageiros convencionais quanto híbridos. Na verdade, perto de 100 milhões agora estão sendo fabricados a cada ano. Esses motores abrigam peças que muitas vezes são complexas em forma e, após a fundição, demandam uma sequência de operações de fresamento variadas mas essenciais.
A Sandvik Coromant agora tem uma oferta completa para usinagem de alumínio na indústria automotiva, desde cubagem de primeira etapa, passando por desbaste, semi-acabamento e acabamento. Cada ferramenta de fresamento projetada, cinco no total, é desenhada para entregar qualidade otimizada e custo por peça. Para ajudar a alcançar o último, certas ferramentas na gama cumprem uma combinação de tarefas, como realizar desbaste e acabamento em uma única operação para reduzir tempos de ciclo.
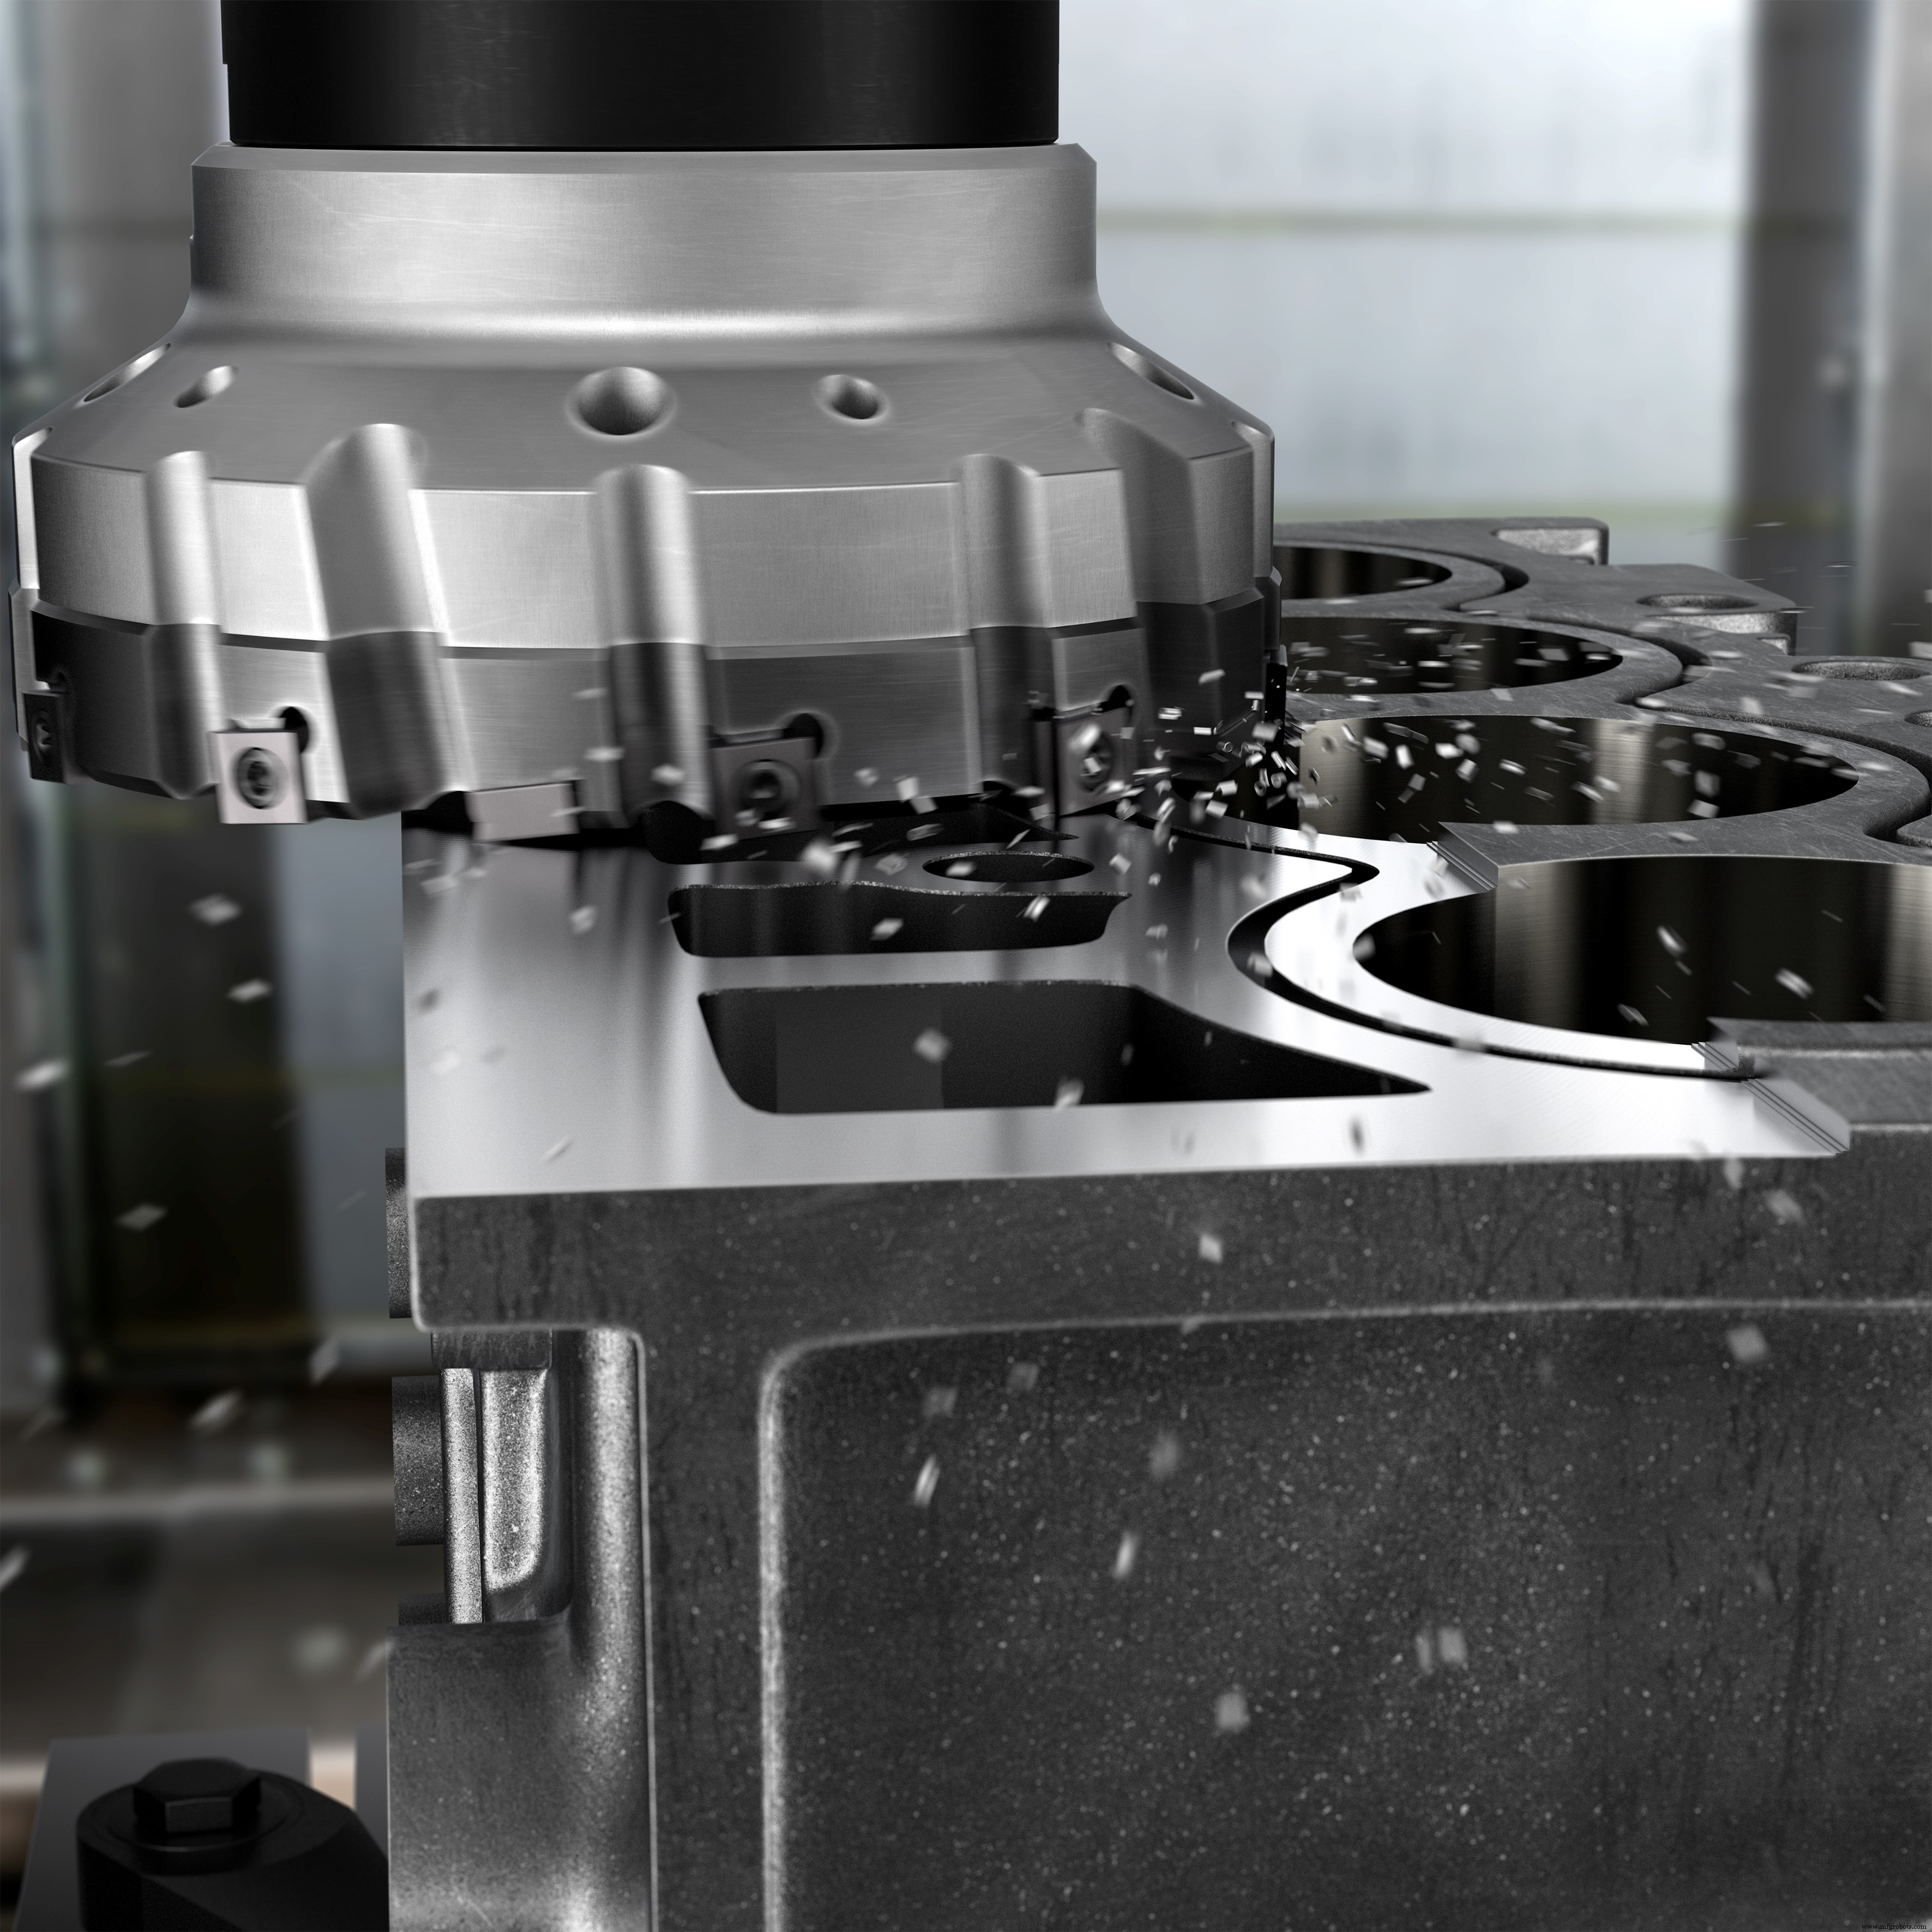
Um exemplo é o M5C90, uma fresa inovadora que combina desbaste e semi-acabamento em uma ferramenta. O M5C90 é uma ferramenta de faceamento de alta velocidade feita sob medida para eliminar longos tempos de setup na instalação do cliente. O M5C90 trabalha com um número reduzido de dentes comparado a fresas convencionais, principalmente como resultado de posicionamento radial e axial único das pastilhas em sua fileira de acabamento/diâmetro interno (nenhum ajuste de pastilha é necessário). Este posicionamento garante fresamento sem rebarbas e acabamento superficial ótimo em cabeçotes de cilindro, blocos de cilindro, peças de sistema de freio e todos os componentes de alumínio onde amplo engate da fresa pode ser alcançado (não aplicável em peças de parede fina).
Para fornecer um exemplo dos ganhos potenciais oferecidos pelo uso do M5C90, considere um teste de caso de cliente em andamento envolvendo um corpo de válvula de sistema de freio feito de AlSi12Cu1. Apresentando uma matriz de diâmetro externo de 10 pastilhas de metal duro e diâmetro interno de quatro pastilhas (mais uma pastilha limpadora), a ferramenta está sendo implantada a uma velocidade de fuso de 8000 RPM, velocidade de corte de 4021 m/min (13.192 pés/min) e avanço de 0,25 mm/dente (0,009 pol/dente). Além disso, profundidade de corte axial é 2 mm (0,078 pol) com profundidade de corte radial de 140 mm (5,51 pol), produzindo uma taxa de remoção de metal de 5600 cm³/min (342 pol³/min). Embora a vida útil total da ferramenta ainda não tenha sido determinada, a mesma ferramenta ainda está na máquina após 18 meses de serviço.
Para aqueles que requerem uma fresa que também possa acabar peças de alumínio de parede fina, como carcaças e caixas de câmbio, a Sandvik Coromant tem outra fresa igualmente eficaz, a M5F90. A M5F90 é outra ferramenta de desbaste e acabamento em uma passada. Dedicada à usinagem de peças de alumínio de parede fina e operações de faceamento pontual, o corpo da fresa (25-80 mm, 0,98-3,15 pol de diâmetro) abriga pontas de PCD brasadas. Cada ponta contém tanto uma aresta de desbaste quanto uma de acabamento. A área de desbaste funciona como uma fresa convencional, com todas as arestas de corte no mesmo diâmetro e altura, enquanto a área de acabamento consiste em arestas de corte escalonadas radial e axialmente. Este conceito permite um passo fechado para entregar usinagem sem rebarbas e acabamento superficial excepcional. No vídeo curto abaixo, a Sandvik apresenta as Fresas de Fresamento Série M5 para usinagem de alumínio automotivo.
Economias de tempo impressionantes são possíveis, como visto em um teste de caso de cliente que envolveu o faceamento de um cabeçote de cilindro de alumínio (alto teor de Si). Aqui, o uso da M5F90 contra uma fresa PCD especial fabricada por um concorrente não apenas viu uma economia de 150% no tempo de ciclo, mas eliminou a geração de rebarbas. Dados de corte incluíram: 15.915 RPM velocidade de fuso; 2000 m/min (6562 pés/min) velocidade de corte; taxa de avanço de 0,16 mm/dente (0,006 pol/dente); e 1,5 mm (0,06 pol) profundidade de corte.
Em um outro exemplo da M5F90, reduções de tempo de ciclo de 44% foram alcançadas em uma caixa de corrente de alumínio em comparação com o uso de uma fresa indexável de 63 mm (2,48 pol) de diâmetro de um concorrente com seis pastilhas PCD. Além disso, a solução eliminou uma operação de desbaste com escova previamente necessária.
Outra ferramenta projetada nova é a M610, que foi desenvolvida para fresar a face do deck/topo de blocos de cilindro de motor com interfaces bi-metálicas, tipicamente alumínio e ferro fundido cinzento (CGI).
Uma gama de propriedades térmicas e mecânicas torna a usinagem desafiadora quando se trata de materiais bi-metálicos. Fresas de fresamento existentes para esta aplicação são complexas e requerem ajuste, resultando em taxas de throughput comprometidas. Além disso, tais ferramentas frequentemente causam lascamento nas porções de CGI do componente.
Em contraste, a M610 não requer setup nem ajuste, e resulta no potencial de implantar altas taxas de avanço sem lascamento, rebarbas ou arranhões nas peças. Esta capacidade é importante pois imperfeições superficiais têm potencial para produzir vazamento entre o bloco de cilindros e cabeçote, o que por sua vez compromete potência e desempenho. Alguns OEMs automotivos globais já estão se beneficiando da adoção da M610.
Para referenciar um cliente particular, ganho competitivo enorme foi alcançado ao acabar a face de combustão em blocos de motor bi-metálicos. Contra uma fresa ajustável de concorrente com cartuchos, a M610 alcançou uma melhoria de vida útil de 833%, completando mais de 4000 peças, em comparação com 480 da fresa do concorrente. Além disso, a M610 performou a 10 vezes a velocidade. Dados de corte para a M610 de 15 pastilhas incluíram: 3000 m/min (9843 pés/min) velocidade de corte; velocidade de avanço de 5720 mm/min (225 pol/min); velocidade de fuso de 3820 RPM; taxa de avanço de 0,15 mm/dente (0,006 pol/dente); e profundidade de corte no alumínio de 0,5 mm (0,02 pol) e no ferro fundido de 0,05 mm (0,002 pol).
Outras ferramentas na família incluem a fresa de desbaste tangencial M5Q90, que realiza cubagem de primeira etapa (primeira usinagem de faces após fundição) em uma única operação sem rebarbas. A ferramenta é equipada com pastilhas tangenciais PCD que proporcionam ação de corte suave e estável para reduzir consumo de energia e eliminar vibração.
Cabeçotes e blocos de cilindro de alumínio estão entre os componentes que se beneficiam da M5Q90. A título de exemplo, a operação de cubagem em um cabeçote de cilindro fundido tipicamente envolveria usinar a face do comando de válvulas, face de admissão/escape e face de combustão. Em um estudo de caso de cliente, o faceamento de desbaste de cabeçotes de cilindro fundidos de liga de alumínio AS-9 em um centro de usinagem horizontal produziu resultados de vida útil altamente impressionantes. A 3000 m/min (9843 pol/min) velocidade de corte, avanço por dente de 0,2 mm (0,008 pol) e 2,0 mm (0,079 pol) profundidade de corte axial (totalmente engatado a 40 mm (1,57 pol), mais de 10.000 componentes foram completados.
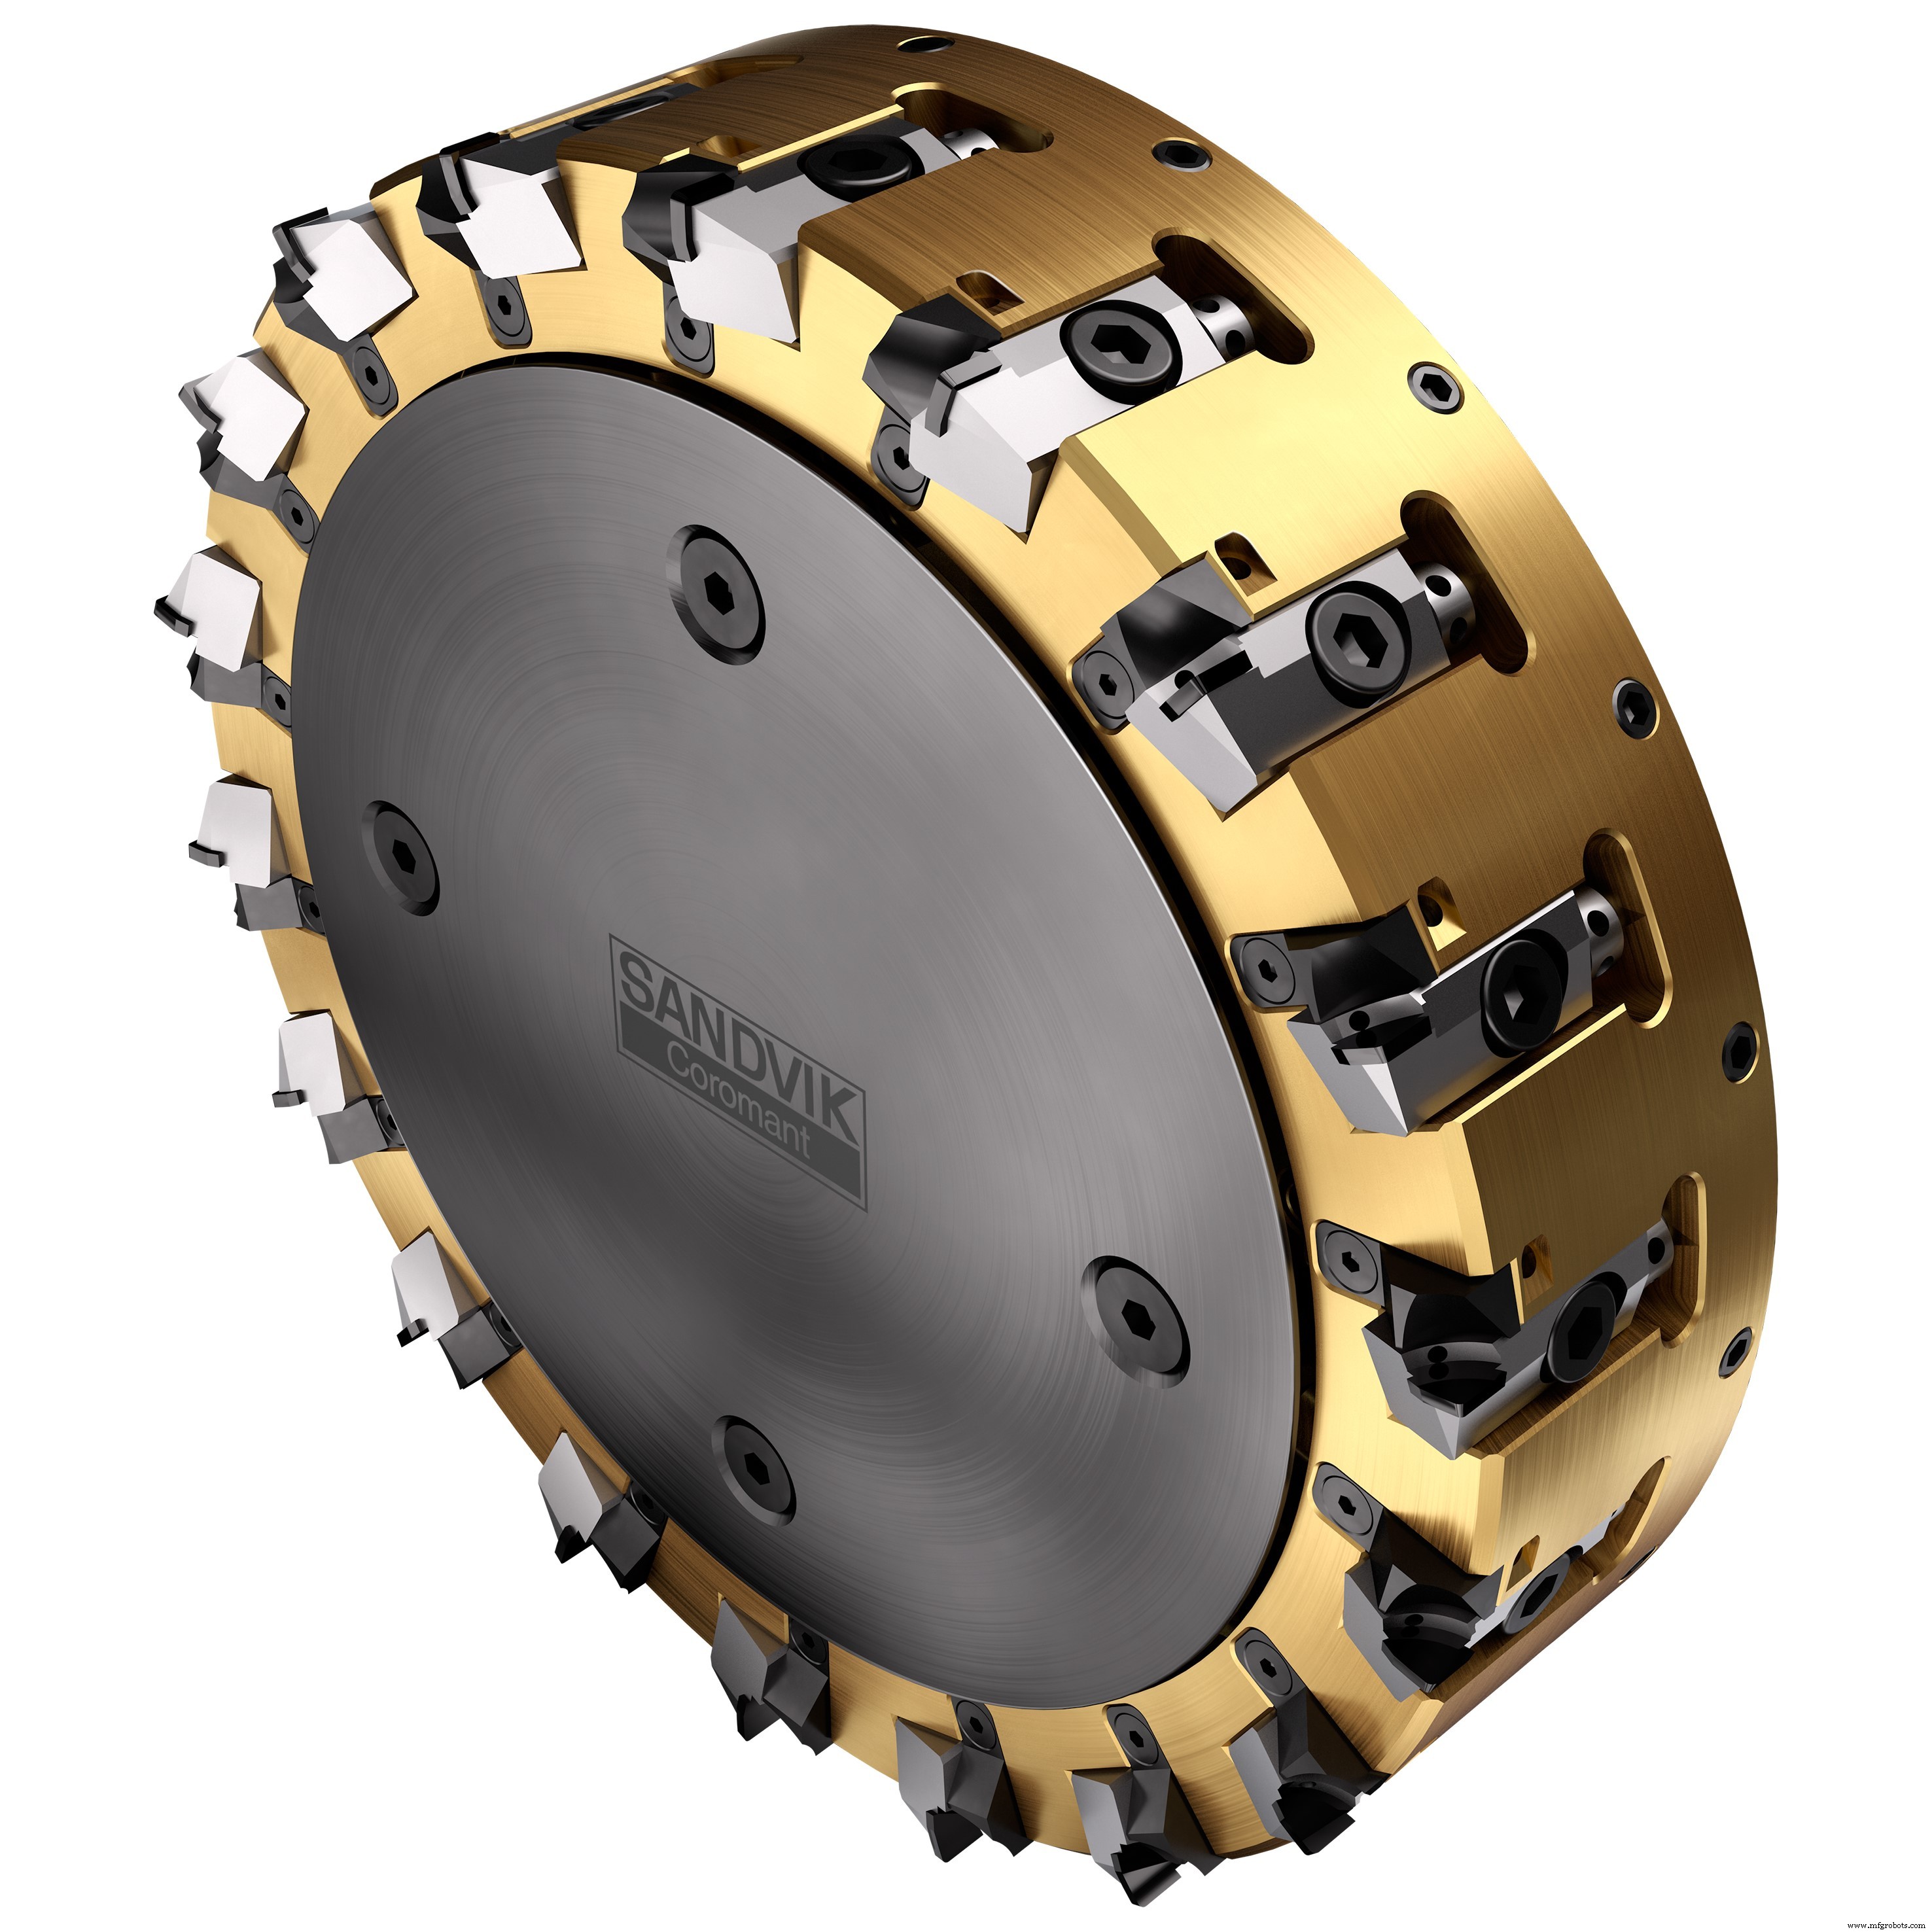
Uma ferramenta adicional é a M5R90 para desbaste/segundo estágio semi-acabamento. Esta fresa padrão trabalha com cartuchos ajustáveis e suporta profundidade de corte de até 8 mm (0,315 pol) com raio de 0,4 ou 0,8 mm (0,016 ou 0,031 pol) dependendo do cartucho usado. Cartuchos fáceis de ajustar são benéficos em muitas aplicações automotivas, como pôde ser visto em um teste de cliente recente envolvendo o faceamento de uma tampa de motor. Fundida de liga de alumínio MRHB Si12, a M5R90 performou extremamente favoravelmente contra a fresa do concorrente incumbente. Baseado em dados de corte idênticos, a M5R90 estendeu a vida útil da ferramenta de 8000 para 10.000 peças. Além disso, a fresa do concorrente precisava ser ajustada a cada 1000 peças devido a movimento do cartucho que comprometia o acabamento superficial. Em contraste, a M5R90 produziu 8000 peças antes que qualquer ajuste no cartucho fosse necessário.
Também incluída na família está a fresa de faceamento super-acabamento M5B90 com seu posicionamento axial e radial único de pastilhas. Esta configuração, junto com a pastilha limpadora, garante corte sem rebarbas com excelente qualidade superficial, como um fabricante de cabeçotes de cilindro para carros de passageiros descobriu recentemente. A empresa estava experimentando instabilidade de processo e problemas com rebarbas, enquanto outro problema era vida útil imprevisível da pastilha, que dependia de ajustes de cartucho que diferiam de setup para setup. Mudar para a fresa M5B90 proporcionou uma operação de acabamento suave com desgaste previsível e sem rebarbas. A ferramenta produz apenas cavacos muito finos, que são facilmente removidos durante o processo de corte para evitar qualquer dano à face do componente. Além disso, mudar para M5B90 estendeu a vida útil da ferramenta de 30.000 para 45.000 peças em média.
Famílias CoroDrill® e CoroTap® de ferramentas de furação e rosqueamento também podem ser oferecidas aos clientes como parte da mesma família de soluções para usinagem de componentes automotivos de alumínio, assim como a fresa de faceamento padrão CoroMill® Century 590.
Em todos os casos, o potencial de reduzir tempos de ciclo e custo por peça, enquanto ao mesmo tempo melhora vida útil da ferramenta e qualidade, é muito real, como pode ser visto pelos exemplos de casos de clientes descritos. Na indústria automotiva, onde a produção de alto volume é prevalente, mesmo uma pequena economia no tempo de ciclo pode equivaler a retornos financeiros significativos. Com este pensamento em mente, qualquer tecnologia que possa demonstrar a capacidade de entregar ganhos maiores é difícil de ignorar.
Tecnologia industrial
- Como a Impressão 3D Impulsiona Inovação, Eficiência e Personalização na Indústria Automotiva
- Como a Impressão 3D Está Revolucionando a Produção Automotiva — Insights 2021
- Como a Impressão 3D Impulsiona Inovação na Indústria Automotiva
- Sustainable E-Commerce Fulfillment: Building a Carbon‑Neutral, Eco‑Friendly Future
- Revolucionando Operações Automotivas: Como o IoT Impulsiona Eficiência e Supervisão
- Certificação NADCAP: Elevando a Qualidade e Confiança na Usinagem de Precisão
- Usinagem CNC: Soluções de Precisão para a Indústria Automotiva
- Alumínio em Embarcações Navais: Melhorando Desempenho com Design Leve e Resistente à Corrosão
- Entendendo o Alumínio 6061: Como o Tratamento Térmico Afeta o Desempenho na Usinagem
- Usinagem de Latão vs. Alumínio: A Vantagem Duradoura da Tradição