



Maximize a Vida da Ferramenta e Produtividade com Técnicas Especialistas de Gerenciamento de Cavacos
O gerenciamento inadequado de cavacos pode levar a problemas para maquinistas, como vida útil menor da ferramenta, acabamentos superficiais ruins e riscos de segurança. Esses problemas custam às empresas incontáveis horas de tempo de produção e receita perdida. Veja o que você pode fazer a respeito.
O acúmulo de cavacos durante operações de rosqueamento leva a roscas de má qualidade, vida útil reduzida da ferramenta e, muito possivelmente, falha catastrófica. Assumindo que uma peça possa ser salva, o último desses eventos resulta em despesa adicional e tempo perdido enquanto métodos de EDM de imersão ou mecânicos são usados para extrair o macho quebrado.
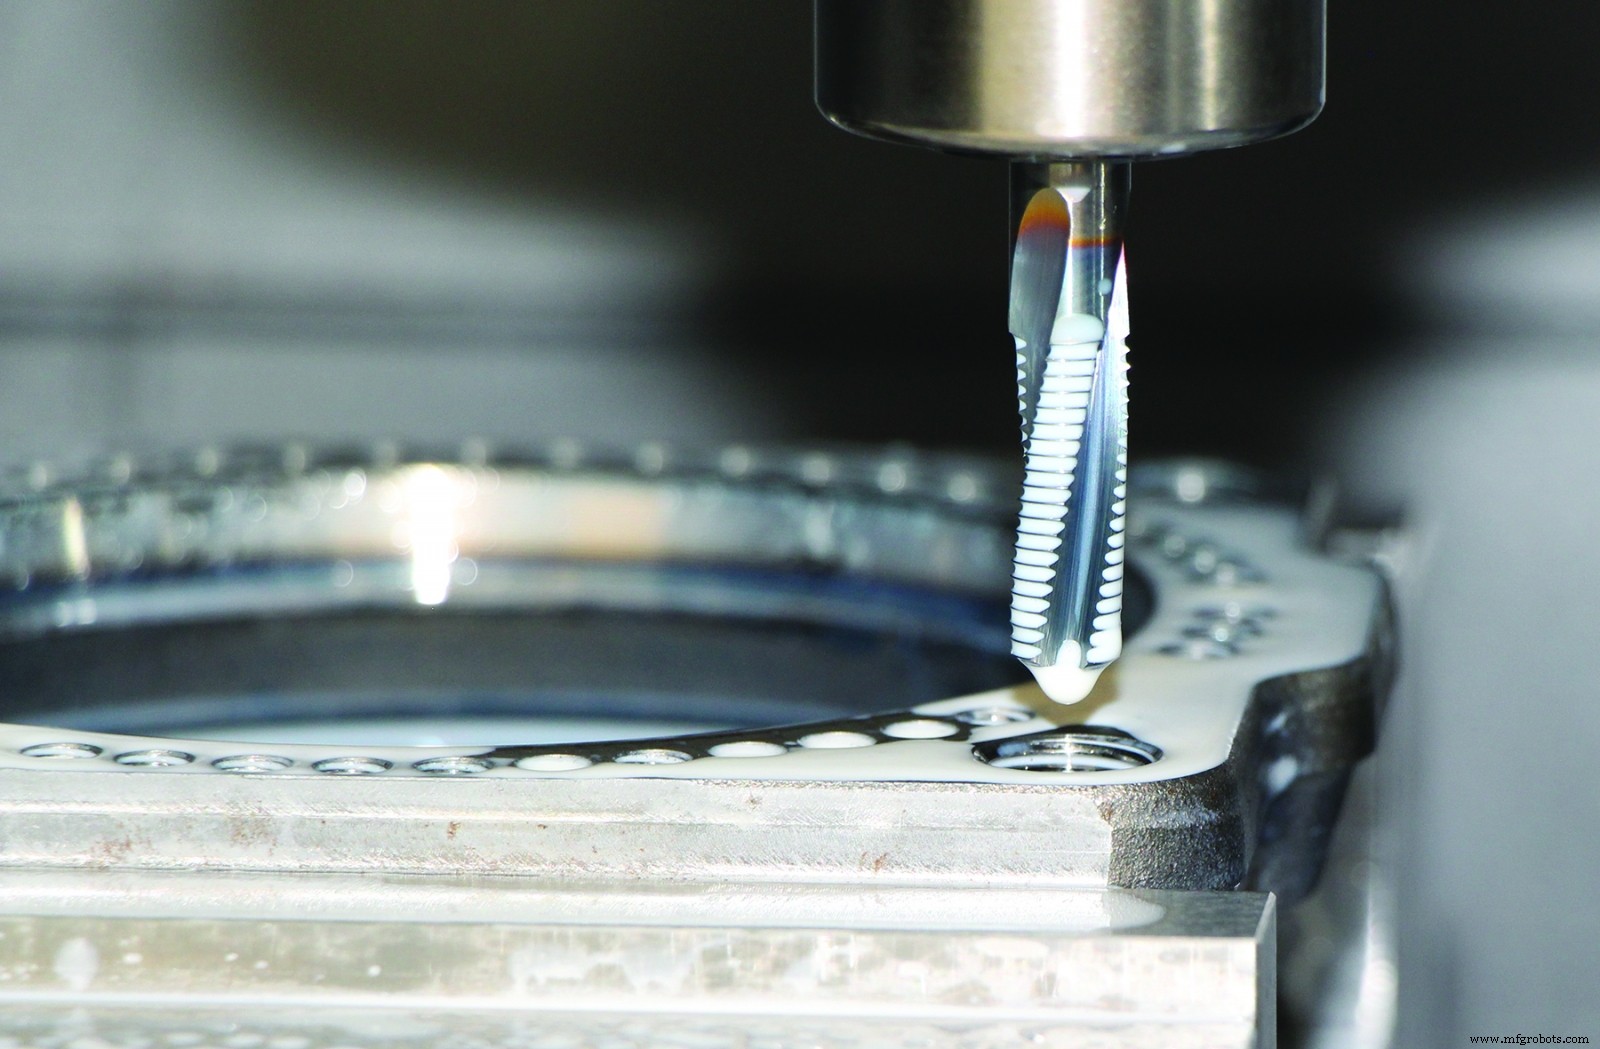
O risco associado a este cenário ajuda a explicar a popularidade do fresamento de rosca, que não apenas dá aos maquinistas controle muito maior sobre o processo de rosqueamento, mas elimina amplamente problemas com gerenciamento de cavacos.
"O fresamento de rosca fornece o controle definitivo de cavacos ao usinar roscas internas", diz Mark Hatch, diretor de produto na Emuge Corp.
"Enquanto o rosqueamento é um processo de usinagem contínuo e portanto cria roscas contínuas em materiais dúcteis, o fresamento de rosca é um processo interrompido e quebrará até o material mais resistente em cavacos pequenos e gerenciáveis", diz ele. "É por isso que a indústria aeroespacial e de fato qualquer oficina produzindo peças de alto valor prefere fresar em vez de roscar, já que oferece tanto precisão quanto previsibilidade."
Fresamento de Rosca e Além
Hatch observa que este importante processo de rosqueamento tornou-se mais fácil nos últimos anos. Praticamente todas as máquinas-ferramenta CNC hoje são equipadas com a função de interpolação helicoidal necessária para fresar roscas, e a maioria também oferece refrigerante através do fuso — preferencialmente aplicado em alta pressão — para lavar cavacos efetivamente para fora do furo. Isso, e sistemas CAM são geralmente mais amigáveis ao fresamento de rosca do que já foram, eliminando preocupações sobre programação manual dos movimentos de arco de entrada e saída usados ao fresar furos roscados.
As ferramentas de corte também se tornaram mais eficazes. Os fresas de rosca da série ZGF da Emuge, por exemplo, estão disponíveis em comprimentos 3xD, expandindo seu alcance. A empresa também oferece várias linhas adicionais de fresas de rosca, uma série indexável entre elas, cobrindo tudo de UNC e UNF a Pipe, STI, miniatura e roscas "gigantescas". Graças à ampla variedade de ferramentas de alta qualidade no mercado hoje da Emuge e seus concorrentes, há pouco que não possa ser fresado com rosca, tornando problemas de controle de cavacos coisa do passado.
Formando Opiniões
Apesar de suas muitas qualidades atraentes, no entanto, o fresamento de rosca não é uma solução be-all, end-all. Sua alternativa — rosqueamento — é mais rápida e simples, por isso permanece a primeira escolha para aplicações de alto volume, em máquinas manuais, ou onde a oficina deseja por qualquer motivo evitar o fresamento de rosca. Hatch lhe dirá que a próxima melhor alternativa — certamente do ponto de vista de controle de cavacos — é rosqueamento a frio ou por conformação, que desloca material em vez de removê-lo.
"A indústria automotiva usa conformação a frio extensivamente para rosqueamento de furos profundos de cabeçotes de cilindro e componentes de transmissão devido à sua capacidade de produzir roscas fortes, de alta qualidade e eliminar problemas relacionados a cavacos", diz ele. "A única ressalva é o fato de que a conformação deixa uma minúscula reentrância quase em forma de U na crista da rosca. Com certos componentes médicos e equipamentos de processamento de alimentos, esta imperfeição cria uma área para bactérias se acumularem, então roscas conformadas a frio são frequentemente proibidas nestas aplicações."
Machos Terríficos
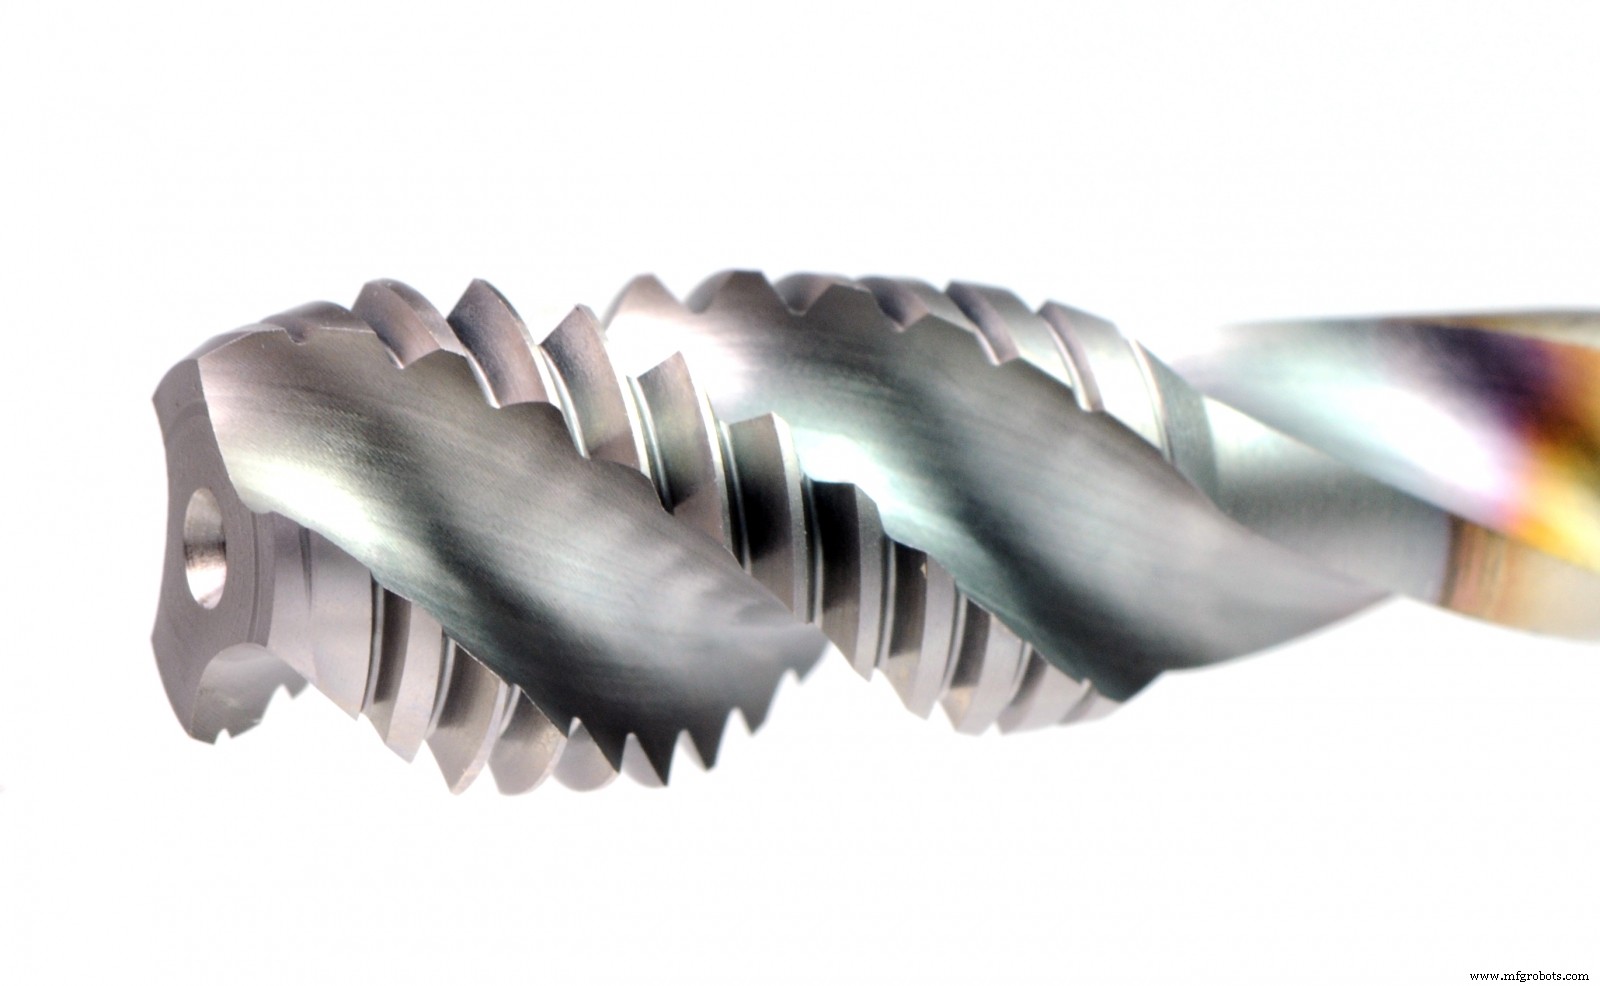
Se fresamento de rosca e roscas conformadas a frio estão fora, sobram machos de corte. Felizmente, Emuge e outros fabricantes de ferramentas de corte desenvolveram uma ampla oferta de machos de uso geral e específicos para materiais que fazem um excelente trabalho puxando cavacos para cima e para fora da peça, mesmo em furos cegos. Kyle Matsumoto, gerente de produto na OSG USA Inc., sugere que o A-Tap é projetado para fazer exatamente isso.
O A-Tap, ele explica, usa uma flauta de avanço variável para formação estável de cavacos e para acelerar a evacuação. O resultado é um cavaco espiral previsível, bem diferente do ninho de pássaro torcido que tantas vezes interfere em operações de rosqueamento. A ferramenta também diz ter uma aresta excepcionalmente afiada, estabilizando ainda mais a forma do cavaco e ajudando a eliminar galling. Ambos servem para criar uma superfície de rosca lisa que é menos propensa a prender cavacos passantes, enquanto também melhora a qualidade da peça.
"Usar uma geometria de hélice variável nos permite criar um ângulo mais afiado bem no chanfro do macho, que é onde todo o corte ocorre", diz Matsumoto.
"Isso não apenas torna a ação de corte mais suave mas ajuda a manter os cavacos bonitos e compactos", acrescenta. "E então em direção ao final da flauta, o ângulo de hélice diminui, acelerando a saída do cavaco. O A-Tap é projetado para aços e aços inoxidáveis mas também funciona muito bem em ferro fundido e até materiais mais duros até cerca de 35 Rockwell."
Fazendo Cavacos Felizes!
Paul Motzel, gerente de produto para ferramentas de rosqueamento na Guhring Inc., tem uma solução similar. Ele diz que a linha de machos Pionex da empresa está disponível em formas de corte e conformação. Dependendo da ferramenta, estes são tipicamente tratados com os revestimentos Sirius ou Slidur da empresa para reduzir atrito e auxiliar na evacuação de cavacos. Machos Pionex também são afiados e polidos após retificação, e então polidos novamente pós-revestimento, tudo para fornecer uma aresta de corte lisa, forte e aumentar a vida útil da ferramenta. Ele também menciona que a versão de conformação do macho Pionex tem menos contato superficial e um sulco de lubrificação que reduz forças de rosqueamento em 30%.
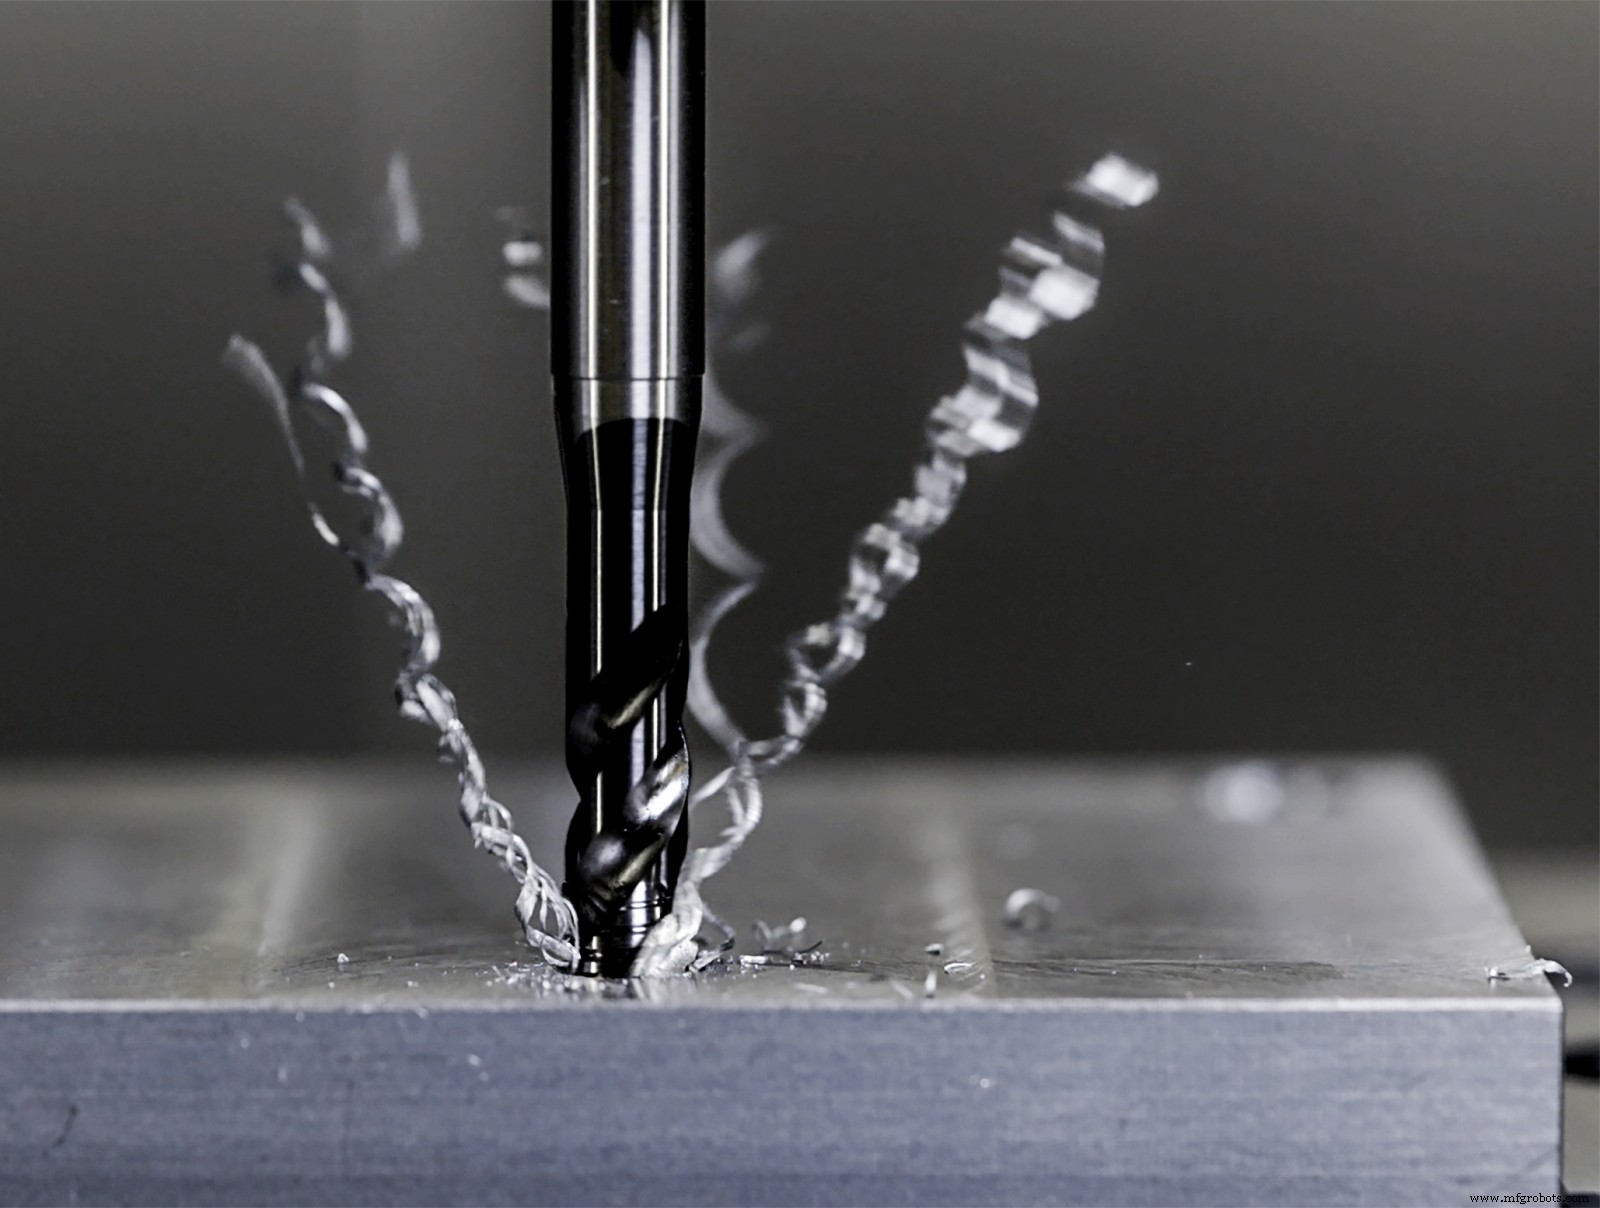
"Há muitos anos, um colega meu na Alemanha me disse que um bom cavaco é um cavaco feliz", diz Motzel. "Isso significa que ele tem um lugar para ir e um caminho para chegar lá. Quando você para para considerar que talvez 90% dos problemas de rosqueamento são relacionados a cavacos, você entenderá que ele estava certo em seus comentários."
Revestimentos avançados e geometrias de ferramentas à parte, Motzel sugere que um dos erros mais comuns que as oficinas cometem é selecionar o estilo errado de macho.
"Machos de ponta espiral empurram o cavaco para frente então nunca devem ser usados em furo cego, mesmo se houver bastante espaço no fundo", diz ele. "Eles são projetados para atravessar completamente a peça, e quando não o fazem, quaisquer cavacos que estejam por aí podem ficar encunhados atrás da face de alívio, possivelmente estourando o macho."
"A solução é sempre usar machos de flauta espiral em furos cegos, pois seu ângulo de hélice mais alto ajuda a ejetar cavacos para fora da peça, e guardar as pontas espirais para furos passantes", acrescenta.
Quais dicas, truques e técnicas você pode compartilhar sobre gerenciamento de cavacos? Compartilhe seus pensamentos nos comentários abaixo.
Tecnologia industrial
- Aumente a Eficiência da Metalurgia com Fresas de Topo TuffCut XT da M.A. Ford
- Domine o Controle de Cavacos: 8 Dicas de Especialistas para Furação Mais Limpa e Segura
- Maximize a Vida Útil da Ferramenta e Aumente a Produtividade: 5 Estratégias Comprovadas
- Aumente a Produtividade da Máquina com Técnicas Especialistas de Afinamento de Cavaco (Chip Thinning)
- Aumente a Eficiência e Qualidade do Rosqueamento: Estratégias e Seleção de Ferramentas de Especialistas
- Maximize a Eficiência da Produção com Software OEE: Acompanhe e Aumente a Produtividade
- Dominando a Disponibilidade de Máquinas: Cálculo e Estratégias de Melhoria
- Gestão Eficaz de Acidentes na Fábrica: Estratégias para Mitigar Riscos e Garantir Continuidade
- Reduza Tempo de Inatividade, Aumente a Produtividade: Estratégias Comprovadas
- Aumente a Produtividade e Qualidade Industrial: Estratégias Comprovadas para Sucesso na Fabricação