



Dominando a Usinagem de Cavidades Profundas: Soluções Confiáveis com Fresas de Topo OSG EXOCARB® WXS®
Série de Fresas de Topo OSG EXOCARB® WXS® Oferece Alternativa Confiável para Usinagem de Cavidades Profundas
Magnus Hoyer, OSG Alemanha
Uma série de desafios, como má evacuação de cavacos, vibração, chatter, instabilidade da ferramenta e vida útil ruim, são comumente associados à usinagem de cavidades profundas. Em aplicações profundas, as paredes laterais da peça tornam-se barreiras para a remoção adequada de cavacos. A evacuação de cavacos só piora quanto mais fundo um cortador avança na peça. Além disso, porta-ferramentas e adaptadores podem colidir com a peça devido ao contorno alto e ambiente de alma estreita. Com ferramentas de corte padrão, as arestas de corte estão totalmente engajadas com a peça, resultando em forças de corte laterais que podem desencadear vibração, chatter e, assim, falha da ferramenta. A usinagem por descarga elétrica (EDM) é frequentemente usada como alternativa para usinagem de cavidades profundas, mas é altamente demorada e cara.
A Meissner AG, um fabricante alemão de protótipos, ferramentas de produção e moldes, estava enfrentando tal desafio ao trabalhar com a produção de ferramentas de núcleo de camisa d'água que requerem o processamento de bolsões apertados, almas estreitas e contornos altos. Como fabricante que está sempre em sintonia com os mais recentes equipamentos e tecnologias de produção, a Meissner descobriu que mesmo com a utilização de usinagem de 5 eixos, o desempenho ideal não pode ser alcançado para este tipo de trabalho.
Fundada em 1922 e sediada em Biedenkopf-Wallau, Alemanha, a Meissner oferece serviços incluindo desenvolvimento, projeto e fabricação de protótipos e ferramentas de produção e moldes para clientes ao redor do mundo. Ferramentas de produção podem incluir ferramentas para fundição de blocos de motor, cabeçotes de cilindro, peças de rodas de carro de vários materiais, moldes de sopro para tanques de combustível e tubos de enchimento, e mais.
A Meissner tem um total de 340 funcionários, dos quais aproximadamente 50 são engenheiros. A Meissner dá grande ênfase à excelência do produto, confiabilidade e inovação contínua. A Meissner emprega equipamentos e tecnologia modernos com praticamente todos os sistemas CAD da indústria automotiva e um gerenciamento de dados baseado em CAD para permitir comunicação eficaz e eficiente com seus clientes.
A Meissner é uma das primeiras empresas na Alemanha a introduzir usinagem de 5 eixos. A redução no tempo de ciclo e o aumento na precisão são duas grandes vantagens dos centros de usinagem CNC de 5 eixos. No entanto, engenheiros de produto da Meissner descobriram cada vez mais frequentemente que, para certos componentes, nem sempre faz sentido confiar na usinagem de 5 eixos.
Segundo Christoph Schwarz, Líder de Grupo de Produção Mecânica na Meissner, a incapacidade de maximizar totalmente o potencial de um centro de usinagem de 5 eixos é especialmente aparente na usinagem de ferramentas de núcleo de camisa d'água.
"Com estas ferramentas, temos áreas apertadas, bolsões apertados, almas estreitas e contornos altos", disse Schwarz. "Limites são impostos aos movimentos de giro das máquinas, o que reduz as velocidades e avanços."
Segundo Schwarz, os movimentos rotacionais também colocam mais estresse nas ferramentas. Assim, dependendo da geometria da peça, o centro de usinagem de 5 eixos pode nem sempre fazer sentido. A Meissner também tem processado peças de cavidades profundas com EDM, mas é demorado e caro.
"Com a ferramenta certa, nossas comparações mostraram que para certas peças, somos muito mais rápidos com um centro de usinagem de 3 eixos", disse Schwarz.
Cavidades profundas e estreitas geralmente requerem ferramentas muito longas e finas. A deflexão da ferramenta é um problema comum durante o processamento. Por esta razão, a Meissner tem buscado uma alternativa, pois não queria fresar em ângulo em 5 eixos nem optar por EDM.
Com as fresas de topo toroidais e esféricas de 2 flautas da OSG, uma solução parece ter sido encontrada, particularmente para desbaste e acabamento de contorno de ferramentas de núcleo para camisas d'água. A ideia de usar as fresas toroidais e esféricas da OSG em conjunto com um centro de usinagem de 3 eixos surgiu no início do ano a partir de outro projeto. As fresas toroidais e esféricas da série WXS® da OSG foram escolhidas por muitas razões, explica Schwarz.
"Primeiro, foi a experiência positiva. A OSG sempre mostrou disposição em responder a consultas, os prazos de entrega foram curtos e o conselho foi competente", disse Schwarz. "Mais importante, no entanto, foi o resultado obtido com estas ferramentas de corte."
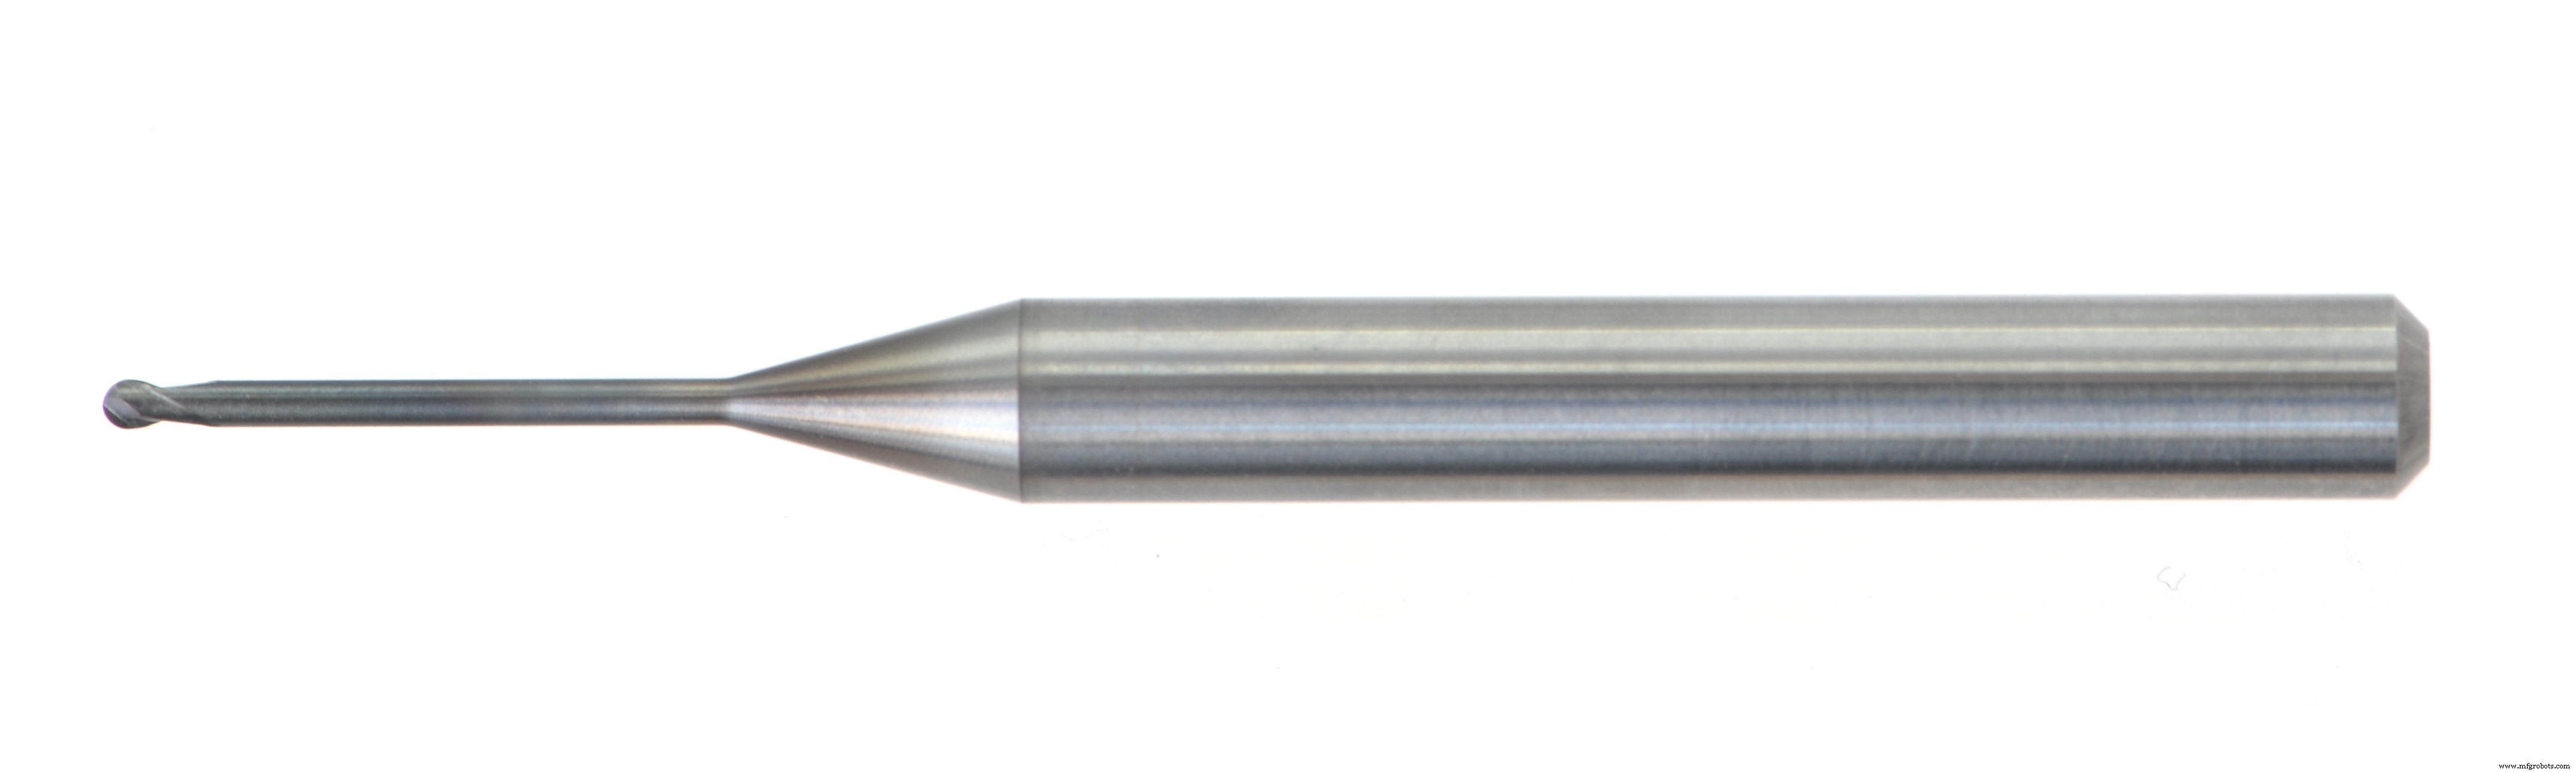
Enquanto as fresas das séries WXS® e WXS-C originam-se da sede da OSG no Japão, as ferramentas da série EPL são fabricadas na instalação da OSG Alemanha em Göppingen. A série de fresas de topo WXS® é projetada com um revestimento superduro com nanotecnologia para alta resistência ao calor. É projetada para se destacar em materiais de trabalho acima de 50 HRC. O revestimento WXL® original da OSG tem uma temperatura de oxidação de 1.300°C para permitir velocidades de fuso maiores e vida útil mais longa, mesmo em usinagem de alta velocidade ou a seco. Sua geometria de ferramenta única permite fresamento de alta qualidade e alta precisão mesmo em condições de usinagem difíceis. Além da fresa de topo WXS®, a WXS-CRE é uma fresa de topo de metal duro de alto desempenho de 5 flautas com super raio e é projetada para acomodar materiais até 65 HRC. Por último, mas não menos importante, a EPL é uma série de fresas de topo de alto desempenho de 2 flautas, pescoço longo e ponta esférica projetada para se destacar em materiais de 45 HRC até 60 HRC.
Testes de usinagem foram realizados na ferramenta de núcleo de camisa d'água com cavidades profundas usando fresamento de 3 eixos. Ferramentas de diferentes fabricantes foram testadas sob condições idênticas. Segundo Matthias Bassler, Gerente de Divisão de Produção na Meissner, a decisão foi a favor da OSG.
"Não estamos olhando para o último segundo, mas o tempo também é um fator importante para nós", disse Bassler.
"Temos muitas, muitas operações de acabamento muito demoradas. Qualidade, vida útil da ferramenta e a confiabilidade do processo são de enorme importância. Qualquer retrabalho que possa ser necessário – por qualquer razão – teria um efeito enorme nos custos. Nossos testes mostraram que, com este material, tivemos que executar uma etapa adicional ao usar ferramentas de outros fabricantes. Com a OSG, por outro lado, tudo correu bem", disse Bassler.
Além da produtividade, a Meissner também tem requisitos rigorosos para precisão dimensional e acabamento superficial. Ferramentas de núcleo são pré-acabadas com uma aliança de usinagem ótima de 0,3 mm. Após o acabamento, as tolerâncias em todos os níveis devem estar dentro da faixa de tolerância especificada de 0,03 mm. Tais resultados naturalmente exigiriam programação apropriada.
"Para fazer o trabalho direito, é necessário primeiro determinar a sequência de ferramentas", disse Christoph Rothenpieler, programador CAM na Meissner.
"As ferramentas para desbaste e pré-acabamento devem ser escolhidas de forma que a menor deflexão possível ocorra posteriormente durante o acabamento. Esta é a única maneira de preparar um contorno ótimo", acrescentou Rothenpieler.
Pré-requisitos para alcançar tal precisão dependem altamente do centro de usinagem e das ferramentas de corte. Neste caso, centros de usinagem da Hermle fornecem os melhores resultados. Oitenta por cento do trabalho de acabamento é realizado nestas máquinas. Em termos de ferramentas de corte, o Gerente de Vendas da OSG, Uli Blöcher, sabe o que realmente importa.
"As diferenças entre ferramentas são determinadas principalmente pela escolha do metal duro, a geometria das arestas de corte, a rigidez dos cones, e o mais importante de tudo, pelo substrato ou como a ferramenta funciona nas arestas de corte", disse Blöcher.
A série EXOCARB® WXS® da OSG oferece geometrias únicas de ferramentas de corte projetadas para permitir tempos de ciclo mais rápidos com aplicações profundas. A tecnologia de canal espiral da geometria de corte ajuda a minimizar vibração e chatter, permitindo fresamento de contorno estável.
Confira este vídeo curto para ver uma comparação de geração de calor entre a EXOCARB® WXS® da OSG e uma fresa de topo concorrente em aço para ferramentas D2:
A busca da Meissner por uma solução de processamento alternativa permitiu que eles revivessem vários centros de usinagem de 3 eixos, enquanto permitiam que seus centros de usinagem de 5 eixos ficassem em plena produção com outros trabalhos.
Com a ferramenta certa, um centro de 3 eixos pode superar um centro de usinagem de 5 eixos para maximizar a lucratividade. A ferramenta da OSG demonstra que cortar o profundo e estreito em um eixo de 3 é possível com mínimo chatter, tempo de ciclo e tempo de configuração, enquanto ao mesmo tempo aumenta a taxa de remoção e a vida útil da ferramenta. Às vezes, questionar um método estabelecido pode ser o primeiro passo para o progresso.
Publicado Anteriormente na Revista SHAPE IT.
Tecnologia industrial
- Usinagem de 3 Eixos vs 5 Eixos: O Que Você Precisa Saber
- Usinagem de Alta Velocidade: Principais Vantagens para Fabricação de Peças Usinadas
- Certificação NADCAP: Elevando a Qualidade e Confiança na Usinagem de Precisão
- O Futuro da Usinagem: Navegando Disrupção Tecnológica e Tendências Emergentes
- Soluções Premium em Aço Inoxidável para Corte, Retificação e Acabamento
- Usinagem Avançada de Titânio e Ligas HRSA: Otimizando Usinabilidade, Refrigerantes e Ferramentas
- Selecionando o Cortador CNC Ideal e Programação para Desempenho Máximo
- Centros de Usinagem Mill-Turn: Soluções Duplas de Fresamento e Torneamento
- Usinagem em Torno CNC Versátil: Do Metal ao Plástico
- Usinagem Convencional vs. Não Convencional: Técnicas, Aplicações e Benefícios