



Unidade 4: Torneamento – Dominando Operações no Torno
Objetivos
Após esta unidade, você será capaz de:
- Descrever torneamento de desbaste e acabamento (rough and finishing turning).
- Descrever torneamento de ombro (turning shoulder).
- Descrever corte de faceamento (facing cut).
- Explicar configuração para broca de centrar/pontear (center/spot drill).
- Explicar configuração para mandrilação (boring).
- Explicar configuração para knurling (canelura/recartilhamento).
- Configurar corretamente peça para corte/canelura (parting/grooving).
- Determinar cálculo de cone (taper calculation).
- Configurar corretamente peça em morsa de 4 garras.
Peça geralmente usinada no torno por dois motivos: cortar à medida e produzir diâmetro verdadeiro. Trabalho que deve ser cortado à medida e ter mesmo diâmetro ao longo de todo comprimento envolve torneamento paralelo. Muitos fatores determinam quantidade de material removível. Diâmetro deve ser cortado à medida em dois cortes: desbaste e acabamento.
Para ter mesmo diâmetro em cada extremidade, centros do torno devem estar alinhados.
Para Ajustar Profundidade de Corte Precisa
Procedimento:
- Ajuste apoio composto (compound rest) a 30 graus.
- Instale ferramenta de desbaste ou acabamento. Use ferramenta de torneamento direita (right-handed) se alimentando carro em direção ao cabeçote.
- Mova porta-ferramenta para lado esquerdo do apoio composto e ajuste ponta da ferramenta à altura do centro.
- Ajuste torno para velocidade e avanço corretos para diâmetro e tipo de material.
- Ligue torno e faça corte leve ~0,005" por 0,250" no extremo direito da peça.
- Pare torno, mas não mova manivela de avanço transversal (crossfeed).
- Mova ferramenta para extremidade da peça (lado direito) girando volante do carro.
- Meça peça e calcule material a remover.
- Gire colar graduado metade da quantidade a remover. Ex: se 0,060" a remover, gire colar 0,030", pois corte tira da circunferência.
- Lembre-se: Para cada milésimo de profundidade, diâmetro reduz em dois milésimos.
Torneamento de Desbaste (Rough Turning)
Operação para remover máximo metal no menor tempo. Precisão e acabamento não importam. Profundidade máx 0,030" e avanço 0,020-0,030" recomendados. Peça geralmente desbastada até ~0,030" do tamanho final em poucos cortes.
Procedimento:
- Ajuste torno para velocidade e avanço corretos para tipo/tamanho do material.
- Ajuste caixa de mudanças rápidas para avanço 0,010-0,030", dependendo profundidade e condição da máquina. Ex: 0,010.
- Mova suporte de ferramenta para lado esquerdo do apoio composto e ajuste ponta à altura do centro.
- Aperte porta-ferramenta firmemente para evitar movimento do suporte durante usinagem.
- Faça corte de teste leve no extremo direito por ~0,250".
- Meça peça e ajuste ferramenta para profundidade de corte adequada.
- Corte por ~0,250", pare torno e verifique diâmetro. Deve ser ~0,030" acima do tamanho final.
- Reajuste profundidade se necessário.
Torneamento de Acabamento (Finish Turning)
Segue desbaste, produz acabamento liso e corta peça à medida precisa. Fatores como condição da aresta da ferramenta, rigidez da máquina/peça, velocidade e avanço afetam acabamento.
Procedimento:
- Verifique se aresta da ferramenta está livre de lascas, queimaduras, etc. Boa prática afiar aresta antes do corte de acabamento.
- Ajuste torno para velocidade e avanço recomendados. Avanço depende do acabamento requerido.
- Faça corte de teste leve ~0,250" no extremo direito para produzir diâmetro verdadeiro, ajuste ferramenta ao diâmetro e colar graduado ao diâmetro correto.
- Pare torno, meça diâmetro.
- Ajuste profundidade de corte para metade do material a remover.
- Corte por 0,250", pare e verifique diâmetro.
- Reajuste profundidade se necessário e finalize torneamento ao tamanho requerido. Para produzir diâmetro mais verdadeiro possível, finalize peça ao tamanho requerido. Se necessário lixar/polir, nunca deixe mais que 0,002-0,003" para isso.
Torneamento para Ombro (Turning to a Shoulder)
Ao torneiar mais de um diâmetro na peça, a mudança de diâmetro ou degrau é chamado ombro (shoulder).
Três tipos comuns:
- Quadrado (Square)
- Canto arredondado / Filete (Filleted corner)
- Angular ou Cônico (Angular or Tapered)
Procedimento:
- Com peça montada, marque posição do ombro a partir da extremidade acabada. No caso de ombros com filete, deixe comprimento suficiente para formar raio adequado no ombro final.
- Posicione ponta da ferramenta nessa marca e corte pequeno sulco na circunferência para marcar comprimento.
- Com ferramenta de torneamento, desbaste e acabe peça até ~0,063" do comprimento requerido.
- Configure ferramenta de facear extremidade (end facing tool). Passe giz no diâmetro menor, aproxime ferramenta até remover marca de giz.
- Anote leitura no colar graduado da manivela de avanço transversal.
- Faceie ombro quadrado, cortando até a linha usando avanço manual.
- Para cortes sucessivos, retorne manivela de avanço transversal à mesma configuração do colar graduado.
Se canto arredondado (filete) requerido, use ferramenta com mesmo raio para acabamento do ombro. Arestas angulares ou chanfradas (chamfered) obtidas ajustando aresta da ferramenta ao ângulo desejado e alimentando contra ombro, ou ajustando apoio composto ao ângulo desejado.
Faceamento (Facing)
Peças geralmente cortadas pouco mais longas que o necessário e faceadas ao comprimento correto. Faceamento é usinar extremidades da peça perpendiculares ao seu eixo. Para produzir superfície plana e quadrada ao facear, torno deve estar verdadeiro (true).
Propósitos do Faceamento:
- Fornecer superfície verdadeira, plana, quadrada ao eixo da peça.
- Fornecer superfície precisa para medições.
- Cortar peça ao comprimento requerido.
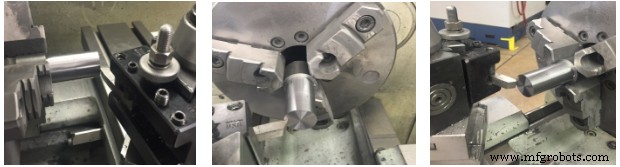
Procedimento:
- Mova porta-ferramenta para lado esquerdo do apoio composto, ajuste ferramenta de facear direita (right hand facing tool) à altura do centro do torno. Apoio composto pode ser ajustado a 30° para faceamento preciso.
- Monte peça na morsa para facear. Use centro de linha (line center) no contraponto ou régua reta se necessário para verdade.
- Insira ferramenta de facear.
- Posicione ferramenta ligeiramente fora da peça.
- Ajuste ferramenta de facear apontando para esquerda em ângulo 15-20°. Ponta da ferramenta deve estar mais próxima da peça e espaço deixado ao lado.
- Ajuste torno para velocidade e avanço corretos para diâmetro e material.
- Antes de ligar, gire fuso manualmente para garantir que peças não interferem na rotação.
- Ligue torno e aproxime ferramenta o máximo possível do centro do torno.
- Mova carro para esquerda usando volante até iniciar pequeno corte.
- Alimente ferramenta para dentro em direção ao centro girando manivela de avanço transversal. Se avanço automático transversal usado, carro deve ser travado.
- Repita procedimentos 6,7,8 até peça cortada ao comprimento correto.
- Haverá aresta viva na peça após faceamento, que deve ser removida com lima.
Pontear Peça (To Spot a Workpiece)
Ferramenta de pontear (spotting tool) faz furo raso em V no centro da peça. Guia para broca seguir. Furo pode ser ponteado rápida e razoavelmente com broca de centrar (center drill). Ferramenta de pontear (spotting tool) para extrema precisão.
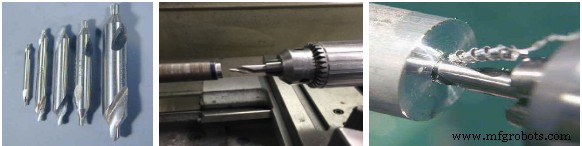
Procedimento:
- Monte peça verdadeira (true) na morsa.
- Monte mandril de broca (drill chuck) no contraponto.
- Certifique-se que tang (tang) do mandril está bem seguro no contraponto.
- Mova e trave contraponto na posição desejada.
- Antes de ligar, gire fuso manualmente para verificar interferências.
- Ajuste torno para velocidade adequada para material a pontear/centrar.
- Inicie furo com broca de centrar. 8. Ponteie furo com ferramenta de pontear ou broca de centrar.
Furação (Drilling)
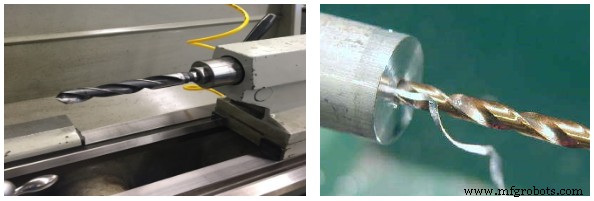
Procedimento:
- Monte mandril de broca no contraponto.
- Monte peça verdadeira na morsa.
- Verifique centro do fuso da ferramenta (tool stock center?) e certifique-se que está alinhado.
- Certifique-se que tang do mandril está seguro no contraponto.
- Mova e trave contraponto na posição desejada.
- Antes de ligar, gire fuso manualmente para verificar interferências.
- Inicie furo com ferramenta de pontear ou broca de centrar.
- Ao usar broca de centrar, sempre use fluido de corte.
- Broca de centrar não corta tão fácil quanto broca normal, pois tem canais rasos para rigidez extra.
- Fure além de todo o cone para criar funil guiando a broca.
- Monte broca no fuso do contraponto, em mandril ou suporte de broca.
- Ajuste torno para velocidade adequada ao material a furar.
- Ligue torno e fure até profundidade desejada conforme desenho, aplicando fluido de corte.
- Para medir profundidade, use graduações no fuso do contraponto ou régua de aço.
- Use operação de furação com picotamento (peck drill) para remover cavacos e medir profundidade.
- Ao furar, remova no máximo 1-2 diâmetros da broca antes de recuar, limpar cavacos e reaplicar fluido.
- Se broca chiar contra material, aplique mais fluido.
- Para remover mandril do contraponto, puxe-o de volta cerca de 1/4 volta além do ponto fácil.
- Use pino para pressionar mandril para fora da pinça.
Mandrilação (Boring)
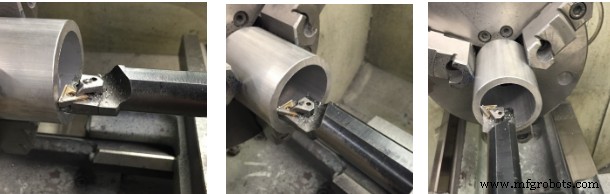
Mandrilação é operação para alargar e acabar furos com precisão. Retificação de furo removendo material de superfícies internas com ferramenta de ponta única (single point tool). Furos de diâmetros especiais, para os quais não há brocas, podem ser produzidos por mandrilação.
Mandrilação usa ferramenta de corte de ponta única para alargar furo. Proporciona furo mais preciso e concêntrico que furação.
Como fresa se estende da máquina por barra de mandrilar (boring bar), ferramenta não é bem apoiada, podendo causar vibração (chatter). Quanto mais profunda a mandrilação, pior o chatter. Para corrigir:
- Reduza velocidade do fuso.
- Aumente avanço.
- Aplique mais fluido de corte.
- Reduza saliência (overhang) da barra de mandrilar.
- Retifique raio menor no nariz da ferramenta.
Procedimento:
- Monte peça na morsa.
- Faceie, pontee e fure furo na peça.
- Verifique se barra de mandrilar tem folga suficiente.
- Se furo muito pequeno para barra, cavacos emperram durante usinagem e movem barra fora de centro.
- Certifique-se que apenas ponta da ferramenta de mandrilar contacta superfície interna da peça.
- Se ângulo não dá folga de extremidade (end relief) suficiente, substitua fresa por uma com ângulo mais agudo.
- Posicione barra de mandrilar para que ponta da fresa alinhe com linha central do material.
- Ferramenta não alinhada com centro arrastará na superfície do material, mesmo com folga de extremidade suficiente.
- Selecione barra de mandrilar maior possível e que se estenda além do suporte apenas o suficiente para limpar profundidade do furo a mandrilar.
- Monte suporte e barra com fresa no lado esquerdo do porta-ferramenta e gire peça.
- Ajuste ferramenta de mandrilar ao centro.
- Nota: Dependendo da rigidez do setup, ferramenta tenderá a fletir para baixo sob pressão na aresta. Ajustando ferramenta ligeiramente acima do centro, compensou a flexão e ferramenta ficará exatamente no centro durante usinagem.
- Ajuste torno para velocidade e avanço corretos. a. Nota: Para avanço selecione avanço médio.
- Aplique lubrificante no furo antes de ligar.
- Ligue máquina e mova ferramenta para dentro do furo pré-furado.
- Inicie torno e aproxime ferramenta lentamente até tocar diâmetro interno do furo.
- Faça corte leve (~0,003") por ~0,375".
- Pare torno e meça diâmetro do furo, use calibre telescópico (telescopic gauge) ou micrômetro interno.
- Após medir, determine material a remover. Deixe ~0,020" para corte de acabamento.
- Inicie torno e faça corte de desbaste.
- Alimente barra na peça, removendo ~0,020" por passada.
- Retire barra ao atingir profundidade desejada.
- Repita passos 19-20 até diâmetro interno desejado atingido.
- Após desbaste, pare torno e retire ferramenta sem mover manivela de avanço transversal.
- Ajuste profundidade de corte de acabamento e mandrile furo à medida. Para bom acabamento, avanço fino recomendado.
- Na última passada, pare na profundidade desejada e traga fresa de volta ao centro do material. Isso faceará o fundo do furo.
- Retire barra de mandrilar da máquina e pare máquina.
Knurling (Recartilhamento / Canelura)
- Knurl é impressão elevada na superfície da peça produzida por dois rolos endurecidos.
- Padrões geralmente: losango (diamond) ou reto (straight).
- Padrões comuns: fino, médio, grosso.
- Padrão losango formado por hélice direita e esquerda em cabeça auto-centrante.
- Usado para melhorar aparência e proporcionar boa superfície de pegada para alavancas e cabos.
- Padrões comuns: fino, médio, grosso.
- Padrão reto, formado por dois rolos retos, usado para aumentar tamanho da peça para ajustes por interferência (press fits) em aplicações leves.
- Três tipos básicos de porta-ferramentas de knurling: porta-knurl de junta articulada (knuckle-joint), porta-cabeça giratório (revolving head) e porta-estribo (straddle holder).
- Knurling funciona melhor em peças montadas entre centros.
- Knurls não cortam, deslocam metal com alta pressão.
- Lubrificação mais importante que resfriamento; óleo de corte ou lubrificante satisfatório.
- Baixas velocidades (~mesma para rosqueamento) e avanço ~0,010-0,020 pol/rev para knurling.
- Knurls devem ser centralizados verticalmente na peça e porta-ferramenta quadrado com peça.
- Knurl deve iniciar em metal mole ~meia profundidade e padrão verificado.
- Várias passadas podem ser necessárias em peça esguia para completar knurl pois ferramenta tende a empurrá-la para longe.
- Knurls devem ser limpos com escova de arame entre passadas.
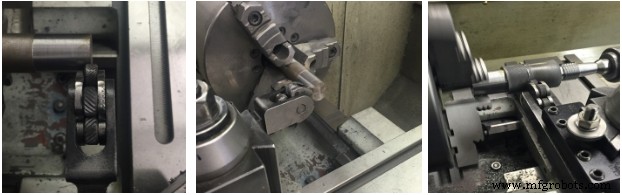
Procedimento:
- Monte ferramenta de knurling em suporte e ajuste à linha central exata do fuso do torno.
- Posicione e fixe ferramenta a 90° da superfície a knurlar.
- Mova carro do torno manualmente e localize área a knurlar.
- Gire cabeça de knurling para indexar aos knurls corretos.
- Posicione knurls na borda direita da peça de forma que metade do knurl contacte borda direita.
- Aplique óleo de corte na peça.
- Gire fuso ~100 RPM e use manivela de avanço transversal para mover ferramenta na peça ~0,030" ou até knurls trilharem e formarem bom padrão.
- Engate avanço automático do torno para mover carro em direção ao cabeçote a avanço 0,010-0,020 pol/rev.
- Aplique óleo conforme necessário e escove área knurlada com escova rígida para limpar cavacos dos knurls.
- Quando knurls atingirem fim da área, inverta direção de avanço do carro e alimente knurls mais 0,005-0,010".
- Continue knurling ida e volta até losango nítido se desenvolver.
Corte e Canelura no Torno (Parting and Grooving)
Propósito: Cortar peça da extremidade de outra peça ou cortar canelura (groove) na peça.
Canelura (grooving), também chamada recesso (recessing), subcorte (undercutting) ou estreitamento (necking), frequentemente feita no fim de rosca para permitir curso total da porca até ombro ou na borda de ombro para assegurar ajuste de peças conjugadas. Três tipos: quadrada, redonda, em U.
Caneluras redondas usadas onde há tensão na peça, onde canto quadrado levaria a fratura.
Para Cortar Canelura (Groove)
Procedimento:
- Selecione ferramenta ao tamanho e forma da canelura requerida.
- Marque localização da canelura.
- Ajuste torno para metade da velocidade de torneamento.
- Monte peça no torno.
- Ajuste ferramenta à altura do centro.
- Alimente lentamente ferramenta na peça usando manivela de avanço transversal.
- Aplique bastante óleo de corte na ponta da ferramenta. Para garantir que corte não cegue na canelura. Se vibração (chatter) surgir, reduza velocidade do fuso.
- Pare torno e verifique profundidade da canelura.
- Repita procedimentos 6-7 até peça cortada à profundidade correta.
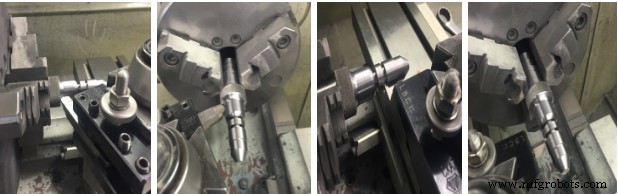
Corte (Parting)
Ferramentas de corte (cut off tools), frequentemente chamadas ferramentas de partir (parting tools), usadas para cortar peça. Três tipos: suporte reto (straight holder), offset esquerda e offset direita com lâmina inserida são mais comuns.
Dois problemas comuns: vibração (chattering) e "abraço" (hugging in). Vibração ocorre quando ferramenta não presa solidamente; qualquer folga na ferramenta, suporte ou torno torna corte difícil, irregular, impossível. "Hugging in" = ferramenta cava na peça e sobe sobre aresta. Geralmente quebra ponta ou estraga peça. Causado quando ferramenta de partir ajustada muito alta ou baixa.
- Ferramentas de partir mais estreitas mas mais profundas que de torneamento. Criam caneluras estreitas e cortam partes do material.
- Suporte deve mal limpar peça quando ferramenta instalada.
- Certifique-se que ferramenta de partir é perpendicular ao eixo de rotação.
- Garanta ponta da ferramenta na mesma altura do centro do material. Encostar ferramenta na face da peça pode ajudar.
- Ajuste altura da ferramenta, encoste na face da peça, trave. Lembre de aplicar fluido de corte, especialmente em corte profundo.
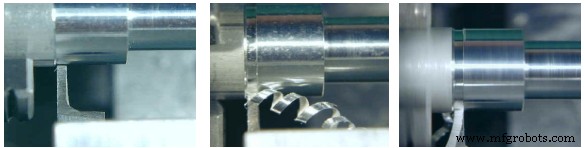
Procedimento:
- Monte peça na morsa com parte a cortar o mais perto possível da morsa.
- Monte ferramenta de partir no lado esquerdo do apoio composto com aresta de corte no centro.
- Coloque suporte o mais perto possível do porta-ferramenta para evitar vibração e chatter.
- Ajuste ferramenta. Deve projetar do suporte distância pouco maior que metade do diâmetro da peça. Ajuste RPM ~⅔ velocidade de torneamento.
- Marque local do corte.
- Posicione ferramenta de corte.
- Ligue torno e alimente lentamente ferramenta na peça manualmente. Segure manivela de avanço transversal com ambas mãos para alimentar firme e uniformemente. Aplique bastante óleo de corte.
- Quando peça ~1/4", boa prática mover ferramenta ligeiramente para lado. Corte lateral alarga pouco para evitar travamento da ferramenta.
- Para evitar chatter, mantenha ferramenta cortando e aplique óleo consistentemente. Alimente devagar quando peça quase cortada.
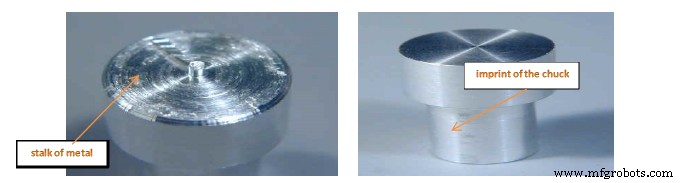
- Continue avançando até atingir centro da peça. Perto do fim, peça suspensa por fino talo de metal.
- Extremidade cortada terá acabamento ruim e talo saliente. Ver figura 19 abaixo.
- Passo final: monte esta peça na morsa e faça corte de faceamento para limpar extremidade. Problema: garras da morsa podem marcar peça acabada. Se observar figura 20, vê marca das garras. Para evitar, envolva peça em tira fina de lixa (emery paper) ou material protetor antes de prender.
Alinhamento dos Centros do Torno
Para produzir diâmetro paralelo usinando entre centros, os dois centros devem estar alinhados entre si e verdadeiros com linha central do torno. Se não alinhados, peça usinada será cônica.
Três métodos para alinhar centros:
- Alinhar linhas de centro na traseira do contraponto visualmente. Apenas verificação visual, não precisa.
- Método do corte de teste (trial cut): pequeno corte em cada extremidade da peça e medir diâmetros com micrômetro.
- Alinhar centros usando Relógio Comparador (Dial Indicator).
Método 1. Alinhar centros ajustando contraponto.
Procedimento:
- Afrouxe porca ou alavanca de trava do contraponto.
- Afrouxe um parafuso de ajuste na esquerda ou direita, conforme direção que contraponto deve mover. Aperte o outro até linha na metade superior alinhar exatamente com linha na metade inferior.
- Aperte parafuso afrouxado para travar ambas metades.
- Trave porca ou alavanca do contraponto.
Método 2. Alinhar centro pelo método de corte de teste.
Procedimento:
- Faça corte leve ~0,010" em diâmetro verdadeiro, na seção A (extremidade contraponto) por 0,250".
- Pare avanço e anote leitura no colar graduado da manivela de avanço transversal.
- Mova ferramenta perto da extremidade do cabeçote.
- Aproxime ferramenta à mesma configuração do colar do passo 1 (Seção A).
- Retorne ferramenta à mesma configuração do colar do passo 1 (Seção A).
- Corte 0,250" na Seção B e pare torno.
- Meça ambos diâmetros com micrômetro.
- Se diâmetros não iguais, ajuste contraponto para perto ou longe da ferramenta metade da diferença das duas leituras.
- Faça outro corte leve nas Seções A e B. Meça e ajuste contraponto se necessário.
Método 3. Alinhar Centros usando Relógio Comparador.
Procedimento:
- Limpe centros do torno e peça e monte relógio comparador.
- Ajuste barra de teste (test bar) firmemente entre centros e aperte trava do fuso do contraponto.
- Monte relógio comparador no porta-ferramenta ou carro do torno. Certifique-se que haste do indicador é paralela à base do torno e ponto de contato no centro.
- Ajuste slide transversal para indicador registrar ~0,025" na extremidade do contraponto.
- Mova carro manualmente para indicador registrar no diâmetro na extremidade do cabeçote e anote leitura.
- Se leituras não iguais, ajuste contraponto pelo parafuso até indicador registrar mesma leitura em ambas extremidades.
Cálculos de Cone (Taper Calculations)
Para calcular cone por pé (tpf - taper per foot), necessário saber comprimento do cone, diâmetros maior e menor.
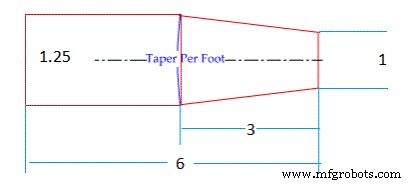
Fórmula: Tpf = ((D - d) / comprimento do cone) × 12
Exemplo: Tpf = ((1,25 - 1) / 3) × 12 = (0,25 / 3) × 12 = 1 pol.
Cálculos de Desvio do Contraponto (Tailstock Offset Calculations)
Para calcular desvio do contraponto, cone por pé (tpf) e comprimento total da peça devem ser conhecidos.
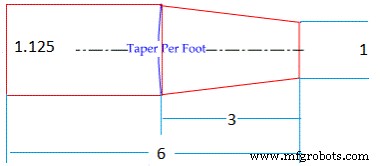
Fórmula: Desvio contraponto = (tpf × comprimento total peça) / 24
Exemplo:
- Encontre tpf: tpf = ((1,125 - 1) × 12) / 3 = (0,125 × 12) / 3 = 0,50 pol.
- Encontre Desvio: Desvio = (0,5 × 6) / 24 = 3 / 24 = 0,125 pol.
Em casos onde não precisa achar tpf, fórmula simplificada:
Fórmula: Desvio Contraponto = (CT / CTp) × ((D - d) / 2)
- CT = Comprimento total da peça (Overall Length)
- CTp = Comprimento da seção cônica (Taper Length)
- D = Diâmetro maior
- d = Diâmetro menor
Exemplo: Desvio = (6 / 3) × ((1,125-1) / 2) = 0,125
Torneamento Cônico (Taper Turning)
Usando apoio composto para produzir cones curtos ou íngremes. Ferramenta deve ser alimentada manualmente usando manivela de avanço do apoio composto.
Cortar Cone com Apoio Composto
Procedimento:
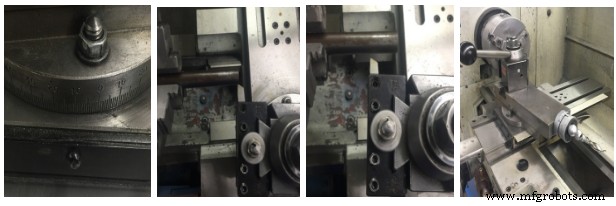
- Consulte desenho para ângulo de cone requerido em graus.
- Afrouxe parafusos de trava do apoio composto.
- Gire apoio composto ao ângulo desejado. (Ver primeira imagem).
- Aperte parafusos de trava.
- Ajuste ferramenta no centro e alimente ferramenta usando parafuso de avanço do apoio composto.
- Verifique cone para tamanho e ajuste.
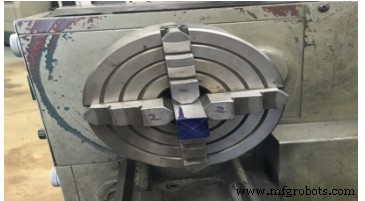
Verdadear Peça em Morsa de 4 Garras (True Workpiece in 4-Jaw Chuck)
- Relógio comparador ou indicador de teste deve ser sempre que diâmetro usinado deva ser alinhado dentro de milésimos de polegada.
- Procedimento:
- Insira peça na morsa de 4 garras e verdadeie aproximadamente, usando método de giz (chalk) ou calibrador de superfície (surface gauge).
- Monte indicador no porta-ferramenta do torno.
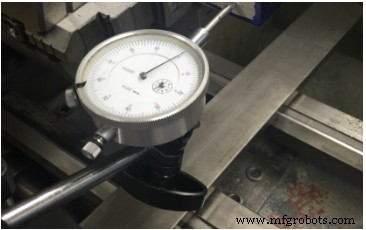
- Ajuste fuso do indicador em posição horizontal com ponto de contato na altura do centro.
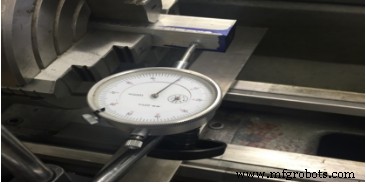
- Aproxime ponto do indicador contra diâmetro da peça para registrar ~0,020 e gire fuso do torno manualmente.
- Ao girar, note leituras mais alta e mais baixa no relógio.
- Afrouxe ligeiramente garra da morsa na leitura mais baixa, e aperte garra na leitura alta até peça mover metade da diferença entre as duas leituras.
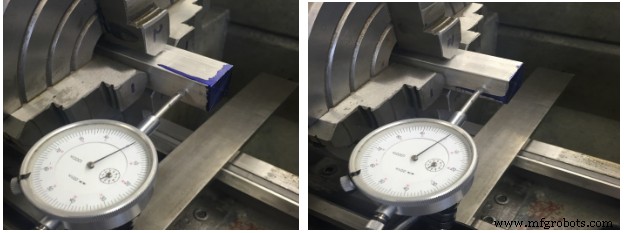
- Continue ajustando apenas essas duas garras opostas até indicador registrar igual em ambas. Desconsidere leituras no material entre essas duas garras.
- Ajuste outro par de garras opostas da mesma forma até indicador registrar mesmo valor em qualquer ponto da circunferência.
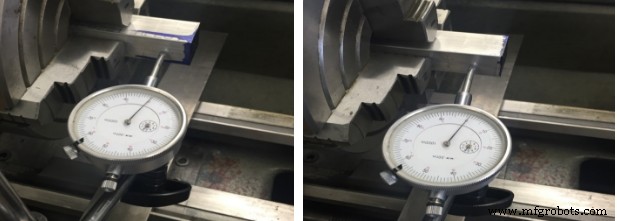
- Aperte todas garras uniformemente para fixar peça firmemente.
- Gire fuso manualmente e reverifique leitura do indicador.
TESTE DA UNIDADE
- O apoio composto é ajustado a que ângulo?
- Explique diferença entre desbaste e acabamento no torneamento.
- Ponta da ferramenta deve ser ajustada acima ou no centro do eixo do fuso ao facear?
- Qual o propósito do faceamento?
- Por que ponteamos (spot drill) a peça?
- Qual o propósito da mandrilação?
- Nomeie três tipos de ferramentas de partir (parting tools).
- Nomeie três métodos para alinhar centros do torno.
- Calcule desvio do cone se D=2, d=1, CT=6, CTp=3. Fórmula: Desvio = (CT × (D-d)) / (2 × CTp)
- Descreva procedimento para cortar cone.
Tecnologia industrial
- Entendendo o Torneamento Mecânico: Um Processo-Chave de Usinagem de Precisão
- Torneamento Vertical Duplo-Eixo para Peças Duras de Médio Porte – Desempenho Série V
- Aprimorando Tornos CNC: Do Torneamento ao Fresamento e Perfuração
- Cava Inicial (Box Cut) na Mineração: Definição e Aplicações
- Unidade 5: Operação CNC – Dominando Setup e Controle do Haas Mill
- Mastercam Unidade 7: Gestão de Imagens e Criação de Trajetórias de Ferramenta
- Fresamento CNC Explicado: Usinagem de Precisão para Peças de Alta Qualidade
- Fresamento vs. Torneamento: Principais Semelhanças Explicadas
- Entendendo as Diferenças entre Fresamento e Torneamento na Usinagem CNC
- Automação Avançada de Fresamento e Torneamento CNC para Fabricação de Precisão