



Otimizando Orientação de Impressão 3D: Aumentando Resistência, Precisão e Acabamento
Pode parecer óbvio optar pela orientação que oferece a altura z mínima, e assim o tempo de construção mais rápido. Mas, orientar apenas para altura z pode nem sempre fazer mais sentido em termos dos requisitos da sua peça. Existem alguns outros fatores técnicos que entram em jogo ao pensar sobre orientação de peça para impressão 3D. Quando você pensa sobre orientação de peça para impressão 3D — especificamente estereolitografia (SLA) — pense em um lápis. O que seria necessário para imprimir em 3D este lápis camada por camada horizontalmente ou verticalmente? Fazê-lo horizontalmente levaria menos tempo, porque é mais achatado quando deitado de lado, e imprimi-lo verticalmente levaria substancialmente mais tempo, porque está em pé e requer mais camadas desenhadas empilhadas sequencialmente uma sobre outra. Imprimi-lo horizontalmente também requereria mais estruturas de suporte comparado a imprimir o lápis verticalmente, e essas requereriam tempo adicional para remover para alcançar uma peça finalizada. Então, sua seleção de orientação pode depender de requisitos de resistência ou requisitos de acabamento de superfície para seu lápis, e você pode até querer orientar sua peça em um ângulo. Existem algumas considerações ao selecionar orientação de construção de estereolitografia. Vamos entrar nisso!
Orientação de Peça Impressa em 3D para Resistência
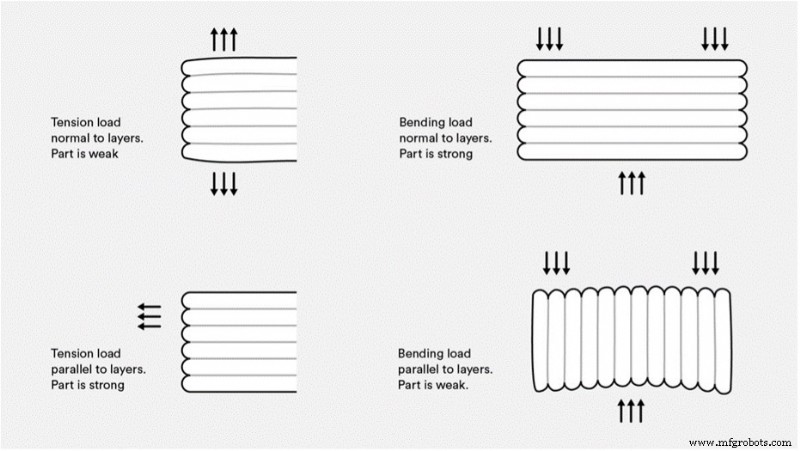
Vamos primeiro olhar para uma ilustração rápida que explica as implicações gerais do acúmulo de camadas de impressão 3D e forças externas em peças. Quando forças de tensão são normais, ou perpendiculares, às camadas, a fraqueza da peça tende a ocorrer. Quando forças de tensão são paralelas, ou alinhadas com as camadas, a peça é mais forte. Quando forças são normais às camadas, a peça geralmente consegue acomodar mais compressão do que se forças estão alinhadas com as camadas. Dois pontos principais se aplicam:
- Imprima em uma orientação para que as camadas se alinhem com o eixo onde forças de tensão são mais altas e
- Imprima em uma orientação para que as camadas intersectem o eixo onde forças de compressão são mais altas
No caso teórico do lápis, uma orientação de construção horizontal provavelmente funcionará para contabilizar as forças de tensão e flexão que o lápis encontrará quando em uso. Note que estas diretrizes sempre se aplicam a peças de Modelagem por Deposição Fundida (FDM). Peças SLA exibem muito menos anisotropia que peças FDM porque as camadas são quimicamente ligadas, e a resolução alcançada com SLA é muito maior que com FDM. No entanto, materiais termofixos podem requerer algum pensamento adicional sobre orientação de peça para maximizar a resistência de características críticas da peça.
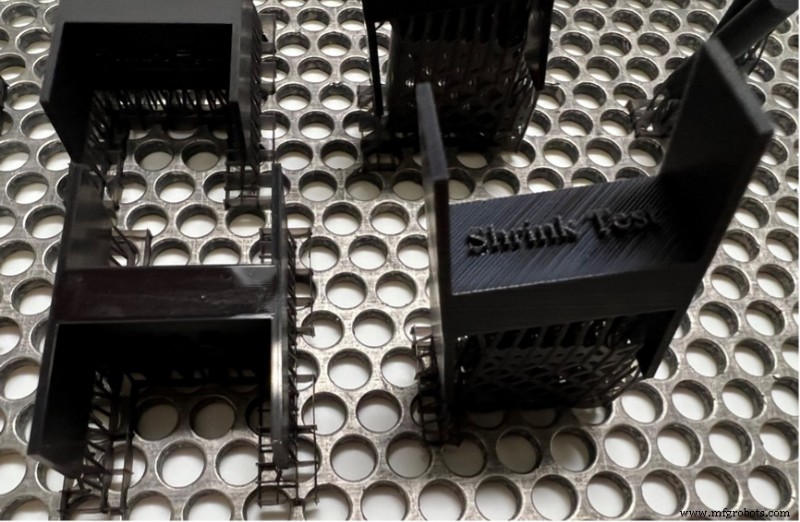
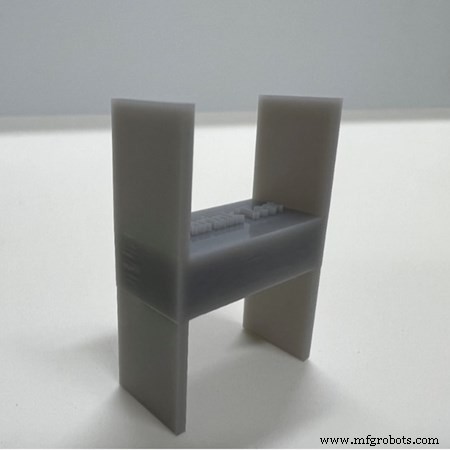 Encolhimento diferencial está presente em uma peça impressa em 3D que foi orientada como mostrado acima. A transição rápida de área de seção transversal pequena para grande causou encolhimento nesta peça.
Orientando para Evitar Encolhimento Diferencial
Em geral, quanto mais distribuição desigual de material houver em uma peça, mais propensa ela é a cair vítima de um fenômeno conhecido como encolhimento diferencial. Certas geometrias e tamanhos de peça são inerentemente mais propensos a encolher porque não incluem suporte adequado das camadas precedentes de material. Para ilustrar isso, pense em uma letra maiúscula "H". Quando a seção da barra transversal aparece camada por camada no meio, ela tende a puxar as pernas de suporte para dentro, causando curvatura da peça perto da base. Para prevenir encolhimento diferencial, existem algumas opções. Frequentemente, construímos peças SLA em um ângulo para reduzir a área de superfície, e assim o estresse geral encontrado para cada camada. Isso também ajuda a aumentar a dimensionalidade e precisão de tolerância da peça. Além disso, construímos peças deitadas para que cada camada formada seja a mesma área de superfície que a camada abaixo dela, e não há grandes oscilações de seção transversal. Quando características de peça críticas de dimensão ou alta resolução são requeridas, aconselhamos que peças são orientadas para posicionar essas características na superfície voltada para cima da peça. Lembre-se que construir peças em um ângulo pode resultar em peças com acabamento de superfície não ideal se cosméticos são chave.
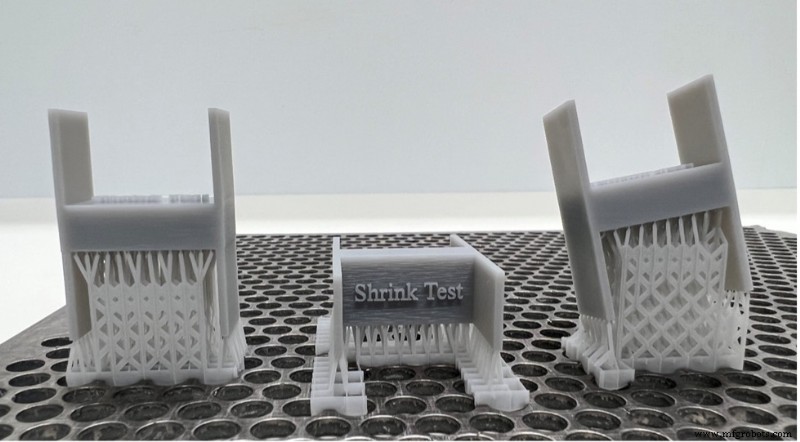
Encolhimento diferencial pode ser evitado orientando para eliminar mudanças de seção transversal pequena para grande na peça (mostrado acima) ou orientando a peça em um ângulo (mostrado à direita).
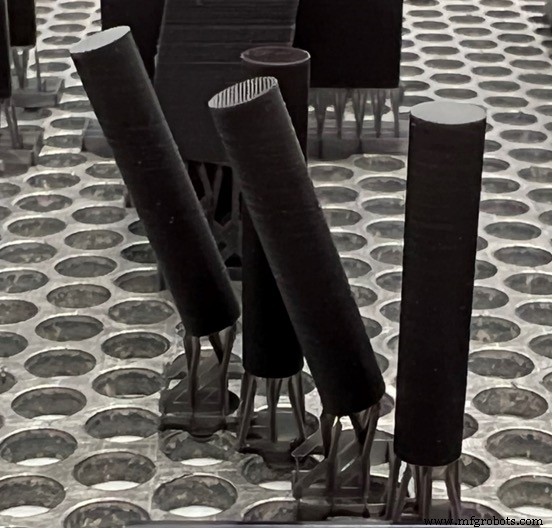
Se características lisas e cosméticas são o objetivo, construa peças verticalmente. Construir em um ângulo causará linhas de camada visíveis como mostrado no cilindro angular.
Orientando para Alcançar Acabamento de Superfície Desejado
Se é importante para sua peça ter um acabamento cosmético para uso em feira ou exposição, tenderemos a construir a peça plana e não em um ângulo. Quaisquer características críticas devem ficar voltadas para cima, pois as superfícies superiores serão lisas e mais propensas a precisão dimensional. Por outro lado, se sua peça for construída voltada para baixo, estruturas de suporte que precisam ser removidas e jateadas eliminariam qualquer efeito brilhante.
O efeito brilhante é mostrado no "H" que foi construído deitado plano. O "H" construído em um ângulo destaca linhas de camada e os efeitos visuais que podem ter no texto.
Como regra prática, nossa equipe pode escolher uma orientação diferente para fornecer a você a peça de melhor qualidade. Uma coisa importante a manter em mente é que se você não especificar uma orientação de peça desejada (horizontal vs. vertical), automaticamente escolheremos a orientação para atender ao tempo de construção mais rápido possível. Deixar nossa equipe de engenheiros saber quais aspectos são mais vitais para suas peças impressas em 3D nos ajuda a determinar como melhor orientar sua peça durante o processo de construção. No geral, a maior lição é que se você tem uma necessidade particular para uma peça impressa em 3D, seja características críticas, consideração de custo ou um acabamento de superfície específico desejado, certifique-se de deixar nossa equipe de engenheiros saber com antecedência para que possamos garantir que sua peça atenda aos seus objetivos específicos.
Tecnologia industrial
- Impressão 3D: Pilar da Indústria 4.0
- Fortalecendo Rastreamento de Ativos IIoT: Práticas de Segurança Comprovadas
- Impressão 3D e Prototipagem na Mar-Bal: Acelerando Inovação em Compósitos
- Impressão 3D Explicada: Tipos, Processos e Como Funciona
- Entendendo Porosidade na Soldagem: Causas, Detecção e Técnicas de Prevenção
- Escolhendo o Acabamento de Superfície de PCB Certo: HASL, OSP e ENIG Explicados
- Dominando a Fundição de Alumínio em Areia: Técnicas para Acabamento Superficial Superior
- Escolhendo o Método de Prototipagem Certo: Usinagem CNC vs. Impressão 3D para Peças Mecânicas
- Aumente a Eficiência e Qualidade do Rosqueamento: Estratégias e Seleção de Ferramentas de Especialistas
- Como a Impressão 3D Revoluciona a Usinagem e o Design Industrial