



Alcançando Tolerância de 0,05 mm na Usinagem CNC Aeroespacial de Ti-6Al-4V: Abordagem de Precisão em Malha Fechada
Na manufatura aeroespacial, a usinagem de componentes estruturais em Ti-6Al-4V exige expertise que transcende as práticas convencionais de CNC. Quando desenhos técnicos especificam tolerância dimensional de ±0,005 mm (±5 µm), o fluxo de trabalho típico de usinagem não é mais suficiente. O baixo módulo de elasticidade do titânio, sua pobre condutividade térmica, alta reatividade química em temperaturas elevadas e pronunciado comportamento de encruamento contribuem para forças de corte excessivas, aquecimento localizado e deflexão da peça.
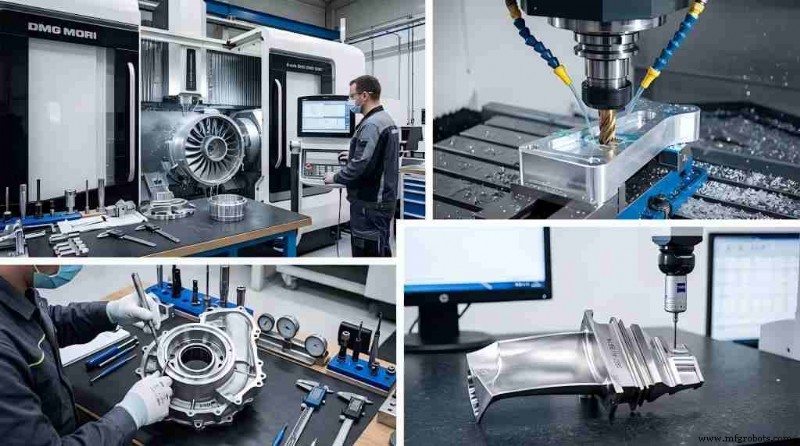
Usinagem CNC aeroespacial utiliza um sistema integrado de malha fechada que combina controle ambiental, cinemática da máquina-ferramenta, geometria avançada de ferramentas, fixação especializada e metrologia em processo para entregar precisão repetível em nível de mícron.
Eliminando Variáveis Físicas: Controle Ambiental e Rigidez da Máquina
Para uma tolerância de ±5 µm, flutuações de temperatura ambiente são a principal fonte de erro volumétrico. Coeficientes de expansão térmica significam que até pequenas variações de temperatura podem deslocar tanto a peça quanto o corpo da máquina.
1. Microclima e Estabilização do Fluido de Corte
Células de precisão devem residir em piso de fábrica dedicado e climatizado, com sistemas HVAC que mantenham temperatura ambiente de 20 °C ± 0,5 °C (68 °F ± 0,9 °F). O sistema de fornecimento de fluido de corte deve ser conectado a um chiller industrial capaz de manter o fluido dentro de ±0,1 °C da temperatura de base da mesa da máquina, prevenindo expansão ou contração local do titânio durante a remoção de material.
2. Cinemática da Máquina-Ferramenta e Precisão Volumétrica
Centros de usinagem 5 eixos de ultra-alta precisão, projetados para alta rigidez estática e dinâmica, são essenciais. Características-chave incluem:
- Simetria Térmica: Fundições simétricas garantem crescimento térmico uniforme, mantendo-o afastado da interface ferramenta-peça.
- Motores Direct-Drive e Guias Lineares: Eliminam folga para atuação de eixo impecável.
- Realimentação em Malha Fechada: Escalas ópticas lineares absolutas com resolução nanométrica (ex.: encoders Heidenhain) fornecem rastreamento de posição em tempo real, livres de erros de fuso de esferas.
Ferramentas Avançadas e Estratégias de Corte para Peças Aeroespaciais
A pobre condutividade térmica do titânio significa que cerca de 90% do calor de corte permanece na aresta, acelerando o desgaste da ferramenta e causando defeitos de superfície.
1. Ciclos de Alívio de Tensão e Gestão de Sobremetal
Tensões residuais do material bruto ou desbaste agressivo podem empenar a peça ao liberar a fixação. Nosso processo separa desbaste e acabamento:
Usinagem Bruta → Recozimento de Alívio de Tensão a Vácuo → Semi-Acabamento → Micro-Acabamento Final
Durante o acabamento final, a profundidade de corte (ap) é limitada a 0,02 mm–0,05 mm para reduzir forças de corte e eliminar deflexão elástica.
2. Seleção e Geometria da Ferramenta
Utilizamos substratos de metal duro de grão ultra-fino com alta dureza a quente e tenacidade.
- Revestimentos: Evitar revestimentos contendo Ti (TiN, TiAlN) para prevenir desgaste adesivo e BUE. Em vez disso, empregar ferramentas não revestidas polidas ou revestimentos CrN/DLC.
- Geometria: Ângulos de ataque positivos e agudos (10°–15°) e altos ângulos de hélice cortam limpo, reduzindo carga.
- Dinâmica: Fresas de topo com passo variável e hélice variável interrompem frequências harmônicas, suprimindo vibração que degrada acabamento e consistência dimensional.
3. Gestão de Fluido de Alta Pressão
Refrigeração por inundação padrão não consegue evacuar cavacos ou controlar temperatura em zonas de alta tolerância. Empregamos sistema de Refrigeração Através do Fuso (TSC) com pressão mínima de 70 bar (1.015 psi) para resfriar instantaneamente a aresta, quebrar cavacos dúcteis de titânio e evacuá-los da zona de corte.
Gerenciando Deformação Elástica: Soluções Inteligentes de Fixação
O módulo de elasticidade do titânio (~110 GPa) é aproximadamente metade do aço estrutural, resultando em o dobro da deflexão sob forças de fixação idênticas. Morsas mecânicas convencionais ou garras duras deformam geometrias de paredes finas, causando retorno elástico que viola a janela de ±0,005 mm.
1. Metodologias Avançadas de Fixação
Distribuímos cargas uniformemente com mesas a vácuo personalizadas ou fixadores hidráulicos de baixa distorção adaptados a cada peça. Para características intrincadas ou de paredes finas, fixação por mudança de fase — criogênica ou por congelamento — envolve o componente em gelo, oferecendo suporte uniforme sem pressão localizada.
2. Consistência de Referência
Sistemas de fixação de ponto zero com receptáculos de pino de tração embutidos alcançam repetibilidade mecânica de <2 µm, isolando a configuração de erros humanos durante transferência da peça.
Metrologia em Processo e Realimentação em Malha Fechada
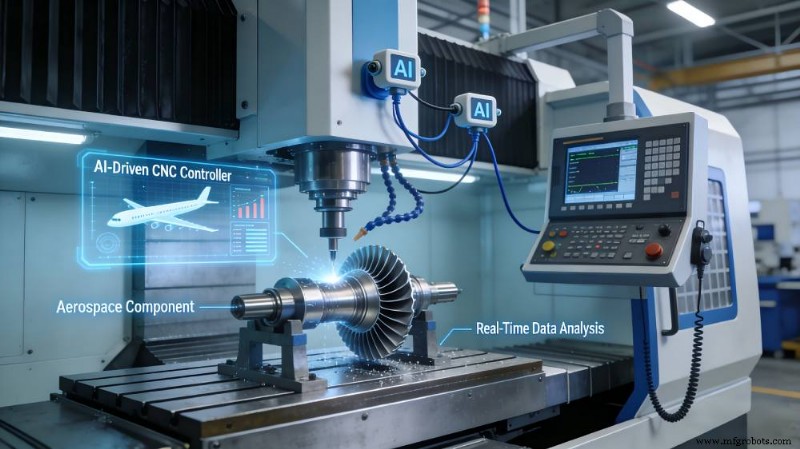
Programação preditiva sozinha não compensa microdesgaste da ferramenta ou movimento localizado da máquina em ciclos longos. Usinagem CNC aeroespacial de alto valor exige validação in-situ em tempo real.
1. Ciclos de Apalpamento na Máquina
Antes da passada final de acabamento, o programa CNC pausa para executar rotina de apalpamento na máquina usando sonda de toque com extensômetro (ex.: série Renishaw OMP). A sonda amostra datums críticos e superfícies semi-acabadas dentro do envelope da máquina.
2. Laços de Compensação Adaptativa
Coordenadas medidas retroalimentam o controlador CNC via variáveis macro. O controlador compara dimensões reais ao desenho e atualiza automaticamente compensações de desgaste da ferramenta (valores D, valores H) para corrigir o perfil de microdesgaste da ferramenta, eliminando intervenção manual.
Verificação: O Protocolo de CMM na Usinagem CNC Aeroespacial
Provar que uma dimensão atende ao requisito de ±0,005 mm é tão complexo quanto a própria usinagem. Princípios de metrologia ditam que a incerteza do instrumento de medição deve ser um quinto a um décimo da banda de tolerância.
1. Protocolos de Condicionamento da Peça
Peças não podem ser medidas imediatamente após a usinagem. Passam por protocolo de estabilização em laboratório de metrologia dedicado mantido a 20 °C ± 0,1 °C por 12–24 horas (dependendo da massa) para atingir equilíbrio térmico e aliviar tensões residuais.
2. Equipamento de Metrologia de Alta Precisão
Inspeção dimensional final utiliza Máquinas de Medição por Coordenadas (CMM) de alta precisão com sondas de varredura analógica. O erro máximo permitido do sistema (MPEE) deve satisfazer:
MPEE ≤ 0,5 µm + L/1000
Esta resolução garante dados estatisticamente válidos, estabelecendo rastreabilidade para conformidade aeroespacial.
Matriz de Configuração Operacional
As diferenças técnicas entre fresamento comercial padrão e usinagem de precisão aeroespacial otimizada são descritas abaixo:
| Variável Operacional | Usinagem Comercial Padrão | Usinagem de Precisão Aeroespacial Otimizada |
|---|---|---|
| Regulação Térmica Ambiente | Variação de ±2,0 °C permitida | Regulada a ±0,5 °C (Lab: ±0,1 °C) |
| Controle de Temperatura do Fluido | Refrigeração por inundação não regulada | TSC estabilizado por chiller a ≥70 bar |
| Realimentação de Posicionamento | Encoder rotativo no servomotor | Escalas ópticas lineares de caminho direto (escala nanométrica) |
| Mecanismo de Fixação | Fixação manual/hidráulica de garras duras | Sistemas a vácuo, criogênicos ou ponto zero |
| Compensação Dimensional | Atualizações micrométricas manuais offline | Laços de realimentação automatizados com apalpamento em processo |
| Inspeção | Paquímetros manuais padrão / CMM padrão | Imersão térmica prolongada + verificação CMM sub-micron |
Padronizando esses controles, uma instalação aeroespacial pode produzir confiavelmente componentes de Ti-6Al-4V dentro de uma janela de projeto de ±0,005 mm, neutralizando variáveis termodinâmicas e mecânicas ao longo do processo.
Guias Relacionados
Tecnologia industrial
- Defeitos Comuns em Fundição Metalúrgica: Causas e Prevenção
- 7 Estratégias Comprovadas que Todo Gestor de Segurança Deve Dominar
- Gerenciamento de Cluster no PLCnext: Aproveitando Kubernetes para Automação Industrial
- Celebre a Excelência na Manufatura — Escolha Seu Próprio Dia para o Manufacturing Day
- Implantação Centralizada de Certificados OPC UA via GDS Push Management
- Tolerâncias GD&T: Garantindo Precisão e Encaixe na Fabricação de Peças
- Estampagem Metálica 101: Guia Completo para Iniciantes
- Reduzindo Erros de Design de PCI: Estratégias Comprovadas para Produção Mais Rápida e Custo-Efetiva
- Identifique e Elimine Gargalos de Fabricação com Sistemas Avançados de Execução
- Por que Engenharia de Manufatura é a Escolha Inteligente para Futuros Inovadores