



Otimizando Qualidade de Corte a Laser para Reduzir Custos de Acabamento Secundário
Otimizando Qualidade de Corte a Laser para Reduzir Custos de Acabamento Secundário
O corte a laser continua sendo o método preferido da indústria para trabalho de chapa metálica de alta precisão. Sua verdadeira eficiência, no entanto, depende de entregar qualidade de aresta consistente. Arestas ruins forçam desbaste, retífica e retrabalho custosos que corroem a economia de tempo e material que o processo promete.
Para a maioria dos trabalhos em chapa metálica, defeitos de aresta decorrem de parâmetros de processo, não da máquina em si. Este guia destaca os problemas mais frequentes do corte a laser, suas causas raiz e soluções práticas que reduzem esforço de pós-processamento.
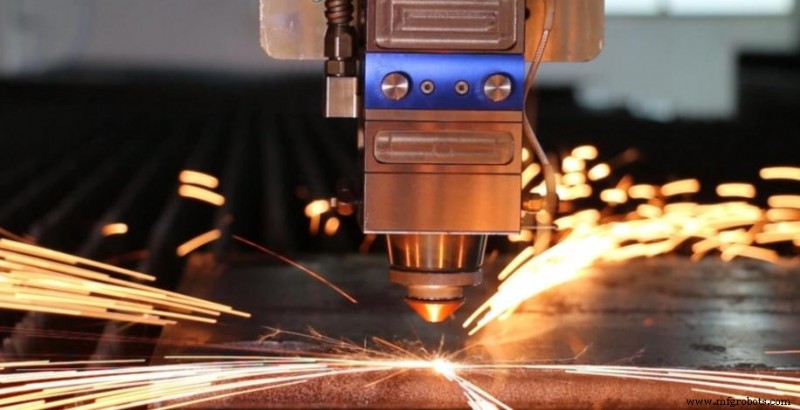
O Custo Oculto da Má Qualidade de Aresta no Corte a Laser
- Desbaste Intensivo em Mão de Obra: Remover rebarbas de laser manualmente é lento e trabalhoso. Quando se torna uma etapa do fluxo de trabalho, você paga duas vezes: uma pelo corte e outra pelo pós-processamento. O custo indireto acumula-se rapidamente em uma produção.
- Desperdício de Material e Rejeições: Geometria de aresta áspera pode comprometer precisão dimensional e causar problemas de encaixe durante montagem, levando a peças rejeitadas e atrasos de produção.
- Estética e Encaixe Comprometidos: Arestas oxidadas ou irregulares dificultam soldagem e pintura em pó. Superfícies limpas e consistentes são essenciais para juntas de solda fortes e acabamento impecável.
Defeitos Comuns no Corte a Laser e Suas Causas
A maioria dos defeitos pode ser rastreada a alguns fatores de processo fora de equilíbrio. Identificar a causa raiz é o caminho mais rápido para resolvê-los.
Combatendo Escória e Rebarbas
Escória e rebarbas formam-se quando material fundido não é totalmente removido da zona de corte e ressolidifica ao longo da aresta.
- Desequilíbrio Térmico: Com chapas mais grossas, o calor acumula-se na base do corte, impedindo que o metal fundido escape suavemente. Primeiro verifique e ajuste a posição focal e configurações de potência.
- Pressão de Gás Inadequada: O gás assistente ejeta material fundido. Pressão insuficiente deixa fusão para trás, resultando em rebarbas que devem ser retificadas.
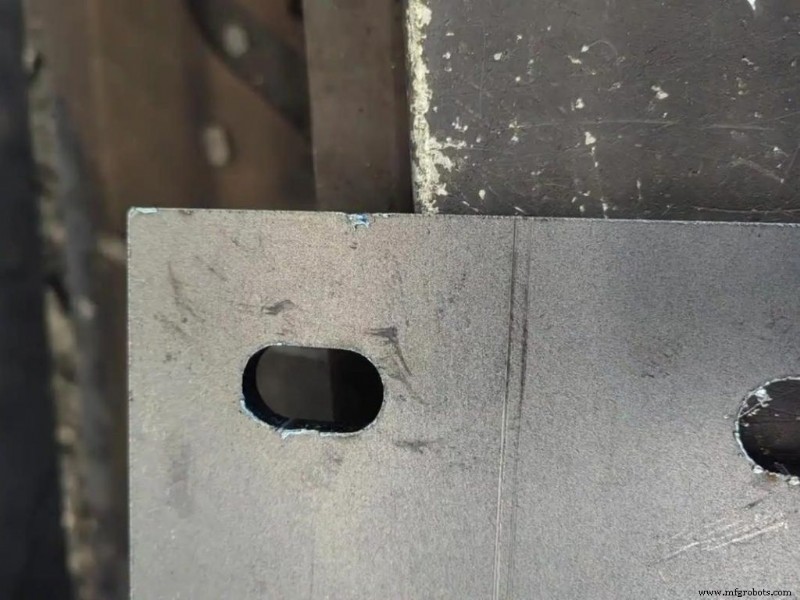
Estrias e Acabamentos Superficiais Rugosos
Estrias verticais na aresta de corte frequentemente indicam que um ou mais parâmetros precisam de ajuste.
- Qualidade do Feixe e Estabilidade do Foco: Uma lente contaminada ou ponto focal ligeiramente fora de posição pode espalhar o feixe irregularmente, produzindo estrias irregulares. Inspeção regular da lente e configuração adequada do foco fazem diferença mensurável.
- Erros de Velocidade de Avanço: Cortar muito rápido cria linhas de arrasto; cortar muito lento superaquece o material, alargando o kerf e rugosizando a superfície. A velocidade ideal varia com tipo e espessura do material.
Esta tabela resume os defeitos mais frequentes, suas causas raiz primárias e correções recomendadas:
| Defeito | Causa Raiz Primária | Correção |
|---|---|---|
| Rebarbas Duras (Escória) | Pressão do gás assistente muito baixa / Foco muito alto | Aumentar pressão do gás; baixar ponto focal |
| Estrias Rugosas | Velocidade de corte muito rápida | Reduzir taxa de avanço; verificar condição do bico |
| Grande Zona Afetada pelo Calor | Entrada de calor excessiva | Otimizar potência e velocidade de corte |
| Oxidação Excessiva | Reação de oxigênio muito agressiva | Reduzir pressão de oxigênio ou trocar para nitrogênio |
4 Dicas para Otimização do Corte a Laser
Eliminar defeitos na fonte é muito mais eficiente que corrigi-los depois. Foque nestas quatro áreas para melhores resultados.
- Otimize a Posição Focal
Para materiais mais espessos, defina o foco logo abaixo da superfície superior em vez de diretamente sobre ela. Este pequeno ajuste permite que o material fundido flua para fora mais facilmente, reduzindo escória e melhorando retidão da aresta. - Domine a Seleção do Gás Assistente
A escolha do gás tem impacto maior na qualidade da aresta do que a maioria dos operadores percebe. Nitrogênio produz arestas limpas, livres de óxido, em aço inoxidável e alumínio — ideal para aparência ou adesão de revestimento. Oxigênio, embora exotérmico e eficiente para aço carbono grosso, deixa acabamento levemente oxidado. - Encontre a Velocidade de Corte Ideal
A taxa de avanço mais rápida nem sempre é a melhor. Realize testes de velocidade em cortes de amostra para determinar a taxa que produz a aresta mais limpa, não apenas o menor tempo de ciclo. - Mantenha Bicos Limpos e Centralizados
Bicos desgastados ou descentralizados perturbam o fluxo de gás assistente, causando turbulência, arestas irregulares e larguras de kerf inconsistentes. Inspeção e substituição regulares de bicos oferecem alto retorno com mínimo esforço.
Projetando Peças para Corte a Laser Impecável
Parâmetros de processo importam, mas o design da peça também. Alguns pequenos ajustes no CAD podem evitar quantidade surpreendente de trabalho de acabamento depois.
- Evite Cantos Internos Agudos: Adicione pequenos arredondamentos a cantos internos para evitar que o laser permaneça e superaqueça o material.
- Respeite a Relação Furo-Espessura: Como regra prática, o diâmetro do furo deve ser pelo menos igual à espessura do material. Chapas grossas com furos pequenos tendem a estourar e produzir geometria de aresta ruim.
- Mantenha Espaçamento Adequado (Alma): Cortar características muito próximas pode acumular calor e deformar a chapa circundante. Deixe material suficiente entre cortes para preservar planaridade e precisão dimensional.
Construindo um Fluxo de Trabalho de Corte a Laser Custo-Eficiente
Reduzir acabamento secundário é muitas vezes a forma mais rápida de baixar o custo real de peças cortadas a laser. Ajustando parâmetros de corte, selecionando o gás assistente correto e projetando peças cuidadosamente, fabricantes podem alcançar arestas mais limpas, maior produtividade e custos de produção mais previsíveis.
O serviço de corte a laser da JTR começa com um processo que entrega peças prontas para a próxima etapa — sem bancada de desbaste necessária. Se você enfrenta problemas de qualidade de aresta ou deseja otimizar seu fluxo de trabalho em chapa metálica, entre em contato para discutir seu projeto.
Guias Relacionados
Tecnologia industrial
- 3 Estratégias Comprovadas de Rastreamento de Equipamentos Aeroportuários para Excelência Operacional
- Guia de Presentes Feitos na Califórnia 2021: Apoie Pequenos Negócios Locais
- Aproveitando Manufatura Aditiva para Produção Avançada de Veículos Elétricos
- Parte I: Construindo uma Proposta de Valor Convincente para Atualizações de Software
- Reduza Emissões da Cadeia de Abastecimento Agora para Vencer Futuros Impostos de Carbono
- Realimentação Positiva em Circuitos Op-Amp: Histerese, Comparadores e Osciladores
- A Fabricação Aditiva é Adequada para o Seu Negócio? Um Guia Prático de Decisão
- Moldagem por Injeção de Alumínio: Produção Eficiente e Econômica de Peças Complexas
- Conectar Node-RED a Controladores PLCnext com o Novo Conector REST API
- Descubra o Dobrador de Tubos Crippa: A Inovação Líder da Itália em Dobra de Tubos