



Por Que Escolher Usinagem 5 Eixos para Suportes Aeronáuticos Complexos
Na manufatura aeroespacial, minimizar peso do componente mantendo integridade estrutural é objetivo primário de projeto. Para alcançar isso, componentes modernos de aeronaves apresentam topologias leves integradas com geometrias complexas. Como engenheiro de usinagem CNC experiente especializado neste setor, sou frequentemente questionado por equipes de compras e engenheiros de campo se um componente estrutural específico, como um suporte de aeronave, estritamente requer processamento multi-eixos. A realidade técnica do chão de fábrica dita que a usinagem aeroespacial 5 eixos não é mais um luxo opcional; é uma necessidade de fabricação.
Quando fornecedores globais de nível 1 buscam um serviço de usinagem CNC 5 eixos, eles exigem capacidades técnicas verificadas, controle rigoroso de tolerâncias e estratégias abrangentes de mitigação de risco para materiais de alto valor. Este artigo fornece análise de engenharia direta de por que componentes aeroespaciais complexos demandam produção multi-eixos avançada e como esses sistemas superam limitações físicas do fresamento tradicional.
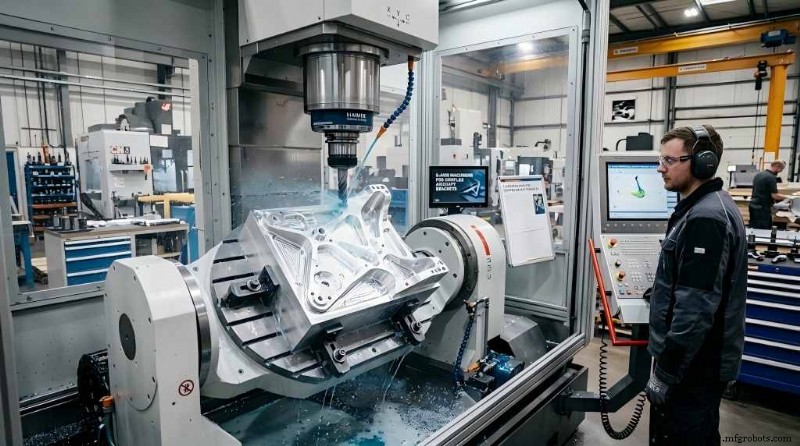
O que é Usinagem CNC 5 Eixos e Por Que a Aeroespacial Precisa Disso?
Máquinas de fresamento CNC convencionais operam em três eixos lineares, X, Y e Z. Centros de usinagem verticais ou horizontais são muito eficientes na usinagem de componentes prismáticos, mas são cinematicamente limitados na usinagem de geometria complexa. Um fresador 5 eixos possui dois eixos rotacionais adicionais. Geralmente referidos como eixo A, que inclina em torno do eixo X, e eixo B ou C, que rotaciona em torno do eixo Y ou Z. Nesta configuração cinemática, a ferramenta de corte pode se aproximar da peça de qualquer direção dentro de uma área de trabalho hemisférica.
Componentes aeroespaciais como suportes estruturais, impulsores e quadros de antepara são caracterizados por contornos orgânicos, superfícies de forma livre, teias de ângulo variável e cavidades internas profundas. O processamento dessas características em máquina 3 eixos ou 4 eixos apresenta sérios riscos à produção:
- Erros Acumulados de Setup: Usinar um suporte de aeronave multi-lados em máquina 3 eixos envolve múltiplos setups e fixação dedicada para mover a peça e usinar cada lado. Você acumula variações de alinhamento cada vez que reposiciona manualmente. São erros compostos de dimensionamento e tolerância geométrica (GD&T).
- Alcance da Ferramenta Insuficiente: Em máquina 3 eixos, o eixo da ferramenta não pode ser alterado. Se você tem características angulares ou bolsões profundos, o fuso da máquina não consegue contornar obstáculos, resultando em colisões de ferramenta ou material não usinado.
Essas limitações podem ser removidas com serviço dedicado de usinagem CNC 5 eixos combinando operações em um único setup, mantendo a relação espacial exata entre diferentes características geométricas.
Por Que um Suporte de Aeronave Absolutamente Requer Fresamento 5 Eixos
A usinagem 5 eixos não é apenas desejável, mas tecnicamente necessária. Demonstraremos isso examinando a sequência de produção de um suporte estrutural de aeronave típico de carga. Esses componentes transferem forças aerodinâmicas críticas da fuselagem para superfícies de controle e exigem altas razões resistência-peso.
Desafio 1: Cavidades Profundas e Paredes Finas
Para atender limites rigorosos de peso, engenheiros aeroespaciais projetam suportes com configurações de bolsões profundos limitados por paredes finas, frequentemente abaixo de 2,0 mm de espessura.
- Modo de Falha 3 Eixos: Em configuração 3 eixos padrão, fresar cavidade profunda requer ferramenta de corte de alcance estendido para limpar flanges superiores. Ferramentas longas têm rigidez estática e dinâmica reduzida. Segundo princípios de engenharia mecânica, a deflexão da ferramenta aumenta cubicamente com seu comprimento não suportado. Esta falta de rigidez causa vibração severa, acabamento superficial ruim, desgaste acelerado da ferramenta e distorção estrutural de parede fina.
- Solução 5 Eixos: Um fresador 5 eixos inclina o cabeçote do fuso ou a mesa trunion. O ajuste no posicionamento permite ferramenta de corte muito mais curta e de maior rigidez entrar na cavidade profunda com ângulo ótimo. O processo é livre de vibração devido à alta rigidez da ferramenta; tolerâncias de espessura de parede de ±0,02 mm são mantidas, e deformação mecânica da estrutura de parede fina é evitada.
Desafio 2: Eliminando Erros de Setup para Tolerâncias Geométricas Rigorosas
Suportes de aeronave contêm múltiplos furos críticos, faces de encaixe e ranhuras de alinhamento que devem conformar a tolerâncias de posição verdadeira rigorosas (frequentemente dentro de 0,03 mm relativas a datums primários). Ao utilizar fixadores separados em múltiplos setups de máquina, o acúmulo de tolerância de posicionamento do fixador, variações de fixação da peça e deslocamentos de origem da máquina tornam a conformidade quase impossível.
O processamento 5 eixos utiliza o princípio de setup único. Fixando o material bruto ou forjamento uma vez, a máquina acessa cinco lados da peça sequencialmente. O posicionamento relativo de cada furo, ranhura e face é controlado estritamente pela precisão de posicionamento linear e rotacional dos encoders da máquina, eliminando completamente erros de indexação humana.
Desafio 3: Mantendo Velocidade de Corte Constante em Formas Orgânicas
Ao fresar contornos externos complexos e orgânicos de um suporte de aeronave, a ferramenta de corte deve manter velocidade de corte constante (Vc) para garantir taxas uniformes de remoção de material e acabamentos superficiais. Em máquina 3 eixos, conforme a fresa de topo esférica move-se sobre superfície curva, o ponto de corte efetivo desloca-se em direção à ponta central da ferramenta, onde a velocidade rotacional cai para zero, causando atrito em vez de cisalhamento eficiente.
A usinagem contínua 5 eixos resolve isso inclinando dinamicamente o eixo da ferramenta relativo ao vetor normal da superfície. Este sistema mantém o ponto de contato no diâmetro ótimo da fresa esférica para manter Vc estável, evitando brunimento superficial e garantindo que o acabamento superficial atenda ao rigoroso padrão aeroespacial Ra 1,6 µm sem polimento manual.
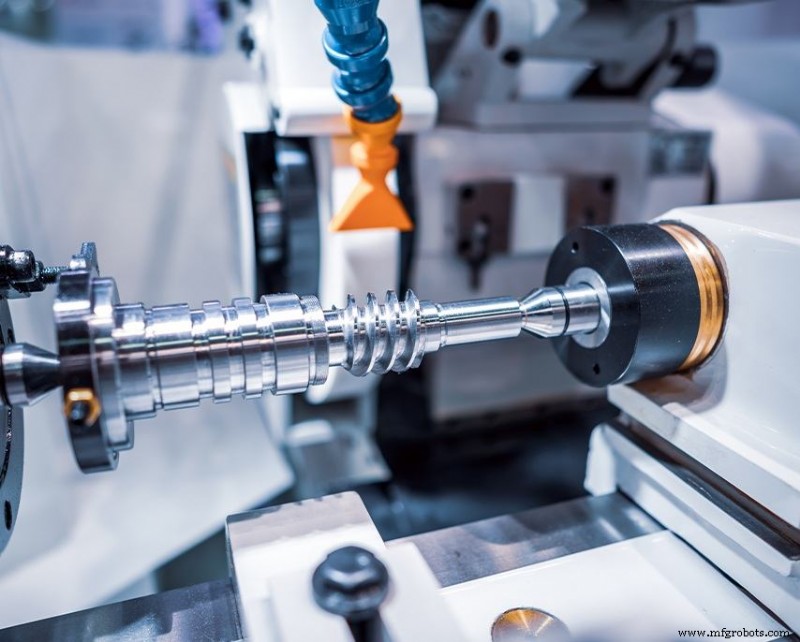
Superando Titânio e Inconel com Tecnologia 5 Eixos
Suportes aeroespaciais e componentes estruturais que demandam ligas de engenharia avançada são submetidos a carregamento cíclico severo e ambientes térmicos. Esses materiais representam desafios extremos de usinabilidade mecânica que requerem estratégias de trajetória multi-eixos para gerenciar tensão da ferramenta e geração de calor.
| Grupo de Material | Liga Típica | Características Mecânicas | Estratégia de Mitigação 5 Eixos |
|---|---|---|---|
| Ligas de Titânio | Ti-6Al-4V (Grau 5) | Baixa condutividade térmica, alta reatividade química em temperaturas elevadas, altas forças de corte. | Otimização contínua de orientação da ferramenta 5 eixos previne acúmulo localizado de calor. Mantém ângulos de engajamento exatos para maximizar previsibilidade de desgaste da face da ferramenta e estender vida útil. |
| Superligas à Base de Níquel | Inconel 718 | Comportamento rápido de encruamento, alta resistência ao cisalhamento em temperatura, microestruturas abrasivas. | Utiliza trajetórias de ferramenta 5 eixos de alta rigidez combinadas com estratégias de fresamento trocoidal para distribuir carga da ferramenta uniformemente, mitigando desgaste em entalhe e evitando quebra da ferramenta. |
| Alumínio Aeroespacial | 7075-T651 | Alta tensão residual de laminação/forjamento, propenso a empenamento estrutural durante remoção pesada de material. | Emprega trajetórias de fresamento adaptativo 5 eixos de alta velocidade para remover material rápida e simetricamente, balanceando tensões residuais internas para prevenir distorção da peça. |
O Que Procurar em Serviço de Usinagem CNC 5 Eixos para Projetos Aeroespaciais
Ao auditar fabricante apropriado para programas sensíveis de aeronaves, profissionais de compras devem buscar requisitos adicionais além do número de máquinas:
- Classificação do Equipamento e Rigidez Cinemática: Garantir que o provedor opere equipamento de fresamento 5 eixos de alta classe, como DMG MORI, Makino, Hermle e Matsuura. Máquinas devem vir com equipamento de estabilização térmica, fusos direct-drive de alto torque e potência, e escalas lineares de alta resolução para estabilidade volumétrica sob carga total.
- Certificação e Sistema de Qualidade: É obrigatório que a empresa tenha certificação de sistema de gestão de qualidade AS9100D. Este padrão garante rastreabilidade total de lotes, procedimentos de END são seguidos, e FAI é feito conforme padrões AS9102.
- Programação CAM Avançada e Integração de Simulação: Programação de trajetórias multi-eixos complexas requer suítes de software especializadas como Hypermill ou Mastercam. Além disso, o fabricante deve realizar simulação completa usando programas como VERICUT, onde a simulação cinemática exata permite verificar folga e evitar possíveis colisões de máquina.
- Precisão Metrológica e Verificação Volumétrica: O provedor deve ter máquinas de medição por coordenadas (CMM) locais com capacidade de varredura contínua ou cabeça de apalpamento 5 eixos para medir características geométricas relativas a modelo CAD 3D nativo.
O fresamento multi-eixos é o processo fundamental de fabricação que atende aos requisitos da aviação moderna para menor peso de componente, maior rigidez estrutural e maior vida útil — de suportes estruturais em aeronaves a peças sofisticadas para turbinas. Processos 5 eixos precisos garantem que peças estruturais sejam formadas precisamente às especificações de engenharia, maximizando produtividade de produção.
Perguntas Frequentes (FAQ)
P1: Quais tolerâncias geométricas específicas podem ser alcançadas com serviço de usinagem aeroespacial 5 eixos?
R1: Um centro de usinagem CNC 5 eixos de alto nível operando em instalação climatizada pode manter consistentemente tolerâncias de posicionamento linear dentro de ±0,005 mm (0,0002 polegadas) e tolerâncias de indexação rotacional dentro de ±2 arcosegundos. Tolerâncias reais de posição verdadeira para furos críticos são tipicamente mantidas dentro de 0,02 mm relativas a datums primários.
P2: Como a usinagem 5 eixos reduz prazos de produção totais para suportes aeroespaciais complexos?
R2: Embora leve mais tempo programar e simular a primeira fase de programação CAM e simulação comparado à programação 3 eixos, o uso de usinagem 5 eixos evita a necessidade de projetar e fabricar vários setups e fixadores modulares. Reduzindo todo o processo de fabricação a um único setup, uma economia de tempo total de até 40%-60% é alcançada.
P3: Por que a certificação AS9100D é obrigatória para oficinas fornecendo usinagem aeroespacial 5 eixos?
R3: O padrão AS9100D incorpora o padrão ISO 9001 enquanto implementa gestão rigorosa de risco, controle de itens críticos e gestão de configuração específica ao setor aeroespacial, defesa e espaço. O AS9100D garante que cada etapa do processo de usinagem 5 eixos seja documentada desde forjamento até etapa de teste ultrassônico para evitar quaisquer defeitos de produto.
Guias Relacionados
Tecnologia industrial
- Domínio da Manufatura Lights-Out: Seu Guia Completo para Produção Sem Operador
- Usando JFET como Chave Liga/Desliga de Baixa Potência
- 4 Dicas Essenciais de Segurança para Soldagem e Metalurgia no Local de Trabalho
- Soluções CAD/CAM Integradas: Aumente Eficiência e Colaboração — É Certo para o Seu Negócio?
- Domine a Gestão de Inventário de Armazém: Estratégias Comprovadas para Eliminar Erros
- Desvendando Personas de Compradores B2B na Manufatura: Um Guia Prático
- Apresentando Resumos com IA para Seu Painel Diário de Produção
- Como Autodesk Fusion 360 Permite Engenharia Concorrente Eficiente
- Máquinas CNC Desktop Acessíveis para Corte de Metal de Precisão em Casa
- Escolhendo o Transistor de Substituição Correto: Guia para Seleção Ótima