



Garantindo Montagem Perfeita: Guia Completo para Engenharia de Encaixe (Fitment)
Fazer peças que se encaixam é realmente um dos principais entregáveis para uma consultoria de desenvolvimento de produto full-service. Claro que as pessoas querem que pareça bom e passe em todas as especificações regulatórias, mas absolutamente tem que ser capaz de ser montado e se encaixar bem, consistentemente.
Muitas vezes, onde as coisas dão errado primeiro é na ausência de decidir como as quebras de peça e linhas de separação serão, onde estão os encaixes críticos ou controladores ou recursos de encaixe necessários, e fazer uma análise de tolerância razoável para entender o desafio à frente. Em toda a empolgação que é desenvolvimento de produto, esses detalhes-chave de encaixe não podem ser negligenciados, mas frequentemente são.
Linhas de separação de peças são na verdade um recurso de design chave que pode melhorar a aparência de um produto, mas também podem prejudicá-lo se forem exageradas ou desnecessariamente onerosas. Coisas a ter em mente que estão impulsionando linhas de separação podem estar nos bastidores do que o produto parece por fora, ou podem ser impulsionadas por quebras de cor e textura na pele externa, ou até usadas para comunicar zonas de interação.
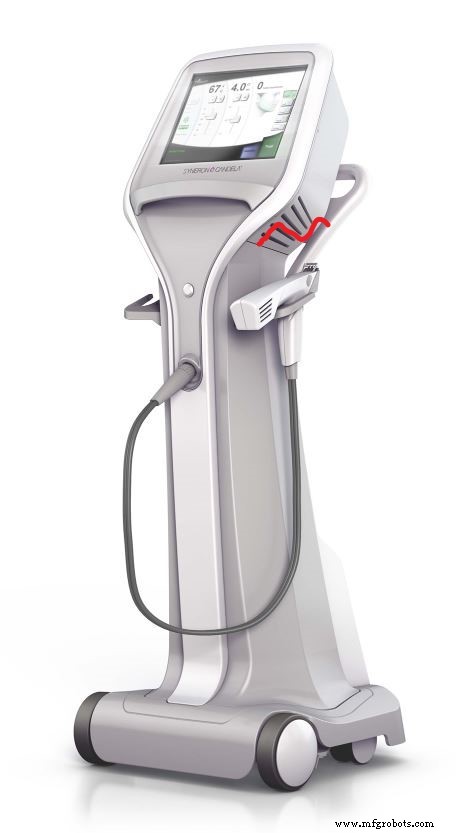
Decisões de manufatura às vezes também podem impulsionar detalhes de linha de peça. Peças moldadas são de custo mais baixo para produzir se o núcleo metálico da ferramenta, a porção da ferramenta que forma o interior da peça plástica, puder ser puxado diretamente para fora do interior da peça plástica, sem ação lateral adicional, slides ou lifters na ferramenta. Costuras de peça no meio de superfícies visuais primárias ou pontos de contato com o usuário também são geralmente indesejáveis. Soluções elegantes geralmente vêm quando toda a equipe de desenvolvimento de produto (designer, engenheiros e fabricantes) se reúnem e discutem a quebra de peça cedo.
Além disso, lembre-se, peças moldadas por injeção, especialmente à medida que ficam maiores, tenderão a ter contração e empenamento pós-ciclo de injeção, então duas peças se juntando só agrava isso. Se as peças são rígidas, então nervuras e sobreposições nos pontos de encontro são mais desafiadas para puxar as duas peças para alinhamento. Quanto mais longa ou complexa a costura ao longo da qual as duas peças se encontram, ou mais apertado elas são destinadas a se encaixar, tudo complica as coisas, tornando difícil entregar produtos repetíveis de alta qualidade, e isso antes de uma terceira peça ser adicionada à junção. Sim, revisão apertada das geometrias individuais das peças e bom design de molde com análise de fluxo de molde pode ajudar a mitigar distorção de peça, mas não eliminá-la, e alguns designs têm recursos de peça que são necessários ou desejados que estarão empurrando os limites da moldagem por injeção de qualquer forma. Então, não importa quão bem as peças se juntem no mundo virtual, o mundo real apresentará outros desafios, e geralmente alguns que não serão antecipados.
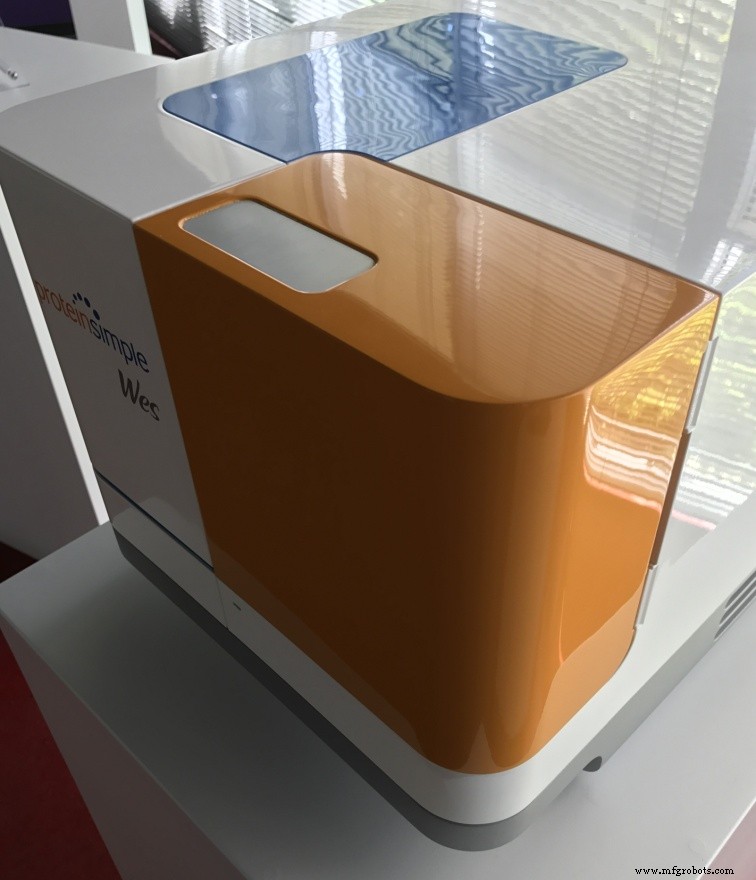
É aqui que decidir onde encaixes críticos são realmente necessários e decidir se deve seguir o caminho de complexidade desnecessária sem valor é crucial. Frequentemente, um reveal (gap planejado e controlado) entre duas peças, ou sobreposição de superfícies de duas peças, ou nervuras de posicionamento localizadas, e fronteiras peça-a-peça mais diretas podem ajudar muito a entregar boa aparência, custo menor e tempo de mercado mais curto para o novo produto. Se um encaixe de revelação zero, ou linha a linha, é realmente necessário para a aparência, a equipe deve enfrentar os desafios adicionais desde o início, estabelecendo preocupações-chave de alinhamento e recursos de controle, revisão inicial do moldador para identificar empenamento nas peças, planejar fixadores adicionais de peça para controle de forma pós-moldagem, e o aumento geral de custo de peça no resultado final.
Todos esses desafios podem não ser totalmente compreendidos se a devida diligência não for feita em relação ao stack-up de tolerância cedo. Todas as peças terão uma faixa, dentro da qual seu tamanho variará, e montar peças sobre peças somará as variações, às vezes compensando umas às outras, e outras vezes piorando as coisas. Além disso, apenas encontrar resultados de estudo de tolerância que só mostram o quão ruim as coisas podem variar não é onde deve terminar. Deve haver uma revisão completa e pensamento colocado em onde o desalinhamento poderia ser projetado para fora ou tornado menos problemático com opções de manufatura. Encontramos muitas empresas, novas ou estabelecidas, que na verdade não realizaram estudos de tolerância completos de seus designs e se perguntam por que têm tais variações em produção. Contabilizar adequadamente forma e posição de recursos de peça, sem falar em considerar expectativas razoáveis para fabricação de recursos de peça, são necessários para produtos de qualidade consistente. Em muitos casos, o número puro de peças esperadas para trabalhar juntas para alcançar algum alinhamento ou aparência final, como atribuído por um engenheiro de sistema ou pessoa de marketing nunca visto, é descaradamente irrealista, e em alguns casos ainda há uma discussão desnecessária sobre apenas gastar mais dinheiro para fazer as peças com tolerâncias mais altas. Isso não é necessário se algumas das peças contribuindo para o stack-up de tolerância puderem ser removidas de impulsionar o encaixe das peças de acasalamento. Se estrutura-chave ou outras estratégias de montagem podem ser empregadas para melhor alinhar encaixe peça-a-peça. Pode levar um pouco mais de tempo no processo de design, mas isso será nada comparado à dor de cabeça de resultados inconsistentes durante a produção inicial e os atrasos associados a tentar consertar coisas nos estágios finais de desenvolvimento.
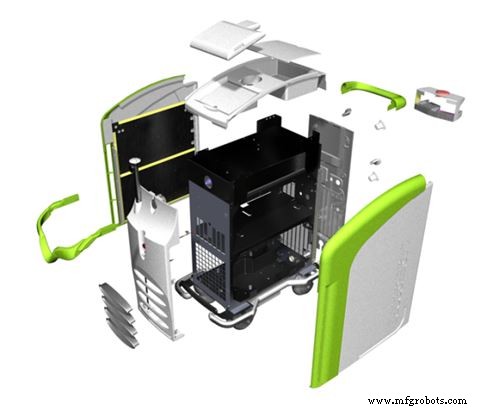
Uma vez que um conjunto mais direto de recursos de design e interações controladas por tolerância estão em vigor, o encaixe das peças do invólucro, seja peça-a-peça, recursos de montagem em sub-frames, ou uma estratégia de montagem enfatizando locais-chave de encaixe, ainda será importante ter planejado folgas apropriadas onde necessário e pontos-chave de contato de peça para superfícies de montagem para garantir o posicionamento. Isso é um pouco como um quebra-cabeça 3D às vezes, mas é importante lembrar que para cada encaixe linha-a-linha, algum outro encaixe linha-a-linha pode lutar com ele ou empurrar a peça para fora de posição, e isso pode acontecer apenas quando a peça está no lado grande ou pequeno de sua faixa de tolerância. Ter uma estratégia, novamente, onde as peças se juntam com pontos-chave de toque e montagens rígidas é fundamental, e muitas vezes estas podem estar nos bastidores, por assim dizer, deixando visível uma costura de quebra de peça leve mas consistente, sobreposição ou reveal.
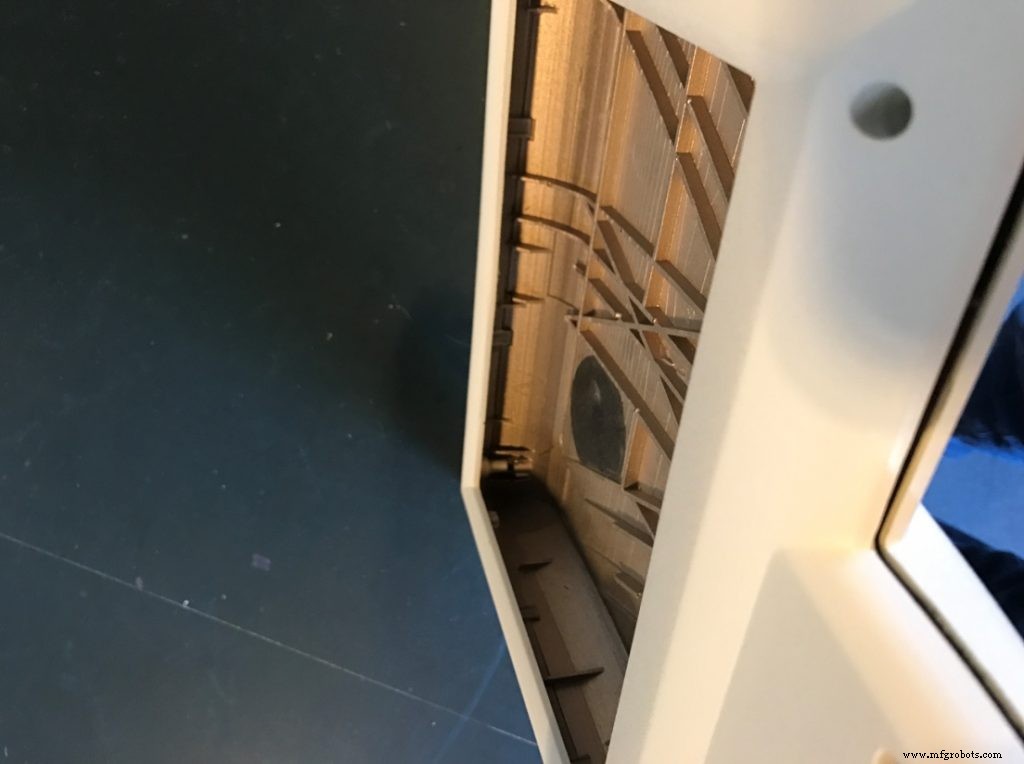
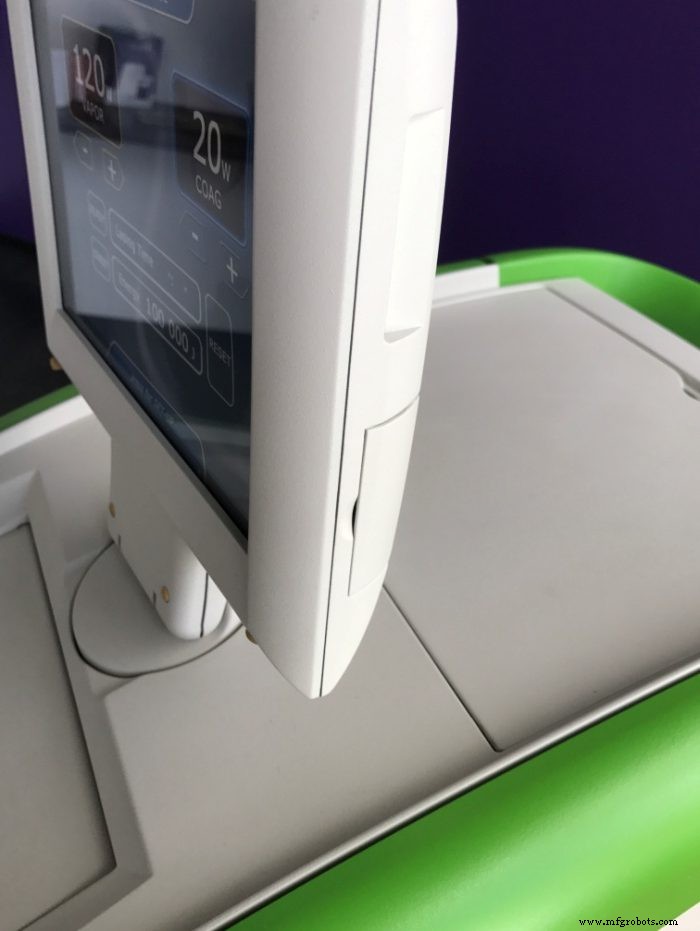
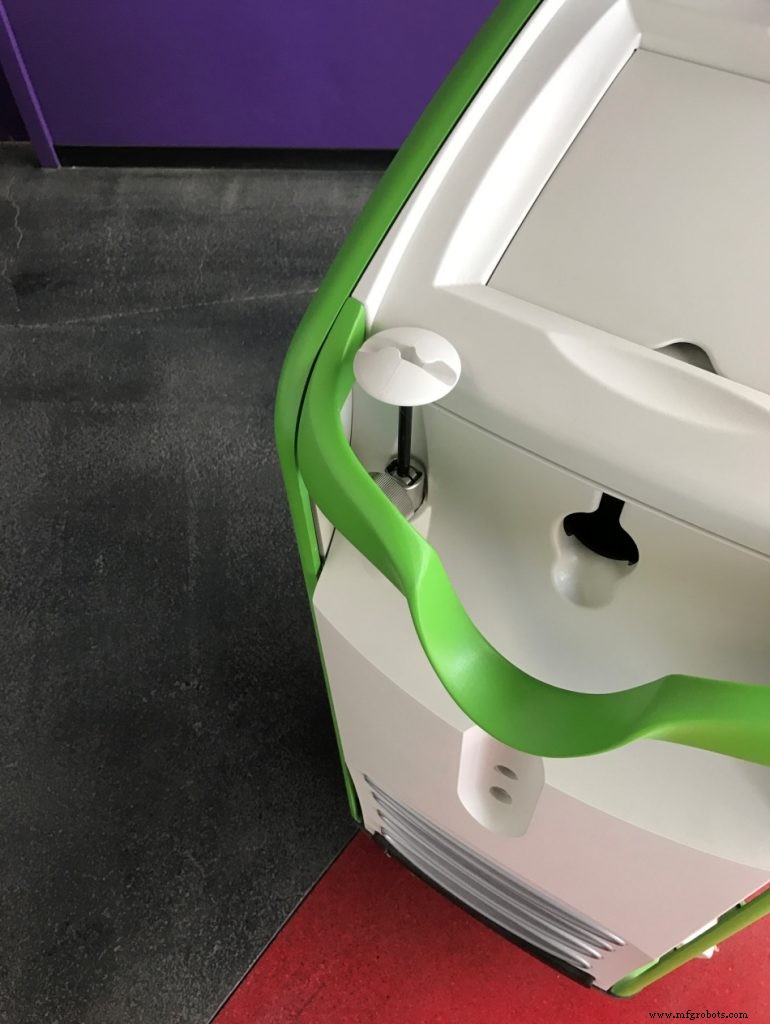
Este invólucro de tela sensível ao toque personalizado tinha que ter acabamento suave e ser estruturalmente sólido para ser estável durante a interface. Além disso, tinha que ser resistente a ingresso de fluidos. As carcaças externas moldadas por injeção dependiam de várias nervuras intertravadas, snaps e sobreposição de reveal como pode ser visto olhando para cima em uma carcaça na imagem da direita. Esses recursos mantinham os lados e bordas alinhados e ajudavam a carcaça externa a ser mais rígida quando montada.
Ainda haverá possíveis desafios de empenamento de peça moldada por injeção com costuras longas, mas leves, planejadas, inserções de superfície, gaps e arredondamentos de borda em peças podem esconder essas imperfeições restantes mesmo em montagens que parecem ter superfícies contínuas com apenas leves quebras entre as peças. Você pode produzir um produto com dezenas de juntas ajustadas adequadamente projetadas, mas sua equipe de design só vai lembrar da única interferência peça-a-peça que não alinhará quando montada pela primeira vez.
Uma vez que sua estratégia de design é decidida com sua equipe de desenvolvimento e os detalhes foram trabalhados, sua construção de protótipo será sua chance de confirmar encaixe adequado e facilidade de montagem no mundo real. Espere aprender com seu protótipo, pois uma peça vale 1000 imagens, mas você precisará inspecionar suas peças de protótipo recebidas para garantir que elas realmente estão em especificação para seu design. E não inspecione apenas suas peças onde você encontra um problema enquanto procura a causa, mas inspecione-as em qualquer área de recurso crítico pois você não quer uma peça fora de especificação confirmar que seu design se junta bem apenas para descobrir em produção que quando a peça é feita corretamente à especificação ela não se encaixará. Seu protótipo deve ser estudado para garantir que sua estratégia de montagem, recursos de localização e faixa de tolerância produzirão repetidamente montagens de alta qualidade à medida que você avança para produção. Também é uma oportunidade para, "Walk in," recursos de localização e montagens para alcançar o encaixe desejado para peças adjacentes. Às vezes, deliberadamente produzimos recursos-chave de localização em um protótipo ligeiramente maiores para que material possa ser facilmente removido para aprender qual o melhor tamanho de recurso será para encaixe. Claro, para peças moldadas de produção, o oposto é verdadeiro, pois ligeiramente subdimensionar um recurso-chave de encaixe permitirá que o fabricante de ferramentas remova material da ferramenta de conformação metálica aumentando o tamanho da peça plástica para otimizar o encaixe. Isso é referido como sendo "steel safe" pois remover material de uma ferramenta de conformação metálica é muito mais fácil e barato do que adicionar material. Mas essa abordagem precisa ser discutida durante o desenvolvimento com seu fabricante de ferramentas e moldador para que eles entendam qual o resultado desejado da peça plástica.
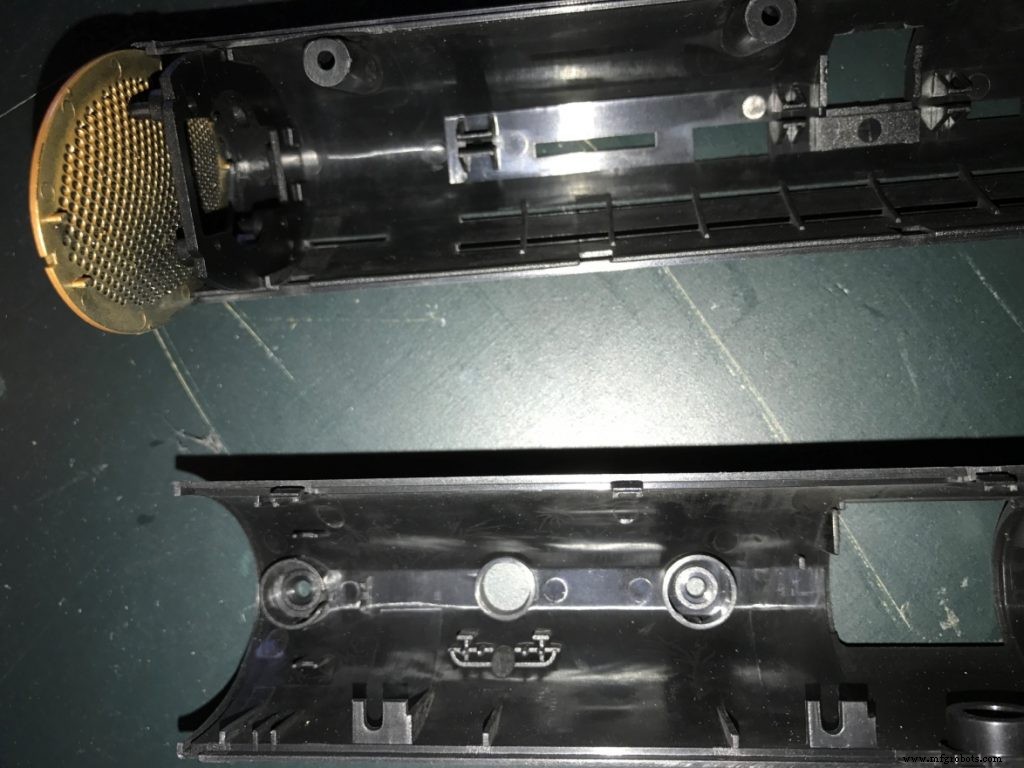
Em todos os casos, ter envolvimento de toda a equipe cedo deve ajudar a tomar decisões sobre encaixe, qualidade, design e atingir metas de custo enquanto elimina tempo perdido para mercado para o novo produto em desenvolvimento de forma muito mais eficiente. Abordagens de design inteligentes podem esconder irregularidades de junção de peça e desajuste em juntas enquanto mantêm geometria individual de peça simples e controle dimensional e em custos de manufatura mais baixos se a montagem é considerada desde o início e o design é avaliado para valor geral para o cliente.
Processo de manufatura
- Construa um Portátil RetroPie Handheld com Raspberry Pi – Parte 1
- Usinagem 5 Eixos Desmistificada: Por Que Não é Tão Intimidante Quanto Parece
- Garantindo Precisão Dimensional em Peças Impressas em 3D
- Guia Completo de Peças Usinadas: Vantagens, Aplicações e Soluções Custo-Efetivas
- Hyper Quadrex 200MSY: Fusos Duplos de 30 hp e Controle CNC de Eixo C Completo para Produção de Peças de Alta Precisão em Grande Volume
- Domínio da Manufatura Lights-Out: Seu Guia Completo para Produção Sem Operador
- Guia Especialista para Manutenção de Teleféricos de Esqui e Peças Principais
- Guia Especializado de Aquisição de Peças Industriais: Decisões Informadas para Sucesso na Fabricação
- Guia Abrangente de Componentes de Freios Industriais
- Fundamentos de Automação: Guia para Iniciantes em Integração Robótica