



Couro Verniz: História, Produção e Impacto Ambiental
Introdução
O couro verniz é um couro acabado que recebeu uma camada de laca quimicamente curada e de alto brilho, conferindo-lhe um brilho reflexivo característico. Embora tradicionalmente preto, o couro verniz pode ser produzido em diversas cores. Há muito tempo é um elemento básico em calçados formais e sapatos de dança.
O processo de fabricação do couro verniz segue as mesmas etapas fundamentais de outros couros premium — curtimento, desengorduramento e remoção de pelos —, mas a etapa definidora é a vernização final. Todos os couros provêm de peles ou couros de animais, mais comumente bovinos, mas também ovinos, caprinos, suínos e répteis exóticos. Na produção moderna, qualquer couro de qualidade suficiente pode ser acabado como verniz, permitindo que os fabricantes utilizem uma ampla gama de matérias-primas.
As peles animais consistem em três camadas: uma epiderme externa, uma derme densa rica em colágeno e uma camada subcutânea interna. O curtimento remove pelos e gordura, estabiliza o colágeno e confere durabilidade e flexibilidade. As técnicas mais antigas de curtimento remontam à pré-história, evoluindo através de métodos à base de plantas no Egito Antigo e no Oriente Médio, até o curtimento ao cromo introduzido em 1858. O curtimento ao cromo moderno, que emprega sulfato de cromo, substituiu amplamente o curtimento vegetal e permite a produção em larga escala.
A história do couro verniz remonta a 1799, quando o inglês Edmund Prior patenteou um método para pintar couro com corantes, óleo fervido e verniz de óleo. Patentes subsequentes em 1805 e 1854 refinaram o processo de acabamento, introduzindo óleo de linhaça, óleo de baleia e uma mistura de verniz proprietária que incluía corantes como o azul da Prússia. O couro verniz apareceu comercialmente pela primeira vez em 1822 e permaneceu uma escolha fashion para calçados formais, especialmente entre as classes altas dos séculos XVIII e XIX.
Hoje, o couro verniz é tipicamente produzido a partir de peles de bezerro ou cabrito — embora qualquer couro de alta qualidade possa ser acabado —, utilizando uma mistura de poliuretano e acrílico. O poliuretano proporciona um acabamento duro, brilhante e durável, enquanto o acrílico confere flexibilidade. O processo de acabamento é frequentemente realizado em dispersão aquosa para atender às regulamentações ambientais.
Matérias-Primas
O couro verniz moderno geralmente começa com um couro bovino de alta qualidade. A camada de acabamento é uma mistura de poliuretano e acrílico, combinados para equilibrar dureza e flexibilidade. A mistura é tingida de preto, mas variações de cor são possíveis. Materiais adicionais comuns à fabricação de couro incluem sal para cura, cal ou outros agentes cáusticos para desengorduramento, ácidos e sais para descalcificação, sais de curtimento ao cromo e água durante todo o processo.
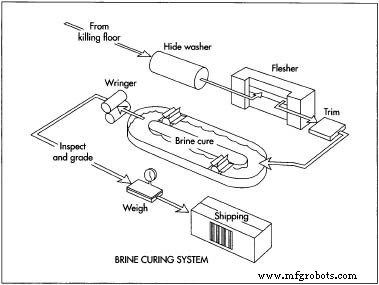
As peles animais devem ser curadas prontamente para evitar decomposição; caso contrário, a atividade bacteriana e fúngica pode destruir a integridade do couro.
Processo de Fabricação
Preparação do Couro
- 1. Os couros são tipicamente provenientes de bovinos abatidos para carne. Trabalhadores qualificados removem cuidadosamente o couro para preservar sua integridade; qualquer mau manuseio pode afetar a qualidade. Imediatamente após a remoção, o couro é salgado para interromper a decomposição. Em grandes instalações, os couros são resfriados, lavados e passam por uma máquina de desfiar que separa esterco, gordura e resíduos de carne. Os couros limpos são então armazenados em salmoura.
No Armazém
- 2. Uma vez curados, os couros são enviados ao curtume. Historicamente, os curtumes armazenavam couros curados por até um ano, mas desde o final dos anos 1970 a maioria dos curtumes dos EUA emprega um sistema just-in-time com estoque mínimo.
Imersão, Calagem e Bateamento
- 3. No rio de curtimento, os couros passam por uma sequência de 12 a 24 horas. Primeiro, são imersos em água fria para remover o sal da salmoura. Cal ou solução cáustica então remove os pelos, fazendo com que os couros inchem e fiquem emborrachados. Uma etapa de bateamento — usando água morna, sais de cálcio e enzimas — remove pelos e gordura residuais enquanto neutraliza o pH do couro. Os couros são lavados até que todos os contaminantes sejam removidos.
Curtimento
- 4. Os couros são então curtidos em um tambor rotativo preenchido com uma solução de sulfato de cromo. Ficam de molho por 8 a 12 horas, durante as quais o cromo penetra no colágeno, fortalecendo o couro e conferindo cor. Após o curtimento, o couro é seco por pelo menos 24 horas.
Acabamento
- 5. O acabamento transforma o couro curtido em couro verniz. Nos EUA, um método comum usa um aplicador de fluxo: uma mistura líquida de poliuretano/acrílico é pulverizada sobre uma esteira transportadora que carrega o couro. A primeira camada penetra profundamente. O couro então passa por um túnel aquecido (infravermelho ou ultravioleta) para curar o acabamento. Uma segunda camada, contendo corante preto, é aplicada, seguida por uma terceira camada superior transparente que endurece, brilha e sela a superfície. Fábricas modernas utilizam cada vez mais acabamentos em dispersão aquosa para reduzir a poluição do ar.
Etapas Finais
- 6. Após a secagem da camada final, o couro mantém sua forma original. Fabricantes de calçados então cortam o material em peças de padrão, visando minimizar o desperdício.
Controle de Qualidade
Os padrões de qualidade variam conforme o curtume e a especificação do cliente. Um couro verniz de qualidade deve apresentar ausência de rachaduras, acabamento duro totalmente curado, nenhuma pegajosidade e resistência a arranhões. Muitos curtumes realizam inspeções visuais, testes mecânicos e análises químicas para garantir conformidade. Os clientes geralmente concordam com protocolos de teste e critérios de aceitação antes da compra.
Subprodutos e Resíduos
A produção de couro verniz gera águas residuais significativas, especialmente durante o curtimento e o acabamento. As regulamentações da EPA dos anos 1980 levaram à mudança de sprays à base de solvente para acabamentos à base de água. As águas residuais tratadas devem ser processadas em instalações de tratamento dedicadas antes da reutilização. Subprodutos como aparas de couro podem ser vendidas como ossos para cães, enquanto pelos, gordura e outros sólidos podem ser convertidos em fertilizante. Curtumes responsáveis implementam estratégias de reciclagem e minimização de resíduos para reduzir o impacto ambiental.
Processo de manufatura
- Principais Considerações para Usinagem Swiss de Alto Volume
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Lux Research Revela o Verdadeiro Valor de Patentes de Sensores em Diversas Indústrias
- Decisão do Tribunal de Patentes Alemão: Descoberta de Correlações Biológicas Carece de Novidade
- ITC: Fórum Estratégico para Detentores de Patentes de Biológicos
- Projeto de Legislação da UE sobre Isenção de Fabricação para Exportação de CPCs: Atualizações-Chave e Implicações
- China Avança Rumo a Sistema de Vinculação de Patentes Estilo EUA para Medicamentos
- Biológicos e Biossimilares: Navegando Inovação, Concorrência e Estratégia de Patentes
- Sony Registra Patente para Smartphone com Display Transparente nas Duas Faces