



O Clarinete: Das Palhetas Antigas à Maestria Moderna
Histórico
O clarinete é um instrumento de sopro de palheta simples que existe em diversos tamanhos, cada um com sua própria extensão tonal. Embora existam mais de uma dúzia de modelos modernos, os clarinetes em Si♭ e em Lá dominam o repertório orquestral e de bandas sinfônicas. O clarinete baixo, maior e com campana curvada para cima, também é peça fundamental em ensembles contemporâneos. Um clarinete padrão é montado a partir de cinco partes: a boquilha, o barrel (ou soquete de afinação), a chave superior (para a mão esquerda), a chave inferior (para a mão direita) e a campana. Uma palheta fina e achatada de cana é inserida na boquilha, e o músico produz diferentes notas cobrindo e descobrindo chaves metálicas que abrem ou fecham orifícios internos de ar.
História
Instrumentos de palheta simples semelhantes ao clarinete foram documentados no Egito desde 3000 a.C. Tais instrumentos espalharam-se pelo Oriente Próximo e evoluíram em vários protótipos regionais encontrados na Espanha, Europa Oriental e Sardenha. No País de Gales, o instrumento folk do século XVIII conhecido como hompipe ou pibgorn — feito de osso ou madeira de sabugueiro — espelhava as palhetas de cana gregas e do Oriente Médio. Durante a Idade Média e até o século XVII, esses instrumentos eram predominantemente de caráter folclórico.
O design moderno do clarinete remonta ao fabricante de instrumentos de Nuremberg, Johann Christoph Denner (c. 1690). Denner, renomado por suas flautas doces, flautas transversais, oboés e fagotes, produziu os primeiros clarinetes — cujo nome deriva do diminutivo italiano clarino — que se assemelhavam a flautas doces de três partes e duas chaves. Um modelo com campana alargada, possivelmente criado pelo filho de Denner, definiu a silhueta atual do instrumento. No final do século XVIII, compositores como Handel, Gluck e Telemann já escreviam para clarinete, e o instrumento começou a aparecer na maioria das orquestras por volta de 1800.
O século XIX trouxe refinamentos significativos: o sistema de chaves expandiu-se de duas para cinco ou seis, melhorando o controle de afinação e a faixa dinâmica. O concerto para clarinete de Mozart (1791) demonstrou o potencial lírico do instrumento, enquanto virtuosos em turnês pela Europa inspiraram compositores como Spohr e Weber a criar concertos e obras de câmara. A experimentação com materiais continuou — a buxina deu lugar a prata, latão e madeiras tropicais como o cocobolo, enquanto fabricantes franceses introduziram o ébano em meados de 1800. O pau-ferro africano acabou por se tornar o material preferido por suas qualidades tonais e durabilidade.
Desde 1850, os clarinetes mantêm o tamanho e formato modernos. Dois sistemas de chaves surgiram: o sistema Albert (comum em regiões de língua alemã) e o sistema Böhm (padrão no restante do mundo), cada um com layouts de dedilhado e vantagens mecânicas distintas.
Matérias-Primas
Atualmente, a maioria dos corpos de clarinete é esculpida em pau-ferro africano (Dalbergia melanoxylon). Esta família inclui cocobolo preto, ébano de Moçambique, grenadilha e ébano da África Oriental. O grão denso e escuro confere ao instrumento sua cor característica. Clarinetes de nível iniciante podem usar resina sintética, enquanto modelos ocasionais apresentam corpos de prata ou latão. A boquilha é feita de ebonite (borracha dura), e as chaves são tipicamente forjadas em prata alemã (liga de cobre, zinco e níquel). Instrumentos premium podem usar chaves de prata pura ou banhadas a ouro. As sapatilhas consistem em camadas de papelão, feltro e couro, e as palhetas são talhadas em cana.
Processo de Fabricação
Preparação do Corpo
- Troncos colhidos para produção de clarinetes são cortados em comprimentos de 3–4 pés (1–1,2 m) e secos para evitar empenamento — seja por secagem ao ar ou em estufa. São então fendidos e serrados em blocos que aproximam as chaves superior e inferior finais, o barrel e a campana.
- Os blocos são inspecionados e furados longitudinalmente para criar o furo (bore) do clarinete. O diâmetro e o afilamento deste furo influenciam criticamente a qualidade tonal. Após a furação, as peças são torneadas em torno em cilindros ocos lisos, re-secadas e então aparadas com precisão às dimensões finais. O furo interno é re-alargado e polido; a superfície externa recebe tingimento preto.
Modelos Plásticos
- Corpos de clarinete plásticos são produzidos por injeção. Pellets são derretidos e forçados em moldes que formam cilindros ocos. Em muitos casos, os moldes são tão precisos que não é necessária re-alargamento adicional, embora alguns modelos ainda passem por polimento semelhante aos instrumentos de madeira.
- Tanto peças de madeira quanto plásticas seguem as mesmas etapas subsequentes.
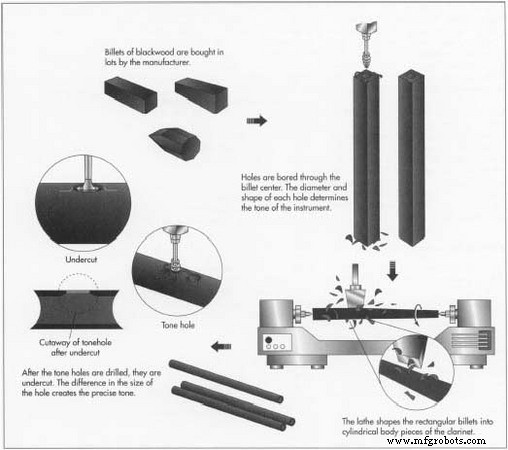
Furação dos Orifícios Tonais
- Os orifícios tonais, cuja função principal é a das chaves, são furados em uma máquina de posicionamento que coloca cada peça sob uma broca vertical. Diâmetros e espaçamentos dos furos são controlados com precisão para garantir afinação exata. Após a furação, os furos são subcortados e alargados com uma ferramenta pequena para criar a forma interior correta. Furos minúsculos adicionais para mecanismos de chaves também são furados.
Construção das Chaves
- Chaves modernas são tipicamente fundidas sob pressão em prata alemã, produzindo grupos de chaves conectadas em uma única peça. Alguns fabricantes estampam chaves individuais e as soldam. Chaves finalizadas são polidas — modelos baratos podem ser polidos por tambor, enquanto instrumentos de alta gama são polidos à mão. Acabamentos opcionais de banho de prata ou ouro podem ser aplicados em modelos premium.
- As chaves recebem sapatilhas feitas de papelão, feltro e couro em camadas, que abafam o som do orifício tonal quando fechado.
- Molas de aço fino são inseridas para garantir a ação adequada das chaves.
Montagem das Chaves
- As chaves são fixadas em postes (pilares curtos) que foram furados e rosqueados. Molas de agulha são ajustadas nos postes, e as chaves são presas com eixos de dobradiça em aço inoxidável. Montadores usam ferramentas delicadas para ajustar a tensão das molas e confirmar o fechamento hermético dos orifícios tonais.
Acabamento
- As juntas são revestidas com cortiça e enceradas para montagem suave. Anéis metálicos decorativos são fixados nas extremidades do barrel e da chave inferior; o barrel pode ostentar o nome do fabricante em relevo. A boquilha de ebonite é acoplada, e o instrumento está pronto para seu primeiro teste de toque.
Controle de Qualidade
Após a montagem, um técnico qualificado inspeciona o clarinete quanto a defeitos visuais, testa a ação das chaves e toca o instrumento para avaliar timbre, afinação e resposta. A nota Lá deve ler 440 Hz; todas as demais alturas devem alinhar-se correspondentemente. Afinadores eletrônicos auxiliam na afinação fina; ajustes como re-alargamento ou preenchimento com goma-laca corrigem notas baixas ou altas. A madeira não deve apresentar rachaduras, e as chaves devem mover-se suavemente sem ruído excessivo. Um clarinete bem feito deve permanecer confiável por décadas.
O Futuro
A produção de clarinetes permanece um ofício dominado por artesãos experientes, com a maioria das inovações de design datando de um século. Uma área em evolução é a fabricação de palhetas: palhetas de alta qualidade tradicionalmente vêm de cana francesa, mas cana selvagem da Califórnia e materiais sintéticos emergentes estão ganhando espaço. À medida que os suprimentos de cana natural diminuem, palhetas sintéticas — oferecendo consistência e durabilidade — podem tornar-se a norma para muitos músicos.
Processo de manufatura
- O que é Usinagem VMC? Visão Geral Especializada de Centros de Usinagem Verticais
- Guia Especializado de Marcação a Laser em Alumínio: Precisão, Durabilidade e Aplicações Industriais
- Soldagem MIG vs. TIG: Selecionando a Técnica Certa de Solda a Arco para Seu Projeto
- Guia Completo de Marcação a Laser: Tipos, Benefícios e Aplicações
- Principais Considerações para Usinagem Swiss de Alto Volume
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Marcação a Laser por Fibra: Precisão, Velocidade e Versatilidade para Indústrias Modernas
- Eletropolimento vs. Passivação: Escolhendo o Acabamento Certo para Aço Inoxidável
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho