



Faca de Caça: Das Origens na Idade do Bronze ao Equipamento de Campo Atual
Introdução
A faca de caça é uma ferramenta antiga que sobreviveu essencialmente inalterada até os dias atuais. Pertencente à geração de ferramentas ou armas após pedras e porretes, a faca de caça deu aos primeiros caçadores a capacidade de desossar animais para carne e peles. Também era importante para sua defesa contra predadores e tribos rivais.
As primeiras facas de caça de metal eram feitas de bronze por volta de 2000 a.C., época geralmente chamada de Idade do Bronze. Durante 1500 a 1100 a.C., facas serviram como modelos para espadas maiores em Creta e Britânia. Com a chegada da Idade do Ferro no período 1000 a 800 a.C., o uso de ferro para fabricação de facas desenvolveu-se. O ferro permitia um fio de corte mais afiado e durável que o bronze. O principal problema das facas de ferro era que entortavam facilmente. Os Vikings resolveram isso adicionando carbono, ou "carbonizando" o ferro. Isso endurecia a lâmina de ferro e melhorava sua rigidez e nitidez.
Na história americana inicial, um design particular de faca de caça tornou-se padrão pelo qual outros eram comparados. Este favorito dos primeiros pioneiros era a faca Bowie, nomeada em homenagem ao lendário pioneiro James Bowie (1796-1836). Esta faca de fio único media 10-15 polegadas (25-38 cm) de comprimento. A lâmina de aço era reta na maior parte de seu comprimento com uma ponta cônica côncava.
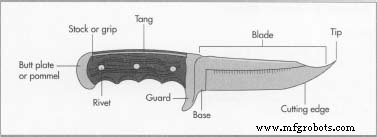
A faca de caça moderna geralmente tem uma lâmina rígida de fio único com cabo grande o suficiente para ser empunhado firmemente. A porção não afiada da lâmina, ou tang, estende-se pela área do cabo para resistência. Facas dobráveis, de trava traseira e facas especializadas para desollar e eviscerar também são usadas para caça e preparo de caça, mas a faca de caça básica e reta continua sendo o padrão do entusiasta ao ar livre.
Matérias-Primas
A parte mais importante da faca de caça moderna, a lâmina, é feita de aço ou aço inoxidável. De particular importância é o teor de carbono do metal, que determina a dureza da lâmina. Outras substâncias, como molibdênio, produzem melhorias específicas em nitidez, tenacidade, acabamento e resistência à corrosão.
A guarda e o pomo podem ser de aço, latão ou alumínio. Os cabos, ou empunhaduras, podem ser feitos de muitos materiais. Alguns cuteleiros usam madeiras exóticas ou osso e chifre animal para o cabo. Cabos também podem ser revestidos com couro, ou o couro pode ser em segmentos tipo arruela empilhados no tang e contornados para formar todo o cabo. Os materiais escolhidos para os cabos dependem muito do uso pretendido. Materiais mais duráveis e utilitários como nylon e couro são escolhidos para facas destinadas a uso real em campo, enquanto materiais sofisticados são usados para facas de exibição.
Processo de Fabricação
Formação da Lâmina
- 1 A lâmina começa como um "bruto", cortado de material plano em condição "mole", o que significa que não foi tratado termicamente. Facas produzidas em massa são estampadas em uma
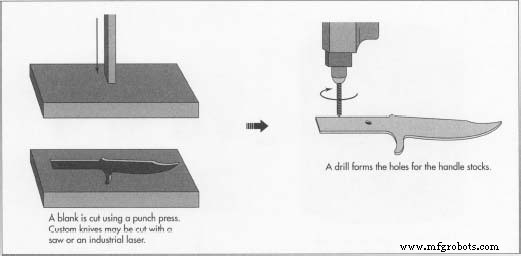 A parte mais importante da faca de caça moderna, a lâmina, é feita de aço ou aço inoxidável. De particular importância é o teor de carbono do metal, que determina a dureza da lâmina. prensa de estampar, usando punção e matriz endurecidos moldados para corresponder ao contorno da lâmina. O punção é forçado através do material na matriz, recortando a lâmina bruta na forma. Facas personalizadas podem ser cortadas com serra, ou laser industrial pode ser usado para cortar lâminas especialmente intrincadas.
Após o corte do bruto, furos para os cabos são furados no tang. Modelagem bruta também é realizada por retífica ou usinagem. Esta modelagem forma a espessura da lâmina em vários pontos e reduz a quantidade de retífica final no fio de corte. Quaisquer marcas de identificação ou detalhes decorativos são estampados enquanto a lâmina está em condição mole.
Endurecimento
- 2 A lâmina é endurecida para preservar a nitidez do fio da faca. Cada material de lâmina pode requerer diferentes métodos de endurecimento e tratamento térmico; no entanto, lâminas de aço comum são geralmente tratadas termicamente da seguinte maneira.
Para endurecer a lâmina, várias lâminas são colocadas em uma bandeja cerâmica em um forno de tratamento térmico. São colocadas planas para que o peso das lâminas não cause empenamento. Dependendo dos requisitos específicos da liga, a temperatura no forno é elevada a aproximadamente 1600 °F (871 °C). Após aquecer as lâminas por aproximadamente duas horas, a bandeja inteira é removida do forno e as lâminas são submersas em óleo ou água. Isso resfria rapidamente as lâminas e é chamado de têmpera. A têmpera bloqueia os cristais metálicos em um padrão microscópico intrincado. Este processo também resulta no metal tornando-se muito frágil. Após a têmpera, as lâminas são reaquecidas a aproximadamente 500 °F (260 °C). Neste ponto, o metal tem uma cor avermelhada escura leve, e os cristais mudam ligeiramente seu alinhamento. Então as lâminas são deixadas para esfriar lentamente em um processo chamado revenimento. Isso endurece o metal mantendo parte da fragilidade necessária para afiação fina. Ciclos adicionais de aquecimento e resfriamento podem ser usados para endurecer outras ligas especializadas.
Polimento e Afiação
- 3 Após as lâminas tratadas termicamente esfriarem, são polidas e afiadas. Polimento é realizado por máquina ou manualmente. Uma lixadeira de cinta plana é usada para produzir acabamento liso, uniforme e "escovado" nos lados da lâmina. Isso também politi quaisquer marcas da operação de estampar e remove resíduo superficial da operação de tratamento térmico. Em seguida, a lâmina é colocada em um dispositivo de retífica que a passa através de uma série de rodas de retífica. Cada roda rotativa remove a quantidade correta de metal
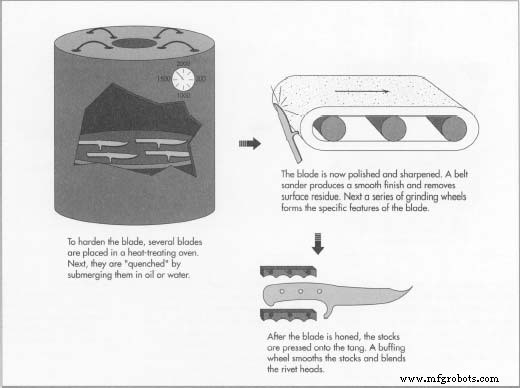 para formar o alívio do fio, ponta, ângulo bruto do fio e outras características da porção de trabalho da lâmina. Quando facas utilitárias são feitas, muitas dessas características são deixadas sem acabamento adicional, pois são para fins funcionais e não cosméticos. No caso de facas mais sofisticadas, estas características podem ser polidas manualmente usando roda de polir rotativa e rouge de joalheiro. O rouge é uma pasta abrasiva macia que, quando espalhada na roda de polir de algodão e depois polida contra a superfície da lâmina, politi o metal para alto brilho. Quando a lâmina é finalizada com estes passos, estará bastante afiada e pode parecer pronta para uso. No entanto, os passos finais de afiação são necessários para produzir um fio duradouro.
Afinação (Honing)
- 4 Para o observador casual, o fio da faca aparece como simplesmente o resultado de duas superfícies intersectantes. Em exame mais próximo, a verdadeira forma do fio é vista consistindo em dois conjuntos distintamente separados de ângulos. O primeiro é deixado pela retífica bruta como explicado acima, enquanto o segundo é o ângulo fino que realmente forma o fio de corte. Este fio é produzido por uma operação de retífica fina chamada afinação. O ângulo da afinação pode ser entre 17 e 30 graus em relação ao eixo da lâmina, dependendo da aplicação da lâmina. Um ângulo menor produz um fio mais afiado, mas o fio desgastará e ficará cego mais rapidamente. Uma pedra de afinação fina, ou "pedra", é oleada e suavemente esfregada no fio da faca. Esta ação produz o fio mais finamente afiado e é o único método verdadeiro de afiar adequadamente uma lâmina de faca. Quando visto sob microscópio, o fio retificado bruto aparece como uma série de pontas irregulares.
Embora afiado o suficiente para cortar adequadamente nesta condição, as pontas desgastam-se facilmente e logo a nitidez
 desaparece. Pela afinação, estas pontas são fundidas em um fio consistente de igual nitidez.
Montagem dos Cabos, Guarda e Pomo
- 5 Os cabos são rebitados ou pressionados no tang da lâmina da faca. Uma roda de polir é usada para suavizar os cabos e fundir as cabeças dos rebites. No caso de cabo de couro, os segmentos de arruela são empilhados no tang começando pela guarda. Após o comprimento do cabo ser preenchido com couro, o pomo é pressionado na extremidade do tang e fixado com pino ou rebite. Isso aperta o couro junto, fazendo um cabo apertado e facilmente empunhado. O couro pode ser moldado usando roda de retífica e então selado com selante penetrante. A guarda e o pomo podem então ser finalizados por polimento com a roda de polir. Grande cuidado deve ser tomado durante o processo de montagem e acabamento para não danificar a lâmina da faca ou estragar o fio afiado.
Controle de Qualidade
Para garantir um fio afiado e longa vida após afiação, o tratamento térmico da lâmina deve ser monitorado. Isso é realizado medindo a Dureza Rockwell, um procedimento no qual a lâmina ou uma amostra de espécime é colocada sob um ponto endurecido. Um peso pesado é exercido sobre o ponto, e a quantidade de penetração é medida. A marca deixada por este teste é mal visível a olho nu, e pode ser feita sob o cabo onde ficará escondida. Usando várias escalas de conversão, a dureza pode então ser comparada com o padrão desejado.
Nitidez e acabamento da lâmina também são importantes. Técnicos qualificados inspecionam visualmente a lâmina, incluindo uso de microscópio para visualizar de perto o fio afiado. Quaisquer lâminas defeituosas são devolvidas à operação final de acabamento e afinação para retrabalho.
O acabamento do cabo e outras partes da faca também são inspecionados visualmente. Em particular, facas de exibição são meticulosamente examinadas quanto ao menor defeito. Como estas facas são uma forma de arte, serão minuciosamente examinadas pelo comprador; quaisquer defeitos visuais diminuiriam o valor da faca. Além disso, se a faca for uma réplica de uma peça histórica, detalhes de design específicos e marcas são importantes para o colecionador.
O Futuro
O design e construção da faca de caça mudou pouco nos últimos 200 anos, e pouca mudança é esperada no futuro. Avanços em metalurgia continuarão a oferecer aos fabricantes de facas novas ligas de aço, que usarão para melhorar dureza, durabilidade e acabamento de seus produtos. Da mesma forma, novos plásticos com resistência a impacto, conformabilidade e acabamento superficial aprimorados encontrarão aplicações como cabos de facas.
Estas serão mudanças menores, porém, e não alterarão o design geral. A faca de caça de hoje continuará a ser uma ferramenta útil e valorizada para o entusiasta ao ar livre, e será guardada com orgulho para ser passada às futuras gerações.
Processo de manufatura
- APRESENTA LÂMINA DE REBARBAÇÃO COMPLIANT: Controle Pneumático de Precisão para Rebarbação Leve e Média em Robôs
- Serra Compasso: Como Funciona e Por Que é Essencial para Cortes Curvos Precisos
- Tratores de Esteira: Ferramentas Poderosas para Construção e Indústrias Pesadas
- 26 Dicas Essenciais de Usinagem CNC que Todo Profissional Deve Conhecer
- Otimizando Qualidade de Lâminas de Cisalhamento: Melhorando Desempenho e Precisão
- Dicas Essenciais de Manutenção de Lâminas de Cisalhamento para Longevidade e Desempenho
- Escolhendo a Lâmina Certa para Corte: Tipos, Dentes e Materiais
- Guia Definitivo para Escolher a Serra de Fita Certa
- Afiação Profissional de Serras Circulares: Prolongue a Vida da Lâmina e Alcance Cortes Precisos
- Descubra o Poder das Lâminas de Serra de Fita para Metal: Corte de Precisão para Metal e Mais