



A Arte e Ofício dos Patins de Gelo: História, Materiais e Excelência na Fabricação
História
A patinação no gelo tem um rico patrimônio que remonta a mais de 3.000 anos. Evidências arqueológicas da Escandinávia mostram que já em 1000 a.C., caçadores fabricavam lâminas rudimentares de ossos de costela de alce, boi e rena e as amarravam a botas de couro. No século II d.C., um jogo de gelo em equipe já era praticado. Durante a Idade Média, homens e mulheres patinavam pelos canais da Holanda, enquanto exércitos escoceses usavam patins para atravessar pântanos congelados em ataques estratégicos. A popularidade do esporte na Escócia levou à fundação do primeiro clube de patinação de Edimburgo em 1742. Em 1848, E.W. Bushnell introduziu o primeiro patim totalmente de ferro que podia ser preso a uma bota, revolucionando segurança e desempenho.
O século XIX viu um aumento no apelo global da patinação no gelo. Clubes surgiram em Londres, Viena e Nova York, e a primeira pista artificial — o Glaciarium — abriu em Londres em 1876. A era também viu o nascimento de disciplinas competitivas: a patinação de velocidade surgiu como corrida pela rapidez, enquanto a patinação artística evoluiu da teoria da dança clássica, enfatizando arte e habilidade técnica.
Hoje, três categorias principais definem o esporte:
- Patins de velocidade: Otimizados para velocidade linear, com lâmina reta de até 18 pol (46 cm) de comprimento e 0,03–0,06 pol (0,08–0,15 cm) de largura, reforçada com tubo de aço oco. A bota de couro leve aumenta agilidade.
- Patins de hóquei: Projetados para manobrabilidade lateral, com lâmina de 0,06 pol (0,15 cm) de largura e bota curta e reforçada. Modelos modernos usam nylon à prova de balas e forros removíveis para conforto e proteção.
- Patins artísticos: Equipados com lâmina de aço de 0,125 pol (0,32 cm) que é oca na base, permitindo trabalho de borda. A bota alta (7–8 pol, 18–20 cm) fornece suporte ao tornozelo, e garras frontais permitem saltos e piruetas.
Matérias-Primas
Patins de gelo combinam materiais naturais e engenheirados para entregar desempenho e durabilidade. Os componentes principais incluem couro (frequentemente canguru para patins artísticos), nylon, plástico e aço temperado. Fabricantes adquirem estes de fornecedores especializados, inspecionando cada couro quanto a limpeza e qualidade de curtimento. Nylon e plástico moldado são comuns em patins de hóquei e velocidade, com tratamentos para resistência à água. Lâminas são tipicamente feitas de aço temperado com acabamento cromado; titânio pode ser adicionado para maior resistência. Fabricantes de lâminas terceirizados fornecem uma variedade de estilos, e patinadores de elite frequentemente têm lâminas ajustadas por especialistas.
Componentes sintéticos adicionais — cimentos, fios de costura e adesivos — também são adquiridos de fornecedores confiáveis e estocados no local.
Processo de Fabricação
Embora órgãos reguladores como o Comitê Olímpico e a Federação Americana de Patinação no Gelo não prescrevam padrões detalhados de fabricação, fabricantes confiam fortemente no feedback de patinadores e treinadores profissionais para ajustar design e construção.
Corte dos Segmentos da Bota
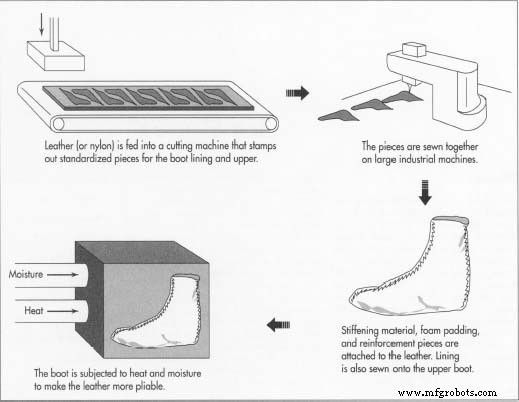
- 1. Couro ou nylon é alimentado em uma máquina de corte que estampa oito peças padronizadas: quatro para o forro da bota e quatro para a parte superior. Cortes separados são feitos para a língua, sola, calcanhar e seções de reforço. Cada peça é marcada com código de data, tamanho, número do pedido e furos para ilhós.
Construção da Parte Superior
- 2. A bota é montada em máquinas de costura industriais, guiadas por pedais ou painéis de controle. Peças do forro são costuradas nas costuras traseira e do bico, enquanto peças superiores são costuradas similarmente. Um contraforte — de couro ou plástico — fornece suporte ao tornozelo, e peças de reforço são coladas com cimento de látex ou neoprene. Espuma de enchimento é aplicada, seguida por forro final e pesponto para durabilidade e estética. A língua recebe forro de borracha esponjosa e é fixada com ponto cruzado borboleta.
- 3. A bota parcialmente construída passa por processo de amolecimento (calor e umidade) para suavizar o couro para modelagem.
Modelagem da Bota
- 4. A bota é ajustada em uma forma — um molde de pé plástico correspondendo a um tamanho e largura específicos. Fabricantes podem oferecer até 102 tamanhos femininos e 57 masculinos, refletindo demanda da patinação artística e a importância de ajuste preciso. Uma palmilha é pregada na forma, e a bota é puxada firmemente à mão, alisando rugas do arco ao calcanhar e bico. Cimento fixa o arco, calcanhar e bico à palmilha.
Secagem e Fixação da Bota na Forma
- 5. Após remover os pregos, a bota é colocada em câmara de secagem. Calor é aplicado para fixar o formato da bota às dimensões da forma, após o que a forma é extraída.
Preparação e Fixação da Sola
- 6. A bota é virada de cabeça para baixo e lixada em esmeril elétrico para remover o acabamento de couro da parte inferior. Isso cria uma fenda natural no arco, que é preenchida com enchimento sintético e uma taloneira de aço mola de 18 gauge para suporte. Uma sola de couro ou borracha é então colada com cimento de base uretano.
Fixação do Calcanhar
- 7. O calcanhar é construído colando camadas empilhadas de couro ou fibra resistente à água. Sua altura e largura variam por tipo de patim. Uma vez colado à bota, 6–10 pregos longos fixam o calcanhar, sola externa e palmilha. O calcanhar é então aparado e lixado para acabamento perfeito.
Fixação da Lâmina
- 8. As placas de sola e calcanhar da lâmina alinham-se com a sola e calcanhar da bota. O trabalhador garante que a lâmina está centralizada, expondo comprimentos iguais no bico e calcanhar. Parafusos são aparafusados na bota com furadeira de alta velocidade em prensa acionada por pedal; alguns parafusos permanecem frouxos para ajuste pós-entrega. Patins com solas de borracha são permanentemente rebites.
Acabamento e Polimento
- 9. O patim acabado é polido manualmente e pulverizado com solução de brilho. Cadarços são passados pelos ilhós, e os patins são encaixotados para envio.
Controle de Qualidade
A linha de produção incorpora múltiplos pontos de verificação. Inspectores verificam alinhamento, integridade das costuras e retidão dos ilhós, eliminando fios soltos, rugas e defeitos estruturais. Muitos fabricantes empregam patinadores profissionais na equipe, garantindo testes reais e melhorias iterativas de design.
Processo de manufatura
- O que é Usinagem VMC? Visão Geral Especializada de Centros de Usinagem Verticais
- Principais Considerações para Usinagem Swiss de Alto Volume
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- Protocolos Essenciais de Segurança com Gelo Seco para Transporte Seguro de Vacinas
- VE vs. Motor a Combustão: Como o Design do Chicote Elétrico Difere
- Sensor Avançado de Aeronave Fornece Detecção de Gelo em Tempo Real e Monitoramento de Taxa de Degelo
- Lucro com Máquinas de Venda de Picolés: Potencial de Negócio
- Mova Maquinaria Pesada Facilmente com Patins Caseiros – Guia Passo a Passo