



Escória de Alto-Forno: Essencial para Operação Ótima do Forno
Escória de Alto-Forno e seu Papel na Operação do Forno
A importância da escória de alto-forno (AF) para alcançar operação suave do AF é ilustrada pelo ditado antigo "se você cuida da escória, o forno cuida do resto". Uma tremenda quantidade de trabalho foi feita na escória do AF estudando propriedades, mecanismos de formação e impactos nas operações do forno. Uma escória de boa qualidade é necessária para produzir ferro-gusa de boa qualidade no AF.
A prática de escória de AF é requerida para atender certos requisitos para operação eficiente do AF. Estes requisitos incluem: (i) absorver todos os componentes não reduzidos não voláteis da carga e removê-los do AF, (ii) ser líquida de baixa viscosidade, (iii) ser capaz de absorver o enxofre contido principalmente nos combustíveis, (iv) conter a menor quantidade possível de óxido de ferro para aumentar o rendimento do ferro-gusa, (v) seu volume deve ser o mais baixo possível sem afetar a desulfurização, (vi) a faixa de temperatura onde os componentes da carga se tornam coesivos deve ser estreita para garantir melhor permeabilidade da coluna de carga, e (vii) sua qualidade deve ser tal que possa ser processada em material vendável. Estes requisitos são em parte complementares e em parte mutuamente exclusivos. É, portanto, necessário estabelecer prioridades.
Felizmente, existem relações gerais que fornecem uma visão mais prática da natureza das escórias que podem ser usadas diariamente. É importante, no entanto, ter um entendimento básico da natureza fundamental da escória de AF para entender as relações gerais.
Fundamentos da Escória de AF
Os fundamentos da escória de AF são complexos. A cerca de 40%, o oxigênio é o maior elemento único na escória. A escória é, portanto, um sistema de óxidos e iônica em natureza. Devido à natureza do processo de AF, a formação de escória é um processo multi-etapas envolvendo mudanças consideráveis em composição e temperatura. Os quatro componentes primários da escória de AF são SiO2 (sílica), CaO (cal), MgO (magnésia) e Al2O3 (alumina). Estes quatro componentes formam numerosos compostos que resultam em uma ampla gama de propriedades químicas e físicas. Os componentes menores da escória são de particular interesse com respeito à química do ferro-gusa e controle do forno, adicionando complexidade às propriedades físico-químicas da escória.
Os fundamentos da escória de AF incluem questões relacionadas ao processo de AF. Estas questões incluem formação de escória, fluxo no cadinho, estrutura molecular da escória e como a estrutura se relaciona aos índices químicos conhecidos como basicidade, solidificação da escória, e o impacto de mudanças do estado térmico do forno na composição da escória.
Formação de escória – O AF é um reator de leito empacotado, gás-sólido-líquido, refluxante, trocador de calor contra-corrente, pressurizado. Tem três funções primárias: (i) redução de óxidos de ferro a ferro metálico, (ii) fusão do ferro metálico e óxidos, que fornece a (iii) separação das impurezas da carga e combustível do ferro líquido. Estas características do processo levam à divisão do forno em três zonas verticais com respeito às escórias: (i) zona granular, (ii) zona de formação de escória, e (iii) zonas de cadinho. Estas três zonas e algumas reações específicas para cada zona são dadas na Fig 1.
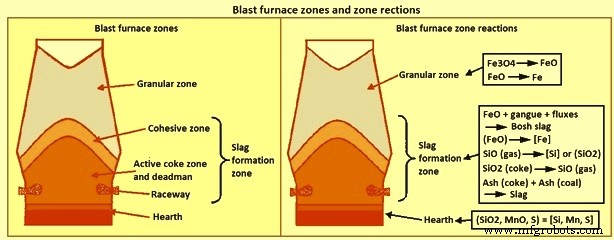
Fig 1 Zonas do alto-forno e reações de zona
A zona granular está localizada na parte superior do forno onde todos os componentes carregados estão em fases sólidas. A zona granular é limitada pela linha de carga no topo e pelo início da formação de fases líquidas, a zona coesiva, na base. À medida que a carga desce pela zona granular, é aquecida por gases da parte inferior do forno e parte da redução dos óxidos de ferro é realizada. A quantidade de redução que ocorre na zona granular é função da natureza dos materiais portadores de ferro, distribuição da carga, e composição e padrões de fluxo do gás.
A zona de formação de escória começa na zona coesiva, onde o amolecimento da carga começa, e continua até abaixo da elevação dos tubos de sopro (tuíeres). A zona de formação de escória inclui, portanto, a zona coesiva, zona de coque ativo, deadman e canal de corrida (raceway). A escória formada na parte superior da zona de formação de escória é chamada de "bosh" ou escória "primária", e a escória deixando a zona na base é a escória de "cadinho". A escória primária é normalmente assumida como composta por todos os componentes de escória da carga, incluindo óxidos de ferro não reduzidos na zona granular, mas não inclui cinza do coque ou carvão injetado. A composição da escória muda à medida que desce no forno devido à absorção de cinza de coque e carvão, enxofre e silício do gás, e redução do óxido de ferro. A temperatura da escória aumenta da ordem de 500 °C à medida que desce até a elevação dos tubos de sopro. Estas mudanças em composição e temperatura podem impactar consideravelmente as propriedades físicas da escória, especificamente a temperatura de liquidus e a viscosidade.
A terceira zona é a camada de escória no cadinho do forno. A escória produzida na zona de formação de escória coleta na camada de escória, preenchendo vazios no coque do cadinho e "flutuando" na camada de ferro-gusa. O ferro-gusa passa através da camada de escória para alcançar a camada de ferro-gusa. A alta área de superfície entre o ferro-gusa e a escória conforme o ferro-gusa passa através da camada de escória melhora a cinética das reações químicas. Estas reações resultam em mudanças consideráveis na química do ferro-gusa. Em particular, o teor de [Si] e [S] antes de entrar na camada de escória são muito mais altos que os na camada de ferro-gusa. A formação de escórias na zona de formação de escória é muito específica do forno devido ao impacto das propriedades da carga e operação do forno.
Estrutura da escória – A conceitualização da estrutura da escória (Fig 2) baseia-se na estrutura formada pela sílica. No nível molecular, o átomo de silício está localizado no centro de um tetraedro cercado por quatro átomos de oxigênio, um átomo de oxigênio em cada canto do tetraedro como mostrado na Fig 2a. Cada átomo de oxigênio está ligado a dois átomos de silício e, portanto, cada átomo de oxigênio é um canto de dois tetraedros. O compartilhamento de átomos de oxigênio resulta em um polímero ou rede em três dimensões no estado cristalino onde todos os cantos são compartilhados (Fig 2b). À medida que a sílica é aquecida, algumas das ligações de canto são quebradas, mas a natureza polimérica da estrutura é mantida mesmo quando fundida como mostrado na Fig 2c.
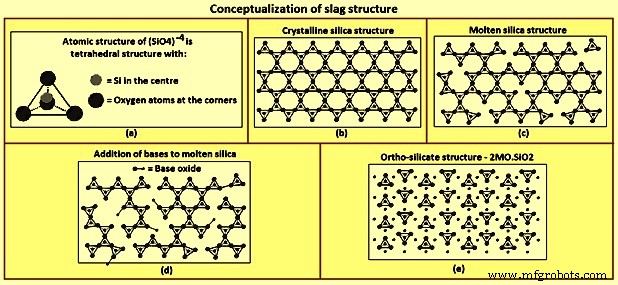
Fig 2 Conceitualização da estrutura da escória
A adição de óxidos metálicos, como CaO e MgO, quebra a estrutura polimérica. Estes óxidos atuam como doadores de oxigênio, substituindo um átomo de oxigênio em um canto de um tetraedro e quebrando a ligação canto-a-canto tetraedro-a-tetraedro (Fig 2d). A quebra da estrutura polimérica continua com a adição de mais óxidos metálicos até que a razão molar de óxidos metálicos para sílica iguale dois, ponto em que todas as ligações canto-a-canto tetraedro-a-tetraedro são quebradas (Fig 2e). A razão molar de dois é a composição ortossilicato, 2CaO-SiO2, 2MgO-SiO2 e CaO-MgO-SiO2. Al2O3 age de forma similar a SiO2 na formação de polímeros e aceitação de átomos de oxigênio de óxidos básicos. Óxidos que aceitam oxigênio, SiO2 e Al2O3, são denominados óxidos ácidos. Óxidos que doam oxigênio, CaO e MgO, são denominados óxidos básicos.
Basicidade da escória – É muito útil, ao relacionar propriedades de um sistema multi-componente à sua composição, desenvolver um índice baseado na composição. O problema no desenvolvimento de um índice é como refletir a significância de cada componente do sistema no índice. A diferente natureza dos óxidos ácidos (A) e básicos (B) foi usada no desenvolvimento de índices de composição de escória, normalmente denominados basicidades. Exemplos de índices de basicidade desenvolvidos são: (i) bases em excesso = {(CaO) + (MgO)} – {(SiO2) + (Al2O3)}, (ii) basicidade (B/A) = {(CaO) + (MgO)} / {(SiO2) + (Al2O3)}, (iii) razão de Bell = {(CaO) + 0,7(MgO)} / {0,94(SiO2) + 0,18(Al2O3)}, e (iv) basicidade óptica = {(CaO) + 1,11(MgO) + 0,915(SiO2) + 1,03(Al2O3)} / {(CaO) + 1,42(MgO) + 1,91(SiO2) + 1,69(Al2O3)}.
Índices de basicidade podem ser agrupados em categorias gerais: (i) diferenças entre quantidade de bases e ácidos, como mostrado na equação (i) acima, (ii) razões bases/ácidos baseadas em porcentagens de peso, como na equação (ii), (iii) razões bases/ácidos baseadas em concentrações molares, como na equação (iii), e (iv) soma da basicidade de cada componente e sua concentração molar, como na equação (iv). Como esperado baseado na descrição anterior da estrutura da escória, aqueles índices que refletem a natureza molecular da composição da escória, equações (iii) e (iv), tendem a ser melhores preditores de propriedades da escória. No entanto, como o índice definido pela equação (ii) é provavelmente a definição mais comumente usada.
Impacto da temperatura – [Si], basicidade e volume de escória – Há aumento na quantidade de [Si] com o aumento da temperatura do ferro-gusa no AF como mostrado na Fig 3. A quantidade de aumento de [Si] para um dado aumento de temperatura varia de forno para forno, mas a tendência é a mesma para todos os fornos. À medida que [Si] aumenta, (SiO2) diminui e, portanto, a basicidade aumenta e o volume de escória diminui. A quantidade de aumento na basicidade para um aumento específico em [Si] é função do volume de escória. A Fig 3a mostra a mudança em B/A para volumes iniciais de escória de 200 kg/tHM e 300 kg/tHM e para a relação [Si] e temperatura do ferro-gusa dada na figura. A tendência normal demonstrada aqui é que quanto maior o volume de escória, menor a mudança em B/A para a mesma mudança em [Si] ou temperatura do ferro-gusa.
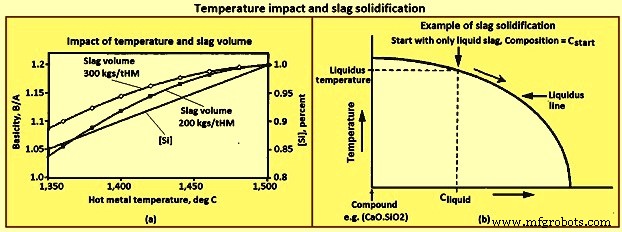
Fig 3 Impacto da temperatura e solidificação da escória
Solidificação da escória – A definição comum de temperatura de fusão só se aplica a um sistema de componente único como água, onde só água líquida existe acima da temperatura de fusão e só água sólida existe abaixo. A escória é um sistema multi-componente e, portanto, não tem a definição comum de temperatura de fusão exceto em composições específicas. A maioria das composições de escória tem fases sólida e líquida presentes sobre uma faixa de temperaturas. A temperatura mais baixa na qual só a fase líquida existe para uma composição específica é chamada de temperatura de liquidus.
A Fig 3b mostra o caminho de solidificação de uma escória ilustrado no diagrama de fase simplificado. Comece com escória de composição Cstart em temperaturas onde só escória líquida existe. À medida que a escória esfria, movendo-se verticalmente para baixo no diagrama, a composição da escória líquida não muda até a interseção com a "linha de liquidus". A interseção com a "linha de liquidus" é a temperatura de liquidus para a composição Cstart. Uma quantidade muito pequena do composto sólido forma-se na temperatura de liquidus à esquerda. Três mudanças continuam à medida que a temperatura é reduzida ainda mais abaixo da temperatura de liquidus: (i) mais do composto sólido é formado, (ii) a quantidade de escória líquida diminui, e (iii) a composição da escória líquida muda, movendo-se para a direita ao longo da "linha de liquidus". No exemplo, onde o composto formado é 2CaO.SiO2, a basicidade da escória líquida diminui à medida que a escória esfria, já que 2CaO.SiO2 contém cerca de duas vezes mais CaO que SiO2.
O caminho de solidificação mostra como um composto pode ser formado mesmo quando a composição da escória líquida é consideravelmente diferente da composição do composto. A razão de peso de CaO para SiO2 = 1,86 para o composto silicato de dicalcio, 2CaO.SiO2. Embora nenhum AF tenha sido operado com sucesso usando escórias com razão CaO/SiO2 próxima a 1,86, quantidades consideráveis de silicato de dicalcio podem ser formadas nas escórias de AFs operacionais. A formação de silicato de dicalcio suficiente resulta em uma escória sólida que se decompõe em poeira ao resfriar, conhecida como escória "caindo" ou "empacotando". A decomposição é causada pela expansão de 10% de volume do silicato de dicalcio ao passar por uma mudança de fase a 675 °C. A diretriz relatada para evitar escória "caindo" é (CaO) menor que 0,9(SiO2) + 0,6(Al2O3) + 1,75(S).
É importante lembrar que diagramas de fase são baseados em condições de equilíbrio. Condições de equilíbrio implicam que a taxa de resfriamento é lenta relativa à taxa de reações, como a formação de silicato de dicalcio. O caminho de solidificação descrito acima é "desviado" (by-passed) se a taxa de resfriamento for muito alta como na granulação de escória e, em menor extensão, peletização de escória. O resfriamento rápido trava a composição em uma fase de vidro sólido, onde a cinética das reações é muito lenta para os compostos se formarem.
Fluxo de escória no cadinho – O controle do nível de escória no cadinho é importante para manter operação estável do forno, especialmente à medida que as taxas de produção de ferro-gusa aumentaram. Níveis altos de escória resultam em aumento da pressão de sopro e trabalho na parede do bosh, e interrompem a descida uniforme da carga. Um dos problemas no controle do nível de escória é o fluxo de escória no cadinho durante a vazamento (tapping). No cadinho, o fluxo de escória para o orifício de vazamento é mais difícil que o fluxo de ferro-gusa para o orifício de vazamento. O fluxo de ferro-gusa tem uma força motriz maior devido à maior densidade do ferro-gusa comparado à escória. Acredita-se que o caminho de fluxo do ferro-gusa seja principalmente através de regiões "livres de coque" abaixo e/ou ao redor do coque deadman. O caminho de fluxo da escória para o orifício de vazamento é através do coque deadman.
A Fig 4 mostra a configuração do cadinho e uma possível sequência de estágios do cadinho durante o vazamento que levam a uma condição de cadinho seco falso no final do vazamento. A superfície do ferro-gusa pensa-se que permanece relativamente plana em toda a área do cadinho durante o vazamento devido à alta densidade do ferro-gusa e o caminho "livre de coque" para o orifício de vazamento. A superfície da escória pode ser consideravelmente mais baixa na região ao redor do orifício de vazamento que em outras regiões do cadinho. Quando a taxa de vazamento de escória é maior que a taxa de fluxo de escória através do cadinho para a região do orifício de vazamento, ocorre um esgotamento de escória na região do orifício de vazamento e a superfície da escória começa a curvar para baixo em direção ao orifício de vazamento como mostrado no passo 4 da Fig 4. O esgotamento de escória continua até que não haja escória no orifício de vazamento e o forno pareça seco quando ainda há escória considerável restante no cadinho como mostrado no passo 5 da Fig 4. Minimizar a resistência ao fluxo de escória no cadinho minimiza a escória restante no cadinho no final de um vazamento. A resistência ao fluxo de escória no cadinho é reduzida à medida que a porosidade do leito de coque do cadinho aumenta e a viscosidade da escória é reduzida.
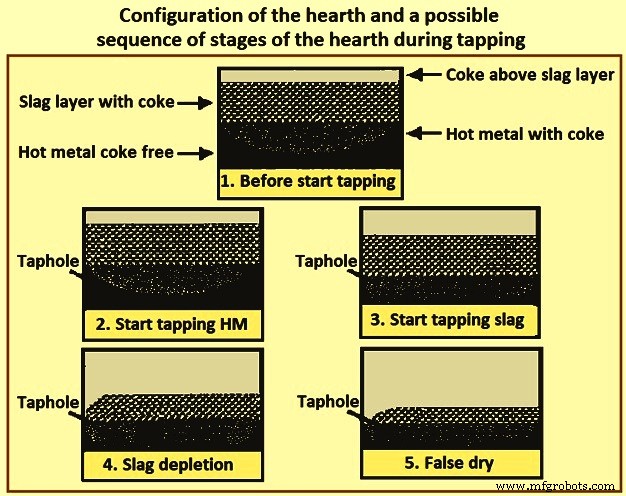
Fig 4 Configuração do cadinho e uma possível sequência de estágios do cadinho durante o vazamento
Sistema de óxidos
Cerca de 95% da escória consiste em SiO2, CaO, MgO e Al2O3. O requisito de baixa viscosidade pode ser atendido por uma variedade de componentes neste sistema quaternário. Ignorando a presença de MgO, o diagrama de fase do sistema ternário de óxidos CaO-Al2O3-SiO2 (Fig 5) mostra uma região de baixa temperatura de fusão paralela ao binário CaO-SiO2 com baixo teor de Al2O3. Esta região se estende de alto teor de SiO2 até a isoterma de saturação para 2CaO.SiO2 e então para teor essencialmente constante de CaO em direção a alto teor de Al2O3. O teor de MgO da escória não afeta substancialmente a posição relativa da região de baixa temperatura de fusão e afeta apenas os valores absolutos das temperaturas de fusão.
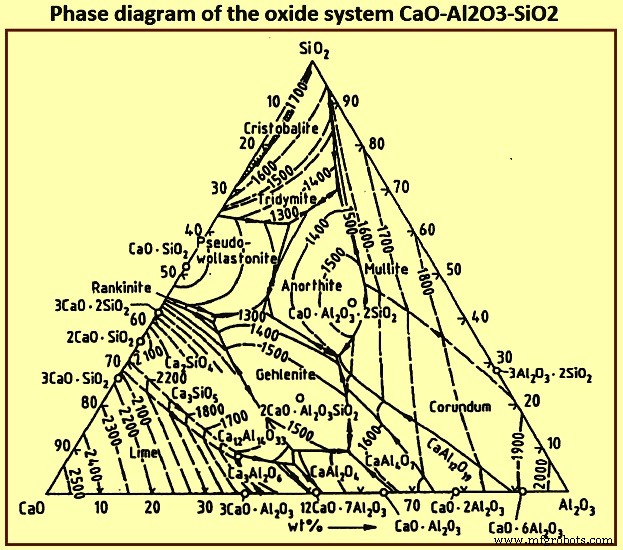
Fig 5 Diagrama de fase do sistema de óxidos CaO-Al2O3-SiO2
O sistema de óxidos que forma a base para escórias de AF é o sistema cal-sílica-alumina (CaO-SiO2-Al2O3) modificado devido à presença de certa porcentagem de MgO na escória. A Fig 6 mostra o diagrama de fase do sistema CaO-Al2O3-SiO2-10% MgO.
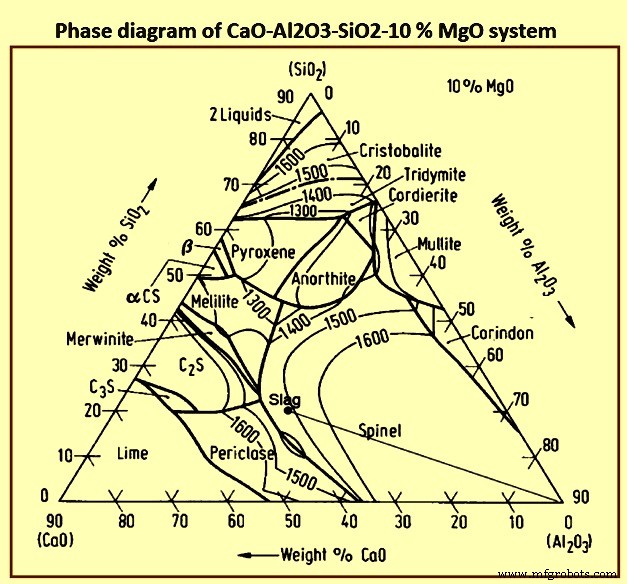
Fig 6 Diagrama de fase do sistema CaO-Al2O3-SiO2-10% MgO
As composições de escórias de AF encontradas sob várias condições de operação são mostradas na Fig 7. A desulfurização do ferro-gusa aumenta com a basicidade da escória, ou seja, com aumento do teor de CaO e/ou MgO, a região 1 na Fig 7 pode, portanto, ser usada apenas para processar carga de baixo enxofre. Como os constituintes de ganga normalmente formam uma escória de baixa basicidade, a região 1 representa amplamente a composição da escória sem adição de fundentes. O forno pode ser operado a uma temperatura relativamente baixa devido aos baixos pontos de fusão. A região 2 é atingida para carga de baixo teor de ferro com constituintes de ganga ácida. Este modo de operação prevalece, e necessita desulfurização extensiva do ferro-gusa fora do AF. A obtenção de uma basicidade que resulte em desulfurização adequada dentro do forno precisa de grande adição de cal (CaO), o que leva a alto volume de escória e, portanto, taxa de coque mais alta. A região 3 representa as composições de escória preferidas mundialmente para grandes altos-fornos. Neste caso, dependendo do teor de alumina, dolomita deve ser adicionada para satisfazer os teores de MgO necessários.
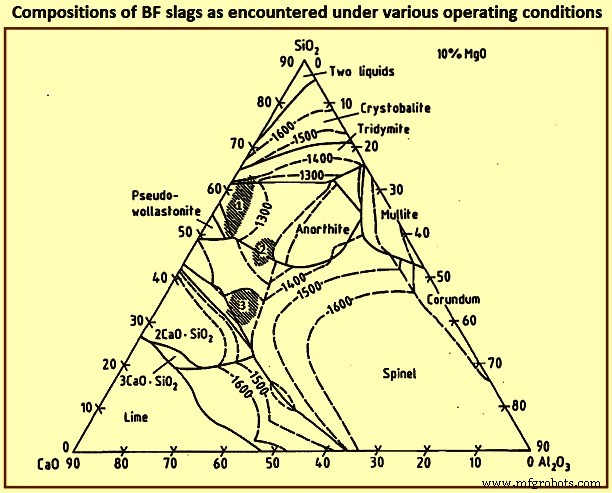
Fig 7 Composições de escórias de AF encontradas sob várias condições de operação
A Tabela 1 mostra os componentes ótimos da escória de AF. Escórias com basicidades (B) mais altas como mostrado na Tabela 1 favorecem condições ótimas de amolecimento. A faixa de amolecimento e fusão dos constituintes de ganga é de cerca de 80 °C a 130 °C para B= 0,5, e cerca de 20 °C a 50 °C para B = 2. Devido à temperatura de fusão mais alta da escória altamente básica e da energia extra necessária devido à maior quantidade de adição de fundente, a basicidade da escória é mantida em torno de 1,2.
| Tabela 1 Composição ótima de escória de AF | |||
| Al2O3 | CaO | MgO | SiO2 |
| % | % | % | % |
| 5 | 43 | 16 | 36 |
| 10 | 44 | 14 | 32 |
| 15 | 44 | 12,5 | 28,5 |
| 20 | 45 | 11 | 24 |
| 25 | 48 | 8 | 19 |
| 30 | 56 | 5 | 9 |
| 35 | 54 | 4 | 7 |
Propriedades da escória
As propriedades físicas e químicas das escórias são primariamente função da composição da escória e temperatura. O seguinte descreve estas relações para o propósito de desenvolver tendências gerais.
Temperaturas de liquidus – As relações de temperatura de liquidus e composição para os quatro componentes primários da escória são representadas em um diagrama de fase quaternário. A Fig 8 foi gerada a partir de planos ternários do diagrama de fase quaternário. As Figuras 8a e 8b não são diagramas de fase. Existem duas tendências gerais derivadas destas figuras. A primeira é que as temperaturas de liquidus aumentam com aumentos em (Al2O3) e B/A, e a segunda é que o (MgO) na faixa de 8% a 14% tende a minimizar o aumento na temperatura de liquidus causado pelo aumento em (Al2O3) ou B/A.
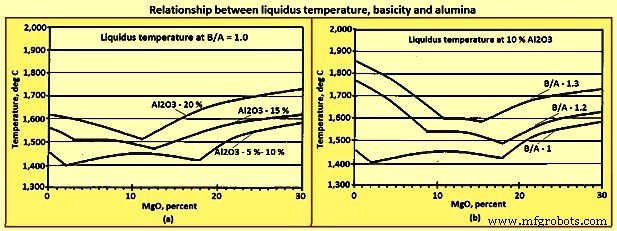
Fig 8 Relação temperatura de liquidus, basicidade e alumina
Viscosidade – Viscosidade é uma medida da quantidade de força necessária para mudar a forma de um material e é reportada em unidade chamada "poise". Quanto maior a viscosidade, mais força é necessária para causar fluxo de um líquido. Para fins de comparação, considerando que a 20 °C a viscosidade da água é 0,01002 poise, uma viscosidade típica aceitável de escória é de 2 a 5 poise, e a viscosidade do SiO2 líquido é da ordem de 100.000 poise. A alta viscosidade do SiO2 líquido é causada pela estrutura polimérica. A quebra da estrutura polimérica pelos óxidos básicos reduz a viscosidade. A diminuição na viscosidade de todas as escórias líquidas com aumento do B/A é mostrada na Fig 9a. Em geral, a viscosidade de qualquer mistura líquido/sólido aumenta à medida que a quantidade de sólidos suspensos aumenta. O impacto da temperatura na viscosidade da escória é consideravelmente maior em temperaturas abaixo da temperatura de liquidus que acima, como mostrado na Fig 9b.
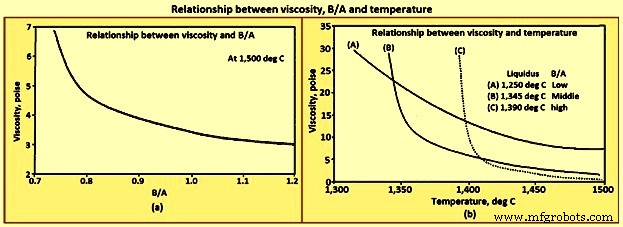
Fig 9 Relação entre viscosidade, B/A e temperatura
Existem duas tendências gerais vistas para a viscosidade. Acima da temperatura de liquidus, a viscosidade de escórias líquidas diminui com aumento de temperatura e B/A. Em temperaturas abaixo da temperatura de liquidus, a viscosidade diminui com aumento de temperatura e diminuição de B/A.
Razão de partição de enxofre – A produção de ferro em AF é um processo de desulfurização muito bom comparado ao processo de produção de aço devido à diferença no potencial de oxigênio das escórias dos processos. O efeito do potencial de oxigênio na desulfurização pode ser mostrado usando equação (CaO) + [S] = (CaS) + (FeO), onde o potencial de oxigênio é indicado pelo (FeO). Quanto maior o (FeO), mais a reação é impulsionada para a esquerda e maior o [S]. Escórias de produção de aço com (FeO) de 15% a 25% são, portanto, escórias desulfurizantes mais fracas que escórias de cadinho de AF com (FeO) menor que 1%.
Essencialmente todo o enxofre no AF deixa o forno no ferro-gusa e na escória. Uma relação para previsão de [S] pode ser desenvolvida baseada em balanço de massa de enxofre para uma tonelada de ferro-gusa, conforme equação (i) abaixo, e o termo razão de partição de enxofre definido conforme equação (ii) abaixo. A previsão de [S], pela equação (iii) abaixo, é derivada pela substituição de [S] da equação (i) na equação (ii) e então resolvendo para [S].
Equação (i): St = [S] /100 x 1.010 + (S) /100 x Svol, onde 1.010 é kg de ferro-gusa em uma tonelada de ferro-gusa incluindo perda de rendimento de 1%, St é a carga de enxofre que é o peso total de enxofre em kg/tHM. Svol é o volume de escória que é o peso de escória em kg/tHM. Equação (ii): Sp = (S) /[S], onde Sp é a razão de partição de enxofre. Equação (iii): [S] = St x 100 / (Sp x Svol + 1.010).
A razão de partição de escória Sp pode ser prevista baseada na equação (iv) Sp = 147,7 x BB + 37,7 x [Si] – 190 e equação (v) BB = {(CaO) + 0,7(MgO)} / {0,94(SiO2) + 0,18(Al2O3)}. Aqui BB é a basicidade definida pela razão de Bell. Deve-se notar que os coeficientes na equação (iv) foram desenvolvidos a partir de análise de regressão de um forno específico. Equação (iv) e equação (v) foram usadas para construir Fig 10(a), e equação (iii), equação (iv) e equação (v) foram usadas na construção da Fig 10(b).
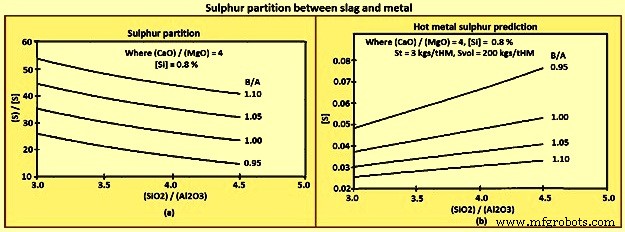
Fig 10 Partição de enxofre entre escória e metal
As tendências gerais que podem ser derivadas das equações e figuras acima são: (i) [S] diminui com diminuição de St e aumento de Sp e Svol, (ii) no entanto, Sp normalmente aumenta com B/A, (iii) CaO é um melhor desulfurizador que MgO, e (iv) Al2O3 tem efeito menor em Sp que SiO2.
Capacidade de álcalis – Um fenômeno de "refluxo" ou "reciclagem" ocorre no AF devido ao fluxo contra-corrente de gases versus sólidos/líquidos, particularmente para enxofre, zinco e álcalis. A reciclagem do álcali potássio (K) é mostrada na Fig 11a. O fenômeno de reciclagem é quando um elemento desce o forno em fase sólida ou líquida, reage para formar espécies gasosas nas regiões de temperatura mais alta do forno, então sobe de volta pelo forno como gases, onde reage e é absorvido pelas fases sólidas/líquidas na região de temperatura mais baixa do forno. A reciclagem resulta em concentrações internas muito mais altas do elemento reciclado que a concentração entrando ou saindo do forno. Por exemplo, a carga interna de K pode ser 10 kg/tHM, quando os materiais carregados contêm apenas 2 kg/tHM.
Álcalis não têm efeitos benéficos, mas muitos efeitos deletérios no AF. Álcalis são absorvidos por refratários, coque e minério causando degradação dos refratários, coque e inchamento do minério. Álcalis também podem formar crostas que podem descascar perturbando a condição térmica do forno, ou acumular e constringir fluxo de carga e gás. Álcalis não podem ser evitados pois estão contidos em todos os carvões, coques, e em menor extensão minérios. A carga de álcalis deve ser minimizada onde possível.
Uma porção dos álcalis deixa o forno no gás de topo, a quantidade sendo função do perfil de temperatura do topo. Os álcalis restantes devem ser removidos na escória. A capacidade da escória de remover álcalis do forno é referida como capacidade de álcalis da escória. As relações de capacidade de álcalis à composição da escória e temperatura são mostradas na Fig 11b. Em geral, a capacidade de álcalis aumenta com B/A menor, e com temperatura menor.
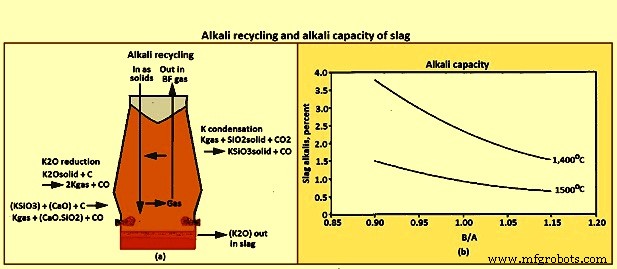
Fig 11 Reciclagem de álcalis e capacidade de álcalis da escória
Atividade de sílica – O [Si] produzido depende dos materiais da carga, operação do forno e química da escória. O impacto da química da escória é mostrado na equação [Si] = (SiO2) x GSiO2 / GSi x Keq / (P^2)co. Aqui CO é monóxido de carbono. Esta equação é desenvolvida a partir da constante de equilíbrio, equação Keq = {ASi x (P^2)co} / {ASiO2 x Ac}, para a reação dada na equação (SiO2) + 2C = [Si] + 2COgas, as definições das atividades de (SiO2) e [Si], equação ASiO2 = (SiO2) x GSiO2 e equação ASi = [Si] x GSi, e assumindo que a atividade do carbono no cadinho é igual a um. A tendência implícita pela Equação [Si] = (SiO2) x GSiO2 / GSi x Keq / (P^2)co é que o [Si] diminui à medida que (SiO2) diminui.
Fatores de design de escória
Em alguns AFs, uma composição típica de escória formada da ganga no minério e cinza do coque é 9% CaO, 5% MgO, 75% SiO2 e 10% Al2O3. Uma escória desta composição tem temperatura de liquidus da ordem de 1.600 °C e não flui bem mesmo acima de sua temperatura de liquidus. Portanto, CaO e MgO são adicionados à carga para "fundentar" a ganga e cinza resultando em temperaturas de liquidus e características de fluxo aceitáveis.
Design básico de escória é a seleção dos tipos e quantidades de fundentes a serem usados com uma carga e coque para produzir uma escória de propriedades aceitáveis. Seleções de carga e coque são largamente impulsionadas por questões econômicas como fontes locais versus importadas e grau de beneficiamento. Estas forças econômicas resultaram em uma ampla gama de composições de escória pelo mundo.
Os fatores gerais a serem considerados no design de uma escória para operação normal são: (i) temperatura de liquidus, ou seja, a escória deve ser completamente líquida no cadinho e casa de vazamento, (ii) viscosidade, ou seja, a escória deve ter baixa viscosidade, alta fluidez, para drenar do cadinho e pela casa de vazamento, (iii) capacidade de enxofre, ou seja, o Sp deve ser suficiente para produzir ferro-gusa com teores de enxofre dentro das especificações, (iv) capacidade de álcalis, ou seja, a capacidade de álcalis da escória deve ser suficiente para prevenir acúmulo de álcalis no forno, (v) controle de silício do ferro-gusa, ou seja, o efeito da química da escória no [Si] deve ser considerado, (vi) volume de escória, ou seja, o volume deve ser alto o suficiente para contribuir para estabilidade das propriedades da escória e qualidade do ferro-gusa, mas não tão alto a ponto de requerer combustível excessivo ou contribuir para instabilidade do forno, (vii) propriedades robustas, ou seja, as propriedades da escória devem ser o mais insensíveis possível a variações normais na operação do forno, especificamente temperatura do ferro-gusa, e (viii) uso final, ou seja, os requisitos do uso final da escória devem ser considerados.
O design de escória deve reconhecer que os fatores acima não são independentes e que o design sempre envolve um equilíbrio dos fatores acima para resolver tendências conflitantes (Tabela 2).
| Tabela 2 Tendências conflitantes normais | ||
| Parâmetro desejado | Basicidade | Al2O3 |
| Temperatura de liquidus mais baixa | Menor | Menor |
| Viscosidade mais baixa | Maior | |
| Remoção de K mais alta | Menor | Menor |
| [S] mais baixo | Maior | Maior |
| [Si] mais baixo | Maior | Maior |
Dois exemplos de design de escória são descritos abaixo. No primeiro exemplo (Tabela 3), a questão é aumentar a remoção de álcalis sem aumentar o [S]. A resolução é aumentar o volume de escória através do uso de SiO2 adicional na carga, enquanto diminui a basicidade da escória.
| Tabela 3 Exemplo de design de escória para aumento de remoção de K2O | |||||
| Basicidade | Volume de escória | K2O | K2O removido | (S) | S removido |
| B/A | kg/tHM | % | kg/tHM | % | kg/tHM |
| 1,10 | 225 | 0,47 | 1,30 | 1,82 | 5,00 |
| 1,05 | 282 | 0,55 | 1,55 | 1,77 | 5,00 |
| 1,00 | 290 | 0,63 | 1,85 | 1,72 | 5,00 |
| 0,95 | 298 | 0,71 | 2,10 | 1,68 | 5,00 |
A questão no segundo exemplo (Tabela 4) é baixar o [Si] sem impactar negativamente outras propriedades da escória e operação do forno. A resolução é diminuir o (SiO2) aumentando o (Al2O3) usando quartzito, um material de carga de alto (Al2O3), enquanto mantém (CaO) e (MgO) constantes. A mudança na química da escória resulta em diminuição de ambos [Si] e [S].
| Tabela 4 Exemplo de design de escórias com [Si] mais baixo | |||||
| Período | Unidade | Base | Número 1 | Número 2 | Número 3 |
| Basicidade | 1,12 | 1,13 | 1,13 | 1,12 | |
| (MgO) | % | 11,8 | 11,5 | 11,7 | 11,5 |
| (Al2O3) | % | 7,8 | 10,2 | 10,3 | 11,7 |
| [Si] | % | 0,76 | 0,53 | 0,54 | 0,49 |
| [S] | % | 0,043 | 0,031 | 0,029 | 0,026 |
Escória após o AF
O uso de escória de AF é impulsionado pela economia de processamento e demanda de mercado. No local onde o processamento e comercialização são realizados pela organização produtora da escória, os mercados tendem a ser locais com processamento mínimo. Conforme a tendência atual, organizações independentes assumem a propriedade da escória líquida no final do canal de escória, o que levou a mercados mais amplos com processamento mais extensivo. A escória produto pode ser classificada pela taxa de resfriamento.
Escórias resfriadas a ar são aquelas produzidas com baixas taxas de resfriamento. São escórias solidificadas em poços e frequentemente resfriadas com sprays de água. Os maiores usos para escória resfriada a ar são em construção de estradas, lastro ferroviário e agregado. Escória resfriada a ar também foi usada na produção de cimento, isolamento de lã mineral, telhados e vidro.
Escórias peletizadas e granuladas são aquelas produzidas com altas taxas de resfriamento. Escória peletizada é produzida vertendo escória líquida em um tambor rotativo, às vezes com água. Escórias granuladas são produzidas vertendo a escória líquida diretamente em um grande poço de escória com água ou através do uso de sprays de água de alta pressão que quebram a escória em gotículas. Escórias resfriadas rapidamente têm sido usadas para as mesmas aplicações que escórias resfriadas a ar. O alto teor de vidro de escórias resfriadas rapidamente as torna particularmente adequadas para produção de cimento Portland.
Processo de manufatura
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Granulação de Escória de Alto-Forno na Casa de Vazamento: Visão Geral do Processo
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Granulação Seca de Escória de Alto-Forno: Impulsionando Recuperação de Energia e Sustentabilidade
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno
- Como a Engenharia de Precisão Impulsiona o Sucesso do Fabrico Moderno