



Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
O processo de alto-forno (AF) é a tecnologia líder para produção de ferro-gusa (FG) necessário para siderurgia e produção de ferro-gusa comercial. FG é o principal produto do AF. Durante a produção, gás de AF é produzido simultaneamente. Gás de AF é o subproduto continuamente produzido pela ascensão gasosa do ar de sopro através da carga no AF durante sua operação.
Embora o propósito da combustão parcial de carbono no AF seja remover oxigênio (O2) da carga de minério, o volume de gás gerado torna o AF também um produtor de gás. Gás de AF é importante fonte de energia química consumida fora do processo e tem grande impacto no balanço de gás de usina integrada. Primeiro, o excedente de gás de AF é consumido em diferentes fornos da usina e na caldeira da usina termelétrica junto com outros gases subprodutos como gás de coqueria e gás de conversor. O parâmetro principal que decide a utilidade do gás de AF é seu poder calorífico.
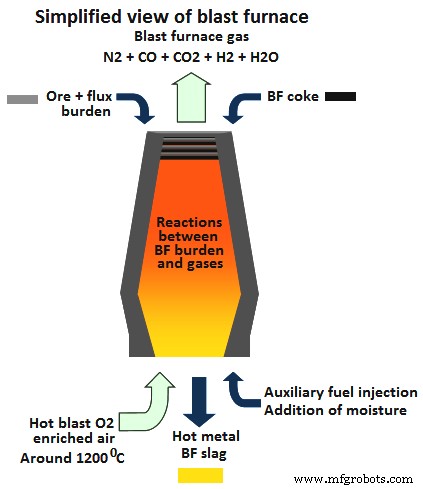
Geração do Gás de Alto-Forno
Durante produção de ferro-gusa, ar quente de sopro é insuflado no forno através das tubéras. O2 contido no ar reage com carbono (coque) produzindo dióxido de carbono (CO2) e monóxido de carbono (CO): (i) C + O2 = CO2, (ii) CO2 + C = 2CO. Gás produzido sobe no cadinho carregado com minérios, fundentes e coque. Após várias reações químicas e percurso de ~25-30 m, gás de AF sai como gás combustível aquecido, carregado de poeira e baixo poder calorífico (PC).
Tanto carbono (C) no coque quanto CO são agentes redutores para carga de minério: hematita (Fe2O3), wustita (FeO), magnetita (Fe3O4). Óxidos reduzidos a Fe e CO2. Ex: redução de hematita: (i) Fe2O3 + 2C = 2Fe + CO + CO2, (ii) Fe2O3 + 3CO = 2Fe + 3CO2.
Fonte adicional de liberação gasosa: decomposição de calcário e dolomita usados como fundentes básicos para remoção de impurezas: (i) CaCO3 = CaO + CO2, (ii) MgCO3 = MgO + CO2.
Todas mudanças ocorrem na zona de reação. Do ponto de vista da composição do gás, equilíbrio químico para gases liberados governado pela reação reversível de Boudouard (2CO = CO2 + C) — razão definida entre CO e CO2 para dada temperatura. Resultado operacional: grandes quantidades de CO2, CO e N2 quentes sobem pelo forno enquanto carga fresca desce para zona de reação.
Constituintes adicionais podem ser adicionados dependendo de variáveis sistemáticas. Ex: redutores adicionais injetados no AF para reduzir requerimento de coque: carvão pulverizado, óleo, gás natural, plásticos reciclados, melhorando eficiência. Porém integridade da carga deve ser mantida, necessitando injeção de vapor ou O2 junto com redutores. Adições levam a níveis flutuantes de H2 e H2O no ar de sopro, afetando reações reversíveis de deslocamento água-gás: (i) C + H2O = CO + H2, (ii) CO + H2O = CO2 + H2.
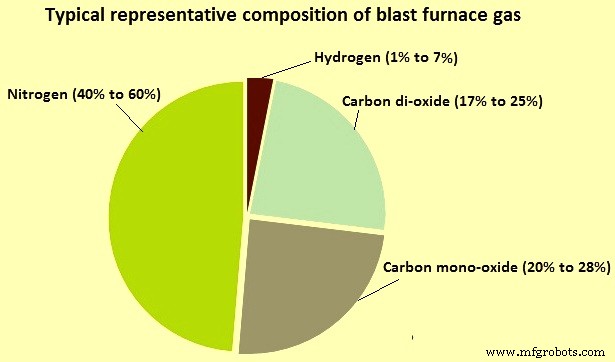
Composição química geral do gás de AF é dinâmica e depende de parâmetros operacionais. Composição volumétrica seca representativa de operação típica na Figura 2.
Parâmetros que Afetam Gás de AF
Volume específico (m³/t de FG), composição química e PC dependem de parâmetros operacionais: (i) características dos materiais de carga, (ii) quantidade de fundentes, (iii) distribuição dos materiais no cadinho, (iv) grau de ferro-gusa, (v) quantidade de combustível auxiliar injetado, (vi) temperatura do ar quente de sopro, (vii) teor de O2 no sopro. Parâmetros operacionais têm importância prática do ponto de vista de gestão energética de usina integrada. Quantidade de gás transferida a outros consumidores depende da quantidade produzida no AF e consumida nos fogões de ar quente do AF.
Volume total de CO + CO2 por volume no gás de AF no topo varia de ~37% a 53% do volume total. Razão CO/CO2 varia de 1,25:1 a 2,5:1. Maior % de CO torna gás perigoso. Teor de H2 varia de 1% a 7% dependendo do tipo e quantidade de combustível injetado nas tubéras. Componente de balanço = nitrogênio (N2). Metano (CH4) pode estar presente até 0,2%.
No AF, hidrocianeto (HCN) e gás cianogênio (CN2) podem formar por reação de N2 no ar de sopro e C do coque. Reação catalisada por óxidos alcalinos. Gases altamente venenosos. Gás de AF pode conter compostos ciano na faixa de 200-2000 mg/m³.
Gás de AF sai no topo a ~120-370 °C e pressão de ~350-2500 mmHg. Carrega ~20-115 g/m³ de vapor d'água e ~20-40 g/m³ de poeira ("pó de chaminé"). Tamanho de partícula: alguns mícrons a 6 mm.
Gás de AF é quase incolor (branco suave), inodoro. Características principais: (i) PC muito baixo, geralmente 700-850 kcal/m³, (ii) densidade relativamente alta ~1,250 kg/m³ a 0 °C e 1 atm (CNTP), (iii) temperatura teórica de chama baixa ~1455 °C, (iv) baixa taxa de propagação de chama, menor que qualquer outro combustível gasoso comum, (v) queima com chama não luminosa, (vi) ponto de autoignição ~630 °C, (vii) limite inferior de explosividade (LIE) 27% e limite superior (LSE) 75% em mistura ar-gás a temperatura e pressão normais. Densidade do gás de AF é a mais alta entre combustíveis gasosos. Como densidade > ar, assenta no fundo em caso de vazamento. Alta concentração de CO torna gás perigoso.
Alta pressão no topo do gás de AF utilizada para operar gerador (turbina de recuperação de pressão do gás de topo, TRT). TRT pode gerar energia elétrica até 35 kWh/t de ferro-gusa sem queimar combustível. TRT tipo seco produz mais potência que tipo úmido.
Limpeza do Gás de AF
Gás saindo do topo contém 20-40 g/m³ de pó de chaminé e não pode ser usado diretamente. Poeira contém partículas finas de coque, materiais de carga e compostos químicos formados por reações internas. Gás sujo limpo em duas etapas: (i) limpeza primária, (ii) limpeza secundária.
Limpeza Primária
Coletores de poeira, ciclones ou combinação. Princípio da gravidade para remoção de partículas grandes (>0,8 mm). Gás passa por coletor onde partículas grossas removidas. Coletor: estrutura cilíndrica grande, 20-30 m diâmetro, altura 20-30 m. Geralmente revestido para isolar e evitar condensação de umidade para que poeira permaneça seca e flua livremente para porção cônica no fundo para remoção periódica.
Gás enviado aos coletores por única descida e entra pelo topo por tubo vertical que leva gás para baixo. Tubo alarga na extremidade inferior como funil invertido: velocidade do gás diminui, poeira grossa cai e deposita no cone. Como fundo fechado e saída perto do topo, direção do fluxo inverte 180°. Inversão súbita faz mais poeira assentar.
Limpeza Secundária
Após coletor, gás vai para limpeza secundária. Limpo por sistema tipo seco ou úmido. Tipo seco: filtros de mangas para remoção de partículas finas. Tipo úmido: gás lavado em lavadores (scrubbers) em vários estágios.
Usos do Gás de AF
Calor sensível dos gases de topo primeiro utilizado em 1832 para transferir calor ao ar frio de sopro. Originalmente trocador montado no topo. Em 1845, primeiras tentativas de usar calor de combustão do gás de AF, mas queima não bem-sucedida até 1857. Provavelmente progresso atrasado devido a alto teor de poeira, problemas de limpeza/manuseio e baixo custo de combustível sólido. Aumento de custo de outros combustíveis e competição forçaram seu uso.
No passado, uso restrito a aquecimento de fogões de ar quente em altos-fornos e caldeiras multifuel. Não considerado econômico para outros usos por suas características. Nos últimos anos, vários fatores contribuíram para uso ampliado: (i) aumento de custo de combustíveis comprados, (ii) melhoria técnica na limpeza de gás melhorando limpeza, (iii) desenvolvimento tecnológico para pré-aquecimento do gás de AF.
Em usinas integradas, gás de AF normalmente usado misturado com gás de coqueria ou gás de conversor ou ambos. Gás misto usado como combustível em vários fornos. Gás de AF sem mistura e sem pré-aquecimento pode ser usado em: fogões de AF, poços de imersão, fornos de normalização e recozimento, fornos de núcleo de fundição, motores a gás para sopro, caldeiras para geração de energia, turbinas a gás para geração de energia. Com avanços recentes, também usado diretamente em forno de sinterização.
Vantagem térmica do uso em motores a gás para sopro e geração de energia deve superar investimento pesado e despesa de manutenção. Casa de caldeiras moderna utiliza alta pressão e temperatura de vapor com turbo-sopradores e geradores eficientes. Reduziu vantagem térmica de motores a gás, dificultando justificativa. Algumas usinas na Ásia e Europa bem-sucedidas no uso de turbinas a gás acopladas diretamente para acionar geradores. Gás de AF pré-aquecido com ar pré-aquecido usado com sucesso em aquecimento de coqueria, poços de imersão e fornos de reaquecimento.
Quando gás de AF pré-aquecido, deve ter limpeza mínima de 0,023 g/m³. Em todos casos onde usado, precauções extras necessárias para evitar escape de gás não queimado para o entorno pois contém grande % de CO tóxico.
Em operações onde gás de AF tem poder calorífico próximo a 700 kcal/m³, torna-se necessário misturar com outros gases combustíveis para obter temperatura muito alta do ar de sopro do fogão.
Processo de manufatura
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Como o Gás de Forno de Coque é Gerado e Usado na Siderurgia
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Sistema Eficiente de Recuperação e Limpeza de Gás para Conversores BOF
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Injeção de Gás de Coqueria no Alto-Forno: Eficiência e Redução de CO2
- Turbina de Recuperação de Pressão de Topo para Gás de Alto-Forno: Otimizando Eficiência Energética
- Otimização das Operações da Casa de Vazamento do Alto-Forno para Eficiência e Confiabilidade