



O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
Tundish e seu Papel no Lingotamento Contínuo de Aço
O lingotamento contínuo de aço é um processo amplamente utilizado e é uma etapa importante na produção de aço. A participação do aço lingotado continuamente em todo o mundo aumentou significativamente desde a introdução do processo de lingotamento contínuo nos anos 1950. Atualmente, esta participação é de cerca de 97%. No entanto, concomitante com este aumento no uso do processo, existem requisitos rigorosos de qualidade que se tornaram cruciais diante de vazões progressivamente crescentes das máquinas de lingotamento contínuo e maiores dimensões dos produtos lingotados.
No processo de lingotamento contínuo, para a transferência do aço líquido de uma panela de vazamento de aço para o molde, um vaso intermediário, chamado tundish, é usado. O tundish está localizado acima do molde, para receber o aço líquido da panela de vazamento de aço e alimentá-lo ao molde a uma taxa regulada. É necessário entregar o aço líquido aos moldes uniformemente e a uma taxa de vazão e temperatura projetadas, sem causar contaminação por inclusões. O aço líquido flui para fora da panela para o tundish, que liga os processos metalúrgicos secundários descontínuos com o processo de lingotamento contínuo.
O tundish suaviza o fluxo, regula a alimentação de aço ao molde e limpa o metal. Restos metálicos deixados dentro de um tundish são conhecidos como skulls de tundish e precisam ser removidos, tipicamente por meios mecânicos (raspagem, corte). A sucata recuperada desta forma é normalmente reciclada no processo de siderurgia.
Funções Principais do Tundish
O tundish desempenha o importante papel de servir como vaso de buffer entre o processo de panela em bateladas e o processo de lingotamento contínuo. É também o último vaso metalúrgico antes do lingotamento contínuo e, portanto, desempenha um papel essencial na entrega de aço com a composição, temperatura e qualidade corretas. Esta função tornou-se cada vez mais importante nas últimas décadas com requisitos cada vez mais rigorosos para a qualidade dos produtos de aço.
As contribuições do tundish no processo de lingotamento contínuo são: (i) atingir estabilidade dos fluxos de aço líquido entrando no molde de lingotamento, e por sua vez, alcançar velocidade de lingotamento constante, (ii) lingotar uma sequência de panelas (heats), (iii) trocar a panela de vazamento de aço vazia por uma panela cheia sem interromper o fluxo de aço líquido nos moldes, (iv) fazer um grau misto com aço de dois graus diferentes de duas panelas diferentes, se necessário, (v) fornecer possibilidade de prevenir inclusões e escória de entrarem no tundish e assim escorregarem para o molde, (vi) melhorar a separação de inclusões de óxido, (vii) manter uma altura estável de aço líquido acima dos bocais para os moldes, mantendo assim o fluxo de aço constante e, portanto, a velocidade de lingotamento constante também, e (viii) fornecer padrões de fluxo mais estáveis aos moldes.
A principal função do tundish é ser um reservatório de aço entre a panela de vazamento de aço e o molde, e no caso de máquinas de lingotamento contínuo multi-fio, distribuir o aço líquido nos diferentes moldes. O tundish garante a alimentação do aço líquido à máquina de lingotamento contínuo durante a troca de panelas de aço, atuando assim como um buffer de aço líquido. Como o tundish atua como reservatório de aço líquido durante os períodos de troca de panelas e como continua a fornecer aço líquido aos moldes quando o aço líquido de entrada parou devido à troca de panela, torna viável o lingotamento em sequência por um número de panelas.
Design e Geometria do Tundish
O tundish é um vaso revestido com refratário com uma variedade de geometrias possíveis. É um recipiente aberto retangular, com extremidade grande para cima, revestido com refratário, que pode ter uma tampa refratária no topo. Existem vários tipos e formatos de tundish. Tundishes são normalmente de formato alongado e geometricamente simples. O formato do tundish é tipicamente retangular, mas formatos delta e "T" também são às vezes usados. Um design comum de tundish para máquinas de lingotamento contínuo multi-fio de tarugos (billet) e bloom é um formato de calha (trough) com uma caixa de vazamento (pouring box) deslocada no ponto médio. Para máquinas de lingotamento contínuo de placas (slab), o tundish é normalmente uma caixa curta ou de formato de tina (tub).
O tundish é projetado para entregar o aço líquido a uma taxa de saída projetada sem grandes flutuações no fluxo. A taxa de fluxo é primariamente controlada pela profundidade do banho. Controle adicional do fluxo de saída pode ser realizado por hastes de tampão (stopper rods) ou comportas deslizantes (slide gates). O número de saídas depende do tipo de lingotamento realizado. O número de moldes aos quais o tundish entrega o aço líquido é normalmente 1 a 2 para uma máquina de lingotamento contínuo de placas, 2 a 6 para uma máquina de lingotamento contínuo de blooms e 2 a 8 para uma máquina de lingotamento contínuo de tarugos.
O fundo do tundish tem um ou mais furos com comporta(s) deslizante(s) ou haste(s) de tampão para controle do fluxo de metal. É usado para alimentar aço líquido no(s) molde(s) de uma máquina de lingotamento contínuo, de forma a evitar respingos e dar um fluxo mais suave. A taxa de entrega de aço líquido no molde é mantida constante mantendo a profundidade do aço líquido no tundish constante.
Um tundish é frequentemente dividido em duas seções. A primeira seção é chamada de seção de entrada, que normalmente tem uma caixa de vazamento (pour box) e onde o aço líquido é alimentado da panela. A segunda seção é chamada de seção de saída, de onde o aço líquido é alimentado no molde. O fluxo de vazamento da panela é direcionado para baixo a uma posição no fundo do tundish que é protegida com uma almofada de impacto resistente ao desgaste (impact pad). Esta posição é normalmente o mais longe possível do bocal do tundish para minimizar turbulência. Em outras localizações, o tundish é revestido com revestimento refratário.
O tundish fornece um fluxo contínuo de aço líquido e atua como um dispositivo de refino secundário. O comportamento do fluxo no tundish de lingotamento contínuo domina a qualidade e limpeza da produção de aço. O refino do aço líquido no tundish é realizado através da flotação de inclusões não metálicas na superfície superior durante sua residência. Estas inclusões flutuadas são removidas da superfície. O fluxo de fluido do tundish desempenha um papel essencial no controle da remoção de inclusões e cálculo do tempo de residência. Para alcançar as características de fluxo ótimas do tundish, dispositivos de controle de fluxo são implantados.
Diferentes dispositivos de controle de fluxo, como diques (dams), vertedores (weirs), defletores (baffles) com furos, etc., são normalmente dispostos ao longo do comprimento do tundish. Caminho mais longo do aço líquido é preferido para prolongar o tempo de residência do aço líquido no tundish para promover a flotação de macro-inclusões. Os dispositivos de controle de fluxo também reduzem os efeitos prejudiciais da turbulência na superfície do aço líquido, nos fluxos de aço líquido entrando no molde e nas regiões mortas (dead regions).
A otimização do fluxo do tundish é necessária com relação a tamanho, formato, desgaste e defletores, e para a previsão do tempo de mistura. Os benefícios da otimização do fluxo do tundish são: (i) melhoria do tempo de mistura e homogeneização, (ii) identificação de regiões de fluxo inativas (água morta), (iii) regiões de prolongamento do desgaste refratário, (iv) separação de inclusões não metálicas, e (v) controle de estratificação de temperatura.
Bocais para proteção do fluxo de vazamento contra reoxidação entre panela e tundish, e tundish e molde, são usados hoje em dia em quase todas as máquinas de lingotamento contínuo, pelo menos quando da lingotamento de aços de alta qualidade. Eles estão localizados ao longo de seu fundo para distribuição de aço líquido aos moldes. Tanto bocais controlados por haste de tampão quanto comportas deslizantes de vários designs são usados para controlar o fluxo de aço da panela para o tundish e do tundish para o molde. A superfície livre do aço líquido no tundish é normalmente coberta com fluxo de tundish para evitar reoxidação e perdas de calor do aço líquido.
A taxa de descarga de aço líquido é controlada pelo furo do bocal e pela pressão ferroestática (altura do aço líquido no tundish) acima do bocal. Furos de diferentes calibres são selecionados dependendo do tamanho da seção sendo lingotada e da velocidade de lingotamento necessária. Bocais controlados por haste de tampão são usados para lingotamento de placas e grandes seções quando aços killed de alumínio são produzidos. Nesta aplicação, a taxa de descarga de aço líquido através do bocal é controlada manual ou automaticamente pelo ajuste da cabeça do tampão em relação à abertura do bocal. Anteriormente, bocais sobredimensionados eram usados para lingotamento de aços killed de alumínio devido ao acúmulo de alumina, de modo que a cabeça do tampão pudesse ser elevada para compensar uma redução na taxa de fluxo.
Desenvolvimentos recentes em práticas de desoxidação, juntamente com o uso de borbulhamento de argônio através da cabeça do tampão e unidades de bocal, minimizaram o problema de acúmulo de alumina. Outro desenvolvimento no controle do fluxo de aço líquido do tundish é a aplicação de sistemas de comporta deslizante (slide gate), que são similares aos empregados em panelas. O sistema de comporta deslizante para o tundish normalmente consiste em três placas e também pode fornecer a capacidade de trocar bocais durante o lingotamento, bem como mudar o tamanho do bocal. A Figura 1 mostra um tundish em uma máquina de lingotamento contínuo junto com seus componentes.
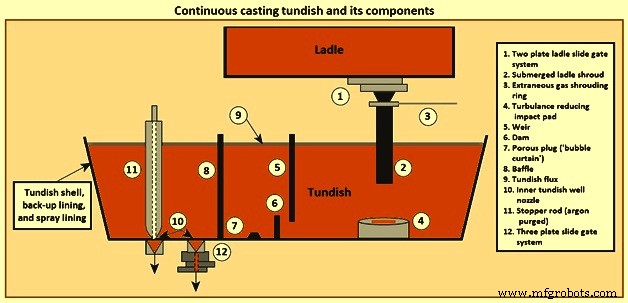
Figura 1 Tundish de lingotamento contínuo e seus componentes
Pré-aquecimento e Carro de Tundish
Tundishes são normalmente pré-aquecidos antes do lingotamento para minimizar perdas de calor do aço líquido durante as etapas iniciais do lingotamento e assim evitar solidificação do metal, particularmente nas áreas críticas dos bocais. Tampas de tundish também são usadas para reduzir perdas de calor por radiação durante toda a operação de lingotamento.
Carro de tundish é usado para a transferência de um tundish. É uma carruagem auto-propulsada que transporta um tundish. Cada tundish é aquecido a alta temperatura por um aparelho de aquecimento em uma posição de espera e é transportado para a estação de lingotamento pelo carro de tundish imediatamente antes do início do lingotamento. Além da função de deslocamento, o carro de tundish compreende uma função de elevação para inserir um bocal submerso arranjado no fundo de cada tundish em um molde, uma função de centralização para ajustar a posição do bocal submerso, e uma função de controle automático de nível de aço líquido para manter o aço líquido a um nível constante para separar impurezas por flotação. O tamanho do carro de tundish é normalmente aumentado à medida que o número de fios aumenta, e a interferência com aparelhos adjacentes torna-se mais apertada. Portanto, é necessário ter um mecanismo que seja enxuto em termos de dinâmica estrutural.
O carro de tundish é normalmente de design semi-suspenso e montado na plataforma principal de operação. É normalmente hidráulico e usado para suportar e transportar o tundish para lingotamento ou aquecimento. Um dos dispositivos importantes do controle automático de nível de aço líquido é um dispositivo de pesagem, que é necessário para medir o peso do aço líquido em cada tundish com alta precisão enquanto o peso muda de tempo em tempo. O carro de tundish incorpora o mecanismo de pesagem para a medição de peso para permitir que o peso do aço líquido seja monitorado continuamente.
Tanto do ponto de vista de estado estacionário quanto não-estacionário, o tundish é requerido a fornecer: (i) volume suficiente para cobrir trocas de panela, (ii) profundidade operacional apropriada, (iii) distribuição uniforme de fluxo a todos os fios, (iv) tempo de residência ótimo para flotação de inclusões, (v) superfície tranquila, (vi) isolamento térmico e químico, incluindo refratários apropriados, e (vii) capacidade de drenagem de baixo peso para otimizar rendimento.
Tundish como Vaso Reator Metalúrgico
Existe uma demanda constante por aço com propriedades melhoradas, como resistência aumentada, ductilidade, durabilidade e resistência à corrosão, necessárias para uma grande variedade de aplicações. Há também o desejo de tornar o processo de siderurgia mais eficiente em energia e custo e abordar preocupações ambientais. Estas questões promoveram a evolução do tundish em um reator metalúrgico, com a função de realizar controle final sobre as propriedades do banho antes do lingotamento para obter um produto final de aço com as propriedades mecânicas desejadas.
Como o tundish é a etapa final no processo de siderurgia antes do lingotamento, ele também apresenta a última oportunidade para controle composicional do aço líquido. A principal forma de controle composicional no tundish é limitando o número e tamanho de inclusões não metálicas no aço líquido quando o lingotamento ocorre.
Durante a transferência de aço líquido através do tundish, o aço líquido interage com os refratários, escória e a atmosfera. Com a ênfase contínua na qualidade do aço, agora está cada vez mais claro que o tundish tem uma função muito mais importante como reator metalúrgico contínuo do que originalmente previsto. Portanto, o projeto e operação adequados de um tundish são importantes para entregar aço de composição e qualidade rigorosas. Um tundish moderno é projetado para fornecer máxima oportunidade para realizar várias operações metalúrgicas, como separação de inclusões, flotação, ligação, modificação de inclusão por tratamento com cálcio, controle de superaquecimento, homogeneização térmica e composicional, levando ao desenvolvimento de uma área separada de refino secundário de aço, referida como "metalurgia de tundish" (tundish metallurgy).
Ao longo dos anos, houve mudanças dramáticas no tundish de lingotamento contínuo. De um mero vaso de reservatório e distribuição, o tundish hoje é visto como um vaso de refino de aço. O tundish hoje também cumpre certas funções metalúrgicas, como alimentação do aço líquido ao molde a uma taxa controlada, e homogeneização térmica e química, etc. Também foca na melhoria contínua de muitos parâmetros relacionados à qualidade, como dinâmica de fluidos, isolamento térmico, flotação e remoção de inclusões, e captação de hidrogênio, etc.
O tundish de lingotamento contínuo tem vários papéis que incluem: (i) um elo crítico na cadeia de qualidade da siderurgia, (ii) um refino contínuo e (iii) um transmissor de sinais metalúrgicos. O cerne do processo permanece que um tundish não controlado se torna um contaminador em vez de um refino. É inegável que o tundish é tanto parte das práticas de aço limpo quanto a panela antes dele e o molde subsequente a ele. Se a qualidade construída no aço nos processos de siderurgia primária e secundária é perdida no tundish, a capacidade de produzir um produto de qualidade que atenda à aplicação pretendida depende inteiramente da recuperação no molde. Esta é uma tarefa muito mais difícil, considerando o tempo limitado que o aço reside nos limites do molde, que fornece uma capacidade finita de limpar o aço na última etapa antes da solidificação completa.
A superfície superior do tundish precisa ser protegida da atmosfera. Na maioria das máquinas de lingotamento contínuo, isso é realizado pela adição de uma camada de fluxo de tundish. A camada de fluxo de tundish cria uma escória de superfície. Além da necessidade de absorção de inclusões, as funções principais da camada de escória do tundish são isolamento térmico, isolamento químico e buffer de escória de panela. Coberturas de escória de tundish podem ser misturas químicas multi-componente complexas projetadas, como fluxos básicos (razão cal/sílica maior que 2), ou tão simples como escórias ácidas isolantes químicas puras, como cinzas de casca de arroz queimada ou terra diatomácea, ambas essencialmente consistindo de sílica.
O tundish é visto como um contaminador do aço líquido. As principais causas de formação de inclusões e contaminação do aço líquido incluem produtos de desoxidação, produtos de erosão do revestimento da panela de aço, arraste de escória de panela trazida da panela, arraste de escória de tundish pela flutuação excessiva especialmente na zona de entrada, reoxidação do aço pelo ar no tundish, precipitação de inclusões a temperaturas mais baixas, como inclusões de TiO₂, erosão do revestimento do tundish, e emulsificação de várias escórias no aço líquido. Contaminação apreciável normalmente ocorre durante períodos transitórios do lingotamento sequencial, ou seja, durante a troca de panela na transição de duas panelas.
As contaminações ou inclusões são requeridas a serem flutuadas para fora do aço líquido durante seu fluxo através do tundish antes que o aço líquido seja alimentado no molde da máquina de lingotamento. Inclusões podem ser removidas pelos mecanismos que incluem: (i) subida por flutuabilidade e absorção na escória superior, (ii) transporte por fluxo de fluido, (iii) flotação por bolhas de gás argônio, (iv) crescimento de inclusão por colisão e "Ostwald-Ripening e flotação" e (v) absorção de inclusão em refratários de revestimento. O destino final da inclusão inclui a escória superior, o revestimento (remoção segura) e o molde (possíveis defeitos no produto lingotado se não removidas no molde).
O número e tamanho de inclusões no banho saindo do tundish são reduzidos prevenindo a formação e crescimento de inclusões no tundish, bem como removendo inclusões que são trazidas da panela para o tundish. É, portanto, também crítico que as práticas corretas sejam seguidas durante a operação da panela para reduzir a quantidade de inclusões contidas no aço líquido sendo entregue ao tundish.
Outra função importante do tundish é controlar a temperatura do aço líquido entregue ao processo de lingotamento contínuo. Como o vazamento do aço líquido da panela pode levar até uma hora, a temperatura do fluxo de entrada muda com o tempo. Acoplado com as perdas de calor no próprio tundish, a temperatura do aço líquido sendo lingotado pode, portanto, flutuar durante uma sequência de lingotamento. No entanto, a temperatura do aço líquido influencia a qualidade e propriedades do produto, operação da máquina de lingotamento e desgaste refratário. É, portanto, desejado limitar flutuações e manter a temperatura o mais próximo possível do valor ótimo. Como o tundish opera como um tanque de buffer, flutuações na temperatura do aço líquido entregue à máquina de lingotamento podem ser reduzidas consideravelmente se a mistura no tundish for suficiente.
Vários estudos foram realizados nos tundishes a fim de maximizar os benefícios do tempo de residência disponível para a flotação e assimilação de produtos de reação do aço líquido na fase de escória. Os produtos de reação podem ser produtos de desoxidação, reoxidação, precipitação, emulsificação e/ou arraste de componentes refratários no aço líquido, e assim abrangem tanto inclusões indígenas quanto exógenas. Baseado em uma escolha sólida de design de tundish, a operação de um tundish precisa ser orientada para: (i) promover flotação de inclusões maximizando o tempo de residência, (ii) garantir assimilação de inclusões por uma escória cativa e não corrosiva, (iii) reduzir perdas térmicas e químicas do aço líquido, (iv) minimizar curto-circuito e regiões mortas, e (v) oferecer ao operador um design ótimo para qualidade e rendimento.
O fluxo através de um tundish é um fenômeno hidrodinâmico. Inclui fluxo de fluido turbulento de fase única, fluxo de fluido multi-fase se o gás é injetado da capa da panela (ladle shroud), distribuição de tempo de residência, crescimento de inclusão com seu movimento e remoção, mistura e transição de grau, transporte de energia térmica, e formação de vórtice no início e fim do lingotamento. O propósito da otimização do fluxo de fluido no tundish é alcançar o melhor padrão de fluxo para remover inclusões do aço líquido. A otimização do fluxo no tundish pode ser alcançada através do formato do tundish e dispositivos de controle de fluxo, como inibidores de turbulência, almofadas de impacto, defletores, vertedores e diques. Um tundish deve ser projetado de forma a realizar um fluxo ótimo e, portanto, maior limpeza, fornecendo: (i) alto tempo médio de residência, (ii) pequenos volumes de turbulência severa, mortas e de curto-circuito, (iii) grande volume de região de fluxo laminar, (iv) coagulação forçada em zonas turbulentas adequadas e flotação de inclusões, assimiladas pela escória de cobertura, e (v) evitar "olho aberto (vermelho)" criando superfície descoberta de aço líquido contra absorção de ar.
A base para encontrar soluções para os desafios da metalurgia de tundish, existem alguns requisitos básicos. Estes requisitos incluem: (i) uso de tamanho de tundish apropriado para os requisitos de ritmo e transição da aciaria, (ii) panelas devem ser enviadas a tempo com aço líquido a temperatura adequada e devidamente limpo, (iii) maximização do desempenho de abertura livre da panela, (iv) abertura das panelas submersas e totalmente protegidas, (v) utilização de detecção automática de escória de panela e desligamento para evitar óxidos facilmente redutíveis em escórias, revestimentos e refratários, (vi) projeto das escórias para atender aos requisitos da aplicação, (vii) garantir que os sistemas de transferência não estejam sujeitos a vazamentos ou aspiração de ar, (viii) projeto dos dispositivos de controle de fluxo do tundish (incluindo almofadas de impacto) para maximizar flotação e minimizar transições, (ix) operação do tundish em seu volume máximo durante operações de estado estacionário, (x) utilização de tecnologias como purga com gás inerte para minimizar efeitos transitórios, (xi) monitoramento contínuo da temperatura, se possível, (xii) evitar grandes oscilações de temperatura para manter um fluxo de tundish estável, (xiii) entender e resolver as causas raiz dos problemas de entupimento (clogging), e (xiv) maximizar rendimento e produtividade sem comprometer a segurança das pessoas e do molde.
Revestimento Refratário do Tundish
O revestimento do tundish é outra parte importante do sistema metalúrgico. O revestimento deve ser inerte e não contribuir para inclusões exógenas no aço. Refratários de tundish podem ser divididos em duas categorias: (i) refratários de revestimento, e (ii) dispositivos de controle de fluxo.
Diferentes refratários associados ao tundish incluem materiais de revestimento do tundish (tanto revestimento permanente quanto de trabalho), diques e vertedores, almofada de impacto, sistema de controle de fluxo (stopper mono-bloco ou comporta deslizante de tundish), proteção do fluxo de vazamento entre tundish e molde (capacete ou bocal de entrada submerso), bocal de tundish, e bloco de assento. Diques e vertedores são feitos de placas de magnesita ou tijolos de alumina. Aço líquido do tundish para molde é alimentado por bocal submerso no aço líquido no molde. Bocais de entrada submersos devem ser resistentes à corrosão e descamação (spalling). Entupimento de bocal (nozzle clogging) também é importante. Bocais de entrada submersos prensados isostaticamente com alumina grafita-sílica fundida são normalmente usados.
Os refratários no tundish são necessários para produção ininterrupta, segura e, claro, lucrativa de qualidade no processo de lingotamento. De natureza sacrificial, os refratários têm um impacto mensurável de custo e qualidade no processo de produção de aço, e portanto devem ser controlados. Ao aproveitar o fluxo e a energia do aço no tundish, os refratários ajudam a transformar o tundish em um vaso de refino contínuo, tanto através de sua presença física quanto por reações químicas controladas.
O material de revestimento do tundish tem influência direta na qualidade do aço líquido, pois está próximo ao estágio de solidificação. O revestimento de trabalho do tundish permanece em contato com o aço e a erosão é iniciada na interface aço líquido-ar com flutuação do nível de aço líquido no tundish. Diferentes óxidos metálicos presentes no aço líquido são os principais agentes erosivos para o revestimento refratário de trabalho do tundish.
O revestimento refratário de um tundish tem uma vida útil definida dependendo das qualidades do revestimento e dos tipos de escória de tundish. A reação química entre a camada de revestimento de trabalho refratário e a escória de tundish é muito importante, especialmente no caso onde há lingotamento em sequência alta.
É desejado que os refratários do tundish cumpram várias funções diferentes que incluem resistência contra aço líquido (alta temperatura de solidus), resistência contra escória de tundish, baixa condutividade térmica (boas propriedades de isolamento térmico), boa estabilidade (sem erosão de refratário durante o lingotamento), alta resistência a choque térmico, inércia química, necessidade de ser descartável após uso, e razoável no preço. Além disso, refratários de tundish devem ter baixo potencial de oxigênio, boa resistência mecânica, fácil deskulling, e baixa captação de hidrogênio pelo aço.
Seja os refratários no tundish contatarem o aço diretamente ou não, uma seleção ou aplicação errada destes materiais pode ter consequências desastrosas e pode afetar a segurança do pessoal operacional. Primordial para proteger contra o potencial de penetração de aço e eventual rompimento do tundish (breakout) não é apenas selecionar materiais com isolamento apropriado, resistência a quente e propriedades de resistência à erosão, mas também evitar juntas retas (straight through joints). Degraus nos refratários fornecem oportunidades para o aço congelar, caso penetre, com o aço skull fornecendo alguma medida de retenção do líquido superior.
Os refratários usados no tundish são requeridos a ter alta estabilidade e propriedades especiais. O tundish é uma das áreas mais importantes de aplicação de refratários e, portanto, também é um dos maiores "centros de controle de custo" no processo de lingotamento contínuo. Vários refratários associados ao tundish são materiais de revestimento do tundish (revestimento permanente e de trabalho), diques e vertedores, almofada de impacto, sistema de controle de fluxo (stopper mono-bloco ou comporta deslizante de tundish), proteção do fluxo de vazamento entre tundish e molde (capacete ou bocal de entrada submerso), bocal de tundish, e bloco de assento. Para revestimento de tundish, existem várias práticas de revestimento diferentes. A Figura 2 mostra um tundish típico junto com seus refratários.
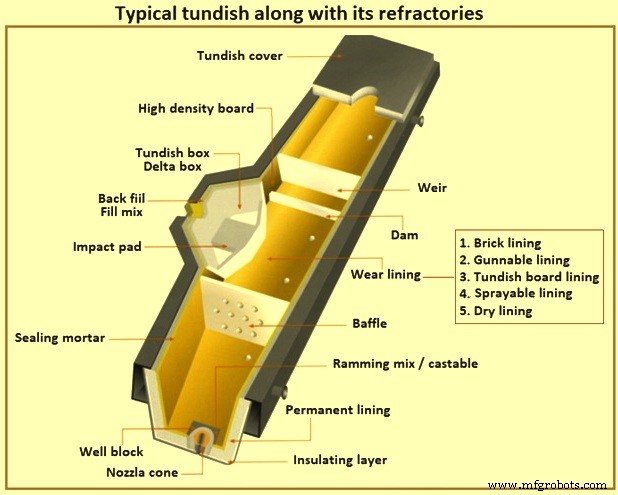
Figura 2 Tundish típico junto com seus refratários
As diferentes práticas de revestimento refratário de tundish podem ser categorizadas em cinco tipos principais: (i) revestimento de tijolos, (ii) revestimento projetável (gunnable), (iii) revestimento de placas de tundish, (iv) revestimento sprayable, e (v) revestimento seco (dry lining).
Revestimento de Tijolos
O conceito de revestimento de tijolos refratários foi empregado para revestimento de tundish inicialmente quando o lingotamento contínuo foi introduzido nos anos 1950. Estes revestimentos eram de tijolos de alta alumina e eram essencialmente uma extensão das práticas refratárias de panela para o tundish. Havia várias dificuldades associadas a este tipo de revestimento, o que levou ao desenvolvimento de práticas de revestimento alternativas.
Revestimento Projetável (Gunnable)
Revestimentos projetáveis começaram comercialmente no Japão para superar alguns dos problemas associados ao revestimento de tijolos. Inicialmente, estes eram baseados em alumino-silicato e depois convertidos para base magnesita ou tipo básico para auxiliar na prática metalúrgica. Este revestimento forneceu uma estrutura monolítica livre de juntas e deskulling relativamente melhorado, mas pouco foi ganho em termos de tempos de pré-aquecimento ou perdas de calor devido à densidade relativamente alta dos revestimentos projetados. Ainda havia tendência para os revestimentos trincarem e descascarem (spall) durante pré-aquecimento rápido. Isso também impediu o uso de revestimentos projetados para práticas de partida a frio (cold start).
Revestimento de Placas de Tundish
Um novo tipo de revestimento de desgaste de tundish foi introduzido em meados dos anos 1970. Este revestimento consistia em sistemas de placas compreendendo placas refratárias pré-formadas e pré-curadas, de baixa densidade, altamente isolantes, descartáveis. Fácil deskulling, sem investimento em equipamento e o baixo custo da variedade de sílica também contribuíram para sua popularidade desenfreada entre muitos siderúrgicos. Inicialmente, placas baseadas em sílica foram usadas, que permitiam apenas prática de "partida a frio". Placas baseadas em magnesita foram introduzidas em meados dos anos 1980 para atender ao requisito de pré-aquecimento, ou seja, uma prática de "partida a quente" (hot start) para considerações de baixo hidrogênio na fabricação de aços de liga de alta qualidade. No entanto, a intensividade de mão de obra, presença de juntas e enchimento de areia (sand backing), e quebras, etc., permaneceram como handicaps inerentes do sistema de revestimento de placas. No entanto, o sistema de revestimento de placas é popular em lugares onde custos de mão de obra são baixos e tecnologias de aplicação não estão prontamente disponíveis.
Revestimento Sprayable
O desenvolvimento de revestimento sprayable ocorreu para superar dificuldades associadas a outras práticas de revestimento e dar um impulso à automação do sistema de revestimento de tundish. Neste sistema de revestimento sprayable, pasta espessa pode ser transportada após mistura completa, e finalmente depositada no tundish após "atomização" com ar comprimido. O primeiro sistema de aplicação robótico foi comissionado em 1982, que a partir da segunda metade dos anos 1980 começou a ser amplamente usado devido aos benefícios significativos de densidade de colocação mais baixa e melhor controle da espessura do revestimento do que revestimentos projetados. Não era mais necessário transferir o pó seco após fluidização (como requerido na projeção). Isso permitiu a adição de fibras e outros produtos químicos à massa e mistura e deposição homogêneas tornaram-se realidade. O revestimento podia ser pré-aquecido e o lingotamento realizado em modo "partida a quente", ou permitido esfriar até a temperatura ambiente e realizado como tundish "partida a frio". Durante a cura, o revestimento sprayable precisa ser controlado para garantir integridade do revestimento e isso exige que o revestimento permanente do tundish esteja idealmente abaixo de 100 °C para colocação satisfatória. Processos úmidos, como revestimento sprayable com até 30% de adição de água em peso e a presença de mangueiras e derramamentos, podem causar problemas operacionais de saúde e segurança na usina siderúrgica. Mesmo assim, este sistema de revestimento spray foi capaz de combinar com sucesso muitas das vantagens de placas e projeção, eliminando desvantagens como juntas, enchimento de areia, perdas de ricochete, problemas de poeira e isolamento ruim, etc.
Revestimento Seco (Dry Lining)
Revestimentos secos para tundish foram introduzidos na Europa provavelmente em 1986. O sistema difere de todos os processos anteriores no sentido de que é aplicado na forma de pó seco e não requer a adição de água para formar o revestimento de trabalho do tundish. Normalmente utiliza uma ligação resinosa (reação catalisador/ligante) que é ativada por quantidades relativamente baixas de calor (cerca de 160 °C). Vibração pode ou não ser necessária, dependendo do produto sendo usado, mas é essencial usar um molde (former) e o pó seco é alimentado no vão entre o revestimento permanente do tundish e o molde. Ar quente é introduzido a cerca de 400 °C e o ciclo de aquecimento leva cerca de 45 minutos com mais 30 minutos para resfriamento. Assim, muito tempo pode ser economizado. Do lado negativo, o sistema seco tem isolamento mais baixo devido à densidade mais alta.
Processo de manufatura
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- Guia Essencial da Lingotamento Contínuo de Aço: Processo e Benefícios
- Moldes: O Componente Crucial na Lingotagem Contínua de Aço
- Como a Engenharia de Precisão Impulsiona o Sucesso do Fabrico Moderno
- Aço Ferramenta Explicado: Propriedades-Chave e Aplicações na Construção e Manufatura
- Aço Ferramenta: Tipos, Propriedades e Principais Aplicações Industriais
- Fundição sob Pressão (Die Casting): Princípio de Funcionamento, Tipos e Aplicações Industriais