



Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
A operação eficiente do alto-forno moderno requer alto grau de automação em conjunto com sistema de medição e sistema de monitoramento e controle. O sistema de controle de processo do alto-forno, em combinação com o sistema de otimização, cria alto nível de automação inteligente. A interação ótima entre modelos sofisticados e sistema especialista fornece assistência abrangente aos operadores e minimiza o risco de erros humanos.
Os problemas relacionados à automação, medição e controle do processo do alto-forno variam desde problemas de teoria de controle clássica de sistemas lineares e não lineares, uni e multivariáveis em controle de processo, até questões de controle operacional e de produção. Para isso, sistemas operacionais complexos devem ser aplicados. Esses sistemas devem iniciar e parar módulos de programa especiais ("tarefas") automaticamente, sem o operador, para cumprir a "condição de tempo real" onde o computador deve ter reagido completamente em um tempo máximo claramente definido (prazo) a um evento no processo. Os prazos variam de alguns minutos a alguns segundos.
Complexidade do Processo e Evolução do Controle
A automação, medição e controle do processo do alto-forno é um dos principais contribuintes para a operação bem-sucedida e pertence aos fatores-chave de sua efetividade econômica. A complexidade do processo, combinada com demanda crescente por efetividade e redução de impacto ambiental, exigiu mudança na estratégia de controle. No passado, cálculos estáticos baseados em princípios de caixa preta eram usados para predeterminar alguns pontos de ajuste fundamentais com feedback limitado do processo. Esse tipo de controle só dá resultados aceitáveis quando o processo tem pequeno desvio do ponto de operação estacionário. Devido à instabilidade do processo, pequenas perturbações podem causar desvio considerável do ponto de operação que precisa correção de ponto de ajuste, para a qual métodos de IA (inteligência artificial) são normalmente usados.
Com variação na composição da carga e várias práticas operacionais, a dinâmica do processo deve ser levada em conta, fornecendo recálculo de pontos de ajuste e feedback imediato em tempo real. Um pré-requisito para o controle dinâmico foi o desenvolvimento de sensores e técnicas de medição que fornecem informação em tempo real sobre o estado do processo. A avaliação de modelos dinâmicos permite ir da supervisão de processo para controle proativo em tempo real. Diferentes abordagens refletem situação específica e filosofia de controle. Atualmente, o sistema de controle de processo do alto-forno baseia-se em modelos dinâmicos e permite controle on-line. A abordagem básica é considerar o alto-forno como um sistema incluindo refrigeração a água, onde material e energia são fornecidos, reações químicas exotérmicas e endotérmicas ocorrem, e energia é dissipada na forma de perdas de calor para superfícies refrigeradas a água e como calor sensível no gás de escape.
Objetivos e Benefícios do Sistema
Operação com custo otimizado, melhorias de processo que não comprometam seleção de materiais de carga, mais alta qualidade do produto e alcance e manutenção da produtividade desejada são os desafios centrais para o sistema avançado de automação, medição e controle. O cálculo de carga otimizado com alvos químicos precisos e controles em malha fechada subsequentes formam a base para produção de ferro gusa e escória de alta qualidade, simultaneamente reduzindo consumo de energia. O sistema de otimização fornece acesso fácil a todos os parâmetros de processo, propriedades dos materiais e dados de produtividade, incluindo informações de carregamento, materiais de carga químicos e físicos, e medições de processo, para que as condições ótimas para produção de ferro gusa e escória no melhor nível de qualidade possam ser determinadas.
O sistema é um controle de processo de alta precisão com informação gráfica on-line imediata. Proporciona operação estável e reprodutível do alto-forno com qualidade constante do ferro gusa. Garante operação da planta independente de turno, onde interações manuais são reduzidas ao mínimo. O resultado é operação suave do alto-forno o tempo todo, aumento da vida útil dos equipamentos e redução de custos de produção. A Figura 1 mostra visão geral do sistema.
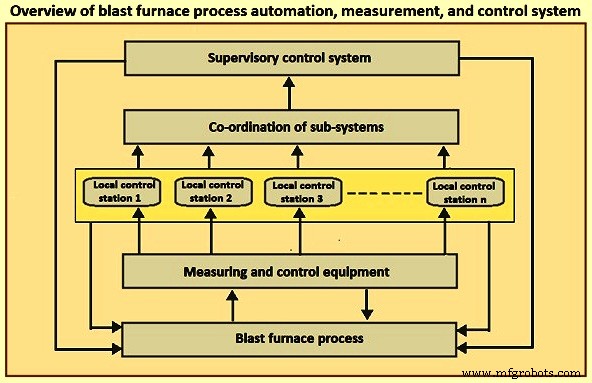
Figura 1 Visão geral da automação, medição e controle do processo do alto-forno
As vantagens incluem: (i) alta produtividade — manter o alto-forno operando no pico de desempenho minimizando consumo de energia elétrica e combustível; (ii) alta qualidade uniforme do produto — manter propriedades químicas do ferro gusa e escória nos níveis desejados; (iii) redução do consumo de combustível mantendo temperatura do ferro gusa constante através de pequenas modificações na taxa de combustível, baseada nas condições térmicas do alto-forno; (iv) operação estável, independente de turno e de melhores práticas durante todo o dia para produção eficiente; (v) fácil integração de ampla gama de modelos e pacotes metalúrgicos com o sistema; (vi) reações rápidas e flexíveis a mudanças nos requisitos; (vii) possibilidades para futuras extensões do sistema; e (viii) retorno sobre investimento muito rápido.
Arquitetura do Sistema de Automação
O sistema normalmente consiste em CLP (controlador lógico programável) e IHM (interface homem-máquina) no Nível 1, que são o controle para todos os processos críticos. Esses meios de controle são completados por soluções de Nível 2 (modelos de processo, sistemas especialistas e ferramentas de programa), cobrindo tanto a operação geral do AF quanto partes específicas do processo de ferro-gusa (fornos de ar quente, carregamento do alto-forno etc.). Um sistema especialista é usado para soluções integradas de Nível 2. Este sistema avançado de assistência de processo inclui controle do alto-forno, análise de dados em tempo real e otimização de processo, bem como análise diferida de dados. Permite aos operadores otimizar produção de ferro gusa, ser assistidos por sistema baseado em conhecimento e reportar indicadores de desempenho e números de produção.
Na automação geral, computadores, controladores programáveis e microcontroladores são usados, conectados na forma de rede local de controle para realizar todas as comunicações do nível empresarial até a planta e vice-versa de forma ótima. Sistemas inteligentes de controle de motor, integrados ao sistema de controle, fornecem controle distribuído e dados adicionais de manutenção para diagnósticos aumentados e desempenho de equipamentos de campo.
O sistema possui: (i) redes de alta velocidade, abertas e capazes de redundância; (ii) cabeamento e considerações de projeto de I/O de campo completos para reduzir custo instalado; (iii) no mínimo, instrumentação HART (protocolo Highway Addressable Remote Transducer) com capacidade de interface HART no sistema de controle; (iv) sistema de gestão de ativos capaz de manter todos os ativos da planta incluindo o sistema de controle; (v) interface perfeita para aplicações de Nível 2 para otimização de processo (se não já realizada no Nível 1) e dados históricos com Nível 2 crescendo facilmente com a plataforma de controle de Nível 1; (vi) dados de Nível 0/1 armazenados em arquivo histórico, para uso na IHM ou Nível 2/3; (vii) relatórios de processo e operacionais; e (viii) sistemas de dados/diagnóstico de operador e manutenção. O protocolo HART é um protocolo aberto de automação industrial híbrido analógico + digital. Sua vantagem mais notável é comunicar sobre loops de corrente analógicos legados 4-20 mA, compartilhando o par de fios usado por sistemas host apenas analógicos.
Um sistema típico usa controladores de processo, estações de operação integradas através de rede peer-to-peer "Modbus plus" de alta velocidade. Isso resulta em controle de processo de alta precisão com informação gráfica on-line imediata. Principalmente, otimização de forno de ar quente e carga com intertravamentos à prova de falha para carregamento e distribuição de carga confiáveis e seguros resultam em operação estável e reprodutível com qualidade constante do ferro gusa.
Monitoramento e Controle do Processo
Como o alto-forno é um vaso de reação muito simples, é difícil controlar as condições internas diretamente e delicadamente. Além disso, como os processos mudam muito lentamente, uma vez perturbada a operação estável, é muito difícil recuperar estado normal. É necessário monitorar mudanças muito pequenas nas condições internas e tomar ação oportuna. Para isso, um computador de processo coleta e calcula dados de sensores em várias posições, monitorando a condição do forno em tempo real. Quando detecta mudança que pode afetar adversamente a operação estável, emite orientação de ação para operadores.
Mais especificamente, as funções de monitoramento e controle incluem: (i) controle de carregamento de minério e coque calculando razão de carregamento e ordem sequencial; (ii) controle de operação de carregamento definindo modo de operação da calha giratória para distribuição circunferencial adequada; (iii) controle de fornos de ar quente controlando combustão para fornecimento estável de ar quente; (iv) controle do forno estimando condição interna baseada em informações de vários sensores; e (v) controle de vazamento de ferro gusa e escória líquida com controle de quantidade e qualidade do ferro gusa vazado.
Instrumentação e Medições Críticas
O alto-forno atual tem quase mil sensores instalados. Esse grande número em instrumentação analógica convencional é difícil de instalar na ampla área de ferro-gusa. O progresso da microeletrônica e sistemas de comunicação de dados, como data highway, torna possível introduzir instrumentação digital distribuída. Vantagens da instrumentação digital sobre a analógica convencional: (i) sistemas livres de ruído, especialmente eletromagnético; (ii) uso de processamento avançado de sinal e funções avançadas de controle; (iii) confiabilidade melhorada pelo uso de funções duplas; (iv) display CRT permite receber mais informação de mesa de controle compacta que painel analógico enorme anterior; (v) muito mais fácil mudar ou melhorar sistemas ou funções; (vi) mais fácil trocar informação com sistemas computacionais host; (vii) custo de instalação muito mais barato do ponto de vista de funções aumentadas.
Controle eficiente precisa medições confiáveis das condições internas. Temperaturas na metade inferior podem exceder 2.000 °C, onde a maioria das tecnologias de medição intrusivas é não confiável, então a maioria das medições internas é realizada acima ou perto da superfície da carga. Operação confiável de sondas é importante para suportar, regularmente, processamento de dados, modelos de processo e sistemas de supervisão de operação. Sondas confiáveis ajudam o operador a estabelecer: (i) perfil de temperatura do gás de topo e química do gás de topo; (ii) trajetórias de queda de material, nível e perfil da linha de carga; (iii) acúmulo de camadas de carga, mistura e comportamento de descida; (iv) perfis de gás e temperatura na coluna de carga; (v) condições da zona de combustão (raceway) e leito de coque; e (vi) qualidade do ferro gusa e operações de vazamento. As técnicas mais importantes para quantificação direta ou indireta da distribuição de carga incluem: (i) sonda acima da carga, (ii) sonda na carga, (iii) detector de linha de carga, (iv) medidor de perfil, (v) sonda vertical, (vi) termopares, (vii) manômetros na parede do forno, e (viii) medições diversas. A Figura 2 mostra layout típico de algumas sondas.
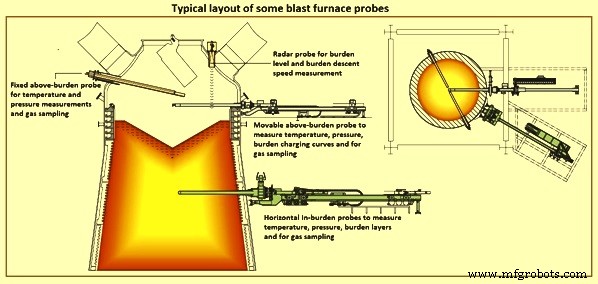
Figura 2 Layout típico de algumas sondas do alto-forno
Sonda Acima da Carga (Above-burden probe)
Possui termopares para medir temperaturas do gás em diferentes posições radiais acima da superfície da carga. Fornece informação sobre condições de fluxo de gás no forno. Regiões com menor permeabilidade permitem menos fluxo de gás, reduzindo temperatura comparado a regiões com maior permeabilidade. Leituras de temperatura dão informação sobre condições de permeabilidade. Um problema: o gás saindo da superfície mistura antes de atingir a sonda, podendo subestimar ou superestimar temperaturas. A sonda deve ser montada mais próxima da superfície, difícil pois esta muda durante o processo e com taxa de produção. Aumento súbito na linha de carga causado por fluidificação pode danificar a sonda.
Sonda na Carga (In-burden probe)
Instaladas em qualquer altura abaixo da superfície e acima da zona coesiva. Sobrevivem a temperaturas e abrasão maiores que sondas acima da carga, por isso são normalmente retráteis e inseridas apenas durante amostragem. Medem temperatura e composição do gás em diferentes pontos radiais. Medidas são geralmente mais precisas que sinais da sonda acima da carga, pois mistura não ocorre na mesma extensão. No entanto, o resultado depende da camada em que o ponto de amostragem está no momento da medição.
Detector de Linha de Carga (Stock-line detector)
Usados para obter informação sobre altura da superfície da carga ("stock-line") após cada carga no forno. O forno é programado para carregar apenas quando a superfície desceu além de certo nível vertical. Detectores podem ser mecânicos (stock-rods) onde peso no final de corrente/fio é baixado até resistência da superfície. Fornos atuais usam técnicas sem contato, como sistemas de radar, eliminando perda de tempo ao baixar peso. Queda súbita na linha de carga indica deslizamento (slip), preocupação para o operador.
Medidor de Perfil (Profile meter)
Originalmente dispositivos mecânicos, agora substituídos por métodos sem contato, ex.: radares móveis (sonda móvel) ao longo de canal horizontal medindo altura da superfície em vários pontos radiais. Também pode estimar velocidade de descida da carga. Medidores atuais têm radares fixados em juntas rotativas e superfícies 3D da carga podem ser estimadas, dando melhor compreensão que medições em direção única. Medição de nível sem contato com radar no alto-forno tem vantagens: (i) medição confiável, independente de poeira, composição do material e altas temperaturas; (ii) alta certeza de medição mesmo durante enchimento; (iii) operação livre de desgaste e manutenção.
Sonda Vertical (Vertical probe)
Fornecem temperatura e composição do gás ao longo da altura do forno. Podem consistir de cabos em diferentes posições radiais baixados até a superfície e arrastados pelos sólidos em movimento até a ponta ser danificada, pois cabos atingem altas temperaturas na parte inferior. Normalmente medem temperatura e pressão e podem amostrar gás para composição. Podem ser equipados com câmera para distribuição de tamanho de partícula. Comprimentos das sondas erodidas também indicam localização da zona coesiva. Embora forneçam máxima informação, são raramente usadas pois são caras e precisam equipamento de alimentação complexo.
Termopares (Thermocouples)
Paredes do forno são revestidas com termopares que fornecem informação crucial. Mudanças súbitas nas leituras podem indicar queda de skull (massa solidificada estagnada nas paredes). O ambiente severo de altas temperaturas e pressões reduz consideravelmente a vida útil dos termopares, devido a contaminação e migração de materiais da ponta. Bainhas metálicas usadas para proteger termopares convencionais não são viáveis acima de 1.200 °C. Bainhas alternativas são facilmente quebradas ou danificadas pela expansão e contração da alvenaria cerâmica durante ciclo de aquecimento. Além disso, alívio súbito de pressão ("snorting") pode causar queda na leitura de 20-30 °C por cerca de 30 segundos, tornando sinal inadequado para uso em sistemas automáticos de controle de reversão de fornos. Corretamente instalado, sistema pirométrico infravermelho fornece medições precisas para aplicação em fornos, superando vários problemas dos termopares.
Manômetros na Parede do Forno (Pressure gauges)
Pressão do gás medida em diferentes pontos nas paredes. Como o gás flui através das fendas do coque na direção horizontal, afeta a pressão nas paredes. Informação de pressão pode ser usada para estimar formato da zona coesiva.
Outras Medidas
Incluem: (i) pressão, temperatura e composição do gás de topo; (ii) vazão e aumento de temperatura da água de refrigeração; (iii) condições do ar soprado; (iv) variáveis de ferro gusa e escória; (v) uso de sonda de barriga (belly probe); (vi) câmeras infravermelhas para medir temperatura da superfície da carga; e (vii) termopares de fluxo de pele (skin flow) ou mini-sondas. Essas medições são indiretamente afetadas pela distribuição de carga.
Sondas adicionais: (i) sonda de escaneamento de material, (ii) sonda de tuyère, (iii) amostrador de núcleo (core sampler), (iv) sonda de impacto, (v) sonda radar de nível de panela torpedo, e (vi) medição de resistência na carcaça do forno.
Funcionalidade Principal para Otimização do Alto-Forno
A otimização do alto-forno é um sistema inovador que eleva a automação a nível completamente novo. A solução típica baseada em sistema base bem testado e comprovado garante mais alta disponibilidade e combina eficientemente aquisição, processamento e visualização de dados. Demonstra confiabilidade e economia de custos.
Amplo espectro de fontes de dados brutos (sinais de front-end, quantidade de material carregado, dados de laboratório, eventos, resultados de modelos, dados de custo) é armazenado durante toda a vida da planta. Ferramentas especializadas permitem vincular informação de processo a dados de análise e matrizes de carga. Interfaces flexíveis, modularização e arquitetura de software confiável fornecem meios para adaptar e manter facilmente o sistema em ambiente em constante mudança de matérias-primas, filosofia de operação e conectividade a sistemas de terceiros.
Além do sistema base robusto, vários modelos de processo interagindo suportam operadores e gerentes de linha em decisões diárias. Modelos metalúrgicos tornam o processo transparente. Requisitos específicos da planta são normalmente incorporados nesses modelos.
O objetivo de modelos dinâmicos é exibir e prever continuamente o status do processo. Também permite controlar vários parâmetros com a estratégia aplicável. A determinação do status baseia-se em informação de instrumentos de campo. Exemplos de modelos desenvolvidos: (i) distribuição de material e posição de zonas específicas; (ii) distribuição de gás; (iii) distribuição de temperatura; (iv) estado térmico do forno e suas partes; (v) composição química do ferro gusa e escória na zona de gotejamento; (vi) nível líquido do cadinho; (vii) geometria de zonas de material (zona coesiva, zona de gotejamento, dead man, resistência térmica de longo prazo); e (viii) geometria do shaft (andaimos/scaffolds). Modelos desenvolvidos são de natureza analítica, empírica e heurística. O cálculo roda ciclicamente e a saída são estado geométrico, térmico e de material do forno e suas características.
O modelo preditivo faz simulação em tempo real baseada em dados reais sobre entradas do forno. Modelo é de tipo zonal. Processos modelados: fluxo de gás, fluxo de material, processo térmico, químico, físico e geométrico. Estado do forno é determinado para cada elemento com balanço de calor e material. Cálculo baseia-se em informação de laboratório e instrumentação de campo permitindo fechamento dos balanços. Reações químicas básicas são usadas no modelo.
Transparência ponta a ponta em tempo real através de visualização de dados atualizada e modelos metalúrgicos levam a melhor colaboração, fluxos de trabalho melhorados e erros reduzidos, suportando tomada de decisão. Parâmetros importantes como temperatura da chama e porcentagem de redução indireta são implementados como sensores virtuais (soft sensors), tornando-os indistinguíveis de medições convencionais.
A tecnologia da informação da indústria siderúrgica está mudando, e acesso móvel deve ultrapassar acesso baseado em desktop. A IHM deve ser responsiva e flexível, seja desktop ou nova interface multi-toque. Deve ser simples para permitir operadores trabalharem mais eficiente e eficazmente.
Automação de Áreas Específicas
Automação da Casa de Carga (Stock-house) e Carregamento do Forno
Pode ser implementada desde sistemas de vagão-balança até sistemas totalmente automáticos de transportadora/peneira/alimentador, fornecendo minério, coque e materiais diversos para fornos alimentados por skip ou correia. Inclui capacidade de criar receitas de lote remotamente ou através da IHM com programa totalmente automático "charge master". O programa rastreia fluxo de material dos silos da casa de carga até entrega no topo do forno, completo com correção de erro de peso seco e compensação de erro de pesagem, para manter composição e nível de carga corretos. Componente essencial para sistema totalmente automático é adição de sistema de coleta de poeira para remover e extrair emissões do processo de manuseio.
Sistema de carregamento baseado em material permite atribuição dinâmica de diferentes materiais aos silos. A matriz de carregamento relaciona-se apenas aos materiais disponíveis e não aos silos. Efeito: operação mais flexível sem necessidade de ajustes de programa. Alternativamente, versão mais elaborada da matriz convencional baseada em silos também pode ser usada. Independente do tipo, compensação inteligente de desvios de dosagem é considerada natural. O controle da casa de carga calcula todas as possibilidades de sobreposição de materiais na correia transportadora no caso de forno alimentado por correia. Junto com funções abrangentes de rastreamento de material da casa de carga ao topo do forno, operação suave e eficiente é alcançada.
Automação do Carregamento no Topo do Forno
Inclui: (i) programação de sistema de controle de entrega de material sino pequeno/sino grande e controle para sistemas sem sino (bell-less); (ii) monitoramento e controle de nível da linha de carga; (iii) sistemas de pressurização e alívio do topo; (iv) sistemas de lubrificação; (v) no mínimo, instrumentação HART com capacidade de interface HART no sistema de controle; (vi) projeto seguro para controle de válvulas de alívio de pressão do topo, incluindo sistemas hidráulicos associados.
Diferentes equipamentos de carregamento fornecem diferentes graus de controle sobre o processo, que determina a distribuição de carga. Mesmo com poucas opções, o processo pode se tornar complicado e contra-intuitivo.
Soluções inteligentes de distribuição para todos os tipos padrão de sistemas de distribuição de material são normalmente fornecidas no caso de carregamento topo sem sino. Versão inteligente da lógica de distribuição em anel mais comum é melhorada por opções para permitir carregamento em espiral, anéis completos, e distribuição por peso ou tempo. Como resultado, modificações flexíveis e marginais entre lotes individuais são possíveis. Carregamento por ponto e setor oferece oportunidade flexível e fácil de reagir ao status real do forno sob condições exigentes. Distribuição de forma livre suave é combinação de distribuição em anel e ponto aplicando variações de velocidade ao dispositivo de distribuição. Este modo combina distribuição estável modo anel com flexibilidade de distribuição forma-livre.
Controle em malha fechada de distribuição de carga é característica única do sistema de automação para estabilização do processo e redução de consumo de combustível. Baseado em medições de temperatura radiais no shaft do alto-forno, o modelo calcula modificações do padrão de distribuição para alcançar perfil de temperatura alvo. O sistema suporta medições de temperatura por sonda na carga ou acima da carga baseadas em técnicas convencionais e acústicas.
Automação do Forno Próprio e Cadinho (Hearth)
Inclui controles para monitoramento de temperatura de processo, tendências e alarmes, análise de gases de escape, e sistemas de sonda acima da carga e na carga. Como parte do sistema de monitoramento, cálculos de processo e produção e modelos de terceiros são usados para fornecer diretrizes operacionais. Alguns desses dados incluem: (i) isotermas do cadinho e parede lateral; (ii) distribuição de carga; (iii) moagem de carvão e injeção de carvão pulverizado; (iv) detecção de vazamento de tuyère e perda de calor; (v) cálculos de processo como temperatura adiabática da chama, permeabilidade e velocidade de tuyère; (vi) dados de/para sistemas de Nível 2 (arquivos de dados históricos e modelos de processo).
Operação otimizada precisa carregamento preciso de matérias-primas, incluindo sinter, pelotas, minérios, coque, fundentes e aditivos. Para modificar pontos de ajuste de carregamento, taxa de coque, basicidade da escória, análises reais de matérias-primas e sua influência nos parâmetros do alto-forno devem ser considerados. Procedimento complexo precisa assistência de modelo computacional. Modelo de controle de carga calcula matriz de carregamento baseada em composição otimizada enquanto modelo de distribuição melhora utilização de gás através de distribuição precisa.
Com o sistema de otimização, operadores têm transparência completa de dados em todo o processo. Enorme variedade de dados de processo e meta-dados (turnos, alarmes, materiais) é tornada transparente, acessível e compreensível através de relatórios concisos. "Smart tiles" servem como portas envidraçadas que exibem automaticamente informação ao vivo dos aplicativos favoritos do operador, mesmo se não estiverem rodando. No evento de desvio significativo de parâmetros normais, dados de produção relacionados ganham vida na tela inicial, permitindo ao operador tomar decisões importantes e ação corretiva.
O objetivo do modelo de controle de carga é estabelecer composição precisa que cumpra valores alvo para taxas de coque e injetante de combustível, basicidade da escória, qualidade do ferro gusa e taxas de alimentação de carga. O resultado final é matriz de carregamento transferível para automação básica com um clique. Em combinação com sistema especialista, o modelo é parte central da otimização totalmente automática da composição de carga na operação.
Benefícios: (i) qualidade constante do produto — manter composições químicas do ferro gusa e escória nos níveis desejados; (ii) modificações de carga independentes de turno — cálculo de nova composição realizado automaticamente usando últimas análises de matérias-primas e procedimentos padronizados; (iii) nenhuma interação manual do operador necessária para calcular e ativar nova matriz.
Calhas de carregamento sem sino (bell-less) e dispositivos de carregamento tipo sino com armadura móvel permitem distribuição precisa de camadas de minério e coque. Modelo de distribuição de carga auxilia operadores/gerentes a modificar distribuição real para melhorar padrão de fluxo de gás e permeabilidade da carga segundo requisitos reais. Modelo simula descida da carga pelo shaft e calcula formato real das camadas na parte superior. Também computa volume radial, propriedades químicas e distribuição de tamanho de partícula, levando em conta segregação.
Modelo on-line de distribuição realiza cálculo baseado em dados reais de carregamento e medições reais da linha de carga e calcula distribuição atual na parte superior do shaft. Dá ao operador oportunidade de detectar irregularidades tempestivamente. No modo off-line, cálculo baseado em matriz de carregamento e linha de carga pré-definida. Modelo off-line é ferramenta valiosa para projeto de novas matrizes para padrões de fluxo de gás e permeabilidade otimizados.
Monitoramento 3D do Revestimento do Cadinho
Para produção segura, durável e confiável. A duração da campanha é principalmente determinada pela vida útil do cadinho. Monitorar espessura do refratário nas paredes e fundo é importante para estimar vida útil.
O modelo de desgaste inclui algoritmos matemáticos que resolvem o problema inverso de transferência de calor em 3 dimensões espaciais baseado em avaliações estatísticas de medições de termopares e condutividades térmicas dos refratários. Calcula perfil de erosão e formação de camada de skull solidificado. Velocidade de desgaste computada junto com espessura remanescente permite prever vida útil do refratário.
O modelo inclui interfaces de usuário e relatórios para visualizar resultados sobre toda a vida do forno. Para cada cálculo, telas IHM mostram gráficos 3D das linhas de desgaste real e máxima. Isso significa que o contorno pode ser comparado eficientemente com revestimento original, área isotérmica única com temperatura configurável (ex.: 1.150 °C) pode ser exibida, e faixas de ângulo horizontal e vertical podem ser selecionadas.
Modelo de Cálculo de Índice Térmico
Consumo de energia e produtividade são refletidos pelo índice térmico, usado para prever desenvolvimento da temperatura do ferro gusa e teor de silício. Resultado usado como entrada para sistema especialista controlando estado térmico do processo.
Modelo de Cálculo do Shaft
Realiza cálculo de balanço de massa baseado em dados reais de carregamento usando materiais de uma carga, consistindo de uma camada de coque e uma de carga. Cargas individuais rastreadas do topo até área de tuyère. Resultados exibidos graficamente permitem rastrear mudanças na composição e distribuição de carga. Também computa tempo quando mudanças na carga tornam-se efetivas no ferro gusa e escória.
Modelo de Plausibilidade de Balanço de Massa e Energia
Gera relatórios automaticamente baseados em dados reais de carregamento, processo e produção sobre período pré-definido, considerando tempo de retenção de material no forno. Cálculo de balanço usado para detectar acúmulo de circuitos alcalinos e zinco ou identificar imprecisões sistemáticas de medição. Algoritmo de plausibilidade indica fontes mais prováveis de falhas de medição.
Automação da Casa de Vazamento (Cast House)
Operações de vazamento estáveis e reprodutíveis são necessárias para qualidade do ferro gusa e estabelecimento de processo suave e eficiente. Ambiente limpo e seguro na casa de vazamento é alcançável com bom layout, acessibilidade e ergonomia. Máquinas devem trabalhar juntas para proporcionar esse ambiente. Automação proporciona operação consistente e segura. Inclui: (i) controle de equipamento de pistola de lama e perfurador de furo de vazamento; (ii) monitoramento de temperatura de canal e corredor; (iii) operação de corredor basculante e monitoramento de nível de ferro gusa na panela; (iv) parâmetros de granulação de escória; (v) monitoramento de sistemas de coleta de fumos; (vi) esquemas de controle incluem designs de belly box operados por rádio até lógica de perfuração e levantamento de pistola totalmente automatizados.
Modelo de gerenciamento de vazamento calcula taxas reais de produção de ferro gusa e escória e taxas de drenagem através de furos abertos. Permite calcular continuamente quantidade e nível real de ferro gusa e escória no cadinho. Resultado usado como entrada para sistema especialista, que faz recomendação sobre abertura de furo.
Automação do Sistema de Refrigeração do Forno
Desde resfriamento por aspersão em chapas de casca até resfriamento de estaves em circuito fechado, várias opções de refrigeração e monitoramento/controle de temperatura são gerenciadas através de sistema de controle bem instrumentado e integrado. Monitoramento de fluxo de calor e sistemas de tratamento de água são integrais para operações adequadas e longevidade.
Sistema de Detecção de Vazamento para Circuitos Críticos de Refrigeração
Essencial do ponto de vista de segurança. Há risco se não há detecção rápida. Rachaduras em expansão ou pequenos vazamentos em tubos podem afetar qualidade do ferro gusa, levar a parada de produção, danos ao forno, ou no pior caso, perda de vida. Sistema eficaz não é apenas parte importante da automação, mas integral do alto-forno. Projetado para atender requisitos de norma de segurança para sistemas instrumentados para setor de indústrias de processo.
Automação de Fornos de Ar Quente e Entrega de Ar Quente
Automação de fornos para ciclagem automática de válvulas para fornecer ar quente ininterrupto e consistente. Sistemas de ciclagem projetados para operação de 2, 3 e 4 fornos. Inclui controle de gases de processo e estratégias de queima, incluindo otimização de controle de Nível 1 e capacidades de gerenciamento de queimadores. Além disso, suprimentos de ar e gás pré-aquecidos reduzem quantidade de gás de enriquecimento usado no ciclo de aquecimento. Monitoramento e controle de ar frio e controle de temperatura do ar quente, controle de injeção de combustível incluídos no sistema de entrega.
Fornos atuais operam tipicamente muito próximos à temperatura máxima do ar quente que os fornos sustentam. Se temperatura do domo não aumenta rápido o suficiente, controles sofisticados enriquecem gás do alto-forno com combustível de maior poder calorífico para taxa de aquecimento mais rápida. Controle de combustão otimizado consiste em: (i) controle de ar em excesso; (ii) consideração de análise de oxigênio de gás de chaminé ou combustíveis químicos, ou ambos; (iii) influências da temperatura do domo na razão de enriquecimento; (iv) sequenciamento para três ou quatro fornos.
Otimização de fornos quentes necessária para alta eficiência, flexibilidade e economia de energia. Processo de aquecimento do ar oferece potenciais consideráveis de economia. Desafio para operadores e gerentes é otimizar entrada de energia nos fornos mantendo temperatura do ar nos alvos de vazão e tempo. Modelo de fornos garante otimização e economia de energia aumentando eficiência.
Modelo de controle combina controle direto de curto prazo e algoritmos de auto-ajuste de longo prazo. Controle rápido corrige taxa de queima para manter parâmetros adequados. Controles rápidos reduzem emissões de CO2 e maximizam eficiência. Algoritmos de IA otimizam desempenho de eficiência. Algoritmos auto-aprendizes permitem identificar e corrigir erros de medição.
Modelo suporta todos os modos de operação em combinação com vários tipos de gás rico. Todos os tipos de fornos (Cowper, Kalugin) e sistemas de pré-aquecimento e recuperação de calor normalmente cobertos.
Automação da Planta de Limpeza de Gás
Gás do alto-forno limpo usando variedade de métodos incluindo ciclone ou coletor de poeira para remover partículas grandes e either sprays de água em gap anular ou precipitadores eletrostáticos. Gás semi-limpo também usado para acionar sistema TRT (turbina de recuperação de gás de topo) para recuperação de energia. Em ambos casos, sistemas de limpeza fornecem controle de pressão do topo do forno, bem como gás limpo para reuso em vários processos incluindo aquecimento de fornos e casa de caldeiras da usina.
Sistema Especialista de Alto-Forno em Malha Fechada
Normalmente projetado segundo princípio "tão poucas ações quanto possível, tantas quanto essenciais". Objetivo: otimizar operação e reduzir interações do operador ao mínimo. Sistema especialista, normalmente desenhado como sistema de decisão baseado em regras, contrapõe flutuações causadas por mudanças na composição e qualidade de materiais de carga, fatores humanos e condições de processo. Quanto mais cedo o sistema responde a situação anormal ou mudante, mais suave é a operação geral. Controlar atividades de tempo com precisão e antecipar perturbações são de suma importância para evitar condições críticas e manter alta taxa de produção a baixos custos. Garante melhorias consideráveis na qualidade do produto e redução de consumo de combustível com materiais de carga disponíveis.
O sistema recomenda mudanças operacionais em processo de duas etapas. Primeira: análise da situação atual, chamada diagnóstico de processo. Estuda ocorrência de fenômenos usando variedade de cálculos técnicos baseados em enorme quantidade de medições e dados de análise coletados continuamente. Segunda: ações corretivas propostas se necessárias. Extenso conjunto de regras forjado por especialistas e operadores experientes baseadas em relações causa-cura resulta em recomendações para operação de melhores práticas e independente de turno. Ações corretivas para alcançar e manter operação suave são reportadas aos operadores. Ações podem ser executadas em modo malha fechada ou após confirmação do operador.
Conjunto de ações corretivas principais para operação contínua e independente de turno:
Controle de Taxa de Combustível e Injeção
Observa estado térmico do cadinho e sugere mudança na taxa de combustível assim que desvios significativos de condições ótimas são reconhecidos. Segundo regras da base de conhecimento, mudança de combustível injetado ou taxa de coque é sugerida e pode ser executada totalmente automaticamente.
Controle de Basicidade da Escória
Baseado em análises recentes de escória e dados de temperatura do ferro gusa, recomenda mudanças na composição da carga assim que desvio da basicidade alvo é detectado. Trabalhando com modelo de controle de carga, nova matriz é calculada automaticamente e transferida para sistema de controle para execução.
Controle de Enriquecimento de Oxigênio e Adição de Vapor
Controle de enriquecimento calcula taxa otimizada de adição de oxigênio para alcançar produção alvo. Situações críticas causadas por taxas de produção aumentando rapidamente podem ser evitadas. Sistema usa adição de vapor para manter permeabilidade da carga no nível alvo. Devido aos ciclos de controle rápidos, é possível ajustar precisamente adição de vapor à quantidade necessária. Assim, entrada de vapor é reduzida sempre que possível, levando diretamente a economia de energia.
Processo de manufatura
- Alicates Amperímetros Fluke 772/773: Abordagem Moderna para Solução de Problemas em Laços de Automação
- ISA Lança Terceira Edição Atualizada do Livro Avaliação de Segurança e Confiabilidade de Sistemas de Controle
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Otimização de Operações em Fornos a Arco Elétrico: Automação e Modelagem
- Sistemas Avançados de Automação e Controle para Plantas de Sinterização
- Sistemas Avançados de Automação e Controle para Operações de Fornos de Coque
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade