



Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
Irregularidades do Alto-Forno Durante a Operação
Movimento suave e uniforme de materiais de carga para baixo e gases do forno para cima é muito importante para operação estável e eficiente do alto-forno (AF). Para garantir isso, muito trabalho foi realizado recentemente, incluindo: (i) melhoria nas características dos materiais de carga, (ii) melhoria no sistema de carregamento, (iii) melhoria no sistema de resfriamento, (iv) automação e controle adequados para eliminar erros humanos, e (v) melhoria nos procedimentos operacionais. Apesar destas melhorias, AF nem sempre opera tão suavemente quanto observador casual pode acreditar e irregularidades ocorrem. Porém, irregularidades não são tão frequentes quanto em anos anteriores, mas ainda há perturbações que causam preocupação considerável e frequentemente exigem pensamento rápido, bom julgamento, habilidade e ações corretivas oportunas por parte do operador para prevenir problemas sérios.
Principais razões para irregularidades operacionais: (i) dispositivos mecânicos defeituosos como cooler vazando, válvulas defeituosas, etc., (ii) operações defeituosas como carregamento defeituoso, atrasos na corrida, etc., e (iii) mudanças físico-químicas anormais ocorrendo dentro do AF. Principais irregularidades operacionais descritas abaixo.
Hanging (Empenhamento) e Slipping (Escorregamento) do Forno
Hanging é fenômeno no AF que ocorre quando materiais carregados no topo não se movem continuamente em direção ao cadinho. Origina-se quando a carga, em sua descida, encontra resistência muito alta resultando na parada do movimento. Ocorre devido à formação de ponte (bridging) dos materiais na chaminé do forno. Quando ocorre, material abaixo do hanging continua movendo-se para baixo, formando espaço vazio de material sólido mas preenchido com gás quente a altíssima pressão. Este espaço cresce até o hanging finalmente colapsar.
Quando o hanging colapsa, material cai devido ao espaço criado abaixo. O colapso é fenômeno chamado "slipping" que resulta em operação irregular do AF com distribuição não-uniforme de gás e implicações nos parâmetros. Durante slipping, materiais carregados caem incontrolavelmente em direção ao cadinho em estado termicamente não-preparado levando o forno a esfriar. Também força gases quentes para cima com força muito alta. Em casos severos, impulso descendente súbito do material força gases para cima com força de explosão. Esta súbita corrida de gás abre os sangradores de gás de topo e às vezes é tão grande que causa danos severos aos equipamentos do topo.
O hanging que precede slipping é causado por diversas condições onde permeabilidade da carga diminui pois algum material fecha vazios entre partículas carregadas e as liga frouxamente. Quando há alta porcentagem de finos na carga e velocidade do gás do forno é relativamente alta, finos fecham aberturas entre outras partículas causando hanging. Em alguns casos, escória fundida é soprada para cima em gotículas e ao contatar material de carga mais frio ressolidifica e fecha aberturas entre partículas tendendo a cimentá-las.
Em alguns casos, reação de decomposição de monóxido de carbono (CO) 2CO = CO₂ + C é catalisada, e carbono (C) depositado como fuligem. Isso fecha aberturas e mantém partículas juntas. Em outros, onde teor de álcalis da carga é alto, compostos de álcalis reduzem-se a vapor que sobe com gás do forno e condensa na porção mais fria da carga causando mesmo tipo de hanging.
Outro tipo às vezes ocorre em AFs operados muito eficientemente e levados à melhor taxa de produção. Sob estas condições, se houver mudança ligeiramente desfavorável na distribuição de gás, resistência do coque, ou tamanho de partícula da carga, óxido de ferro da carga ferrosa não reduz a ferro metálico suficientemente rápido, resultando em óxido de ferro fundindo e escorrendo como líquido sobre partículas de coque. Quando isso ocorre, óxido de ferro líquido reduz-se a ferro sólido e calor considerável é consumido pela redução. Logo, partículas de coque são cimentadas e permeabilidade da massa móvel diminui consideravelmente resultando em hanging.
Tipo similar pode ocorrer se AF operado a temperatura de chama muito alta para qualidade (particularmente redutibilidade) da carga. Quando isotermas de alta temperatura expandem suficientemente para cima, podem começar a fundir material não-reduzido, e quando este desce para ambiente mais redutor, reduz e, dependendo da temperatura, pode solidificar (ponto de fusão de FeO ~1.370°C e ferro puro ~1.535°C), fechando a carga.
Quando carga não move-se adequadamente e há movimento lento, operador deve tomar medidas corretivas imediatas para evitar slip maior que pode ser desastroso. Sob condição extrema, slip pode levar a forno resfriado (chilled). Todo hanging e slipping deve ser analisado para determinar causas e fazer mudanças nos procedimentos para prevenir recorrência.
Normalmente dois tipos de hangings: (i) hanging superior no topo da chaminé, principalmente por reação de deposição de carbono e condensação de vapor de álcalis, e (ii) hanging inferior na chaminé inferior, belly e áreas do bosh, por vazios gerados na chaminé.
Ações corretivas para remoção de hanging: (i) uso de calcário em blocos grandes, calcinação do qual no AF produz CO₂ forçando reação de perda de solução e melhorando permeabilidade do leito, e (ii) redução na temperatura e pressão do sopro para melhorar distribuição e fluxo de gases. Em caso de hanging prolongado e severo, pressão do sopro quente reduzida drasticamente por alguns momentos. Choque criado pela redução súbita faz forno slip. Este slip é normalmente pesado, logo ação só deve ser realizada após corrida do forno quando cadinho tem mínimo de metal e escória. Em caso extremo, hanging persistente curado soprando forno até nível do bosh e enchendo com coque blank.
Scaffolding (Escoramento/Incrostação)
Termo scaffolding usado quando acreções ou crostas (scabs) acumulam-se nas paredes do forno causando diminuição da área de seção transversal da chaminé. Scaffolds normalmente compostos por casca sólida no lado interno e camada de material de carga solto entre esta casca e parede. Podem ocorrer em nível mais alto da chaminé ou relativamente baixo, perto do topo do bosh. Difícil generalizar tipos pois há pouco em comum entre estrutura e localização de scaffolds de diferentes AFs. Porém, scaffolds podem ser geralmente agrupados em: (i) scaffolds laminados, e (ii) não-laminados. Scaffolds com estrutura laminada consistem de camadas alternadas de ferro metálico (Fe) e carga rica em álcalis. Scaffolds podem causar hanging. Formação típica de grande scaffold na Fig. 1.
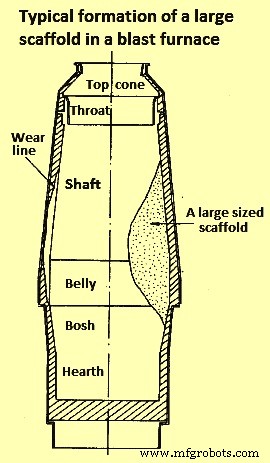
Formação de scaffold próximo ao topo do bosh frequentemente resulta por excesso de finos na carga e composição química de cal da escória maior que normal (refletido por basicidade maior). Solução de cal nas escórias formadas na chaminé aumenta ponto de fusão da escória. Como escória frequentemente carrega partículas de finos da carga em suspensão, aumento do ponto de fusão causa esta mistura de finos e escória a aderir às paredes do bosh superior. Acúmulo desvia gases quentes para centro do forno. Com menor volume de gases quentes junto às paredes, acreções tendem a resfriar e solidificar completamente. Estas crostas podem crescer até bloquear grande porcentagem da área de seção transversal.
Pré-requisitos para formação estável e prejudicial de scaffold: (i) presença de material adequado na carga para construir scaffold (ex.: finos, carga mal peneirada, sinter com características inferiores de degradação a baixa temperatura, sinter úmido e frio armazenado por longo tempo, coque de tamanho pequeno, etc.), (ii) presença de material aglomerante (cimentante) para aglomeração da carga, (iii) presença de mecanismo de fixação (ancoragem) para construir scaffold na parede do eixo: ligação química com material de revestimento, ancoragem física ao redor de placas de resfriamento, construção de arco em direção às paredes do bosh, ou simplesmente condensação do material aglomerante na parede, (iv) suprimento contínuo de componentes aderentes, e (v) scaffold formado forte o suficiente para resistir forças de desgaste dos materiais descendentes.
Localização do scaffold depende do material aglomerante, aderente, carga, operação e características construtivas como elementos de resfriamento e revestimento. Pode estar em vários níveis: eixo, bosh, ou belly.
Compostos de álcalis ou zinco reduzem-se a vapores metálicos perto do fundo. Estes vapores sobem com gases do forno à porção superior mais fria onde reoxidam-se a partículas sólidas muito finas. Estas partículas finas aderem à parede junto com outros materiais finos aprisionados. Esta é outra causa de início de formação de scaffold.
Bloqueio devido a scaffolding reduz área disponível para fusão de materiais ferrosos. Scaffolds distorcem fluxo de gás dentro do forno e aumentam taxa de combustível promovendo hanging e slipping. Também diminuem produtividade. Devido a maior taxa de combustível, menor eficiência de combustível resulta. Quando scaffolds desprendem das paredes, descem ao cadinho. Causam perturbações sérias e reduzem qualidade do metal quente. Se tamanho da crosta muito grande, pode causar resfriamento do AF (chilling).
Channeling (Canalização)
Fenômeno de channeling ocorre quando gases ascendentes no forno não se distribuem uniformemente radial e circunferencialmente e encontram passagem de menor resistência. Causas: carregamento de finos excessivos, distribuição inadequada da carga no forno e alto nível de ferro líquido e escória no cadinho. Channeling perturba processos de aquecimento e redução afetando qualidade do metal quente.
Indicações de channeling: (i) AF aceita sopro sem aumento na queda de pressão, (ii) Temperatura de gás de topo alta, (iii) Razão CO/CO₂ alta, (iv) Gás de topo com alto teor de poeira de chaminé, (v) Aumento na taxa de coque.
No caso de carregamento de finos, channeling leva a aumento de carga térmica nas paredes resultando em operação instável e redução na produção. Devido aos finos, gases ascendentes desviam da área e canalizam ao redor dos finos. Desvio perturba pré-aquecimento dos materiais e processo de redução. Causa abertura não-programada de sangradores, química do metal quente fora de especificação, produção instável e redução da produtividade. Se channeling puder ser previsto efetivamente, carga térmica pode ser reduzida melhorando qualidade das matérias-primas ou ajustando operação.
Aspectos importantes no channeling: (i) Carga do AF não-uniforme em tamanho e distribuição, (ii) Velocidade crítica de gás excedida localmente, (iii) Partículas leves (coque) sopradas para fora daquelas regiões e depositadas em regiões de baixa velocidade e minérios mais pesados assentam preferencialmente (ore shift), (iv) Fenômenos em (iii) contribuem para compactação de região menos permeável e tornam queda de pressão radial mais desigual, (v) Gás no forno flui através de sistema de canais distintos (channeling), e (vi) Restauração da taxa de sopro ao valor anterior não é solução devido a "efeito histerese".
Precauções para controle: (i) uso de materiais de carga com maior resistência, distribuição de tamanho estreita e tamanho ótimo, e (ii) manutenção da pressão de topo em nível alto.
Breakout (Vazamento/Ruptura)
"Breakout" denota condições e resultados da fuga de gás e coque, ou escória, ou ferro, do bosh, peito do tuíre, ou cadinho. Podem ocorrer em qualquer ponto abaixo da zona de fusão, mas os mais severos são de escória líquida e ferro líquido. Breakout de ferro ocorre em nível abaixo da superfície do ferro no cadinho, através de paredes e estacas de resfriamento ou no fundo e sob estacas de resfriamento. Breakout é perigo infrequente e insidioso na operação de AF.
Breakouts de escória normalmente não tão sérios quanto de ferro, pois não há tanto perigo de explosões como quando ferro líquido e água entram em contato. Com qualquer tipo, necessário, se possível, abrir furo de corrida e drenar máximo material líquido e tirar forno do sopro.
Em caso de breakout de escória, pode ser resfriado por jato de água, e furo fechado substituindo tijolos refratários, bombeando grout de argila refratária, apisando cimento plástico ou colocando corda de amianto.
Em caso de breakout de ferro, praticamente não há controle. Metal quente deve sair pelo furo até forno secar. Após ferro acumulado removido, refratário adequado usado para fechar furo. Se severo, reparo completo do cadinho normalmente necessário. Se não severo, frequentemente necessário trocar estacas de resfriamento danificadas.
Breakouts causados por falhas nas paredes do cadinho, resultando em fluxo não-controlado de ferro ou escória para fora do forno e auxiliares. Perigo de breakouts de cadinho reduzido notavelmente recentemente pois cadinho recebeu muita atenção, e construção mais pesada, forte e cara desenvolvida.
Breakouts de escória ocorrem do topo da estaca de resfriamento do cadinho até nível dos tuíres. Raramente perigosos mas causam danos ao revestimento e incômodo considerável pelo atraso para reparo e limpeza.
Breakouts de sopro, gás e coque, normalmente conhecidos como breakouts de bosh, quase coisa do passado. Eliminação atribuída a melhorias na prática operacional, trabalho mais suave em minérios cada vez mais inferiores, slips menos violentos, e fortalecimento geral do bosh. Com controle atual, bosh não falha exceto em intervalos infrequentes.
Causas de breakouts de bosh: (i) condições internas como alta pressão de sopro, slips muito pesados, ou trabalho severo nas paredes do cadinho, (ii) quebra de bandas do cadinho, ejeção de placas de resfriamento, ou partes de alvenaria entre banda e placa, (iii) trincamento e abertura de estacas de resfriamento do bosh.
Métodos seguros de prática pouco valem para prevenir breakouts de peito de tuíre ou bosh se por projeto ou construção defeituosos, segmentos de alvenaria fracamente construídos, insuficientemente reforçados ou inadequadamente resfriados incorporados nesta parte. Modificação de métodos pouco ajuda pela rapidez com que ocorrem. Possivelmente 95% da prevenção está na construção e 5% em experiência, criatividade e arranjo da casa de corrida para acessibilidade de sinais e possibilidades de escape.
Nos últimos anos breakouts sérios ocorreram mais frequentemente no cadinho que no bosh e peito do tuíre. Sempre foi assim, mas com pouca quantidade de metal quente, breakouts não necessariamente sérios, especialmente pois pressão de sopro não alta. Com aumento de tonelagem e operação forçada, breakouts assumiram proporções sérias, às vezes destruindo forno, ocasionalmente custando vidas, e quase sempre causando bagunça, atrasos e inconvenientes.
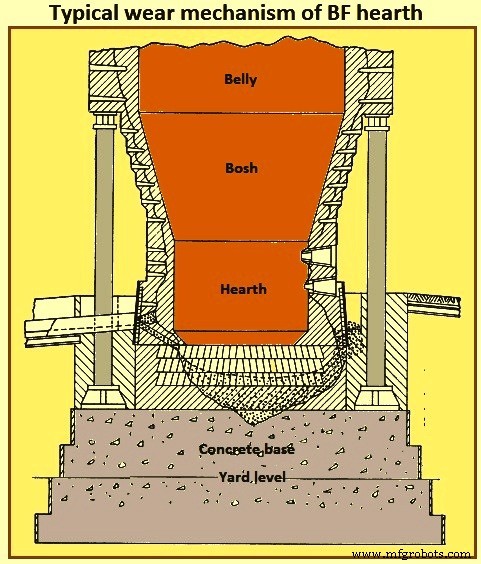
Agências destrutivas nas paredes do cadinho responsáveis por breakouts: (i) erosão pelas paredes pelo ar quente do sopro especialmente sobre furo de corrida, (ii) desintegração de alvenaria por ação química de ferro e escória líquidos, e (iii) ação mecânica do ferro líquido penetrando juntas da alvenaria. Fig. 2 mostra mecanismo típico de desgaste do cadinho.
Cadinho Resfriado (Chilled Hearth)
Distúrbio muito sério pois afeta corrida adversamente. Pode resultar de baixo aporte de combustível, umidade excessiva no sopro, vazamento de água de tuíres, etc. Se por estas razões, resfriamento gradual e pode ser retificado antes de tornar-se sério. Slip pesado também pode causar resfriamento. Resfriamento devido a slip é súbito.
Razões comuns para resfriamento: paradas longas não-preparadas. Mesmo paradas preparadas podem resultar em condições de cadinho resfriado durante reinício. Resfriamento pode ocorrer por várias razões: irregularidades operacionais, carregamento inadequado da carga, quebras graves de equipamentos, vazamento sério de água, e muitas mais.
AF esfria quando coque ou outros combustíveis insuficientes nos tuíres para sustentar redução e fusão normais. Se AF mostra sintomas de resfriamento, operador confrontado com escolha difícil. Se continua soprando, líquidos continuam produzidos mas não drenados. Alto nível de líquidos no cadinho pode resultar em queima de tuíres e tubos de sopro. Por outro lado, se sopro parado, escória entra nos tuíres e tubos e solidifica resultando em danos significativos. Tempo necessário para reparar, causando resfriamento adicional e recuperação mais difícil.
Durante operação regular, AF normalmente fornece sinais de alerta antes de mostrar sintomas de resfriamento. Sinais: (i) redução no volume de sopro e movimento lento da carga devido a forno operando frio, (ii) hangings e slips frequentes, (iii) Temperatura de metal quente e escória corrida menor que normal, (iv) Escória corrida viscosa e não fluindo livremente no canal, (v) Água saindo do furo de corrida, (vi) Bloqueio de tuíres e tubos com escória ou mistura escória-metal, (vii) Acúmulo excessivo de metal e escória por drenagem insuficiente e/ou atraso na abertura do furo, (viii) Muito pouco coque na área do deadman. Quando forno dá sinais, necessário tomar ações corretivas para evitar aproximação de resfriamento. Ações corretivas várias mas aconselhável operar forno no lado mais quente aumentando coque na carga.
Em resumo, razões para resfriamento: (i) vazamento excessivo de água, (ii) materiais de carga fora de especificação, (iii) vastas flutuações na qualidade da carga, (iv) instrumentos e dispositivos de medição não calibrados ou com mau funcionamento, (v) operador não consegue ler adequadamente o que acontece no forno pelos dados disponíveis, (vi) operador não reage ou reage tardiamente a problemas notados, (vii) sinais de alerta iniciais ignorados e não reportados, (viii) violações de disciplina tecnológica quanto a inspeção de vazamento de água, prática de casa de corrida, e bloqueio de tuíres, etc., (ix) falta de experiência de pessoal operacional, (x) paradas não-preparadas por quebras súbitas de equipamentos-chave como sistema de carregamento, sopro quente, coleta e limpeza de gás requerendo reparo maior e longo tempo, e (xi) furo de corrida ou breakout de cadinho necessitando longo tempo para recuperação.
Pillaring (Formação de Pilar)
Se sopro não consegue penetrar até o centro do forno, pode levar à formação de coluna central fria da carga com zona anular quente ao redor. Conhecido como pillaring. Barra inserida através de furo de tuíre mostra porções vermelho-quentes nas extremidades e porção central fria se pillaring existe. Extensão da porção central fria indica extensão do pilar. Pillaring pode ser eliminado aumentando pressão do sopro para penetrar mais e aquecer o pilar.
Entupimento de Coletores de Gás
Operação do AF deve ser suspensa se poeira acumula-se nos coletores e downcomer e só pode ser reiniciada após limpeza. Acontece por projeto defeituoso dos coletores, particularmente seção transversal inadequada e juntas impróprias.
Flooding (Inundação) e Ejeção de Coque Pelos Furos de Corrida
No bosh, metal e escória líquidos gotejam através do leito de coque permeável contra empuxo ascendente dos gases. Aumento no fluxo de gás ou líquido pode impedir fluxo descendente, causando acúmulo nos interstícios do coque até peso do líquido superar empuxo dos gases e descer subitamente ao cadinho. Fenômeno conhecido como flooding, minimizado por alta vaziosidade (voidage) ou seja, usando tamanho médio de coque maior. Coque de melhor qualidade também benéfico pois degradação interna reduzida e permeabilidade na região do bosh melhorada.
Qualquer coisa que restrinja volume do raceway do tuíre causa retenção e tendência a flooding. Interrupção na taxa uniforme de sopro causa colapso do raceway e quando retomado, partículas pequenas de coque não reentram no raceway e consequentemente descem ao cadinho em vez de queimar na área do tuíre, resultando em cadinho entupido causando ejeção de coque dos entalhes de escória e ferro durante corrida. Frequentemente leva a crítica injustificada da qualidade do coque. Sopro uniforme do forno é melhor remédio para evitar isso.
Tuíres, Furos de Corrida e Coolers Vazando
Apesar de projetos adequados, partes resfriadas a água podem ceder e devem ser imediatamente substituídas ou retificadas, na medida do possível. O "monkey" (bico de tuíre) é parte problemática e frequentemente necessita substituições frequentes. Se não possível retificar ou substituir cooler defeituoso, deve ser cortado da rede de água e posto fora de uso.
Tuíres ou coolers vazando na parte inferior podem ter efeitos desastrosos se não retificados a tempo. Coolers de furo de corrida vazando geram vapor que em contato com cadinho de carbono, erosiona revestimento, e campanha deve ser parada para reparos de capital. Instruções de manutenção para furos de corrida devem ser seguidas escrupulosamente para minimizar estes problemas.
Processo de manufatura
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Fatores-Chave que Influenciam o Consumo de Coque em Operações de Alto-Forno