



Sondas e Instrumentos Avançados para Monitoramento Preciso do Alto-Forno
Sondas, Instrumentos e Medidas para Monitoramento do Alto-Forno
Um alto-forno (AF) opera com o princípio de troca de calor contracorrente gás-sólido, da zona de sopro à linha de carga, e de troca de oxigênio (O₂) contracorrente, da zona de fusão à linha de carga. Materiais de carga sólidos consistindo de materiais ferrosos (minério de ferro, sinter e pelotas), coque e materiais fundentes são carregados no topo do forno, enquanto ar normalmente enriquecido com O₂, e às vezes com combustíveis auxiliares, é alimentado através dos tubos de sopro (tuíeres) perto do fundo do forno. O tempo de retenção usual dos materiais de carga ferrosos no forno pode ser de até 8 horas, enquanto o do gás é de alguns segundos. No entanto, o tempo de residência do coque no cadinho é muito maior, geralmente variando de 1 semana a 4 semanas. O ferro-gusa líquido (HM) e a escória líquida são vazados em intervalos regulares através de vários furo de vazamento situados no fundo do forno. A escória é separada do ferro-gusa, que é manuseado através de panelas de HM. Um alto-forno precisa ser operado com alta produtividade e baixa taxa de combustível de maneira flexível, estável e de alta eficiência e deve ter uma longa vida de campanha.
O alto-forno é frequentemente chamado de “caixa preta” devido a termos como condição do forno e nível de calor do forno que estão atualmente em uso dominante, bem como porque o processo do alto-forno tem muitas áreas desconhecidas. A razão parece ser a dificuldade de medição, pois, em um alto-forno, três fases de gás, sólido e líquido coexistem, a reação prossegue de forma não uniforme na direção radial, o processo é acompanhado por variação dependente do tempo, e os parâmetros a serem medidos estão sempre se movendo em uma atmosfera de alta temperatura, alta pressão e contendo poeira.
Algumas das sondas geralmente usadas em um alto-forno são: (i) “sonda de radar” para medição de nível de carga e velocidade de descida da carga; (ii) lança de ignição de gás de topo do alto-forno; (iii) sonda fixa “acima da carga” para medições de temperatura e pressão e amostragem de gás; (iv) medidor de perfil “acima da carga” móvel para medir perfis de carga, velocidade de descida da carga, temperatura, pressão e para amostragem de gás; (v) sonda móvel “acima da carga” para medir temperatura, pressão, curvas de carregamento da carga e para amostragem de gás; (vi) sondas horizontais “na carga” para medir temperatura, pressão, camadas de carga e para amostragem de gás. Outras sondas comuns usadas em alto-forno são detectores de linha de carga, câmeras termovisoras, medidores de perfil, sondas usando acústica para medição de temperatura de gás de topo, sondas de impacto, sondas verticais descendentes, sondas de varredura, câmeras termográficas infravermelhas e sondas de tuíere, etc.
Evolução do Monitoramento do Alto-Forno
A operação de um alto-forno mudou gradualmente de uma atividade puramente baseada em experiência para uma atividade apoiada por princípios científicos e metalúrgicos. O alto-forno não é mais considerado uma “caixa preta”. Uma parte importante dessa evolução é a introdução e uso de sondas sofisticadas e dispositivos de medição que transmitem ao operador do AF informações úteis sobre o estado do processo. Para a operação confiável do alto-forno, é essencial coletar vários parâmetros operacionais usando esses diferentes dispositivos de sensoriamento, de modo que o processo do AF se torne transparente para o operador. Um alto-forno moderno é equipado com um grande número de sondas, instrumentos e dispositivos de medição que implicam monitoramento de um grande número de sinais, e esses sinais precisam ser apresentados ao operador do AF de maneira significativa. Sondas, instrumentos e dispositivos de medição típicos usados em alto-fornos anteriores são mostrados na Fig. 1.
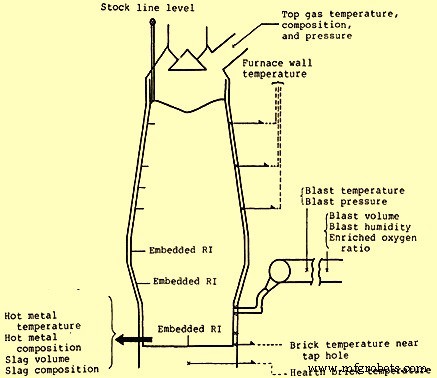
Fig. 1 Sondas, instrumentos e dispositivos de medição típicos usados em alto-fornos anteriores
Nos últimos 40 a 50 anos, várias sondas e dispositivos de medição foram desenvolvidos para controle de processo no alto-forno. Como meio de conhecer a distribuição da carga, foram desenvolvidos uma sonda vertical, sonda horizontal e câmera termovisora na garganta. A combinação do sistema de medição de distribuição de fluxo de gás e sistema de controle de distribuição de carga permitiu o controle do alto-forno com flexibilidade. Após esses desenvolvimentos, a precisão com que a distribuição da carga é medida e controlada foi aprimorada pela utilização de vários medidores de perfil, bem como um magnetômetro. O desenvolvimento em analisadores de gás foi da cromatografia de gás convencional para instrumentos com intervalos de medição mais curtos e com maior precisão, e depois para espectrômetros de massa. Para medição ao redor dos tuíeres, o desenvolvimento prosseguiu com termômetros de corpo de tuíere, televisores de tuíere e sondas de tuíere que fornecem informações sobre a temperatura ao redor da zona de corrida (raceway) ou sobre distribuição de gás. Isso, junto com vários modelos matemáticos baseados em estimativa de calor do forno e estimativa da zona de fusão, ajudou na melhoria do sistema geral de controle de operação do AF.
Os sinais em um alto-forno moderno, que são realizados através de um sistema elaborado de sondas, instrumentos e dispositivos de medição para coleta de dados adequados do processo total para análise e controle preciso, são muito altos em número. A contagem total de sinais I/O (entrada-saída) dessas sondas, instrumentos e dispositivos de medição pode ser da ordem de 24.000, dos quais sinais I/O binários podem estar na faixa de cerca de 18.500 a 19.000, sinais de temperatura na faixa de 1.200 a 1.500, outros sinais analógicos 4.000 e sinais de pesagem na faixa de cerca de 70.
As sondas e dispositivos de medição do alto-forno fizeram um grande avanço com base nos desenvolvimentos recentes em eletrônica, óptica e tecnologia de computadores. Com o uso de computadores, tornou-se possível monitorar os diferentes parâmetros do alto-forno de uma maneira melhor, pois os computadores permitem não apenas a exibição das variáveis, mas também usam modelos estabelecidos, comparam diferentes variáveis e constroem bancos de dados para armazenar as variáveis e sua evolução durante o processo.
A aplicação típica de sondas e dispositivos de medição em um alto-forno moderno é dada na Fig. 2.
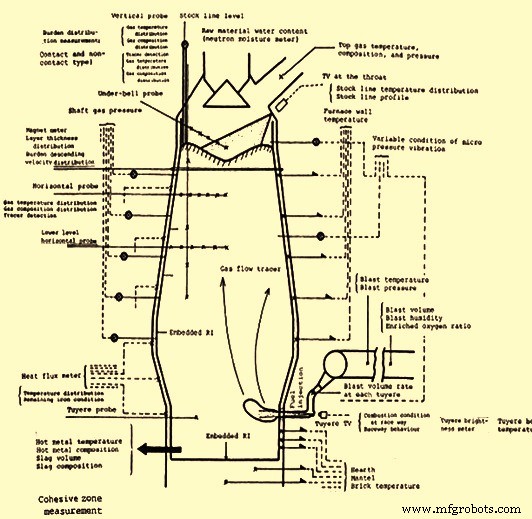
Fig. 2 Aplicação típica de sondas e dispositivos de medição em um alto-forno moderno
Zonas do Alto-Forno e Medidas Desejadas
As reações que ocorrem em um alto-forno são muito complexas, pois todas as três fases de gás, sólido e líquido coexistem e as reações prosseguem de forma não uniforme na direção radial. O processo é acompanhado por variação dependente do tempo, e os parâmetros a serem medidos estão sempre se movendo em uma atmosfera de alta temperatura, alta pressão e contendo poeira, o que cria dificuldade na medição. Devido à dificuldade de medição dos diferentes parâmetros de um alto-forno, o forno é geralmente dividido em diferentes zonas. As diferentes zonas de um alto-forno e as medidas desejadas na zona são descritas abaixo.
Zona de Materiais Granulares (Lumpy Zone)
Nesta zona, a redução indireta está ocorrendo no forno. Os parâmetros desejáveis da zona a serem conhecidos pelo operador do AF são distribuição de temperatura, permeabilidade ao gás, grau de redução, velocidade de descida da carga e mudança nas propriedades físicas da carga. Para esses parâmetros, as medidas necessárias são quantidade e distribuição de tamanho de partícula, e distribuição de camada mista para materiais de carga sólidos e quantidade, composição, temperatura e pressão no caso de gases ascendentes. Tipicamente, as medidas tomadas são perfil da superfície da carga e distribuição de espessura de camada, temperatura da superfície da carga, distribuição de composição, temperatura e pressão do gás.
A medição direta na zona de materiais granulares é relativamente fácil e isso permite o desenvolvimento de diferentes sensores que fornecem muita informação. Nesta zona, as áreas de medição mais importantes são a distribuição da carga, distribuição do fluxo de gás e sua mudança com o tempo, todos afetando a redução, troca de calor, permeabilidade ao gás e comportamento de descida da carga. Os três fatores que ajudam a estimar a distribuição da carga são: (i) espessura da camada, (ii) tamanho da carga, e (iii) distribuição de vazios. Destes três fatores, apenas a distribuição de espessura da camada pode ser medida com vários medidores de perfil. No entanto, a capacidade dos medidores de perfil é pobre, pois eles medem apenas o perfil da superfície e não as mudanças no perfil da superfície devido ao carregamento da carga. Além disso, as medições são inválidas para a medição de camada mista. Recentemente, um sensor foi desenvolvido que usa um magnetômetro. Este sensor torna possível a medição para mudanças no perfil da superfície da carga, para distribuição de espessura de camada incluindo camada mista, e distribuição de velocidade de descida.
A distribuição do fluxo de gás é devida ao resultado da distribuição da carga. É uma medição muito importante, pois afeta a operação do alto-forno. A distribuição do fluxo de gás é determinada por quatro fatores: (i) vazão, (ii) temperatura, (iii) composição, e (iv) pressão. Os parâmetros normais que são medidos são as distribuições de temperatura, composição e pressão, pois esses parâmetros são fáceis de medir. O uso de sondas horizontais e verticais e medidores de pressão da parede do forno fornecem valores de medição razoavelmente satisfatórios para as distribuições de temperatura, composição e pressão. A medição direta da distribuição da vazão de gás dentro da carga é desejável, mas atualmente métodos de medição muito precisos não foram desenvolvidos. Portanto, a distribuição da vazão de gás dentro da carga é estimada com a ajuda de modelos matemáticos usando os dados disponíveis para temperatura, composição e pressão do gás.
Zona Coesiva
Todos os três tipos de reações: (i) reações de redução indireta, (ii) reações de redução direta, e (iii) reações de perda de solução estão ocorrendo dentro do alto-forno. Todas as três reações influenciam a zona coesiva. Portanto, todas as medidas necessárias para a zona de materiais granulares, junto com medidas de nível e perfil da carga, são medidas importantes para a zona coesiva.
A zona coesiva exibe a maior resistência ao fluxo de gás no alto-forno, e, portanto, forma um índice para a estabilidade da operação através da distribuição de gás no forno e descida da carga. Portanto, medir a posição e o perfil da zona coesiva é considerado uma medição muito importante. Atualmente, a posição e o perfil da zona coesiva não podem ser medidos diretamente e aqueles parâmetros que são medidos diretamente com várias sondas são usados para estimar a zona coesiva usando modelos matemáticos.
Zonas de Gotejamento, Corrida (Raceway) e Homem Morto (Deadman)
Nas zonas de gotejamento, corrida e homem morto, as atividades que ocorrem em um alto-forno são: (i) formação de escória, (ii) combustão de coque e/ou combustíveis auxiliares, (iii) circulação de metaloides como zinco, enxofre e álcalis, e (iv) redução direta e reações de perda de solução restantes. As medidas desejadas nesta zona são permeabilidade líquida, distribuição de fluxo de metal e escória, reação de metaloides, descida de coque, combustão de coque, formação do homem morto e expansão das corridas. Medidas típicas que estão sendo feitas nestas zonas são: (i) volume de sopro em cada tuíere, (ii) comprimento da corrida, (iii) brilho da corrida, (iv) movimento do coque, (v) tamanho do coque, e (vi) temperatura do corpo do tuíere.
Nestas zonas, fenômenos como descida de coque, formação do homem morto, fluxo de ferro-gusa e escória, combustão de coque na corrida do tuíere, reação de metaloides e desulfuração estão ocorrendo. Para melhor compreensão do fenômeno, permeabilidade a gás e líquido e nível de temperatura são considerados importantes. Estas zonas são onde as condições finais de ferro-gusa e escória são determinadas e, portanto, alguma informação importante é necessária para ser medida e compreendida. No entanto, as medições reais que são atualmente possíveis nestas zonas são: (i) a distribuição de temperatura do estave de resfriamento, (ii) a temperatura do corpo do tuíere, e (iii) a condição da corrida no tuíere. Os desenvolvimentos de dispositivos de medição nestas zonas progrediram em velocidade muito lenta, pois os métodos de medição nesta área são difíceis e também há confusão na filosofia sobre o que deve ser medido e como organizar os fenômenos. Para estas zonas, um modelo de estimativa usando vários modelos matemáticos é normalmente usado para estimar o estado final de ferro-gusa e escória o mais rápido possível e para controlar as condições.
Zona do Cadinho (Hearth Zone)
Nesta zona, ocorre a coleta, separação e armazenamento de ferro-gusa e escória líquida. As únicas atividades que ocorrem nesta zona são desulfuração e carbonetação do ferro-gusa. A permeabilidade líquida também é importante nesta zona. As medidas desejáveis nesta zona são: (i) nível de ferro-gusa e escória e seu comportamento, (ii) suprimento de coque e sua remoção por causa de sua combustão, (iii) desulfuração e carbonetação do ferro-gusa, e reação de metaloides. Medidas típicas nesta zona que são necessárias são monitoramento do comportamento de ferro-gusa e escória líquida, bem como monitoramento da substituição de coque do cadinho e para isso um modelo de estimativa usando vários modelos matemáticos é atualmente usado.
Métodos de Medição Empregados para Controle do Processo do AF
Alguns dos métodos de medição atualmente usados para controle do processo do AF são dados abaixo.
- Distribuição da carga – Métodos de medição que estão sendo usados atualmente são: (i) medidor de perfil tipo contato, (ii) medidor de perfil tipo não-contato, e (iii) magnetômetro. O medidor de perfil tipo contato mede apenas o perfil da superfície da carga. Ele não mede a mudança no perfil da superfície devido ao carregamento nem mede camadas mistas. Além disso, há grandes erros de medição, especialmente quando há distribuição de carga perturbada. Medidores de perfil tipo não-contato são melhores, pois não perturbam a distribuição da carga. No caso do magnetômetro, ele mede o interior da carga e permite medição de mudança no perfil da superfície por carregamento e camadas mistas.
- Distribuição do fluxo de gás – Métodos de medição para a distribuição de velocidade de fluxo de gás que estão sendo usados atualmente são: (i) medidor de fluxo de fluido, (ii) medidor de fluxo de gás tipo fio quente, (iii) método de termopar aquecido, e (iv) método de traçador de gás. Normalmente, as quantidades de fluxo de gás são obtidas a partir de pressão, temperatura e composição do gás no caso dos três primeiros métodos. O método de traçador de gás é uma medição momentânea que não perturba a distribuição da carga.
- Nível e perfil da zona coesiva – Nível e perfil da zona coesiva são medidos por método direto ou indireto. No método indireto, os cálculos são baseados em algumas suposições e alguns parâmetros medidos, basicamente distribuição de pressão, temperatura e composição do gás. Sondas horizontais são geralmente empregadas para distribuição de temperatura e composição do gás. É novamente um método de medição momentânea. A distribuição de pressão de fluxo de gás é medida medindo a pressão de gás da parede do forno, que é uma medição contínua sem perturbar a carga. A medição direta da zona coesiva é feita por método de sonda vertical de inserção, método RI e método de reflectometria de domínio triplo (TDR). Dos três, o TDR é a medição contínua, enquanto os outros dois são medições momentâneas. A sonda vertical tem a vantagem de fornecer dados sobre temperatura, pressão e composição também.
Manutenção da Carcaça do AF
Para uma operação altamente eficiente e estável da carcaça do alto-forno e revestimento refratário, as instrumentações são baseadas no perfil interno dos refratários do alto-forno e na manutenção da carcaça do forno. Como a vida de serviço prolongada do alto-forno contribui muito para a redução de custos, há a significância da medição para manutenção da carcaça do forno com o propósito de dar informações sobre o desgaste dos refratários do forno, acúmulo de escoramento (scaffold), e para proteger o equipamento de resfriamento e o equipamento anexado ao forno de danos.
Convencionalmente, a medição da carcaça do forno e refratários tem sido principalmente de temperatura com pontos de medição aumentados com requisitos expandidos. Avanços recentes nos métodos de medição incluem um método de pulso de potencial elétrico ou um método de resposta de termopar que mede diretamente a espessura do refratário. A manutenção da carcaça do AF também tende a incorporar o sistema de controle da carcaça do forno em um computador, a fim de lidar com o número aumentado de pontos de medição e com o uso de um modelo matemático de estimativa de linha de desgaste do refratário. Várias instrumentações comumente usadas para manutenção da carcaça do AF e manutenção do refratário são descritas abaixo.
- Desgaste do refratário e acúmulo de escoramento – Existem vários métodos. O método de termopar é o método estabelecido, mas os pontos de medição são limitados e dependem da temperatura do forno. O método de câmera termográfica infravermelha produz gráficos como um padrão e também depende da temperatura do forno. No caso do método de medidor de fluxo de calor, os pontos de medição são limitados e dependem da temperatura do forno. Outros métodos são: (i) método de resposta de termopar, (ii) método de pulso de potencial, (iii) método RI embutido, e (iv) método de perfuração. Esses métodos medem espessuras de parede, mas não detectam um aumento na espessura da parede. No caso do método RI embutido, apenas um ponto pode ser medido por RI, enquanto o método de perfuração é difícil durante a operação normal.
- Proteção do equipamento de resfriamento do forno – Várias medições são feitas para o propósito de proteção do equipamento de resfriamento do forno e para detectar danos em estágios iniciais. Estas medições são: (i) medição da quantidade de CO dissolvido na água de resfriamento, (ii) medição da vazão diferencial da água de resfriamento, (iii) medição das temperaturas de alimentação e descarga da água de resfriamento, e (iv) medição de hidrogênio no gás de topo do AF. O segundo método é sensível à qualidade da água. O terceiro método informa a carga térmica no equipamento de resfriamento, enquanto o quarto método não detecta a parte danificada.
- Proteção do equipamento anexado ao alto-forno – Os equipamentos anexados ao alto-forno devem ser protegidos contra falha. No caso do equipamento de limpeza de gás, isso é feito medindo e controlando a temperatura e pressão do gás de topo, enquanto tuíeres e tubos de sopro são protegidos medindo o volume de sopro e a quantidade de combustível auxiliar em cada tuíere.
Processo de manufatura
- Controle de Temperatura Caseiro para Homebrew: Monitore e Regule com Arduino
- Construa Seus Próprios Instrumentos de Voo: Horizonte Artificial e Bússola com Arduino e MPU-6050
- Combinando Sensores Dielétricos AC e DC para Monitoramento Preciso de Cura de Compósitos
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Granulação Seca de Escória de Alto-Forno: Impulsionando Recuperação de Energia e Sustentabilidade
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno