



Gaseificação de Carvão: Convertendo Carvão em Gás de Síntese Limpo
Gaseificação de Carvão
A gaseificação de carvão é uma tecnologia de conversão que converte qualquer material contendo carbono (C), como carvão, em gás de síntese (syngas). É um processo de alta temperatura com temperatura atingindo tipicamente 1.225 °C. A temperatura é otimizada para produzir um gás combustível com mínimo de líquidos e sólidos. Este processo consiste em aquecer o material de alimentação carvão em um recipiente com ou sem adição de oxigênio (O₂). O carbono reage com água na forma de vapor e O₂ em pressão relativamente alta, tipicamente maior que 30 kg/cm², e produz syngas bruto, uma mistura composta principalmente de monóxido de carbono (CO) e hidrogênio (H₂) e alguns subprodutos menores. Os subprodutos são removidos para produzir um syngas limpo que pode ser usado: (i) como combustível para gerar energia ou vapor; (ii) como bloco de construção químico básico para grande número de usos nas indústrias petroquímica e de refino; e (iii) para produção de H₂. A gaseificação agrega valor a matérias-primas de baixo ou negativo valor convertendo-as em combustíveis e produtos comercializáveis. Os fundamentos do processo de gaseificação são dados na Figura 1.
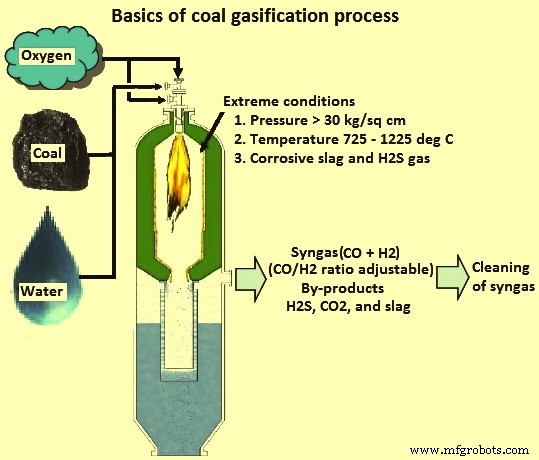
Figura 1 Fundamentos do processo de gaseificação
Histórico e Desenvolvimento Atual
Gás de cidade, um produto gasoso manufaturado a partir de carvão, contendo aproximadamente 50% de H₂, com o restante composto principalmente de metano (CH₄) e dióxido de carbono (CO₂), com 3% a 6% de CO, é um produto gasoso manufaturado a partir de carvão. É usado desde o início de 1800.
O processo original para gaseificação de carvão foi desenvolvido pelos pesquisadores alemães Franz Fischer e Hans Tropsch no Instituto Kaiser Wilhelm na década de 1920. A gaseificação foi usada extensivamente durante a Segunda Guerra Mundial para converter carvão em combustíveis de transporte via processo Fischer-Tropsch. A Sasol construiu uma planta em Sasolburg com o objetivo principal de converter carvão de baixa qualidade em produtos petrolíferos e o primeiro líquido foi produzido desta planta em 1955. O processo de gaseificação de carvão tem sido usado extensivamente nos últimos 50 a 60 anos para converter carvão e óleo pesado em H₂ para produção de amônia/uréia fertilizante. A indústria química e a indústria de refino aplicaram gaseificação nos anos 1960 e 1980, respectivamente, para preparação de matéria-prima. Nos últimos 10 a 15 anos, o processo está sendo usado pela indústria de energia em plantas de Ciclo Combinado de Gaseificação Integrada (IGCC - Integrated Gasification Combined Cycle).
Processo Fischer-Tropsch
O processo Fischer-Tropsch é uma reação química catalisada na qual CO e H₂ são convertidos em hidrocarbonetos líquidos de várias formas. Catalisadores típicos usados são cobalto e ferro. O principal objetivo deste processo é produzir combustível sintético. A utilidade deste processo deve-se principalmente à sua capacidade de produzir hidrocarbonetos fluidos ou H₂ a partir de matéria-prima sólida.
A equação química original do processo Fischer-Tropsch é descrita por (2n+1)H₂ + nCO = CnH(2n+2) + nH₂O. Reagentes iniciais na reação acima (ou seja, CO + H₂) podem ser produzidos por outras reações, como a combustão parcial de CH₄ no caso de aplicações GTL (gas to liquid) conforme a equação CH₄ + 0,5O₂ = 2H₂ + CO ou pela gaseificação de carvão no caso de CTL (coal to liquid) conforme a equação C + H₂O = H₂ + CO. A energia necessária para a reação de carvão e vapor é fornecida adicionando ar ou O₂. Isso leva à reação C + 0,5O₂ = CO. A produção e síntese de syngas pelo processo Fischer-Tropsch é mostrada na Figura 2.
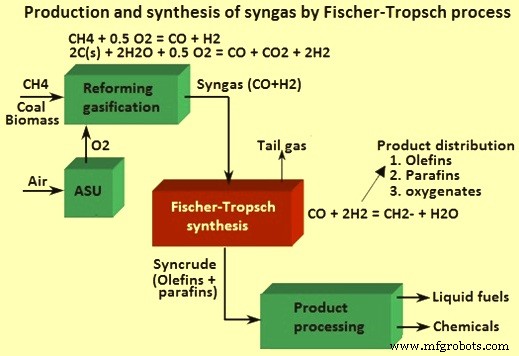
Figura 2 Produção e síntese de syngas pelo processo Fischer-Tropsch
Comparação da Gaseificação de Carvão com Combustão de Carvão
Gaseificação e combustão podem essencialmente ser consideradas como duas extremidades de uma faixa para reações. A combustão é oxidação completa enquanto a gaseificação é oxidação parcial. Além disso, a combustão ocorre em ambiente oxidante (excesso de O₂) enquanto a gaseificação ocorre em ambiente redutor (O₂ depletado). A gaseificação é mais eficiente e tem menores emissões. No caso de gaseificação, água pode ser adicionada como reagente para aumentar o teor de H₂ do produto. A Tabela 1 fornece uma lista das reações mais significativas e a variação de entalpia associada a cada uma destas reações. Olhando para as duas primeiras reações na tabela, vê-se que o carvão denotado como C reage com um átomo de O₂ (0,5 O₂) para obter CO e com dois átomos de O₂ para obter CO₂. Na realidade, a segunda reação não é um processo de uma etapa, pois o C de fase sólida reage com um átomo de O₂ para produzir CO, que então reage com o segundo átomo de O₂ para formar CO₂. Todas as reações na tabela são exotérmicas, exceto as duas reações identificadas como gaseificação com vapor e gaseificação com CO₂. Estas duas reações endotérmicas são as reações mais frequentemente referidas como gaseificação, onde o C sólido é transformado em gás reativo através de reação com um gás "não reativo" (H₂O ou CO₂). Além disso, estas duas reações sendo endotérmicas requerem altas temperaturas para prosseguir.
A reação geral de oxidação parcial é 2CHn + O₂ = 2CO + nH₂. O consumo de O₂ no processo depende do teor de cinzas e PC do carvão. Fornecimento insuficiente de O₂ garante oxidação parcial do carvão. Esta reação produz uma mistura de gases: H₂, CO, CH₄ e CO₂. A composição da mistura muda com a pressão.
| Tabela 1 Reações de gaseificação e combustão | |||
|---|---|---|---|
| Nº | Processo de reação | Equação | Variação de entalpia |
| 1 | Gaseificação com O₂ | C + 0,5O₂ = CO | -2.180,3 kcal/kg C |
| 2 | Combustão com O₂ | C + O₂ = CO₂ | -7.844,7 kcal/kg C |
| 3 | Gaseificação com CO₂ | C + CO₂ = 2CO | 3.484 kcal/kg C |
| 4 | Gaseificação com vapor | C + H₂O = CO + H₂ | 2.640,7 kcal/kg C |
| 5 | Gaseificação com H₂ | C + 2H₂ = CH₄ | -1.485,4 kcal/kg C |
| 6 | Reação de deslocamento água-gás | CO + H₂O = CO₂ + H₂ | -361,4 kcal/kg CO |
| 7 | Metanação | CO + 3H₂ = CH₄ + H₂O | -1.768,4 kcal/kg CO |
A gaseificação de carvão é realizada com quantidade limitada de O₂, que é cerca de um quinto a um terço do O₂ teoricamente requerido para combustão completa. Apenas uma fração de C é queimada para geração de calor. H₂ e CO são os principais produtos da gaseificação. CH₄ e CO₂ são os outros dois produtos principais e seu teor aumenta com o aumento da pressão e o teor de H₂+CO diminuindo. Em gaseificadores de carvão, dois processos físico-químicos ocorrem. Eles são: (i) processo de pirólise ou desvolatilização; e (ii) processo de gaseificação.
No processo de pirólise, à medida que o carvão entra no gaseificador, ele é primeiro seco pelos gases quentes presentes no gaseificador. Uma série de processos físicos e químicos complexos começam lentamente em temperatura inferior a 350 °C e aceleram à medida que a temperatura excede 700 °C. A composição dos produtos liberados da pirólise depende da temperatura, pressão e composição do gás durante a pirólise. O processo de pirólise pode ser representado pela reação Carvão → Calor → Carvão coque → Gases → Vapores ou líquido.
Os três produtos produzidos pela pirólise são: (i) gases leves como CO, H₂, CO₂, CH₄ e H₂O (vapor de água); (ii) alcatrão, que é um líquido corrosivo e viscoso composto de moléculas inorgânicas e orgânicas pesadas; e (iii) carvão coque, que é um resíduo sólido contendo principalmente C.
O processo de gaseificação envolve uma série de reações endotérmicas que são suportadas pelo calor produzido das reações de combustão ocorrendo dentro do gaseificador. Estas reações são representadas pelas equações: (i) C + O₂ = CO₂ com delta H = -94,05 kcal/mol; e (ii) H₂ + 0,5O₂ = H₂O com delta H = -68,3 kcal/mol. As principais reações de gaseificação que ocorrem são: (i) reação de deslocamento água-gás; (ii) reação de Boudouard; (iii) conversão de deslocamento; e (iv) metanação.
Na reação de deslocamento água-gás, onde a oxidação parcial de C por vapor ocorre e é representada pela equação C + H₂O = H₂ + CO com delta H = 28/3 kcal/mol. Durante a reação de Boudouard, o carvão coque presente no gaseificador reage com CO₂ e produz CO. A reação reversível é representada pela equação CO₂ + C = 2CO com delta H = 38 kcal/mol. A conversão de deslocamento é uma reação endotérmica e é conhecida como reação de deslocamento água-gás. Devido a esta reação, há aumento na razão H₂ para CO no gás. Esta reação é usada durante a produção de syngas. A reação é CO + H₂O = CO₂ + H₂ com delta H = -10,1 kcal/mol. Para metanação, catalisador à base de níquel é usado. Este catalisador a 1.100 °C e a uma pressão de 6 kg/cm² a 8 kg/cm² acelera a reação de formação de CH₄, que é preferida em aplicações IGCC devido ao seu alto poder calorífico. A reação envolvida é dada pela equação C + 2H₂ = CH₄ com delta H = 17,8 kcal/mol.
As reações completas de gaseificação são realizadas nos gaseificadores, que são requeridos a operar em certa temperatura para impulsionar certas reações endotérmicas C-vapor e C-CO₂. A temperatura requerida é mantida pelo calor evoluído da reação exotérmica entre O₂ e carvão.
Dependendo do meio de gaseificação, gaseificadores são classificados em duas categorias: (i) soprados a ar; e (ii) soprados a O₂. Em gaseificadores soprados a ar, ar é usado como meio de gaseificação, enquanto em gaseificadores soprados a O₂, O₂ puro é usado como meio de gaseificação. Quando ar é usado como meio de gaseificação, o N₂ é simultaneamente trazido para o processo, resultando em diluição do gás de produto. Como resultado, o gás de produto tem menor poder calorífico (PC).
Dependendo do contato entre gás e combustível, existem quatro tipos de gaseificadores (Figura 3). Estes são: (i) gaseificador de leito móvel ou fixo; (ii) gaseificador de leito fluidizado; (iii) gaseificador de leito arrastado; e (iv) gaseificador de fluxo de transporte. Todos os quatro tipos de gaseificadores são baseados em oxidação parcial (gaseificação) de matéria-prima carbonácea (contendo C) (carvão). Embora cada um destes possa fazer um gás redutor aceitável para produção de FER, os gaseificadores de leito fixo e leito fluidizado são a escolha preferida para carvões de alta cinza.
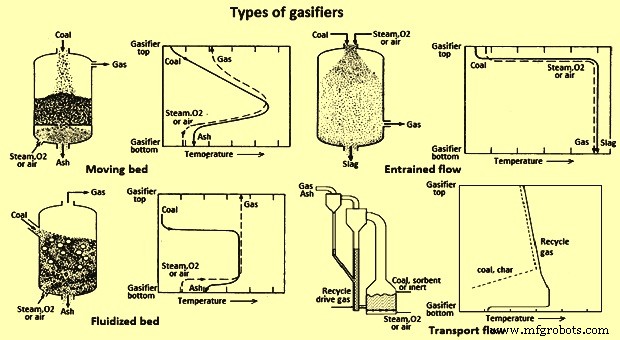
Figura 3 Tipos de gaseificadores
A tecnologia de gaseificação de leito móvel é a mais antiga e é amplamente usada. O gaseificador também é conhecido como gaseificador de leito fixo. O meio de gaseificação flui lentamente através de um leito fixo de partículas sólidas. As duas configurações possíveis deste tipo de gaseificadores são a contracorrente e a concorrente, dependendo da direção de fluxo do meio de gaseificação. A configuração contracorrente é mais comumente usada, pois há baixo teor de alcatrão. O tamanho de alimentação de carvão preferido é 5 mm a 80 mm. A zona de combustão atinge temperatura máxima de cerca de 1.500 °C a 1.800 °C e para a zona de gaseificação de escória e cinza seca, temperatura máxima de cerca de 1.300 °C. O perfil de temperatura é formado sobre o leito, de modo que o carvão de alimentação é sucessivamente pré-aquecido, seco, pirólise, gaseificado e combustado. O gaseificador Lurgi é a mais antiga tecnologia de gaseificador de leito móvel.
O gaseificador de leito fluidizado tem o leito de partículas sólidas que se comporta como um fluido. Neste tipo de gaseificador, o tamanho de partícula da matéria-prima é menor que 5 mm e as partículas são suspensas no gás rico em O₂. O gás ascendente reage com a matéria-prima e mantém o estado fluidizado das partículas de carvão. Uma distribuição uniforme de temperatura é alcançada neste tipo de gaseificadores. Além disso, neste tipo de gaseificador, a formação de escória e desfluidização do leito é evitada, pois a temperatura de operação está na faixa de 800 °C a 1.050 °C, bem abaixo da temperatura de fusão de cinzas. Descarga de cinza pode ser realizada na forma de cinza seca ou aglomerada. Gaseificador de leito fluidizado de cinza seca é tradicionalmente usado para carvões de baixo teor. O gaseificador de leito fluidizado de cinza aglomerada é usado para qualquer teor de carvão.
O gaseificador de fluxo arrastado usa partículas de carvão pulverizado de tamanho menor que 0,1 mm que são suspensas em um fluxo de vapor e O₂ em alta velocidade. Dependendo do método de alimentação de carvão, seco (nitrogênio sendo usado como gás de transporte) ou úmido (transportado em lama de água), gaseificadores aceitam quase qualquer tipo de carvão. Gaseificadores de fluxo arrastado garantem alta conversão de C, pois operam em alta faixa de temperatura de 1.400 °C a 1.600 °C (bem acima da temperatura de escorificação de cinzas). Estes gaseificadores são de alta capacidade, pois o tempo de residência do gás é medido em segundos.
Os gaseificadores de transporte são gaseificadores de alimentação seca não escorificantes. O gaseificador de transporte baseia-se no campo de fluxo hidrodinâmico. Tem excelente contato gás-sólidos e resistência de transferência de massa muito baixa entre gás e sólidos. Tem atmosfera altamente turbulenta que permite alta vazão de carvão e altas taxas de liberação de calor a uma temperatura baixa que evita problemas com manuseio de escória e erosão de revestimento.
Além do CO e H₂ desejados, o syngas saindo de um gaseificador também contém outros compostos. O produto da gaseificação contém componentes desejáveis como CO, H₂, CH₄ e componentes indesejáveis como CO₂, H₂O, cinzas, fuligem arrastada, alcatrão, material particulado, certa quantidade de H₂S (sulfeto de hidrogênio), e traços de amônia, ácido clorídrico, cianeto de hidrogênio. Portanto, a limpeza do syngas é um aspecto importante do processo de gaseificação de carvão. Os componentes indesejáveis precisam ser removidos do gás de produto. Existem várias técnicas sendo usadas para remover os componentes indesejáveis.
Gases de produto (CO, H₂ e CH₄) do processo de gaseificação de carvão têm valor combustível. Se tecnologia de gaseificação de leito fixo é usada, o syngas também contém compostos orgânicos aromáticos. Tipicamente, 1 kg de carvão betuminoso pode ser convertido em 1,5 m³ a 1,7 m³ de syngas.
Em termos de flexibilidade de matéria-prima, vários projetos de plantas de gaseificação foram desenvolvidos para utilizar vários graus de carvão. A gaseificação resulta em emissões gasosas muito baixas de poluentes convencionais (não GEE), devido à natureza da operação do processo. Também oferece rota potencialmente de baixo custo marginal para captura do subproduto CO₂ resultante, para armazenamento geológico ou recuperação avançada de petróleo de campos de óleo.
Além disso, processos de gaseificação de carvão requerem uso significativo de água. Também são grandes emissores de CO₂. Para 1 tonelada de syngas, consumo típico de carvão é cerca de 2,8 toneladas, necessidade de água é cerca de 6,6 toneladas e geração de CO₂ é cerca de 2,5 toneladas. O CO₂ liberado é como subproduto e pode ser vendido ou comprimido para transporte ao armazenamento subterrâneo.
Existem vários conceitos de gaseificadores. Uma descrição geral dos reatores de alguns dos principais conceitos de gaseificadores é dada abaixo.
Gaseificador GE Energy
A GE Energy adquiriu sua tecnologia de gaseificação da Chevron em 2004. O gaseificador de carvão GE compreende um gaseificador de fluxo arrastado, alimentação descendente, estágio único, revestido com refratário, para produzir syngas. Lama de carvão/água é bombeada para o topo do gaseificador, que junto com O₂ é introduzido através de um único queimador (Figura 4). O carvão reage exotermicamente com O₂ em alta temperatura (1.200 °C a 1.480 °C) para formar syngas. O syngas contém principalmente H₂ e CO, e escória.
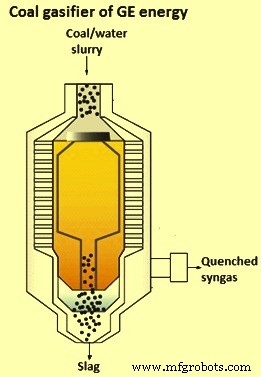
Figura 4 Gaseificador de carvão da GE Energy
A escória que flui para baixo é resfriada e então removida do fundo do gaseificador via arranjo de lock-hopper. A água saindo do lock-hopper é separada da escória e enviada a uma unidade de lavagem, após o que pode ser reciclada para preparação de lama. O syngas bruto saindo do gaseificador pode ser resfriado por um trocador de calor radiante e/ou convectivo e/ou por sistema de quench direto, onde água é injetada no syngas bruto quente. A seleção entre estas alternativas é uma escolha de custo e aplicação.
O design de resfriamento radiante usa um resfriador de syngas radiante tolerante a fuligem que gera vapor de alta pressão. A escória é resfriada em uma piscina de água localizada no fundo do vaso do reator, e removida através de um lock-hopper. O syngas é ainda mais resfriado após sair do gaseificador por um lavador de água para remover material particulado fino, antes que o gás seja enviado para processamento downstream. O sistema de quench direto usa um quench de água de gás de saída onde gás quente saindo do gaseificador é contatado diretamente com água via anel de quench. É então imerso em água na porção inferior do vaso do gaseificador. O syngas resfriado e saturado é então enviado a um lavador para remoção de fuligem e material particulado. O design de quench é menos eficiente, mas também menos custoso, e é comumente usado quando uma razão H₂/CO mais alta de syngas é necessária.
Gaseificador Conoco Phillips E-Gas
O gaseificador Conoco Phillips E-gas foi originalmente desenvolvido pela DOW Chemicals e demonstrado na Louisiana Gasification Technology Inc. (LGTI) de 1987 a 1995. É um gaseificador de fluxo arrastado e é mostrado na Figura 5. É um gaseificador de dois estágios com 80% da alimentação para o primeiro estágio (inferior). O gaseificador é alimentado com lama de carvão/água, soprado a O₂, revestido com refratário, com sistema de remoção contínua de escória e remoção de particulados a seco. O processo E-Gas é bom para uma ampla gama de carvões.
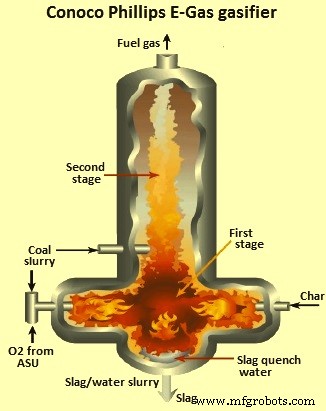
Figura 5 Gaseificador Conoco Phillips E-gas
Gaseificador Shell
A tecnologia de gaseificação da Shell compreende um gaseificador de alimentação seca, pressurizado, fluxo arrastado, escorificante. A variante baseada em carvão foi desenvolvida nos anos 1970. O carvão é pulverizado e alimentado ao gaseificador através de dois conjuntos de queimadores horizontalmente opostos usando um gás de transporte (seja syngas ou nitrogênio). O₂ pré-aquecido e vapor (como moderador) são misturados e alimentados ao injetor, onde reagem com o carvão para produzir syngas consistindo principalmente de H₂ e CO com apenas pequena quantidade de CO₂ e sem hidrocarbonetos líquidos ou gasosos. Os gases de produto quentes fluem para cima através de uma parede cilíndrica de membrana vertical, como mostrado na Figura 6.
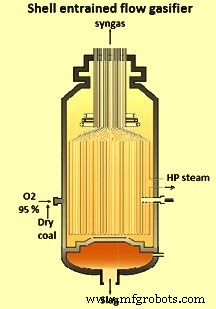
Figura 6 Gaseificador de fluxo arrastado Shell
Cinza fundida arrastada com o syngas fluindo para cima é depositada nas paredes de água e flui para baixo. É removida através da base do gaseificador onde é resfriada em banho de água. O syngas bruto deixa o gaseificador na faixa de temperatura de 1.370 °C a 1.480 °C e é então tratado com gás de produto reciclado de temperatura mais baixa para converter qualquer escória fundida arrastada em material sólido endurecido. Então entra no resfriador de syngas para recuperação de calor, gerando vapor superaquecido de alta pressão (HP). A maior parte da cinza volante contida no syngas bruto saindo do resfriador de syngas é removida do gás usando equipamento de filtro comercial ou ciclones. Qualquer cinza volante restante é capturada downstream com um lavador úmido.
Gaseificador Siemens
O gaseificador Siemens é um sistema de alimentação seca, pressurizado, fluxo arrastado, com queimador de topo através do qual carvão junto com O₂ e vapor é introduzido (Figura 7). Pode ser projetado com revestimento refratário, para matérias-primas de baixa cinza, ou com estrutura de parede de membrana estanque a gás na seção de gaseificação do gaseificador.
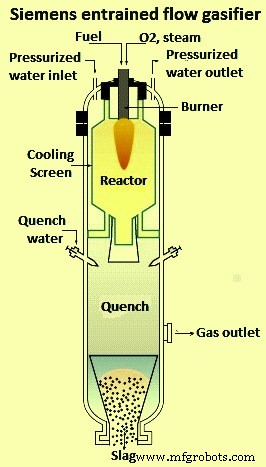
Figura 7 Gaseificador de fluxo arrastado Siemens
A escória fundida formada no gaseificador flui pela câmara do reator até a seção de quench, onde solidifica ao contato com água de um anel de bicos de quench e é removida através de arranjo de lock-hopper. O gaseificador pode atingir taxas de conversão de C superiores a 99% e a tecnologia é bem adequada para todos os tipos de carvões, de antracito a lignito.
Gaseificador de Carvão KBR TRIG
A tecnologia de Gaseificação Integrada de Transporte (TRIG - Transport Integrated Gasification) foi desenvolvida pela Southern Company e KBR Inc. É projetada para processar carvões de baixo teor reativos, incluindo aqueles com até 50% de cinzas e alto teor de umidade, e pode ser operada com vapor e ar ou O₂ como meio de gaseificação. Operação soprada a ar é preferível para geração de energia, enquanto operação soprada a O₂ é mais adequada para produção de syngas. O layout simplificado do processo TRIG é mostrado na Figura 8.
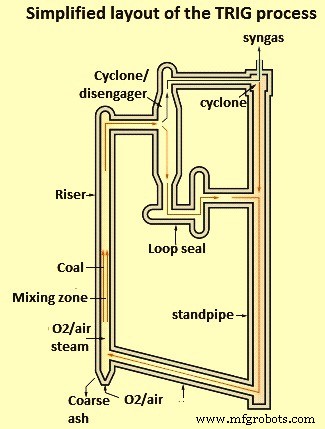
Figura 8 Layout simplificado do processo TRIG
O sistema compreende um gaseificador circulante, que consiste de zona de mistura, riser, desengajador, ciclone, standpipe, selo de loop, e J-leg. Este é projetado para operar em altas taxas de circulação de sólidos e velocidades de gás, resultando em maior vazão, conversão de C e eficiência. O syngas bruto é formado na porção do riser da unidade, do qual, laden com sólidos não reagidos, passa através de uma série de ciclones onde os sólidos são removidos. O material de cinza é recirculado através do riser para permitir C não convertido ser utilizado e fornecer calor ao gaseificador. À medida que a cinza se acumula no downcomer, ela é descarregada da unidade. O gaseificador opera em temperaturas moderadas e abaixo do ponto de fusão de cinzas, o que pode aumentar a confiabilidade e disponibilidade do equipamento. Esta última é aprimorada pelo uso de filtro de particulados downstream, que elimina lavagem a água e reduz significativamente consumo de água da planta e descarga de efluentes.
Gaseificador de Carvão Pressurizado de Fundo Seco Lurgi
O processo de gaseificação Sasol Lurgi compreende a reação de vapor e O₂ com carvões de baixo ou médio coqueificação, tamanho de grumo, em uma grade rotativa a pressões de 20 kg/cm² a 30 kg/cm². O gaseificador para o processo de gaseificação de carvão pressurizado de fundo seco é mostrado na Figura 9.
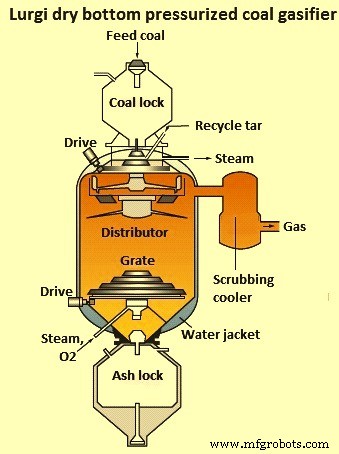
Figura 9 Gaseificador de carvão pressurizado de fundo seco Lurgi
Na zona de combustão inferior na grade, o carvão coque é queimado com O₂ para fornecer energia para as reações de gaseificação. À medida que o carvão move-se para baixo no gaseificador, é aquecido pelo syngas fluindo para cima que deixa o gaseificador. O calor causa a secagem do carvão seguida por desvolatilização. Alguns dos produtos desvolatilizados escapam antes de reagir e saem do gaseificador com o syngas bruto. À medida que o carvão desvolatilizado move-se para baixo, é gaseificado com produtos de combustão da zona de combustão abaixo. No modo de operação de cinza seca, vapor em excesso é injetado com O₂ para manter a temperatura abaixo da temperatura de fusão de cinzas. Uma grade de cinza rotativa acionada por motor é usada para remover cinza em estado "seco" e também para suportar o leito de carvão.
O fluxo contracorrente de agente de gaseificação e combustível resulta em alta eficiência térmica do gaseificador para produzir gás bruto com poderes caloríficos de cerca de 2.650 kcal/m³ a 2.850 kcal/m³. Dependendo das características do carvão de alimentação, o gás de produto contém, por volume, 25% a 33% CO₂, 15% a 21% CO, 35% a 41% H₂ e 10% a 13% CH₄. Para uso como syngas, CH₄ e CO₂ são requeridos a serem removidos.
Desde os anos 1960, o processo Lurgi foi melhorado através de aumentos no tamanho do reator e componentes, extensão da gama de carvão de alimentação para incluir carvões de baixo teor, e uso de ar em vez de O₂ como agente de gaseificação. Além disso, o design foi demonstrado para operação em até 100 kg/cm² pressão, a fim de aumentar a vazão do gaseificador enquanto ao mesmo tempo aumenta o teor de CH₄ do gás bruto.
A British Gas Corporation, em cooperação com Lurgi, desenvolveu novo design do fundo do gaseificador para evitar problemas associados a equipamentos rotativos no leito de combustível/cinza, enquanto simultaneamente supera a limitação estabelecida pela temperatura de amolecimento de cinzas na zona de gaseificação. Isso resultou no gaseificador de escória BGL. O gaseificador difere do reator Lurgi padrão através de: (i) substituição da grade e lock de cinza por um fogão para escorrimento de escória líquida; (ii) introdução do agente de gaseificação O₂ e vapor por meio de tubos de injeção em vez de através da grade; e (iii) uso de revestimento refratário na parte inferior do corpo do reator para reduzir perda de calor.
O gaseificador de escória BGL também opera em temperaturas de gaseificação mais altas que o gaseificador Lurgi padrão e, portanto, a razão CO/CO₂ no gás de produto é mais alta e o teor de CH₄ correspondentemente mais baixo. Composições típicas de gás por volume são 2% a 3% CO₂, 55% a 60% CO, 25% a 28% H₂ e 6% a 9% CH₄. A alta temperatura proporciona melhor utilização de vapor e, portanto, a quantidade de água que precisa ser limpa e processada é muito reduzida. Cinza de carvão é convertida em escória que forma um vidro não lixiviável na remoção. Isso requer baixa viscosidade de escória, que é obtida adicionando agentes fluxantes, geralmente calcário ou escória de alto-forno (AF) básica.
Gaseificador MHI
O gaseificador Mitsubishi Heavy Industries (MHI) baseia-se no gaseificador de escória soprado a ar da Combustion Engineering e co-desenvolvido entre Combustion Engineering (e seus subsequentes proprietários) e MHI. Tem sistema de alimentação seca, adequado para carvões de baixo teor com altos teores de umidade. É um gaseificador de leito arrastado de dois estágios, soprado a ar, escorificante, utilizando construção de parede de membrana refrigerada a água. O gaseificador é mostrado na Figura 10.
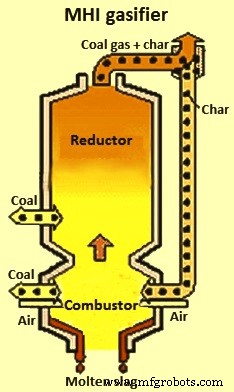
Figura 10 Gaseificador MHI
Tecnologia de Gaseificação Synthesis Energy Systems
A Synthesis Energy Systems (SES) tem licença mundial exclusiva para a tecnologia de gaseificação U-Gas, que é um sistema de leito fluidizado de estágio único e que pode fornecer syngas de baixo a médio poder calorífico. O fluxograma da tecnologia de gaseificação SES é dado na Figura 11. A tecnologia de gaseificação SES é particularmente adequada para gaseificar combustíveis de baixa qualidade, incluindo todos os teores de carvão.
Carvão seco e moído é alimentado via lock-hopper no gaseificador, que é fluidizado por uma mistura de vapor e O₂. Estes gases reagentes são introduzidos no fundo do gaseificador através de uma grade de distribuição, e na porta de descarga de cinza no centro da grade de distribuição. O leito é mantido em temperaturas variando de 840 °C a 1.100 °C dependendo da temperatura de amolecimento da cinza dentro do combustível. Em tais condições, a concentração de partículas de cinza de combustível (conteúdo mineral) dentro do gaseificador aumenta de forma que começam a aglomerar e formar partículas maiores, que são seletivamente removidas do leito fluidizado por gravidade. Este design permite 95% ou mais do C do combustível ser gaseificado.
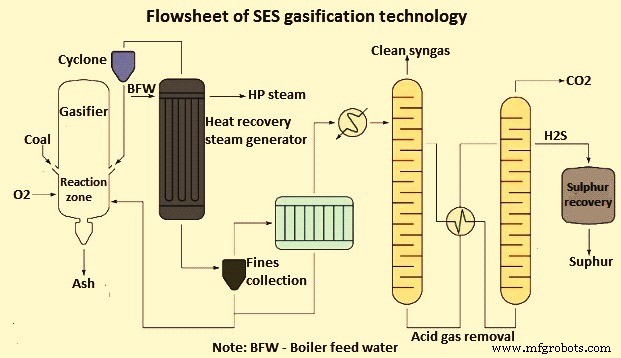
Figura 11 Fluxograma da tecnologia de gaseificação SES
Processo de manufatura
- Prolongando a Vida do Redutor de Moinho de Carvão com Filtração Avançada e Lubrificação Sintética
- Usina a Carvão no Oeste dos EUA Reduz Desgaste de Redutor, Estende Vida e Economiza com Óleo Sintético ISO 460 e Filtração Avançada
- Arch Coal Vence Prêmio Global de Melhor Programa de Manutenção Preditiva
- Carbono Negro: Um Impulsionador Crítico do Clima e Seus Impactos Ambientais
- Universidade de Kentucky Garante Bolsa de US$ 1,8 Milhão do DOE para Converter Piche de Alcatrão de Carvão em Fibra de Carbono de Alto Desempenho
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Tecnologias Avançadas para Aprimorar Processos de Coqueificação em Fornos de Coque Subproduto
- Recuperação Eficiente de Amônia na Produção de Coque a Partir de Carvão Coqueável
- Epoxi de Alcatrão de Carvão: Composição, Proteção e Aplicações
- West River Conveyors Melhora Mina de Carvão Buchanan com Montagem de Transferência Avançada