



Tecnologias Avançadas para Aprimorar Processos de Coqueificação em Fornos de Coque Subproduto
Tecnologias para Melhoria no Processo de Coqueificação em Fornos de Coque Subproduto
Carvões de coqueificação são convertidos em coque em baterias de fornos de coque subproduto. O processo consiste no aquecimento da mistura de carvões de coqueificação triturados na ausência de ar para expelir compostos voláteis. O coque resultante é material de carbono duro, mas poroso, usado para redução de materiais portadores de ferro em alto-forno. O forno de coque subproduto também recupera químicos voláteis na forma de gás de forno de coque, sulfato de amônio, alcatrões e óleos. Nas últimas três a quatro décadas, várias tecnologias foram desenvolvidas resultando em: (i) uso de carvões inferiores na mistura, (ii) vastas melhorias no processo de coqueificação, (iii) melhoria na qualidade do coque metalúrgico produzido, (iv) melhoria nos rendimentos, (v) recuperação de energia residual, e (vi) melhor controle de emissões na bateria. Algumas das principais tecnologias são descritas abaixo.
Britagem Seletiva de Carvões
O carvão é material heterogêneo. Seus componentes têm durezas diferentes, então durante quebra por meios mecânicos - seja quebra inevitável na mineração ou britagem durante preparação para coqueificação - componentes mais fracos tendem a concentrar-se nas frações finas e outros nas grossas. Espera-se que estas frações tenham propriedades de coqueificação diferentes. Isso origina o conceito de britagem seletiva que visa controlar o grau de britagem de diferentes constituintes da mistura de carvão. Esta tecnologia é útil quando carvões são petrograficamente heterogêneos.
Esta tecnologia teoricamente sólida visa controlar grau de britagem dos diferentes constituintes do carvão. Objetiva melhorar homogeneidade de componentes reativos e inertes no carvão. Componentes reativos são principalmente vitrinitas, os constituintes mais moles, enquanto matérias minerais são os componentes mais duros. Em unidades convencionais de britagem, onde todo carvão é britado junto, vitrinitas são britadas a tamanho relativamente mais fino comparado a constituintes de matéria mineral. Para produzir coque de maior qualidade, é desejável britar matéria mineral mais fina que componente de vitrinita para que, durante o processo de coqueificação, quando a carga amolece, a matéria mineral seja assimilada melhor, levando a resistência melhorada. Isso é normalmente feito britando cada tipo de carvão separadamente.
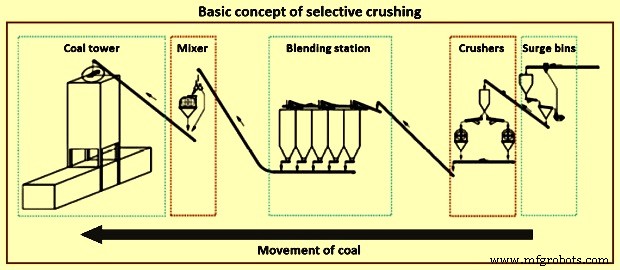
A britagem seletiva compreende silo de surto, estação de britagem, estação de mistura, misturador de carvão e rotas o carvão até a torre de carvão nas baterias de forno de coque. Carvão é transportado por transportadores de correia do pátio de estocagem ao silo de surto, que amortece alto fluxo de massa do pátio contra fluxo reduzido à estação de britagem. Na estação, carvões são britados tipo por tipo com ajustes individuais de britador. Após britagem, carvão britado é transportado à estação de mistura. Cada tipo é armazenado em silo de mistura separado. Adaptado ao número de tipos e sua porcentagem relativa à composição da mistura, diferentes quantidades e tamanhos de silos são projetados.
Após silos de mistura, diferentes tipos de carvão são alimentados ao transportador de saída por alimentadores de pesagem por correia. Da estação de mistura, carvão é transportado ao misturador. Aditivos como óleo, água, poeira de coque, etc., são adicionados ao carvão na calha de transferência a montante antes do misturador. No misturador, a mistura de carvão é homogeneizada. Após mistura, carvão é alimentado à torre. Medição de umidade ocorre a montante no final do transportador à torre. O conceito básico para britagem seletiva é mostrado na Figura 1.
No conceito de britagem seletiva, o ajuste do britador é alterado automaticamente seguindo pré-ajustes para cada tipo de carvão. Isso possibilita alcançar tamanho de grão ótimo de cada tipo considerando composição da mistura e reagir a mudanças nas propriedades do carvão a qualquer momento. Por exemplo, tipos de carvão com fracas habilidades de coqueificação são britados a maior tamanho médio para garantir menor superfície específica. Carvões de coqueificação moles com grande quantidade de inertes podem ser moídos a menor tamanho médio em relação à composição da mistura. A mistura é mais homogeneizada que no caso de britagem da mistura. Inertes e conteúdos reativos são uniformemente distribuídos na mistura e não concentrados em certas frações granulométricas. Isso resulta em menos pontos frágeis no coque e evita diferenças de retração por inertes distribuídos inhomogeneamente.
Pré-peneiramento Antes dos Britadores
Etapa adicional recomendável é pré-peneiramento do carvão antes de encaminhá-lo à estação de britagem. A maioria dos tipos de carvão bruto tem 30% a 50% de tamanho de grão menor que 3 mm, que não precisa ser britado mais. Remover este tamanho antes do britador tem efeito positivo e ajuda a reduzir capacidade dos britadores consideravelmente. Além disso, a porção de partículas finas pode ser controlada mais efetivamente.
A separação do carvão fino pode ser feita por classificadores pneumáticos ou peneiras flip-flop. O investimento adicional para este equipamento é parcialmente compensado pela redução da capacidade dos britadores.
Pela redução de partículas finas, o tamanho médio de grão da mistura é reduzido efetivamente, aumentando densidade aparente com efeito positivo na produtividade do forno de coque. Além disso, propriedades de coqueificação da mistura são melhoradas pela redução da superfície específica. Isso permite uso de maior porcentagem de carvões de coqueificação de baixa qualidade na mistura.
Adição de Óleo
É possível ajustar densidade aparente do carvão pela adição de óleo em quantidades relativamente pequenas de 0,1% a 0,5%. Isso mostra efeitos positivos nas propriedades do coque. Em casos de adição de óleo para compensar redução da densidade aparente devido a aumento de porcentagem de partículas menores que 0,5 mm, verificou-se que a pressão de gás do carvão não aumenta simultaneamente. Em casos de distribuição de tamanho de partícula constante, a pressão de gás do carvão diminui ligeiramente devido à adição de óleo. Além disso, melhor característica de fluxo dentro da câmara durante carregamento foi confirmada em muitos testes por operadores de bateria. Portanto, distribuição mais uniforme de carvão dentro da câmara com linha de carvão constante pode ser alcançada e há redução de carregamento excessivo. Isso leva a menos carvão derramado e carbonização uniforme sobre toda a câmara. Além disso, consumo de calor é otimizado e superaquecimento do espaço de coleta de gás acima do carvão pode ser evitado. Isso reduz formação de carbono de reações de craqueamento que ocorrem acima de 850°C.
Controle de Umidade do Carvão
Controle de umidade é feito pela secagem do carvão a nível constante. É agora recurso comum. O nível constante proporciona operação estável das baterias de forno de coque. Secagem é feita por secadores de tubo rotativo ou secadores de leito fluidizado dispostos após estação de mistura. Controle de umidade usa calor residual do gás de forno de coque para secar carvão usado na coqueificação.
Teor de umidade da mistura para carregamento em fornos normalmente varia entre 8% e 10%. Secagem reduz umidade para cerca de 6%. Isso reduz consumo de combustível nos fornos. Coque é seco usando calor do gás de forno, vapor de baixa pressão ou outra fonte de calor residual. Fluxograma esquemático do controle de umidade na Figura 2.
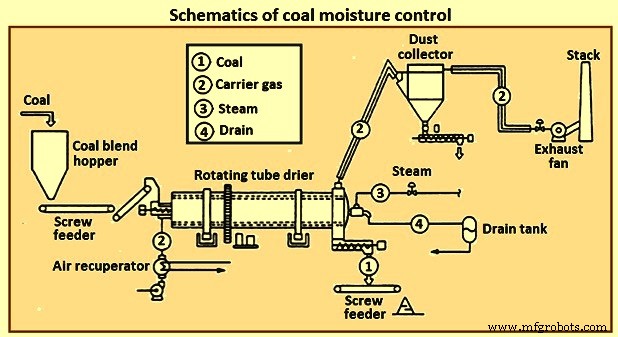
Benefícios do controle de umidade: (i) economia de combustível em torno de 71.700 kcal/ton; (ii) melhoria na qualidade do coque em 1,7%; (iii) aumento na produção de coque em torno de 10%; (iv) redução no período de coqueificação; (v) diminuição da poluição hídrica.
Outra alternativa favorável, mas ainda não realizada, é combinação de classificadores pneumáticos para remoção de finos de carvão e secagem do carvão pela corrente de ar antes da estação de britagem. Tal sistema combina vantagens de pré-peneiramento e pré-secagem em uma estação. Equipamento básico necessário está disponível no mercado, mas aplicação combinada não foi adotada praticamente em plantas de tratamento de carvão.
Carregamento por Compactação (Stamp Charging)
O uso generalizado de injeção de carvão pulverizado em alto-forno requer coque de maior qualidade. Além disso, como carvões de coqueificação tornaram-se mais caros, com preço volátil e disponibilidade relativa, introdução de carvões mais baratos na mistura tornou-se necessidade. Isso levou ao uso de carregamento por compactação, originalmente desenvolvido para uso de carvões de alta volatilidade e coqueificação pobre.
A técnica de preparação da carga consiste em preparar um bolo com a mistura de carvão em caixa metálica, então carregá-lo no forno. A maior densidade de carga implica melhor qualidade de coque comparado ao carregamento convencional. Dependendo da situação, ou melhor qualidade de coque pode ser alcançada, ou carvões de coqueificação fraca podem ser incluídos na mistura.
Compactação de carvões aumenta densidade aparente da carga em 30% a 35% para cerca de 1.150 kg/m³. Britagem de carvões a mais de 90% abaixo de -3 mm e 40% a 50% abaixo de -0,5 mm é necessária para bolo estável. Com carregamento por compactação, carvões de baixo rank, fraca coqueificação e alta volatilidade podem ser usados até cerca de 20%, mas como a carga é compactada a alta densidade, pode haver problema de pressões de parede aumentadas. Para garantir que paredes refratárias não sejam danificadas, a mistura deve ser cuidadosamente escolhida por balanceamento ótimo entre carvões de alta e baixa volatilidade.
O processo de carregamento por compactação é usado desde início do século XX. Nasceu na Silésia e Polônia há mais de 100 anos. Nas plantas antigas, estação de compactação ficava no espaço entre duas baterias. Palha era usada como auxílio à resistência do bolo. Palha usada como aglutinante e carro carregador/empurrador especialmente projetado para carregar carga no forno pela traseira. Coque feito por compactação era de variedade mais densa e maior que por outros métodos, sendo mais adequado para fundição em fundições onde resistência é fator importante. Outra vantagem: gama muito maior de carvões podia ser usada com limites de volatilidade e propriedades de coqueificação muito aumentados.
Desenvolvimento moderno ocorreu na planta de coque de Fuerstenhausen, Volklingen, Alemanha, focado no uso de carvão de alta volatilidade. Em 1978, após intensa P&D, primeiro bolo de 6 metros de altura foi produzido, superando gargalo para implantação econômica. Primeira planta desta dimensão iniciou em 1984 na Alemanha. Tanto fornos de fenda convencionais quanto fornos sem recuperação/recuperação de calor usam esta tecnologia.
A tecnologia basicamente envolve formação de bolo de carvão estável com carvão finamente britado por compactação mecânica fora do forno para carbonização. No carregamento por compactação, densidade aparente do carvão carregado no forno é aumentada fisicamente compactando a carga em bolo. O bolo, quase similar em tamanho ao forno, é então inserido. Compactação é realizada em máquina de compactação/carregamento/empurramento que usa martelos de queda.
Equipamento de compactação pode estar em edifício próprio ou na máquina de carregamento/empurramento. Processo normalmente consiste em introduzir mistura previamente moída em tamanho específico, dentro de caixa de aço, como camadas sucessivas compactadas mecanicamente. Pode ser aplicado vertical ou horizontalmente. Vibração pode ser aplicada para facilitar acomodação das partículas. Caixa horizontal é preenchida com mistura, com distribuição granulométrica e umidade definidas, em três camadas iguais. Compactação e vibração aplicadas, através de placas de martelo de queda cobrindo toda superfície do bolo, por dois minutos para cada camada, para suportar transferência da caixa ao forno. Diz-se que neste caso tamanho de grão fino não é necessário como na compactação convencional.
Dois aspectos devem ser considerados: (i) densificação, e (ii) propriedades mecânicas. Densificação é necessária para processo de coqueificação. Quanto mais denso o bolo, melhor qualidade do coque, considerando resistência mecânica a frio e comportamento a alta temperatura. Propriedades mecânicas devem ser suficientes para suportar transporte do bolo para carregamento no forno.
Quando densificação começa, partículas de carvão cedem sob tensão aplicada pela máquina, preenchendo vazios intersticiais com partículas menores. Rearranjo é suportado pela umidade superficial, que reduz atrito interno. Com deformação adicional, ocorre deformação elástico-plástica das partículas resultando parcialmente em quebra e preenchimento de pequenos poros com fragmentos. Enquanto volume de poros diminui, saturação dos poros com água sobe causando efeito amortecedor.
Além da influência da água capilar no processo de densificação, propriedades mecânicas da massa compactada também são determinadas pela água superficial como agente aglutinante na formação de forças adesivas. Na sistemática de engenharia de processo, bolo de compactação pode ser chamado de aglomerado úmido caracterizado por forças adesivas resultantes de pontes líquidas no sistema capilar de poros.
Densidade do bolo visa 1.100 a 1.150 kg/m³ e depende de umidade e tamanho de grão da mistura e energia de compactação aplicada. Propriedades mecânicas dos carvões também influenciam. Densidade úmida aumenta continuamente quando umidade sobe de 6% a 13%. Para umidade maior, energia aplicada é usada para expelir água do bolo. Normalmente duas variáveis importantes da mistura são umidade e tamanho de grão para alcançar resistência necessária para transporte e carregamento. Variável operacional é energia de compactação aplicada e propriedades mecânicas relevantes são resistência à compressão e cisalhamento.
Para carregamento do bolo no forno, diferentes técnicas são usadas dependendo do projeto do forno (forno de fenda vertical ou forno horizontal sem recuperação/recuperação de calor). Para fornos verticais, carregamento ocorre pelas portas do lado do empurrador. Este procedimento causa altas emissões. Para diminuir, vários sistemas foram experimentados, especialmente uso de quadros de vedação. Porém, sistema de controle de emissões apenas reduz parcialmente sem eliminar completamente. Solução adotada recentemente em novas baterias para diminuir emissões durante carregamento é criar forte depressão (menos 400 Pa) no coletor principal durante fase de carregamento. Durante coqueificação, quando não há carregamento, coletor principal é ajustado para pressão negativa nominal. Troca para ponto de depressão maior é feita antes de iniciar empurramento do bolo.
Normalmente especificação das misturas inclui 25% a 32% de matéria volátil (base seca livre de cinzas) e índice de livre inchamento mínimo 3. Especificações mudam de planta para planta, dependendo de disponibilidade e custos. Em algumas plantas, mistura inclui coque de petróleo e finos de coque.
Vantagens do carregamento por compactação: (i) aumento de vazão em 8% a 10% devido a maior densidade aparente; (ii) melhoria na resistência do coque (valores micum e CSR) devido a empacotamento mais próximo das partículas individuais durante carbonização. Coque produzido é mais denso, menor e mais uniforme em tamanho.
Fornos de Coque de Câmara Grande com Carregamento Superior
Fornos de câmara grande têm 7,6 m de altura. Complexo de bateria de fornos de câmara grande representa estado da arte e tecnologia consolidada para plantas de coqueificação. Tabela 1 mostra comparação entre baterias de fornos de câmara grande com fornos de 6,25 m baseados em produção de 1,9 milhão de toneladas anuais.
| Tabela 1: Comparação de forno de câmara grande com forno de 6,25 m | |||
|---|---|---|---|
| Assunto | Unidade | Forno de câmara grande | Forno de 6,25 m |
| Produção anual | ton | 1.900.000 | 1.900.000 |
| Altura do forno | m | 7,6 | 6,25 |
| Largura do forno | mm | 550 | 410 |
| Volume do forno | m³ | ~79 | ~40 |
| Número de baterias | Nº | 2 | 4 |
| Número de fornos | Nº | 118 | 160 |
| Empurramentos por dia | Nº | 116 | 226 |
| Portas de forno | Nº | 236 | 320 |
| Tampas de carregamento | Nº | 472 | 640 |
| Tampas de tubo de subida | Nº | 118 | 160 |
| Conjunto de máquinas operacionais | Nº | 31 | 2 |
Comparação de vida útil da bateria
| Assunto | Unidade | Forno de câmara grande | Forno de 6,25 m |
|---|---|---|---|
| Tempo de coqueificação | horas | 24,5 | 17 |
| Empurramentos por dia por forno | Nº | 0,98 | 1,41 |
| Empurramentos por forno por ano | Nº | 358 | 515 |
| Vida útil esperada por bateria (16.000 empurramentos por forno) | Anos | 44,6 | 31 |
Número reduzido de empurramentos por dia nas baterias de câmara grande permite ter apenas 1 conjunto de máquinas em operação em vez de 2 para fornos de 6,25 m, com vantagens em: (i) custo de investimento das máquinas, e (ii) custo operacional. Tabela também mostra que, considerando número médio de empurramentos que cada forno pode realizar durante sua vida, resultado é vida útil esperada consideravelmente aumentada.
Cada parede de aquecimento é composta por 38 canais de aquecimento com configuração consistindo de: (i) canal duplo, com recirculação parcial de gases residuais para baixa produção de NOx; (ii) três níveis de entrada de ar escalonados para minimizar formação de NOx e manter distribuição vertical de temperatura adequada; (iii) vazão mista de gás e ar facilmente ajustável por meio de placa de regulagem na parte inferior do nível do regenerador.
Sistema de Aspiração de Licor Amoniacal de Alta Pressão
Sistema de aspiração de licor amoniacal de alta pressão é eficaz para controle de emissões de carregamento em baterias de forno de coque. Neste sistema, o licor amoniacal, que é subproduto, é pressurizado a cerca de 35-40 kg/cm² e injetado através de bicos especiais no pescoço de ganso no momento do carregamento. Isso cria sucção suficiente dentro do forno retendo poluentes de serem liberados à atmosfera. Sistema consiste de bombas booster multiestágio de alta pressão, tubulação robusta, bicos de aspersão especialmente projetados, válvulas adequadas e instrumentos de controle. Controle de emissões resulta em economia de vapor de processo e aumento no rendimento de gás bruto.
Resfriamento Seco de Coque (Coke Dry Quenching)
Resfriamento seco de coque é alternativa ao resfriamento úmido tradicional. É processo de economia de energia usado durante produção de coque na bateria de forno. Planta de resfriamento seco também chamada de planta de resfriamento seco. No processo convencional de resfriamento úmido, coque vermelho-quente empurrado do forno é resfriado aspergindo água. Água usada é vaporizada e liberada na atmosfera. Problema: perda de energia quando energia térmica do coque é convertida em vapor que é vaporizado e liberado sem uso. Outro inconveniente: processo também produz poeira de coque no ar, associado a altas emissões de CO₂ e perda de energia térmica.
Durante resfriamento úmido do coque de forno, calor sensível do coque quente é dissipado na atmosfera e perdido. Além disso, emissões no ar (0,5 ton de vapor por ton de coque, carregado com fenol, cianeto, sulfeto e poeira) e grande quantidade de água (cerca de 0,6 m³ por ton de coque) necessária. Contaminantes na água também são descarregados no ambiente.
Na planta de resfriamento seco, coque vermelho-quente é resfriado em câmaras de resfriamento de aço revestidas de refratário especialmente projetadas por gás inerte circulante em contracorrente em circuito fechado consistindo de: câmara de resfriamento, câmara de coleta de poeira, caldeira de calor residual, ciclones de poeira, ventilador de moinho, dispositivo de sopro e dutos de circulação. Energia térmica do coque é recuperada na caldeira para uso como vapor, resultando em conservação de energia e redução de emissões de partículas de coque. Tabela 2 mostra comparação de propriedades típicas do coque produzido pelos dois processos.
| Tabela 2: Comparação de propriedades típicas do coque produzido | ||||
|---|---|---|---|---|
| Nº | Parâmetros | Unid. | Processo de resfriamento úmido | Processo de resfriamento seco |
| 1 | Teor de água | % | 2-5 | 0,1-0,3 |
| 2 | Teor de cinzas | % | 11,35 | 11,39 |
| 3 | Componentes voláteis | % | 0,5 | 0,41 |
| 4 | Tamanho médio de partícula | mm | 65 | 55 |
| 5 | Taxa de coque fino (após corte -15 mm) | % | 10 | 13 |
| 6 | Porosidade | % | 49 | 48 |
| 7 | Índice de tambor | % | 83,5 | 85 |
| 8 | Resistência do coque após reação (CSR) | % | 58 | 60 |
Coque quente após empurramento é trazido da bateria à planta de resfriamento seco em balde de abertura inferior sobre carro de resfriamento. Balde é elevado na planta por dispositivo de elevação/carregamento ao topo da câmara e coque vermelho-quente é descarregado na pré-câmara. Coque quente (temperatura ~1.000-1.100°C) é resfriado na câmara pelo gás circulante. Na câmara, gás move-se em contracorrente ao movimento do coque: gás move-se para cima enquanto coque move-se para baixo pela gravidade.
Gás circulante em planta em operação contínua é gás misto consistindo principalmente de nitrogênio com pequenas quantidades de dióxido de carbono, monóxido de carbono e hidrogênio. Coque quente, ao descer na câmara, é resfriado a temperatura inferior a 200°C pelo gás soprado da zona inferior e descarregado pela instalação de descarga na base. Tempo de passagem do coque pela câmara é cerca de 5 a 6 horas.
Gás de circulação de alta temperatura (~800-850°C) após troca de calor na câmara passa pelo coletor de poeira primário e é alimentado à caldeira. Gás após troca de calor na caldeira resfria para cerca de 180°C. Vapor gerado na caldeira é usado como vapor de processo de propósito geral ou convertido em vapor superaquecido de alta pressão para geração de energia elétrica através de turbina geradora.
Gás circulante passa pelo coletor de poeira secundário no ventilador de circulação, onde sua pressão é aumentada, e composição corrigida por adição de nitrogênio e então injetado na base da câmara. Se necessário, sub-economizador é instalado para diminuir temperatura do gás para cerca de 130°C, melhorando eficiência de resfriamento.
Existem instalações auxiliares: dispositivo de corte para cortar coque da câmara, sistema de remoção de poeira para remover poeira no gás inerte circulante, e coletor de poeira secundário instalado antes do ventilador. Fluxograma do processo de resfriamento seco na Figura 3.
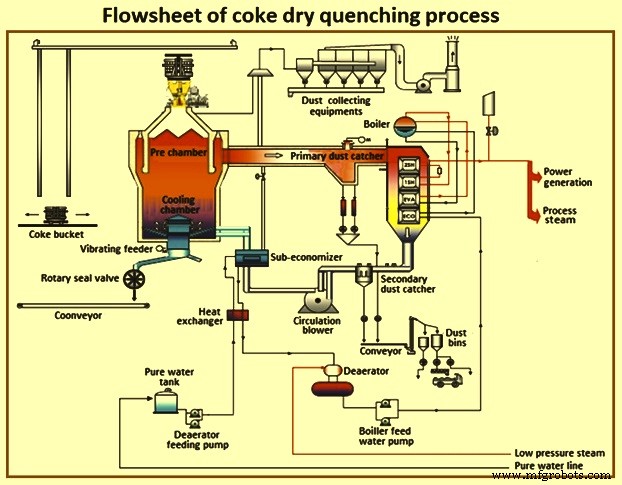
No processo de resfriamento seco, coque vermelho-quente é resfriado por gás circulando em sistema fechado, impedindo liberação de poeira de coque no ar. Energia térmica do coque, perdida no resfriamento úmido convencional, é coletada e reutilizada como vapor no resfriamento seco. Esta tecnologia usa menos combustível fóssil e resulta em menores emissões de CO₂, contribuindo para prevenção do aquecimento global. Atualmente, plantas de resfriamento seco ganharam muita atenção mundial devido à recuperação eficiente de energia e característica de redução da poluição. São consideradas instalação essencial para contramedida contra problemas ambientais como aquecimento global por CO₂ e poluição do ar. Em estudo com cálculo de economia de energia baseado em operação de processo existente, demonstrou-se que 85% do calor residual gerado durante carbonização do carvão é recuperado pelo processo de resfriamento seco.
Resfriamento seco também melhora resistência do coque. Outras vantagens: redução de emissões de gases de efeito estufa (GEE) e melhoria da eficiência hídrica.
Portas Modernas à Prova de Vazamento
Portas com vazamento de forno de coque são sempre grande fonte de poluição. Design das portas passou por evolução, desde portas lutadas até geração atual de portas de vazamento zero auto-reguláveis. Características principais: (i) diafragma fino de aço inoxidável com borda de faca como quadro de vedação embutido entre corpo da porta e retentor de tijolo; (ii) regulagem por mola na borda de faca para auto-vedação; (iii) provisionamento para resfriamento a ar do corpo da porta; (iv) canais de gás de grande tamanho para circulação mais fácil dentro do forno.
Vantagens: minimização de vazamentos, operação livre de regulagem, vida maior devido a menos empenamento do corpo resfriado a ar e manutenção reduzida.
Sistema de Controle de Emissões de Empurramento Baseado em Terra
Emissões geradas durante empurramento de coque vermelho-quente contêm grande quantidade de poeira de coque (cerca de 11% do total de poluentes em fornos de coque). Sistemas de controle baseados em terra mitigam esta poluição. Consiste em: (i) grande capota de sucção fixada no carro guia de coque movendo-se com o carro, direcionando fumos ao duto de coleta de poeira do lado do coque; (ii) duto de coleta de poeira; (iii) equipamento de limpeza dos fumos. Grande quantidade de fumos paroxísticos de alta temperatura são coletados sob ventilador de flutuação quente no grande capô de sucção instalado no carro guia, entram no duto de coleta através de outros equipamentos. Ar é dissipado na atmosfera após purificação por coletor de duto pulsado e resfriamento por acumulador. Sistema controlado por CLPs (controladores lógicos programáveis).
Sistema de Automação e Controle de Processo
Automação de forno de coque é estruturada nos níveis clássicos, do Nível 0 (nível de campo) ao Nível 3 (nível de gerenciamento). Design de automação de planta de forno de coque é normalmente dividido em seis camadas básicas de equipamentos. Figura 4 mostra hierarquia do sistema de automação.
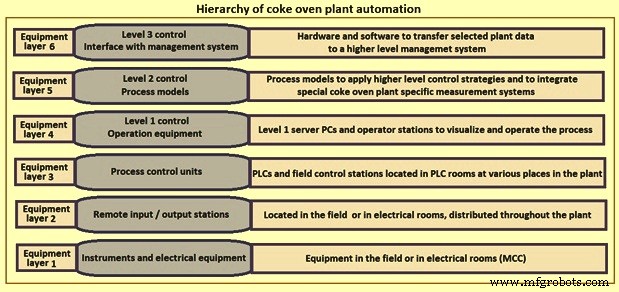
Equipamentos elétricos, elementos de controle e instrumentação são normalmente conectados a unidades remotas de I/O (entrada/saída) redundantes por interfaces padrão 4-20 mA e 24 VCC. Subsistemas inteligentes normalmente acoplados com Profibus ou Modbus. Todos equipamentos de automação conectados via rede de fibra óptica que percorre todas as localizações onde equipamentos relevantes estão colocados. Todos dados coletados e distribuídos através desta rede, onde fonte e destino de dados podem ser conectados flexivelmente usando conexões físicas por painéis de patch e switches e conexões lógicas usando sistema de gerenciamento de rede. Através desta rede todos sistemas podem comunicar entre si.
Na área da planta de forno de coque, um "sistema de controle distribuído" (DCS) integrado é usado no nível de controle de processo. Muitas aplicações são funções de controle de sequência, melhor executadas por CLPs.
Automação e controle de processo para aquecimento da bateria e máquinas é alcançado usando sistema de controle nível 2 que conduz vários cálculos de modelo de processo baseados nos dados processados coletados de sistema de automação nível 1. Sistema nível 2 fornece aos operadores ferramenta avançada, precisa e fácil de usar, que pode ser usada com sucesso para melhorar desempenhos operacional e ambiental da planta.
Benefícios do sistema: menor consumo de energia através de redução no consumo de gás combustível, estabilização de condição e operação da bateria, qualidade consistente do coque, emissões reduzidas, aumento da vida útil da bateria e facilidade em relatórios e análise de dados operacionais e de manutenção.
Processo de manufatura
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Otimização do Desempenho de Bateria de Fornos de Coque Não-Recuperativos
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Otimização da Produção de Coque em Baterias de Fornos de Coque Subproduto
- Guia Completo para Fabricação de Refratários Moldados
- Processo CLU para Aço Inoxidável: Remoção Eficiente de Carbono e Liga
- Recuperação Eficiente de Amônia na Produção de Coque a Partir de Carvão Coqueável