



Usina a Carvão no Oeste dos EUA Reduz Desgaste de Redutor, Estende Vida e Economiza com Óleo Sintético ISO 460 e Filtração Avançada
Usina a Carvão no Oeste dos EUA Reduz Desgaste de Redutor, Estende Vida e Economiza com Óleo Sintético ISO 460 e Filtração Avançada
Autores: Ken Nicholas (Schroeder Industries), Richard Winslow (PacifiCorp Naughton Plant), Ted Naman (ConocoPhillips)
Resumo Executivo
Uma usina termelétrica a carvão no oeste dos EUA enfrentava falhas prematuras de redutores em suas unidades de moagem de carvão. O óleo de engrenagem AGMA 6EP (ISO 320) especificado pelo OEM era insuficiente devido à carga excessiva de particulados e esgotamento de aditivos. Uma solução abrangente combinando um sistema de filtração renal de alta eficiência e um óleo de engrenagem sintético ISO 460 (AGMA 7) eliminou a reação em cadeia de desgaste, estendeu a vida do redutor e reduziu custos de manutenção.
Contexto: Projeto e Custos do Redutor de Moagem
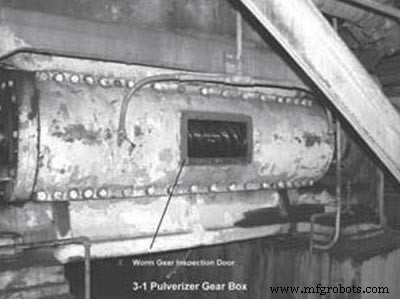
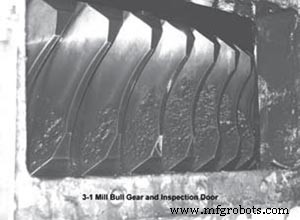
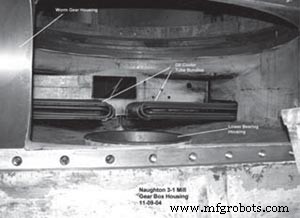
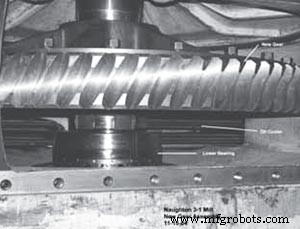
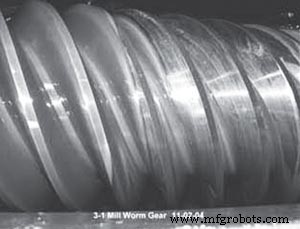
O redutor de moagem, construído no início dos anos 1960, emprega uma engrenagem sem-fim de aço acionada por um motor elétrico de 800 rpm para girar uma engrenagem de coroa de bronze em uma mesa de moagem. O cárter de 255 galões é refrigerado a água, e o OEM recomenda óleo de engrenagem EP ISO 320 não filtrado para contato bronze-aço.
Os custos de manutenção eram insustentáveis:
- Trocas anuais de óleo custavam US$ 5.000 em materiais e mão de obra, mais US$ 20.000–50.000 em produção perdida. A planta operava 13 unidades.
- A cada 10 anos, a engrenagem de coroa de bronze era girada, exigindo paralisação de quatro semanas e US$ 300.000 por unidade.
- A cada 20 anos, uma reconstrução completa do redutor custava US$ 450.000 em peças e mão de obra, com US$ 250.000 adicionais em tempo de inatividade.
Identificando a Reação em Cadeia de Desgaste
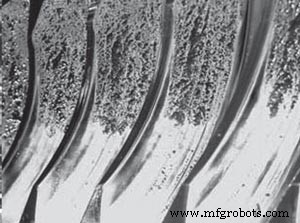
Análise de óleo revelou altas concentrações de poeira de carvão, sujeira e partículas metálicas de desgaste, junto com pacote de aditivos EP esgotado. Termografia infravermelha confirmou deslizamento excessivo de bronze sobre aço, exacerbando o desgaste. Engenheiros da planta vincularam o problema a três fatores principais:
- Entrada de particulados de poeira de carvão e sujeira.
- Degradação química do aditivo EP no bronze.
- Reações catalíticas entre aditivos e particulados gerados.
Intervenções Estratégicas
A equipe adotou uma abordagem de três frentes:
- Vedação aprimorada para bloquear entrada de particulados.
- Filtração de alta capacidade para capturar partículas de desgaste e aerotransportadas.
- Seleção avançada de lubrificante para proporcionar intervalos estendidos sem penalidades energéticas.
Controlando Entrada de Particulados
Filtros dessecantes de respiro foram instalados nas aberturas do redutor, e vedações da mesa de moagem foram apertadas. Filtração agressiva alcançou Código de Limpeza ISO 23/21/18 (ISO 4406-1999) após testes iniciais.
Sistema de Filtração Renal (Kidney-Loop)
A planta selecionou um pacote de filtração renal que atendeu aos seguintes critérios:
- Vazão adequada para óleo de engrenagem de alta viscosidade.
- Alta capacidade de retenção de sujeira.
- Troca de filtros no máximo uma vez por mês em operação normal.
- Limpeza rápida dentro de uma semana após manutenção.
- Limpeza alvo de 18/15/11 ISO 4406-1999.
- Pontos de amostragem pré e pós-filtração.
- Montado em skid, instalação não intrusiva.
- Projeto seguro de sucção/descarga para eliminar riscos de incêndio.
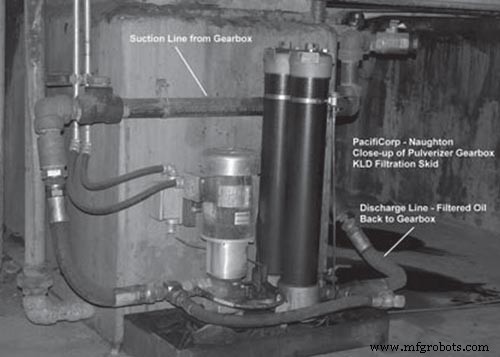
Especificações de Filtração
- Dois corpos de filtro em série com Beta 25=200 (primeiro estágio) e Beta 10=200 (segundo estágio).
- Bomba de palhetas de 10 gpm acionando óleo de engrenagem de 460 cSt (2.500 SUS).
- Temperaturas de operação: 65 °F em marcha lenta a 130 °F em funcionamento.
- Manômetros de pressão diferencial alvo 25–28 psig para carregamento do elemento.
Atualização do Lubrificante
Análise de óleo mostrou que o óleo EP do OEM era inadequado devido a esgotamento de aditivos e resistência de filme insuficiente para contato com bronze. Após consulta, óleo de engrenagem sintético AGMA 7 (ISO 460) foi selecionado. Principais propriedades (Tabela 1) incluem:
| Propriedade | Valor |
|---|---|
| Densidade | 7,34 lb/gal |
| Ponto de Fulgor | 240 °C (465 °F) |
| Ponto de Fluidez | –29 °C (–20 °F) |
| Viscosidade @ 40 °C | 460 cSt |
| Viscosidade @ 100 °C | 37,2 cSt |
| SUS @ 100 °F | 2431 |
| SUS @ 210 °F | 181 |
| Índice de Viscosidade | 123 |
| Número de Ácido | 0,20 mg KOH/g |
| Teste de Espuma | Aprovado |
| Quatro Esferas EP | 315 kgf |
| Quatro Esferas Desgaste | 0,40 mm |
| Número de Precipitação | 0,001 ml |
| Teste de Ferrugem | Aprovado |
Benefícios incluem bombabilidade aprimorada em baixas temperaturas, resistência superior à oxidação, maior resistência de filme em todas as temperaturas e vida útil estendida quando combinado com filtração eficaz.
Implementação e Resultados
O redutor foi reformado, todas as peças rotativas substituídas exceto a engrenagem sem-fim de aço, e alinhamento de precisão realizado. O reservatório foi lavado com óleo mineral ISO 460 e preenchido com o óleo sintético. Limpeza basal foi 23/21/18.
Após três horas de operação, contagens de partículas caíram para 21/19/11. Um segundo conjunto de filtros Beta 5=200 reduziu o sistema para a meta 18/15/11 em duas semanas. Vida útil do filtro em média um ano, superando expectativas.
Análise de óleo ao longo do período de teste demonstrou desgaste metálico marcadamente reduzido e limpeza mantida. Principais métricas de desempenho:
- Lubrificação de engrenagens e rolamentos significativamente melhorada.
- Metais de desgaste virtualmente eliminados.
- Nenhum aumento de energia do motor; queda de 1% na amperagem observada.
- Manutenção preditiva agora baseada em contagem de partículas e ferrografia.
- Vida do óleo de engrenagem estendida, reduzindo descarte e impacto ambiental.
- Vida e intervalos de manutenção do redutor estendidos.
- Tempo de inatividade por contaminação eliminado.
- ROI positivo justificou a mudança para óleo sintético e filtração.
- A planta adquiriu uma segunda unidade e instalou o mesmo sistema.
Agradecimentos
- John Kinion e pessoal de manutenção, PacifiCorp Naughton Plant, Kemmerer, WY.
- Chris Tully, Engenheiro de Projeto, Schroeder Industries.
- Ken Knochel, Serviços Técnicos, Schroeder Industries.
Referências
- ISO 4406:1999 – Método para codificação de contaminação por partículas sólidas.
- ISO 16889:1999 – Método multipassagem para avaliação de desempenho de filtros.
- I. Sheffield, "Changes in Filtration and Contamination – Switching Directions for the Filtration Industry", Machinery Lubrication, Jan 2005.
Apêndice 1 – Dados de Contagem de Partículas
Manutenção e reparo de equipamentos
- Reduzindo Custo Total de Propriedade: Estratégias Comprovadas para Operação e Cuidado de Ativos
- Como Manutenção Preditiva Aumenta Confiabilidade de Redutores
- Reduza Custos de Manutenção de Redutores em 30% para Aumentar Rentabilidade de Parques Eólicos
- Desgaste de Componentes Hidráulicos: 6 Causas Principais e Como Preveni-las
- Dominando Limpeza de Fluido Hidráulico: Estratégias Comprovadas para Eliminar Contaminação
- Evite Falhas de Equipamentos: Como Manutenção Proativa Reduz Tempo de Inatividade
- Eixos de Engrenagem: Função, Importância e Tipos em Sistemas de Transmissão
- Prolongue a Vida do Subchassi: Estratégias Especializadas de Manutenção
- Reduza Custos de Energia do Gerador: Estratégias Comprovadas para Economia Empresarial
- Como Escolher o Redutor de Engrenagens Ideal: Guia Prático