



Principais Características de uma Laminação Moderna de Tiras a Quente para Produção de Aço de Alto Desempenho
Objetivo e Requisitos
O objetivo de uma laminação de tiras a quente (Hot Strip Mill – HSM) é reaquecer e laminar blocos grossos (slabs) em tiras finas com ampla faixa de espessura. Devido ao tamanho enorme e grande investimento, uma HSM deve ter vida útil de várias décadas. Deve atender demandas de mercado por ampla gama de graus de aço, em particular aços de alta resistência e aços avançados de alta resistência (AHSS – Advanced High Strength Steels) com boa conformabilidade a frio e propriedades superiores de tira.
Requisitos da Laminação
- Alta disponibilidade, produtividade e rendimento.
- Baixa manutenção.
- Menor consumo de energia.
- Qualidade de produto melhorada: tolerâncias rigorosas de espessura e perfil (muitas vezes mais apertadas que normas internacionais), através de controles e ajustes poderosos.
- Programas de laminação mais flexíveis para prazos de entrega curtos e laminação econômica de lotes menores.
Principais Tecnologias em HSM Modernas Convencionais
Forno de Reaquecimento
Fornos de viga andante (walking beam) energeticamente eficientes, controle computadorizado. Aquecimento uniforme dos slabs às temperaturas-alvo nas taxas requeridas, sem skid marks nem pontos frios. Aceitam slabs frios ou quentes.
Descalcadores (Descalers)
Essenciais para boa qualidade superficial. Tecnologia de bicos state-of-the-art com aplicação altamente eficaz de água de alta pressão (até 400 bar). Geralmente design fechado para evitar vazamento de água.
Prensa de Dimensionamento de Slab (Slab Sizing Press)
Na área do trem de desbaste. Vantagem tecnológica sobre endireitador (edger) convencional. Além de grandes reduções de largura (até 350 mm), resulta em conformação transversal distintamente melhor até o centro do slab. Produz "dog bones" mais planos → menor respreading (re-alargamento) e maior eficiência de dimensionamento. Modo de curso curto especial na cabeça/cauda do slab → menores perdas de corte (cropping) e maiores rendimentos. Permite reduzir número de tamanhos de lingotamento diferentes na lingotadora contínua a poucos padrões → mais flexibilidade na produção. Melhora tolerância de largura ao longo de toda a tira.
Sistema de Ajuste Hidráulico do Endireitador (Hydraulic Edger Adjusting System)
Controla largura da tira da cabeça à cauda. Resposta dinâmica rápida permite movimentos corretivos rápidos na cabeça/cauda para reduzir perdas de corte e controlar largura ao longo do comprimento. Última geração: endireitadores totalmente hidráulicos, sem sistemas adicionais de ajuste eletromecânicos.
Caixa de Enrolamento (Coil Box)
Instalada entre trem de desbaste e trem de acabamento para formar bobinas de barras de transferência (transfer bars), servindo como acumulador de material e calor. Durante desenrolamento, cauda da barra de transferência torna-se cabeça ao entrar no trem de acabamento. Permite distância menor entre desbaste e acabamento. Minimiza queda de temperatura da barra de transferência entrando no acabamento. Tipos: com mandril (mandrel) ou sem mandril (mandrel-less). Mandrel-less reduz ainda mais queda de temperatura nas voltas internas vs. tipo com mandril. Também permite instalar escudos térmicos laterais (side heat shields) → reduzem queda de temperatura na borda da tira.
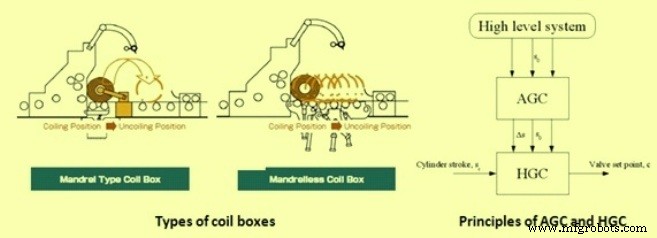
Fig. 1 – Tipos de coil boxes e princípios de AGC e HGC
Controle Automático de Espessura (AGC) e Controle Hidráulico de Vão (HGC)
Controle do vão entre rolos de trabalho (work rolls) = espessura da tira. Feito em dois passos com dois módulos (Fig. 1):
- AGC (Automatic Gauge Control): recebe setpoints de espessura de sistema de nível superior. Calcula e compensa desgaste dos rolos, expansão térmica, estiramento do fio (strand stretch) e outras grandezas imensuráveis que afetam o vão. Medição de espessura durante passes usada pelo AGC. Feedback de espessura passa por controlador PI e soma-se ao desvio total do vão. Visto como compensação de erro de modelo. Altera referência de posição do cilindro no HGC.
- HGC (Hydraulic Gap Control): controla o vão entre os dois rolos de trabalho. Usa setpoints de nível superior como referência de vão. Medidas de transdutores de posição nos cilindros e compensação atual calculam o vão real. HGC é controlado por posição, usa referência e vão real para controlar espessura. Não há feedback de espessura no HGC.
Controle Automático de Largura (AWC – Automatic Width Control)
Excelente precisão de largura com sistema hidráulico AWC no endireitador vertical da cabeça à cauda. Sistema com cilindro hidráulico. Funciona como controle de curso curto na cabeça/cauda e como AWC no restante. Válvulas servo eletromecânicas controlam precisamente posição do cilindro hidráulico.
Flexão do Rolo de Trabalho (Work Roll Bending)
Rolos de apoio (backup rolls) têm grande diâmetro para suportar rolo de trabalho e evitar flexão. Na prática, mesmo rolos de apoio flexionam quando força na caixa de mancais aumenta. Isso faz força no rolo de trabalho ser maior perto da caixa e menor no meio. A tira opera com força reativa no meio → flexiona rolo de trabalho → afeta perfil da tira (Fig. 2). Sistema de flexão do rolo de trabalho permite conformação do perfil aplicando força contrária na caixa de mancais do rolo. Força de flexão grande → tira mais plana. Força varia constantemente; referência calculada como função da força de laminação. Quatro cilindros hidráulicos de cada lado geram a força.
Coroa Variável Contínua (CVC – Continuous Varying Crown)
Outra forma de alterar perfil: usar rolo com perfil. Vão entre rolos alterado por deslocamento axial dos rolos (Fig. 2). Técnica CVC = roll shifting. Dinâmica mais lenta que flexão de rolo, mas faixa mais ampla. Como se complementam, ambas usadas em HSM modernas.
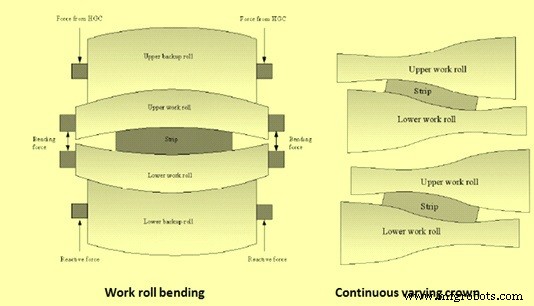
Fig. 2 – Flexão de rolo de trabalho e coroa variável contínua (CVC)
Compensação de Excentricidade de Rolos
Excentricidade = perturbação periódica causada por estrutura dos rolos de apoio, afeta precisão de espessura. Não mensurável diretamente por sensores → identificada por espessura medida ou força de laminação medida. Grande diferença de diâmetros entre rolos de apoio superior/inferior prejudica controle por feedback de força/espessura. Difícil aplicar controle desde a cabeça (identificação necessária durante laminação). Controle de compensação de excentricidade identifica excentricidades de rolo superior e inferior respectivamente a partir de um sinal de força de laminação e inicia controle desde a cabeça.
Lubrificação do Rolo de Trabalho
Lubrificando o tambor (barrel) dos rolos de trabalho: evita defeitos superficiais e reduz desgaste. Vantagens: evita acúmulo de carepa e descamação da superfície do rolo com mínimo de óleo de laminação, melhora qualidade da tira, reduz custos operacionais, estende tempos de utilização da laminação, estende limites da laminação, reduz consumo de energia.
Sistema de Resfriamento Intensivo e Mascaramento de Borda (Edge Masking)
Sistema de resfriamento da tira laminada pelo trem de acabamento, localizado na mesa de saída (run-out table) entre acabamento e enrolador inferior (downcoiler). Design de fluxo laminar em ambos lados (topo/fundo), com sistema de tanque de cabeceira lateral (line side head tank). Zona de resfriamento dividida em bancos: intensivos (resfriamento rápido), normais (regular), e para controle fino de temperatura → padrões de resfriamento e temperaturas de enrolamento desejados para aços dual-phase e TRIP. Combinação de resfriamento laminar + edge masking evita resfriamento excessivo das bordas → minimiza diferenças de tensão através da largura.
Enroladores Inferiores Avançados (Advanced Down Coilers)
Guia de entrada hidraulicamente ajustável no final da mesa de rolos de saída centraliza a tira antes de entrar no downcoiler. Tira na velocidade de laminação final é firmemente presa pela unidade de rolo de pinça (pinch roll) e direcionada ao mandril. Características: rolos envolventes (wrapper rolls) hidráulicos, expansão hidráulica controlada do mandril, calibração automática e ajuste hidráulico exato do vão e rolos do mandril, limitação controlada das forças dos wrapper rolls em função de dimensões/material/tensão da tira na cabeça (após 2-3 voltas).
Processo de manufatura
- Cachorros-Quentes: História, Produção, Nutrição e Tendências Futuras
- Balões de Ar Quente: Dos Irmãos Montgolfier ao Voo Moderno
- A Arte do Arco de Violino: História, Materiais e Fabricação
- Sprout: Vaso Automatizado Inteligente com Arduino – Rega Automática e Bluetooth
- Construa uma Impressionante Matriz LED NeoPixel com Arduino Nano: Guia Passo a Passo
- Jukebox Moderna: Raspberry Pi e Arduino com LEDs Reativos à Música
- Economia Eficiente de Energia com Resfriamento a Seco de Coque Quente
- Decapagem Eficiente de Tirhas de Aço Carbono Laminadas a Quente para Remoção de Escamas de Óxido
- Bombas de Água Quente: Como Funcionam e Por Que São Importantes
- Fresadoras de Bancada Explicadas: Características, Usos e Benefícios