



Decapagem Eficiente de Tirhas de Aço Carbono Laminadas a Quente para Remoção de Escamas de Óxido
Decapagem de Tirhas de Aço Carbono Laminadas a Quente em Linhas de Decapagem
A decapagem é realizada para preparar (remover escama ou óxidos) a superfície do aço para o próximo processo de laminação a frio. A escama de óxido deve ser completamente removida da tira de aço laminada a quente antes da laminação a frio subsequente para evitar desgaste nos cilindros e defeitos superficiais no produto laminado a frio. A espessura da escama depende principalmente dos parâmetros de processamento do trem de laminação a quente, sendo o principal fator a temperatura de enrolamento, embora o próprio processo de laminação também tenha influência marcante.
Formação da Escama de Óxido
A escama de óxido origina-se durante a laminação a quente do aço, quando a superfície do aço reage com oxigênio (O₂) no ar para formar óxidos de ferro (Fe). A camada de óxido é conhecida como carepa de laminação. A carepa na verdade consiste em três camadas de óxidos de ferro com diferentes proporções de Fe e O₂ (Figura 1). Hematita, Fe₂O₃, que contém 30,1% de O₂, é o óxido mais externo na camada de escama, enquanto wustita, FeO, com 22,3% de O₂, é o óxido mais interno. Magnetita, Fe₃O₄, que é a do meio, contém 27,6% de O₂. Quando todos os óxidos estão presentes, a camada do meio na escama é magnetita. Em temperaturas acima de 566 °C, a wustita é o óxido predominante, mas durante o resfriamento abaixo de 566 °C, uma parte dela é transformada em ferro e magnetita (4FeO = Fe₃O₄ + Fe). Em casos de resfriamento rápido, que pode ocorrer com laminação de arame e vergalhão, quantidades substanciais de wustita são retidas no produto resfriado. Quando o resfriamento após a laminação a quente é relativamente lento, como ocorre com tiras enroladas, a magnetita é o principal constituinte do óxido da escama no produto resfriado.
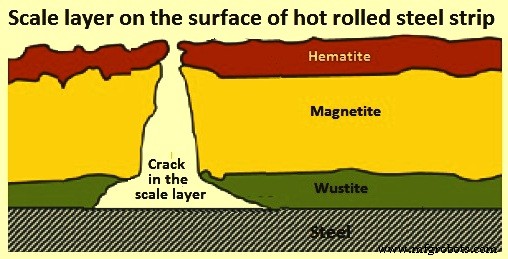
Figura 1 Camada de escama na superfície de tira laminada a quente
A decapagem é o mais comum de vários processos usados para remover a escama de superfícies de aço. O termo decapagem refere-se à remoção química da escama por imersão em solução aquosa ácida. O processo originou-se no final de 1700, quando chapas de aço eram decapadas por imersão em tanques de vinagre. Amplas variações são possíveis no tipo, concentração e temperatura das soluções ácidas usadas, dependendo de restrições de tempo (operações em lote contra contínuas), bem como da espessura, composição e natureza física (trincas) da escama. A Figura 2 mostra as principais entradas e saídas do processo de decapagem.
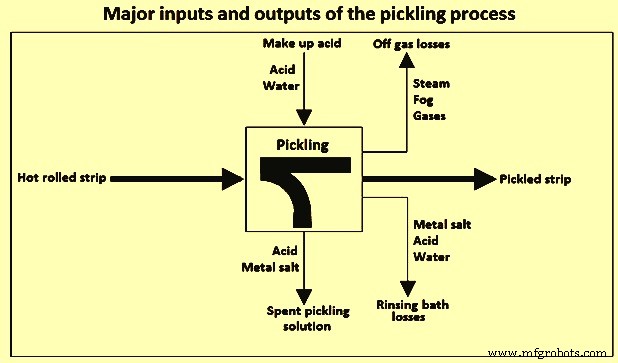
Figura 2 Principais entradas e saídas do processo de decapagem
As superfícies de tira de aço laminada a quente e tira decapada são mostradas na Figura 3.
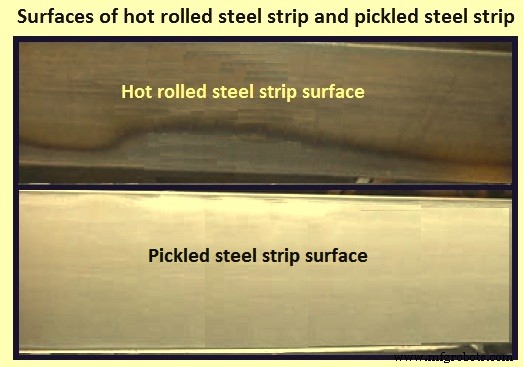
Figura 3 Superfícies de tira de aço laminada a quente e tira decapada
Soluções de Decapagem
Para aço carbono (C), ácido sulfúrico (H₂SO₄) é usado na maioria das operações de decapagem em lote, enquanto ácido clorídrico (HCl) tornou-se o agente de decapagem de escolha, a partir de 1994, para operações contínuas com tira laminada a quente. A decapagem com ácido HCl começou em 1964 e lentamente muitas instalações de decapagem mudaram para decapagem com ácido HCl. Misturas de ácidos HCl e H₂SO₄ também têm sido usadas em decapagem em lote, frequentemente adicionando sal-gema (NaCl) a um banho de decapagem com ácido H₂SO₄. Tais práticas espera-se que forneçam as características de superfície de aço decapado brilhante associadas ao ácido HCl e aumentem as taxas de decapagem, mas não sem algumas desvantagens. A proporção de HCl para H₂SO₄ necessária para alcançar a taxa de remoção rápida de escama possível apenas com HCl é alta demais para ser econômica, e os ácidos mistos não podem ser adequadamente manuseados por muitos dos métodos de descarte de licor de decapagem gasto atualmente em uso.
As vantagens da decapagem com ácido H₂SO₄ são: (i) o ácido pode ser renovado mais frequentemente; (ii) o aumento da temperatura permite concentrações menores de ácido para decapar eficazmente; (iii) facilidade de recuperação de sulfato ferroso (FeSO₄); e (iv) a taxa de decapagem pode ser controlada variando a temperatura. As desvantagens da decapagem com ácido H₂SO₄ são: (i) maior ataque do ácido ao aço base; (ii) maior difusão de H₂ no aço; (iii) resíduos de decapagem são mais aderentes; e (iv) a solução ácida precisa ser aquecida.
As vantagens da decapagem com ácido HCl são: (i) redução nos custos de aquecimento, pois as soluções de decapagem são usadas em temperatura ambiente; (ii) remoção mais extensa de escama; (iii) menor penetração de H₂ por difusão; e (iv) menor deposição de sais de Fe na superfície decapada. As desvantagens da decapagem com ácido HCl são: (i) geração de fumos quando aquecido acima da temperatura ambiente; (ii) sistemas de recuperação de ácido são caros; (iii) mais corrosivo para equipamentos; e (iv) custos de descarte mais altos que o ácido H₂SO₄. A Tabela 1 mostra a comparação da decapagem por ácido H₂SO₄ e HCl em linhas de decapagem contínuas.
| Tabela 1 Comparação da decapagem por ácido H₂SO₄ e HCl | ||||
|---|---|---|---|---|
| Nº | Assunto | Unidade | Valor | |
| H₂SO₄ | HCl | |||
| 1 | Peso da tira de saída | ton | 0,99 | 0,98 |
| 2 | Consumo específico | |||
| 3 | Energia | kWh | 18,5 | 18,5 |
| 4 | Água | m³ | 2,1 | 1,4 |
| 5 | Ácido de reposição | kg | ||
| 6 | H₂SO₄ (solução 25%) | kg | 85 | |
| 7 | HCl (solução 17%) | kg | 140 | |
| 8 | Mão de obra | h-homem | 0,35 | 0,35 |
| 9 | Resíduos | |||
| 9a | Ácido gasto | kg | 90 | 160 |
| 9b | Sulfato no ácido gasto | kg | 18 | |
| 9c | Cloreto no ácido gasto | kg | 22 | |
Ácidos diferentes de HCl ou H₂SO₄ têm sido usados para remover ferrugem e escama de aço carbono. Ácido cítrico, oxálico, fórmico, fluorídrico, fluorobórico e fosfórico são todos capazes de remover carepa de laminação do aço, mas as taxas de remoção geralmente não são consideradas úteis ou econômicas para a maioria das aplicações comerciais, especialmente operações contínuas.
Mecanismo de Remoção da Escama
A decapagem por ácidos minerais envolve a penetração do ácido através de trincas na escama, seguida pela reação do ácido com a camada mais interna da escama e o aço base. A presença de gás hidrogênio (H₂), que se forma quando o ácido reage com o aço base, e a dissolução do FeO ajudam a desprendimento da camada externa da escama da superfície do aço.
As reações do ácido H₂SO₄ com FeO ou com escama que é substancialmente Fe₃O₄ misturado com Fe formam sulfato ferroso (FeSO₄) e água, dadas pelas equações: (i) FeO + H₂SO₄ = FeSO₄ + H₂O, e (ii) Fe₃O₄ + Fe + 4H₂SO₄ = 4FeSO₄ + 4H₂O. A reação do ácido H₂SO₄ com o aço base forma FeSO₄ e gás H₂ conforme a equação Fe + H₂SO₄ = FeSO₄ + H₂ (g).
No caso de decapagem por ácido H₂SO₄, o ácido encontra seu caminho para a superfície do aço através das trincas na carepa de laminação e dissolve o ferro da superfície. O processo forma bolhas de H₂. A escama é solta pelo H₂. A dissolução da escama no ácido é um processo lento e, por isso, ela cai no banho e se dissolve lentamente. Ambas as reações de decapagem são exotérmicas, mas não compensam a perda de calor associada ao aquecimento da tira fria e perdas de calor para a atmosfera circundante, sendo necessário aquecimento do banho. O aquecimento é feito por vapor. Como a decapagem é realizada através do ataque do ácido no aço, as chances de superdecapagem são altas no processo. O produto da decapagem é FeSO₄, que é verde e geralmente recuperado durante a regeneração do ácido H₂SO₄. A decapagem com H₂SO₄ depende da concentração e temperatura do ácido. A taxa de decapagem aumenta proporcionalmente à medida que a concentração do ácido aumenta de 0% a 25%. Acima de 25%, o aumento na taxa de decapagem é lento. O efeito da temperatura na taxa de decapagem é que a taxa dobra para cada elevação de 6 °C a 8 °C entre temperaturas de 25 °C e 95 °C.
Com ácido HCl, a remoção de escama envolve principalmente ataque direto aos óxidos. No entanto, a penetração do ácido através de trincas na escama contribui para o processo de remoção de escama, embora a magnitude do efeito resultante do aumento do trincamento da escama seja um pouco menor que com H₂SO₄. As reações do HCl com FeO ou com escama que é substancialmente Fe₃O₄ misturado com Fe formam cloreto ferroso (FeCl₂) e água, dadas pelas equações: (i) FeO + 2HCl = FeCl₂ + H₂O, e (ii) Fe₃O₄ + Fe + 8HCl = 4FeCl₂ + 4H₂O. A reação do ácido HCl com o aço base forma FeCl₂ e gás H₂ conforme a equação Fe + 2HCl = FeCl₂ + H₂ (g).
A decapagem por ácido H₂SO₄ produz resultados satisfatórios quando usada para decapagem em lote de vergalhão e arame de aço C (até 0,60% C) e para limpeza contínua, se a concentração de Fe no banho for inferior a 8 gramas por 100 centímetros cúbicos (g/100 cm³). Ácido H₂SO₄ comercial é normalmente fornecido em nível de concentração de 93%, enquanto ácido HCl é fornecido em concentrações de 31% ou 35%. Uma vantagem do uso de ácido H₂SO₄ é menor fumos sobre as soluções de decapagem. Desvantagens incluem superfícies mais escuras e produção de sujeira, particularmente em aço de alto C, bem como maior efeito inibidor no ácido H₂SO₄ de sais de Fe no banho.
Emissões da decapagem com ácido H₂SO₄ podem incluir spray (gotas de solução de decapagem resultantes do ataque do ácido no aço base que gera gás H₂). Portanto, ventilação adequada deve ser fornecida para prevenir corrosão localizada de equipamentos e condições de trabalho insatisfatórias.
A decapagem por ácido HCl é preferida para decapagem em lote de aço de alto C laminado a quente. Operações contínuas de decapagem também usam ácido HCl para produzir as características de superfície muito uniformes requeridas tanto para aço de baixo C quanto de alto C. A possibilidade de superdecapagem é minimizada nessas operações de curto tempo.
Condições operacionais para decapagem em lote em soluções de ácido HCl tipicamente envolvem concentrações de ácido de 8 g/100 cm³ a 12 g/100 cm³, temperaturas de 38 °C a 40 °C, e tempos de imersão de 5 minutos (min) a 15 min, com concentração máxima permitida de ferro de 13 g/100 cm³. Na decapagem com ácido HCl, normalmente um inibidor químico é usado para reduzir o ataque do ácido ao aço base.
O ácido HCl oferece várias vantagens, quando comparado com H₂SO₄ e outros ácidos. Produz consistentemente uma superfície cinza-clara uniforme em aço de alto C. A possibilidade de superdecapagem é menor. Decapagem eficaz pode ser obtida com concentrações de Fe tão altas quanto 13 g/100 cm³. O enxágue é facilitado devido à alta solubilidade dos cloretos. A principal desvantagem do ácido HCl é a necessidade de um bom sistema de controle de fumos. Emissões da decapagem com ácido HCl incluem gás HCl que deve ser adequadamente ventilado para prevenir corrosão localizada de equipamentos e condições de trabalho insatisfatórias.
A taxa de decapagem é afetada por várias variáveis, incluindo os constituintes do aço base, o tipo de aderência dos óxidos, concentração do ácido e concentração de FeSO₄ ou FeCl₂ na solução, temperatura da solução, agitação, tempo de imersão, e a presença de inibidores. A taxa de decapagem aumenta à medida que a concentração do ácido ou a temperatura aumentam. À medida que a decapagem prossegue, o ácido livre (H₂SO₄ ou HCl) se esgota e o sal de Fe se acumula no licor de decapagem a um ponto em que a decapagem não pode ser realizada eficazmente e a qualidade da superfície do aço tratado se deteriora. Nesse ponto, o licor de decapagem é descarregado do tanque de decapagem para um tanque de armazenamento, e o tanque de decapagem é reposto com solução ácida fresca. A transferência de ácido é feita continuamente ou em modo de lote.
Contaminação excessiva do banho de decapagem por aço oleoso resulta em decapagem não uniforme e manchamento do aço. Para evitar esse problema, o aço oleoso deve ser desengraxado antes da decapagem. Ao decapar aço oleoso ou desengraxado, o uso de um agente umectante na solução ácida aumenta a eficácia e eficiência do banho, reduzindo o tempo de imersão. Muitos inibidores comerciais de decapagem são formulados com um agente umectante.
Linhas de decapagem frequentemente relatam concentrações de ácido e sais de Fe em unidades de peso/volume (p/v) de g/100 cm³. Embora essas unidades às vezes sejam referidas vagamente como "porcentagem", as concentrações em g/100 cm³ devem ser divididas pela densidade da solução em g/cm³ para converter para porcentagem de peso verdadeira (unidades peso/peso, ou p/p). Para esse propósito, equações aproximadas para cálculo de densidades foram desenvolvidas a partir de dados publicados sobre soluções H₂SO₄-FeSO₄ e HCl-FeCl₂. Essas equações são: D = 0,9971 + (0,00633) x C(H₂SO₄) + (0,0099) x C(FeSO₄) e D = 0,9971 + (0,00446) x C(HCl) + (0,00815) x C(FeCl₂), onde D é expresso em g/cm³ a 25 °C e as concentrações C(H₂SO₄), C(FeSO₄), C(HCl) e C(FeCl₂) são expressas em g/100 cm³.
Inibidores
Inibidores são adicionados às soluções ácidas de decapagem para: (i) minimizar o ataque do ácido ao aço base com perda excessiva de Fe; (ii) evitar picaduras associadas à superdecapagem, que contribuem para má qualidade de superfície; (iii) reduzir spray da solução ácida resultante de H₂ que se forma quando o ácido ataca o aço; (iv) reduzir consumo de ácido; (v) minimizar o risco de fragilização por H₂. Quando usados em concentrações apropriadas, os inibidores não afetam apreciavelmente a taxa de remoção de escama. Vários aditivos têm sido usados em soluções de decapagem para inibir o ataque do ácido aos aços. Produtos naturais, como farelo, gelatina, cola, subprodutos de refino de petróleo e coqueificação de carvão, e alcatrões de madeira foram usados inicialmente. Inibidores modernos são amplamente formulações de agentes umectantes com misturas de materiais sintéticos ativos, incluindo compostos à base de nitrogênio (N₂) (piridina, quinidina, hexametilenotetramina, e outras aminas ou poliaminas), aldeídos e tioaldeídos, álcoois acetilênicos, e compostos contendo enxofre (S) como tioureia e derivados de tioureia.
Frequentemente, dois ou mais ingredientes ativos fornecem efeito sinérgico, pelo qual a mistura é mais eficaz que o efeito aditivo dos componentes individuais. Um bom inibidor não deve mostrar "breakout", que é lodo que deposita na peça, característica de muitos dos produtos naturais anteriormente usados. Deve ser estável na temperatura do banho de decapagem e não deve emitir odores ofensivos. Inibidores modernos usados com ácido H₂SO₄ frequentemente contêm tioureia ou uma tioureia substituída com amina. A maioria dos inibidores mais novos desenvolvidos para uso com ácido HCl contêm aminas ou compostos heterocíclicos de N₂ como ingredientes ativos. Na decapagem com H₂SO₄, o acúmulo de FeSO₄ em um banho de decapagem trabalhado também inibe a atividade do ácido e reduz a eficácia da solução para limpeza e brilho do aço. A maioria dos aços é reativa com ácido e requer soluções inibidas.
Aços com alto teor de fósforo (0,03% ou acima) são particularmente propensos à superdecapagem. Soluções ácidas inibidas são geralmente usadas em linhas contínuas de tiras para limpar superfícies internas de tubos. Embora os tempos de imersão durante a decapagem contínua de tiras sejam substancialmente menores que em operações em lote, ocorre perda excessiva de aço base durante uma parada de linha, se inibidores não forem usados. Isso não é apenas objetável devido à superfície superdecapada e rugosa, mas também devido ao efeito nos requisitos críticos de espessura final do produto.
Adições são melhor feitas proporcionalmente às adições de ácido aos tanques de decapagem ou ao volume de ácido em grandes tanques de armazenamento. Um método ruim de introduzir inibidor nas soluções de decapagem é adicionar inibidor ao banho em certos intervalos de tempo que não estão relacionados às adições reais de ácido. Antes das adições de inibidor, o banho deve estar subinibido, e logo após as adições, o banho pode estar superinibido.
Geralmente concorda-se que a etapa primária na ação dos inibidores em soluções ácidas é a adsorção na superfície do aço. O inibidor adsorvido então atua para retardar os processos eletroquímicos catódicos e/ou anódicos da corrosão. Quando as concentrações de inibidor estão muito abaixo dos níveis recomendados, a camada adsorvida de inibidor na superfície do aço pode ser incompleta, o que pode resultar em ataque preferencial em áreas desprotegidas.
Para aços carbono comuns contendo menos de 0,40% C, e para banhos de decapagem em lote que contêm 10% a 14% de ácido H₂SO₄ (gravidade específica 1,82) e operam a 70 °C ou mais, inibidores fortes são usados em concentrações de 0,25% a 0,50% de ácido bruto no tanque. Quando a concentração de FeSO₄ atinge 30%, a solução deve ser descartada, pois esse nível de sal de Fe desacelera o processo de decapagem e pode causar sujeira na superfície do produto. Quando os níveis de Fe se aproximam dessa concentração em decapagem em lote com ácido H₂SO₄, adições adicionais de inibidor não são necessárias. Aços carbono comuns contendo 0,40% C ou mais são decapados em banhos semelhantes com temperaturas um pouco mais baixas (60 °C a 66 °C) e com concentrações de FeSO₄ inferiores a 20%.
Com ácido HCl, inibidores fortes são usados em concentrações de 0,125% a 0,25% de ácido bruto. Como as taxas de decapagem tanto em H₂SO₄ quanto em HCl tendem a diminuir quando a solução de decapagem contém altos níveis de Fe (níveis mais altos são toleráveis com HCl), especialmente quando acoplados a baixa concentração de ácido, aditivos comerciais para banhos de decapagem, ou aceleradores, são às vezes usados para aumentar as taxas de decapagem. Esses materiais proprietários são geralmente formulados com inibidores para prevenir ataque excessivo ao metal base pelo ácido durante a dissolução da escama.
Soluções ácidas não inibidas são frequentemente usadas para decapagem de aços de alta liga, porque mais ação química é necessária para remover o óxido. Se um inibidor for usado na decapagem de aços de liga, concentrações um pouco menores que as recomendadas para aços carbono comuns são sugeridas.
Linhas Contínuas de Decapagem de Tirhas
Linhas contínuas de decapagem de tiras com tanques de decapagem horizontais são capazes de manusear bobinas soldadas cabeça a cauda. O coração da linha de decapagem são seus banhos ácidos, que geralmente consistem em três ou quatro tanques em fileira e que contêm o ácido de decapagem. A seção de entrada compreende transportador de bobinas, um ou dois desenroladores, um ou dois processadores, uma ou duas tesouras, e uma máquina de solda. Processadores são integrais ao equipamento de desenrolamento e consistem de mandril, rolo de pressão, e uma série de rolos de diâmetro menor. À medida que a tira é flexionada através do processador, ocorre algum trincamento na camada de escama. Soldagem adequada e aparamento de solda são essenciais para evitar quebras de tira na linha.
A linha contínua de decapagem precisa que as bobinas sejam unidas, cabeça a cauda. Para isso, tesouras hidráulicas na extremidade de entrada cortam uma seção da tira de cada extremidade da bobina, esquadrinhando as extremidades da bobina e removendo voltas externas danificadas da bobina. Para agilizar o preparo de cada bobina, a extremidade da cabeça é cortada logo após a tira ser cortada, antes mesmo de ser carregada na linha. A cabeça da próxima bobina a ser carregada é encostada na cauda da última bobina, e alta tensão (e corrente) é aplicada através da junta, fundindo as duas extremidades. As duas tiras são então forçadas juntas (recalcadas) hidraulicamente, unindo-as com o que é chamado de "solda de topo". Ferramentas de corte imediatamente após a soldadora aparam o rebarba forçada para fora da junta durante o recalque. A solidez da solda é muito importante, pois quebras de tira na linha necessitam de reenfio, que é demorado.
A seção anterior aos tanques de decapagem usa esticadores para tensionar a tira, um acumulador de tira, seja na forma de poços de laço úmidos ou, para linhas mais modernas, um acumulador de carro-bobina, e um nivelador de estiramento que não apenas trinca efetivamente a escama, mas também contribui para formato superior da tira.
A seção de decapagem geralmente contém três ou mais tanques. Os chamados "tanques profundos" têm tipicamente 1,2 m de profundidade e até 32 m de comprimento. Tanques de ácido são cascas de aço com camadas de borracha coladas ao aço. A borracha é protegida da abrasão por um revestimento de tijolo ácido-resistente à base de sílica. A maioria das linhas tem fluxo em cascata de soluções de decapagem em contracorrente à direção de movimento da tira. Quando ácido fresco é adicionado ao último tanque, ele tem a maior concentração de ácido. As concentrações de ácido diminuem do último tanque para o primeiro, do qual o licor de decapagem gasto é descarregado. Uma seção de enxágue segue a seção de decapagem.
Em algumas linhas modernas, a solução de decapagem é contida em tanques rasos com profundidades de líquido de cerca de 0,4 m e comprimentos até cerca de 36 m. Embora envolvam um sistema em cascata, a solução em cada tanque é recirculada através de um trocador de calor. Durante uma parada de linha, a solução de decapagem pode ser drenada rapidamente dos tanques rasos para tanques de armazenamento individuais e então bombeada de volta quando a linha reinicia. Linhas com tanques profundos geralmente têm elevadores de tira para remover a tira da solução ácida durante uma parada prolongada. Tampas de tanque podem ser feitas de fibra de vidro ou polipropileno. Algumas linhas têm rolos espremedores, cobertos com borracha resistente a ácido, localizados acima e abaixo da tira em cada saída de tanque para minimizar o carregamento de ácido de um tanque para outro. Linhas contínuas de tiras com tanques rasos de fluxo turbulento, que alegam proporcionar ação de decapagem mais eficaz que linhas convencionais, também são usadas.
Um método de enxágue especialmente eficaz usado em muitas linhas contínuas é o sistema de enxágue em cascata. Vários compartimentos de enxágue são usados, e água fresca é adicionada ao último compartimento. A solução naquele compartimento transborda sobre vertedores para os compartimentos precedentes. O excesso transborda do primeiro compartimento e é enviado à estação de tratamento de águas residuais (uma parte pode ser usada para água de reposição nos tanques de decapagem). Cada compartimento contém menos ácido que o compartimento anterior. Após o enxágue, a tira é seca ao ar e sai do secador com estrutura prateada fosca.
Na extremidade de saída da linha, há normalmente um acumulador de tira de saída. Tanto na entrada quanto na saída, os acumuladores são grandes acumuladores de tira. Também são chamados de laços e são instalados tanto na entrada quanto na saída dos tanques de ácido para manter a tira movendo-se através dos tanques de decapagem e enxágue a velocidade constante quando a entrada e a saída são paradas para troca de bobinas. Isso é importante não apenas do ponto de vista de produtividade, mas também para evitar manchas que podem ocorrer quando a tira para entre os tanques de ácido e o secador de ar.
Outros equipamentos na extremidade de saída da linha são rolos guias, uma estação de inspeção de tira, aparadores laterais duplos, um oleador, e uma ou duas enroladeiras. Na extremidade de saída da linha, as bordas da tira decapada são aparadas por facas de cisalhamento rotativo (aparadores laterais duplos) quando necessário, resultando em largura e condição de borda mais uniformes. Tipicamente, o aparamento das bordas na linha de decapagem remove cerca de 30 mm a 50 mm de "apara lateral" da largura. Óleo é aplicado na superfície da tira pouco antes de ser enrolada. O oleador aplica óleo com aditivos de S para melhorar a limpeza do produto final. Produtos galvanizados tipicamente não são oleados após a decapagem. O aço decapado é então enrolado. Linhas de decapagem devem ter lavadores de fumos para capturar emissões/spray dos tanques de decapagem.
Velocidades máximas em linhas modernas na seção de decapagem podem chegar a 300 metros por minuto (m/min) a 460 m/min. Embora a operação sustentada em tais velocidades seja limitada por outros aspectos do manuseio de bobinas, a seleção de concentrações e temperaturas de ácido dos tanques de decapagem deve ser tal que a remoção completa de escama seja alcançada durante períodos de operação em alta velocidade. Um diagrama esquemático de uma linha contínua de decapagem típica está na Figura 4.
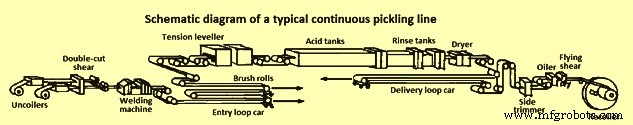
Figura 4 Diagrama esquemático de uma linha contínua de decapagem típica
Algumas linhas de decapagem fazem uso de torres verticais nas quais uma ou duas colunas de spray de ácido HCl são usadas. As colunas de spray de ácido são montadas e vedadas em seções feitas de poliéster reforçado com fibra de vidro, com altura de torre de 21 m a 46 m. As seções de tanque são feitas de aço revestido com borracha. Após o uso, o ácido flui para um sumidouro e é retornado ao tanque de circulação. A composição do ácido no tanque de recirculação é tipicamente mantida em 11 g/100 cm³ de ácido HCl e 13% de FeCl₂. É passado por um trocador de calor de bloco de carbono e entregue aos sprays a 77 °C. A maioria das linhas deste tipo tem instalações de regeneração de ácido. Manuseio de bobinas na entrada e saída são semelhantes às linhas horizontais mais comuns.
Tipos de Linhas de Decapagem
Basicamente existem três tipos de linhas de decapagem. Estes são: (i) linha de decapagem tipo empurrar e puxar; (ii) linha de decapagem semi-contínua; e (iii) linha de decapagem contínua.
Linhas de decapagem tipo empurrar e puxar
Estes tipos de linhas são normalmente usados para pequenas e médias capacidades de produção. Nestes linhas, a espessura preferida de tira a quente é superior a 1,5 mm. Nestes tipos de linhas, a tira não é soldada nem costurada, mas é empurrada ou puxada através da linha tira a tira.
A vantagem da linha de decapagem empurrar e puxar é sua alta flexibilidade combinada com alta produtividade a baixos custos de investimento. Equipamentos intensivos em custo, como máquinas de solda, laços e rolos esticadores, não são necessários. O design de tanque de decapagem raso garante alta turbulência e tempo de decapagem reduzido.
Linhas de decapagem empurrar e puxar são capazes de processar espessuras de tira de 1 mm a 16 mm e larguras de até 2.100 mm, com diferentes graus de aço e dimensões, bobina a bobina, e em sucessão direta. Estas linhas para aço C podem ter capacidade máxima de até 1,2 milhão de toneladas por ano (Mta). O processo de decapagem otimizado, com sistema individual de circulação e aquecimento, garante consumo minimizado de utilidades, enquanto entrega uma superfície de tira totalmente decapada e livre de defeitos. Desenho esquemático desta linha é mostrado na Figura 5.
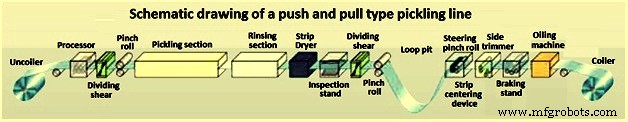
Figura 5 Desenho esquemático de uma linha de decapagem tipo empurrar e puxar
Linhas de decapagem semi-contínuas
Características destacadas das linhas de decapagem semi-contínuas são os pequenos laços que garantem que a tira na seção de processo não precise parar completamente enquanto as tiras são unidas por uma costuradora na área de entrada. Como resultado, não é necessário reenfiar cada comprimento de tira. Estas linhas são adequadas para pequenas ou médias capacidades de produção. Estas linhas são adequadas para espessuras de tira finas e ultra-finas (menos de 3 mm). Uma vantagem adicional é que podem ser subsequentemente atualizadas para modelos contínuos. Desenho esquemático de uma linha de decapagem semi-contínua é mostrado na Figura 6.
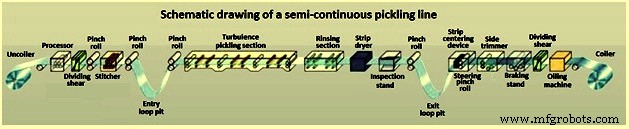
Figura 6 Desenho esquemático de uma linha de decapagem semi-contínua
Linhas de decapagem contínuas
Estas linhas são destinadas a capacidades médias a altas e também para espessuras de tira finas a médias. Nestes linhas, uma máquina de solda na entrada da linha contínua de decapagem une tiras individuais em tira sem fim e então laços horizontais garantem velocidade continuamente alta na seção de processamento. Isso significa que é possível atingir padrões de qualidade topo em capacidades muito altas. Linhas de decapagem contínuas também podem ser acopladas a laminadores a frio. Desenho esquemático de uma linha de decapagem contínua está na Figura 7.
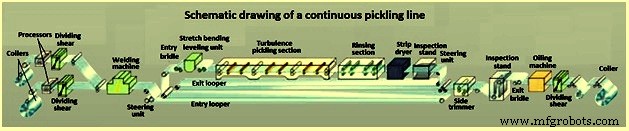
Figura 7 Desenho esquemático de uma linha de decapagem contínua
Processo de manufatura
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- Graus de Aço Laminado a Quente e Aplicações – Guia Completo
- Aço Laminado a Quente vs. Laminado a Frio: Diferenças-Chave e Escolha do Material Certo
- Aço Laminado a Quente vs. Laminado a Frio: Escolhendo a Opção Certa para Seu Projeto
- Aço Médio Carbono: Propriedades, Usos e Vantagens
- AISI 1008 Laminado a Quente: Visão Geral Completa das Propriedades
- AISI 1015 Laminado a Quente: Principais Propriedades e Aplicações
- Aço DIN 17111 R10S10 Laminado a Quente – Ideal para Parafusos, Porcas e Rebites
- Aço DIN 17111 R7S6 Laminado a Quente – Ideal para Fixadores
- Linhas de Corte Longitudinal de Tiras de Aço: Características Principais e Fluxo de Produção