



Tecnologia de Lingotagem de Bloco de Viga: Avançando a Produção Eficiente de Vigas de Aço
Tecnologia de Lingotagem de Bloco de Viga
O desenvolvimento da lingotagem direta de blocos de viga é uma das histórias de sucesso mais notáveis na evolução da lingotagem contínua de aço. A lingotagem contínua de seções transversais near-net-shape, chamadas de "blocos de viga" ou "dogbones", tem sido um processo comercial eficiente para fabricar produtos longos de aço, como vigas I e H, desde que o primeiro lingotador de blocos de viga foi comissionado na Algoma Steel (agora Essar Steel Algoma Inc., Sault Ste. Marie, Canadá) em 1968. Sua economia sobre a lingotagem convencional de blooms deve-se a maior produtividade, menores custos de laminação e melhor eficiência energética.
Como com muitas outras inovações, a indústria siderúrgica relativamente conservadora precisou de algum tempo para aceitar este conceito revolucionário. Sua aplicação bem-sucedida dependeu da cooperação interdisciplinar e da otimização dos processos de lingotagem e laminação. Este esforço pioneiro atraiu imediatamente amplo interesse não apenas na indústria siderúrgica, mas também pela academia, por exemplo, no estudo do padrão de solidificação desta forma complexa de fio. No entanto, levou mais cinco anos até que o próximo lingotador de blocos de viga começasse a operar nas obras de Mizushima da Kawasaki Steel Corporation.
Desenvolvimentos Recentes
A lingotagem contínua e laminação de bloco de viga tornaram-se uma prática comum na produção de vigas de aço. O desenvolvimento nos últimos anos concentra-se na lingotagem de blocos de viga near-net-shape. A diferença entre o bloco de viga convencional e o near-net-shape é mostrada na Figura 1. O bloco de viga convencional tem uma aba relativamente mais espessa, geralmente acima de 100 mm, enquanto o bloco de viga near-net-shape tem espessura de aba inferior a 100 mm, geralmente com limite inferior de 50 mm na prática. Dezenas, até cem vigas podem ser produzidas através da laminação de apenas um bloco de viga.
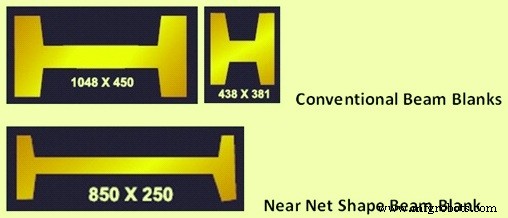
A lingotagem de bloco de viga oferece para a produção de seções pesadas e médias, devido à lingotagem near-net-shape, vantagens similares à lingotagem de placa fina para a produção de produtos planos. Para a fabricação de vigas I e H na faixa de peso superior, a aplicação de blocos de viga fundidos em vez de blooms convencionais é uma excelente alternativa.
A lingotagem direta de blocos de viga de pequeno tamanho reduz significativamente o número de passes de laminação. Geralmente, partindo de um bloom/tarugo padrão, são necessários 6 passes de desbaste mais 10 passes de acabamento para conformar a seção IPE 100 (100x50x5 mm). Se o tamanho dos blocos de viga fundidos for reduzido para 110x70x12 mm (25 kg/m), então apenas um total de 6 passes são necessários para conformar a seção IPE 100.
A produção de vigas near-net-shape também é um dos interesses recentes de produtores de vigas ao redor do mundo para reduzir custos induzidos pelo reaquecimento e laminação de blocos de viga. Isso é feito combinando a lingotagem de blocos de viga near-net-shape (espessura da alma de 50 mm) e laminação direta. O grau do near-net-shape é determinado pelo número mínimo de passes de laminação necessários para obter a microestrutura metalúrgica desejada.
A planta baseada no conceito de bloco de viga near-net-shape é muito compacta. Consiste principalmente de lingotadores de planta de vigas para fornecer bloco de viga, um forno para atingir a distribuição de temperatura necessária para laminação, um estande de desbaste convencional, e um grupo de estandes universais U1-E1-U2 incluindo um estande de desbaste universal, um estande de borda 2-altos e um estande de acabamento universal.
As vantagens econômicas da lingotagem de bloco de viga podem ser atribuídas principalmente ao processo de laminação. Devido à forma near-net-shape dos blocos de viga, menos trabalho de laminação no estande de desbaste é necessário para alcançar a seção transversal necessária para operações de laminação posteriores. Por exemplo, na ARBED-SWT (Stahlwerk Thüringen), no passado, a viga IPE 300 era produzida a partir de uma seção transversal retangular de bloom 80x300 mm pela aplicação de 11 passes de laminação no estande de laminação de desbaste. Atualmente, pelo uso da seção transversal de bloco de viga, apenas 5 passes são necessários para obter o mesmo resultado.
As seguintes vantagens estão disponíveis devido à lingotagem e laminação de blocos de viga convencionais:
- Menos passes de laminação no estande de laminação de desbaste
- Aumento da produtividade de um estande de laminação existente em cerca de 15%
- Redução do consumo de energia nos estandes de desbaste da laminação em cerca de 55%
- Menores custos de rolos devido ao número reduzido de estandes de laminação
- Menores custos de manutenção no estande de laminação de desbaste (economia de cerca de 55%)
A produção da laminação é aumentada em cerca de 1%, devido à melhor formação de forma como consequência do bloco de viga near-net-shape, particularmente no início da viga laminada. Há um potencial adicional para economia de custos de energia de reaquecimento de cerca de 8%, causado pela melhor razão superfície/volume para blocos de viga no caso de carregamento a frio.
As vantagens econômicas devido ao near-net-shape da lingotagem de bloco de viga para a produção de vigas e perfis podem ser atribuídas principalmente aos custos de laminação reduzidos (ou eliminados) no estande de desbaste da laminação a quente. Estas são resumidas abaixo:
- Cerca de 30% menores custos de investimento
- Cerca de 15% de aumento de produtividade
- Eliminação de passes de laminação no estande de desbaste
- Cerca de 1,5% maior rendimento
- Menores custos operacionais
- Menor consumo de energia e menores emissões de CO2 e NOx
- Cerca de 55% menores custos de manutenção
- Redução de horas-homem necessárias por tonelada de aço
- Armazenamento intermediário de blooms não necessário
Os benefícios acima contribuíram substancialmente para o rápido aumento da lingotagem de bloco de viga nos últimos anos.
Operação da Panela (Tundish)
Para tamanhos menores de blocos de viga, vazamento a jato livre e lubrificação a óleo são aplicados. Como na lingotagem de tarugos de aços de qualidade comercial, dois bicos dosadores por molde são usados para alimentação uniforme de aço. A lingotagem com bicos dosadores requer um equilíbrio cuidadoso da atividade de oxigênio do aço para atingir a "janela de operação" entre entupimento do bico e formação de microfuros. Normalmente, desoxidação simples Mn/Si é preferida, com controle de microfuros fornecido por alimentação de fio de alumínio ao molde.
Para tamanhos maiores, a aplicação de pó de molde é preferida para minimizar solidificação desigual, depressões na superfície do fio, trincas e vazamentos. Em tais casos, vazamento a jato livre é combinado com funis refratários submersos para evitar arrastamento de pó. No caso de aços de grão fino de alumínio para requisitos de alta resistência, controle ativo de fluxo por rosca e proteção de jato com tubo de imersão submerso (SEN) é aplicado, comumente usando um arranjo de SEN único. Isso é vantajoso com relação ao controle de nível do molde e custo operacional.
Projeto do Molde
O projeto e operação do molde é um fator chave na lingotagem de bloco de viga. O projeto do molde é distinguido por três gerações de variantes de projeto, como dado abaixo:
- Primeira geração – Era um molde em bloco com furos de água perfurados por broca, consistindo de duas metades. A abertura, fechamento e travamento são feitos por um motor pneumático para facilitar a remoção do bloco em caso de incidente. Este molde foi posteriormente modificado pela adição de dois estágios de rolos de pé.
- Segunda geração – Este tipo de molde envolve um design híbrido bloco/placa, o que significa que as paredes laterais são de placas de cobre laminadas a frio com ranhuras para maior velocidade da água.
- Terceira geração – É similar à anterior, mas com faces estreitas fixadas entre faces largas para maior ajustabilidade.
O último design foi encontrado especialmente útil para a produção de uma ampla gama de seções de vigas de aba larga. Para seções menores, moldes tubulares com espessura de parede de 6 mm a 32 mm são usados.
Atualmente, existem dois projetos básicos para moldes de bloco de viga que estão sendo usados. O primeiro é o molde tubular, que é usado principalmente para formatos de bloco de viga até 300 mm x 400 mm de dimensões de seção transversal externa. Dependendo do tamanho do bloco de viga, a parede do tubo de cobre tem espessura de até 32 mm e a água de resfriamento primário é guiada entre a superfície externa do tubo de cobre e um tubo defletor especial. Por razões de fabricação, não é possível projetar o molde com conicidade negativa na área do ombro ou com variações da espessura da parede de cobre para homogeneização da temperatura sobre a circunferência do fio de bloco de viga.
Para seções maiores de bloco de viga, um molde de placas é mais adequado. Aqui, placas de cobre individuais são fixadas em placas de suporte e conectadas via parafusos para formar a seção transversal. A água de resfriamento primário é guiada através de ranhuras e furos de resfriamento. Com este design, uma conicidade negativa na área do ombro para compensar a retração da alma e um arranjo melhorado dos furos de resfriamento para homogeneização da temperatura da superfície de cobre é possível.
Para garantir longa vida do molde, geralmente CuCrZn é usado como material do molde para alta resistência ao desgaste. Isso é ainda aprimorado por revestimento de cromo, em alguns casos, um revestimento múltiplo (com três camadas) sendo usado.
Os moldes relativamente pesados requerem uma oscilação robusta. Um design de alavanca curta com excêntrico acionado por motor e haste de empurrar é virtualmente livre de manutenção. Também assegura alta precisão de orientação de um desvio de linha de passe inferior a 0,02 mm. Para marcas de oscilação rasas, o modo de curso curto/alta frequência é o mais adequado para a faixa de baixo C de aço estrutural.
Projeto de Conicidade
Um desafio particular no projeto do molde é a escolha de conicidades adequadas para as formas intrincadas de bloco de viga. Enquanto uma conicidade positiva é aplicada para as abas laterais externas, uma conicidade zero ou negativa é necessária para o filete da alma. O ângulo interno das abas, bem como os raios entre aba e alma, também são de importância. Nos últimos anos, o projeto de conicidade é suportado por análise de método de elementos finitos (MEF) de transferência de calor do molde, crescimento da casca e contração da casca.
As condições geométricas e térmicas do molde para a solidificação inicial do fio são extremamente importantes para obter um fio com qualidade superficial e interna excepcional. Um sistema de resfriamento primário adequadamente projetado e conicidade do molde são, portanto, pré-condições necessárias para atender a estes requisitos. Um modelo de elementos finitos 2D (2 dimensões), totalmente acoplado termo-mecânico, é usado para calcular os campos de temperatura e deslocamento do fio durante a solidificação inicial no molde.
Este tipo de simulação fornece uma melhor compreensão do complexo comportamento de retração de uma seção transversal particular de bloco de viga, permitindo que a forma e a conicidade do contorno interno do molde sejam determinadas com precisão.
Este modelo de elementos finitos 2D teve sucesso com relação ao crescimento da casca, qualidade interna e superficial do bloco de viga e desgaste do molde.
Uma análise transiente, negligenciando fluxo de calor na direção longitudinal, fornece os campos de temperatura e deslocamento. A influência de diferentes conicidades do molde no crescimento da casca, campos de temperatura e pressões de contato devido à retração da casca pode ser facilmente estudada. A pressão ferroestática interna aumenta à medida que a casca do fio se move através do molde.
Comprimento de Suporte do Fio
Para o projeto do comprimento de suporte do fio, uma análise transiente de transferência de calor da seção da viga é geralmente realizada. Este tipo de análise fornece a informação necessária sobre o crescimento da casca dentro do suporte do fio e o comprimento metalúrgico exato. Um suporte de fio da alma muito curto pode causar abaulamento ou até mesmo uma abertura do centro da alma. Isso pode levar a segregação do aço e variações de espessura da alma. Um suporte de fio da aba muito curto pode causar abaulamento e trincas de interface. Devido à forma única da seção de bloco de viga, quatro áreas diferentes na superfície da seção de bloco de viga devem ser individualmente suportadas. Estas são dadas abaixo:
- Alma – Para prevenir abaulamento da alma, e hence segregação central mais pronunciada, a alma da seção de bloco de viga precisa ser suportada até que solidificação suficiente sobre sua largura seja alcançada. Análise térmica 2D fornece a informação para o comprimento de suporte necessário.
- Aba – A aba deve ser suportada para prevenir abaulamento e trincas internas. Uma análise térmica 2D produz o campo de temperatura e a espessura de casca correspondente. Uma análise de tensão subsequente exibe os campos de tensão/deformação e deslocamento, que resultam da pressão ferroestática interna do núcleo de aço líquido. O critério para o comprimento de suporte nesta área é a tensão de interface gerada devido à pressão ferroestática na transição líquido/sólido da superfície interna da aba.
- Ponta da aba – Critérios similares aplicam-se à ponta da aba como para a aba inteira e, em geral, o comprimento de suporte depende do tamanho de lingotagem e da velocidade de lingotagem. Em muitos casos, particularmente para velocidades de lingotagem mais baixas e seções transversais pequenas de bloco de viga, nenhum suporte adicional além dos rolos de pé do molde é necessário.
- Ombro – Devido à sua forma física, a área do ombro age como um arco, e portanto nenhum suporte é normalmente necessário. Uma análise de elementos finitos 2D mostra o campo de tensão e deslocamento.
Processo de manufatura
- Microfusão de Ligas de Titânio: Precisão, Eficiência e Seleção de Materiais
- O Rolo de Massa: Das Origens Etruscas à Arte Moderna
- Ponte de Viga de Concreto: Design, Construção e Tendências Futuras
- Robô Alarme Rolante: Sistema Móvel Inteligente de Despertar com Raspberry Pi e Google Calendar
- Revolucionando Fundição em Areia com Tecnologia FDM Stratasys
- Prototipagem Rápida Revoluciona a Microfusão para as Indústrias Aeroespacial, Automotiva e de Defesa
- Guia Definitivo de Fundição de Precisão: Técnicas e Aplicações
- Fundição Centrífuga: Processo, Aplicações, Vantagens e Limitações
- Fundição sob Pressão (Die Casting): Processo, Benefícios, Limitações e Aplicações
- Fundição por Investimento (Lost Wax): Definição, Aplicações, Vantagens e Fatores de Seleção